Mantenimiento electromecánico para evitar paros

Un motor que eleva su temperatura, un tablero con conexiones flojas o una bomba que empieza a vibrar no suelen detener una planta de inmediato. El problema aparece cuando esas señales se ignoran hasta que coinciden con un turno crítico, una entrega comprometida o una línea operando a máxima carga. El mantenimiento electromecánico existe precisamente para intervenir antes de que una anomalía menor se convierta en un paro no programado, un riesgo de seguridad o una pérdida de calidad.

En una operación manufacturera, los sistemas eléctricos y mecánicos no funcionan por separado. Un variador mal parametrizado puede forzar un motor; una mala alineación puede elevar el consumo eléctrico; una fuga de aire comprimido obliga a los compresores a trabajar más horas de las necesarias. Por eso, atender cada falla como un evento aislado suele elevar el coste y prolongar la indisponibilidad. La prioridad debe ser entender el activo, sus condiciones reales de operación y el efecto que tiene sobre la producción.

Qué abarca el mantenimiento electromecánico

El mantenimiento electromecánico integra actividades de inspección, diagnóstico, ajuste, reparación y sustitución en los equipos donde conviven componentes eléctricos, mecánicos, neumáticos y de control. Su objetivo no es solo devolver un equipo al servicio, sino conservar sus condiciones de funcionamiento con seguridad, eficiencia y repetibilidad.

En una planta o nave industrial, este alcance puede incluir motores eléctricos, bombas, ventiladores, reductores, transportadores, tableros eléctricos, centros de control de motores, arrancadores, sensores, sistemas de aire comprimido, alumbrado industrial, puertas automatizadas y equipos auxiliares de producción. La amplitud depende de la infraestructura y de la criticidad de cada proceso.

Un programa bien gestionado también contempla elementos que a menudo quedan fuera de la conversación hasta que generan un incidente: canalizaciones dañadas, protecciones eléctricas sin coordinación, conexiones con sobrecalentamiento, soportes mecánicos fatigados, guardas de seguridad incompletas o tuberías con fugas. El mantenimiento no debe limitarse a la máquina principal si los sistemas que la alimentan o la protegen están comprometidos.

El coste real de trabajar solo a reacción

La reparación correctiva tiene un lugar legítimo. Hay fallas imprevistas, componentes con daño súbito y equipos cuya criticidad no justifica una intervención periódica extensa. El error aparece cuando la corrección de emergencias se vuelve la estrategia habitual de mantenimiento.

Trabajar únicamente a reacción implica solicitar refacciones con urgencia, movilizar personal sin planificación, detener equipos aguas arriba y aguas abajo, y reprogramar producción. Además, una falla mecánica puede terminar afectando componentes eléctricos más costosos. Un rodamiento degradado, por ejemplo, incrementa la fricción y la carga del motor; si el problema continúa, puede ocasionar disparos, deterioro del aislamiento o daño en el acoplamiento.

También hay una consecuencia menos visible: las intervenciones de emergencia favorecen decisiones rápidas con poca ventana para analizar causa raíz. Se cambia la pieza que falló, se restablece el equipo y la planta continúa, pero la condición que originó el problema puede permanecer. Con el tiempo, la misma avería regresa, normalmente con mayor coste y en peor momento.

Para responsables de mantenimiento y producción, la pregunta no es si habrá fallos, sino cuáles pueden tolerarse sin comprometer seguridad, entrega, calidad o rentabilidad. Esa clasificación permite dirigir presupuesto y tiempo técnico hacia los activos que realmente afectan el OEE, el cumplimiento del plan de producción y los costes energéticos.

Cómo priorizar los activos críticos

No todos los equipos necesitan la misma frecuencia ni el mismo nivel de inspección. Un extractor redundante no se gestiona igual que una bomba indispensable para el proceso, un transportador sin ruta alternativa o el sistema de aire comprimido que alimenta varias líneas.

La criticidad debe valorar el impacto de una falla en cuatro frentes: seguridad del personal, continuidad productiva, calidad del producto y tiempo o coste de recuperación. También conviene considerar la disponibilidad de refacciones, la antigüedad del equipo, la existencia de respaldo y el historial de averías.

Del inventario al plan operativo

El primer paso es disponer de un inventario técnico útil, no solo de una lista de activos. Cada equipo crítico debe tener identificación, ubicación, función, potencia o capacidad, componentes principales, documentación disponible, repuestos recomendados e historial de intervenciones. Esta información reduce tiempos de diagnóstico cuando ocurre una incidencia y evita depender exclusivamente del conocimiento de una persona.

A partir de ahí, el plan define qué se revisa, quién lo ejecuta, con qué periodicidad y qué condición obliga a actuar. Una inspección mensual de conexiones eléctricas, por ejemplo, no tiene el mismo propósito que una revisión trimestral de alineación, lubricación o vibración. La frecuencia debe responder al régimen de trabajo, al ambiente de la nave, a las recomendaciones del fabricante y a los datos obtenidos en campo.

La planificación debe coordinarse con producción. Parar un equipo diez minutos para una inspección puede evitar una detención de dos días, pero esa ventana debe estar autorizada, preparada y protegida con los procedimientos de seguridad correspondientes. El mantenimiento eficaz no compite con la operación: se integra en ella.

Preventivo, predictivo y correctivo: cuándo aplicar cada uno

Un programa maduro combina estrategias. El mantenimiento preventivo interviene por tiempo de uso, horas de operación o ciclos definidos. Es adecuado para tareas como lubricación, limpieza técnica, reapriete, cambio de filtros, revisión de contactos y comprobación de protecciones.

El predictivo se basa en la condición real del activo. Mediciones de vibración, termografía, análisis eléctrico, ultrasonidos, consumo energético o calidad del aire permiten detectar desviaciones antes de que el equipo falle. Requiere instrumentos, criterio técnico y seguimiento de tendencias. Tomar una medición aislada sirve de poco si no se compara con una línea base y con resultados anteriores.

El correctivo planificado entra en juego cuando se detecta una condición que no requiere paro inmediato, pero sí una reparación programada. Esta modalidad suele ser muy rentable porque permite adquirir piezas, organizar mano de obra y ejecutar la intervención durante una ventana controlada. El correctivo de emergencia queda reservado para fallas que amenazan la seguridad o detienen el proceso.

La elección depende del activo. Aplicar monitorización avanzada a todos los equipos puede resultar desproporcionado; dejar sin seguimiento una instalación eléctrica de alta carga puede ser un riesgo innecesario. La decisión debe apoyarse en criticidad, coste de fallo y comportamiento operativo, no en una lista genérica de tareas.

Puntos técnicos que no conviene dejar para después

En instalaciones eléctricas industriales, el sobrecalentamiento de conexiones, las protecciones inadecuadas, la acumulación de polvo en tableros y el deterioro del aislamiento son condiciones que merecen atención prioritaria. Una revisión debe confirmar el estado de terminales, conductores, puesta a tierra, protecciones, ventilación de gabinetes y señalización. Cualquier intervención requiere procedimientos de bloqueo y etiquetado, así como personal competente para trabajar con el nivel de riesgo existente.

En el lado mecánico, la alineación de ejes, la tensión de bandas, la lubricación correcta y el estado de rodamientos tienen un efecto directo en la vida útil de motores y equipos rotativos. Lubricar en exceso es tan perjudicial como no lubricar: puede generar aumento de temperatura, contaminación y fallo prematuro. La recomendación debe responder al tipo de rodamiento, carga, velocidad y ambiente, no a una rutina indiferenciada.

Los sistemas neumáticos merecen un seguimiento específico. Las fugas de aire comprimido consumen energía de forma continua y pueden disminuir la presión disponible en puntos críticos. Además de reparar fugas, conviene revisar drenajes, filtros, reguladores, mangueras, conexiones y el desempeño general del sistema. Si el compresor compensa permanentemente pérdidas en la red, el coste eléctrico se eleva sin aportar capacidad productiva.

Indicadores que convierten el mantenimiento en una decisión de negocio

El mantenimiento electromecánico debe medirse por su impacto operativo. El número de órdenes cerradas no basta para saber si la estrategia funciona. Indicadores como horas de paro no programado, tiempo medio entre fallas, tiempo medio de reparación, cumplimiento del mantenimiento preventivo y porcentaje de intervenciones de emergencia muestran una imagen más útil.

También es conveniente vincular el mantenimiento con métricas de planta. Si una línea pierde disponibilidad por microparos asociados a sensores, transmisión mecánica o presión neumática, el efecto se reflejará en el OEE. Si una mala condición del equipo genera defectos dimensionales, sellados irregulares o problemas de manipulación, también afectará al FTQ y a los costes de retrabajo.

El dato, sin embargo, debe conducir a una acción. Si se repite el fallo de un motor, no basta con registrar su sustitución. Hay que revisar carga, ventilación, calidad de alimentación, alineación, arranques por hora, condiciones del ambiente y dimensionamiento. La mejora llega cuando el historial técnico se usa para eliminar causas, no solo para documentar averías.

Un socio técnico para ejecutar sin fragmentar la operación

Cuando una planta necesita intervenir motores, tableros, tuberías, aire comprimido, estructuras o infraestructura de la nave, coordinar múltiples proveedores puede alargar permisos, diagnósticos y tiempos de respuesta. Contar con un equipo capaz de integrar especialidades permite evaluar la falla desde su origen y organizar trabajos con una visión completa de la operación.

Grupo TAFO trabaja con este enfoque para plantas manufactureras y naves industriales: ejecución técnica en sitio, atención a condiciones críticas y coordinación de soluciones que protegen la continuidad operativa. Para una instalación en Monterrey o en cualquier parque industrial del país, la prioridad es la misma: reducir el tiempo expuesto al riesgo y devolver el activo a una condición confiable, documentada y segura.

El mejor momento para revisar un activo crítico no es cuando ya ha detenido una línea. Identifique los equipos sin respaldo, revise qué fallas se repiten y convierta las observaciones de campo en un plan de intervención con responsables, fechas y criterios claros. Esa disciplina protege la producción mucho antes de que una alarma obligue a actuar.

Compresores para sistemas de aire comprimido industrial

Una caída de presión en plena producción, humedad en una línea de pintura o un compresor trabajando permanentemente a máxima carga pueden convertirse en rechazos de calidad, consumo eléctrico excesivo y paros no programados. Por eso, seleccionar compresores para sistemas de aire comprimido industrial no consiste solo en comparar potencia o precio de compra: exige entender cómo consume aire la planta, qué calidad requiere el proceso y cuánto cuesta cada minuto de inactividad.

En una nave manufacturera, el aire comprimido es una utilidad crítica. Alimenta herramientas neumáticas, cilindros, válvulas, equipos de empaque, instrumentación, procesos de limpieza y automatización. Si el sistema está mal dimensionado o carece de mantenimiento, la pérdida no se limita al cuarto de compresores: se refleja directamente en OEE, FTQ, consumo energético y capacidad de entrega.

Qué debe resolver un sistema de aire comprimido industrial

Un sistema eficiente debe entregar el caudal necesario, a una presión estable y con el nivel de pureza adecuado para cada aplicación. Estas tres variables están relacionadas. Aumentar la presión para compensar una tubería deficiente, por ejemplo, suele elevar el consumo eléctrico sin solucionar la causa real de la restricción.

La selección debe partir del perfil de demanda. No es igual una operación con consumo constante durante tres turnos que una línea con picos breves e intensos cada vez que arrancan prensas, sopladoras o equipos de empaque. En el primer caso puede ser viable un compresor de velocidad fija correctamente cargado. En el segundo, un equipo de velocidad variable, combinado con almacenamiento suficiente, puede controlar mejor las oscilaciones y evitar arranques innecesarios.

También hay que diferenciar entre aire de planta y aire de proceso. Una herramienta neumática tolera condiciones distintas a las de una cabina de pintura, una línea alimentaria, un sistema de instrumentación o un equipo que trabaja cerca de componentes electrónicos. Exigir aire demasiado limpio donde no se necesita incrementa la inversión y el mantenimiento. Quedarse corto en filtración o secado, en cambio, puede dañar producto, equipos y reputación de calidad.

Tipos de compresores para sistemas de aire comprimido industrial

Compresores de tornillo rotativo

El compresor de tornillo es la solución más habitual en plantas con operación continua o demanda media y alta. Ofrece un suministro estable, niveles de ruido moderados y una buena integración con secadores, filtros, tanques y sistemas de monitorización.

Los modelos de velocidad fija funcionan bien cuando la demanda es predecible y el equipo puede operar cerca de su punto de carga eficiente. Si el consumo varía ampliamente, pasar muchas horas en vacío o con cargas parciales puede encarecer la factura eléctrica. En esas condiciones, un compresor con variador de frecuencia puede ajustar su producción a la demanda real.

La velocidad variable no es automáticamente la mejor alternativa. Si la planta mantiene una carga estable, su mayor coste inicial puede no justificarse. La decisión debe apoyarse en mediciones de caudal, presión, horas de operación y comportamiento de los picos de consumo, no en una suposición basada solo en la potencia instalada.

Compresores de pistón

Los compresores alternativos o de pistón son adecuados para consumos intermitentes, talleres, líneas auxiliares y aplicaciones de menor caudal. Su coste de adquisición puede ser atractivo, pero no están pensados para sustituir sin análisis a un sistema central de producción continua.

Cuando se les exige trabajar durante periodos prolongados, aumentan el desgaste, la temperatura y la necesidad de mantenimiento. Pueden ser una buena solución de respaldo o para una zona de consumo específico, siempre que su ciclo de trabajo corresponda con la exigencia del proceso.

Compresores exentos de aceite

En procesos donde el riesgo de contaminación es crítico, los compresores exentos de aceite pueden ser necesarios. Sectores alimentarios, farmacéuticos, electrónicos, médicos y ciertas aplicaciones de pintura o instrumentación suelen requerir una especificación de pureza más exigente.

Sin embargo, “exento de aceite” no elimina la necesidad de tratamiento del aire. El ambiente aporta vapor de agua, partículas y contaminantes que pueden entrar por la admisión. El diseño sigue requiriendo filtración, secado, drenajes funcionales y validación de la calidad del aire en el punto de uso.

Dimensionar por demanda real, no por estimaciones antiguas

Muchas plantas operan con compresores sobredimensionados porque el sistema se amplió por etapas, se heredaron equipos o se instaló capacidad adicional como respuesta a una caída de presión. El resultado habitual es una instalación que consume más energía de la necesaria y sigue presentando problemas de estabilidad.

El dimensionamiento comienza con una auditoría de aire comprimido. Conviene registrar caudal, presión, patrón horario de consumo, temperatura, humedad y potencia eléctrica durante una operación representativa. La medición debe incluir cambios de turno, arranques de maquinaria y momentos de máxima producción. Tomar datos solo en un periodo tranquilo puede conducir a una especificación insuficiente.

Además del consumo normal, hay que identificar la demanda simultánea. Sumar el consumo nominal de todas las máquinas rara vez representa el uso real, pero ignorar los equipos que coinciden en un pico también genera falta de capacidad. El objetivo es definir un sistema que responda con margen operativo razonable, sin pagar permanentemente por una capacidad que no se utiliza.

El depósito acumulador cumple una función relevante. No crea aire adicional, pero almacena volumen para absorber picos cortos, estabilizar la presión y reducir ciclos de carga y descarga. Su tamaño debe calcularse según el perfil de consumo y la banda de presión admisible. Instalar un tanque pequeño solo por disponibilidad de espacio suele trasladar el problema al compresor.

El tratamiento del aire define la calidad del proceso

El aire atmosférico contiene humedad, partículas y, según el entorno, contaminantes adicionales. Al comprimirse, la concentración de agua aumenta y puede condensarse en tuberías, herramientas y equipos. Esto provoca corrosión, fallos en actuadores, defectos en pintura y daños en componentes sensibles.

Un tren de tratamiento suele incluir posenfriador, separador de condensados, depósito, filtros y secador. La configuración concreta depende del punto de rocío y del nivel de filtración que requiere cada proceso. Un secador refrigerativo suele cubrir numerosas aplicaciones industriales generales. Para condiciones más exigentes, como puntos de rocío muy bajos o líneas expuestas a temperaturas bajas, puede requerirse secado por adsorción.

Los filtros deben seleccionarse por contaminante, caudal y pérdida de presión permitida. Un filtro saturado no solo reduce la calidad del aire: obliga al compresor a trabajar a mayor presión para compensar la caída, con un coste energético continuo. Los drenajes automáticos y la gestión correcta de condensados también son parte de la fiabilidad, no un accesorio secundario.

Tuberías, fugas y presión: donde se pierde buena parte del presupuesto

Un compresor eficiente conectado a una red mal diseñada seguirá siendo un sistema caro. Tuberías con diámetro insuficiente, recorridos innecesariamente largos, conexiones restrictivas y puntos de drenaje deficientes crean caídas de presión que suelen corregirse aumentando el ajuste del compresor. Esa respuesta es rápida, pero rara vez es rentable.

Las fugas merecen atención prioritaria. Una fuga pequeña que opera las 24 horas puede representar un consumo acumulado significativo al año. Las más comunes aparecen en conexiones rápidas, mangueras, válvulas, reguladores, juntas y equipos que quedan presurizados fuera de turno. Un programa de detección y reparación debe repetirse, porque las fugas vuelven a aparecer con vibración, desgaste y modificaciones de línea.

Separar la red por zonas también ayuda a controlar el consumo. Las áreas que no trabajan en determinados turnos pueden aislarse, y los equipos de alto consumo pueden disponer de ramales dimensionados para no afectar a procesos sensibles. La presión debe verificarse en el punto de uso, no solo en el manómetro del compresor.

Mantenimiento orientado a continuidad operativa

El mantenimiento preventivo de compresores debe considerar horas de operación, condiciones ambientales, calidad del aceite cuando aplique, estado de filtros, correas, conexiones eléctricas, temperatura de trabajo y funcionamiento de drenajes. Esperar a que aparezca ruido, sobretemperatura o baja presión suele convertir una intervención programable en una urgencia de producción.

También es recomendable contar con capacidad de respaldo cuando el aire comprimido sea indispensable para mantener la línea activa. El nivel de redundancia depende del coste de un paro, de los plazos de reparación y de la criticidad del proceso. Para algunas plantas basta con un plan de contingencia; para otras, un compresor auxiliar o una configuración N+1 es una decisión operativa justificada.

Grupo TAFO puede integrar la evaluación del sistema, la instalación de equipos, la rehabilitación de redes y el mantenimiento en sitio, con una visión centrada en proteger la continuidad productiva. La ventaja de revisar el sistema completo es evitar soluciones aisladas que resuelven un síntoma y dejan intacta la causa.

La decisión correcta no siempre es instalar el compresor más grande ni el de mayor tecnología. Es diseñar una solución que entregue aire útil, limpio y estable con el menor coste operativo viable, manteniendo a la planta preparada para producir cuando la demanda lo exija.

Ingeniería para sistemas de aire comprimido industrial

Una caída de presión en una línea neumática puede parecer un ajuste menor, hasta que provoca rechazos de calidad, ralentiza una estación de ensamblaje o detiene una máquina crítica. La ingeniería para sistemas de aire comprimido industrial parte de esa realidad: el aire no es un servicio auxiliar, sino una utilidad de producción que debe diseñarse, medirse y mantenerse con el mismo rigor que la energía eléctrica o la maquinaria de proceso.

En una planta manufacturera, un sistema mal dimensionado suele operar con compresores forzados, consumos eléctricos elevados y variaciones de presión que se trasladan directamente al proceso. En cambio, una solución de ingeniería bien ejecutada permite sostener el caudal y la calidad del aire requeridos en cada punto de consumo, reducir pérdidas y proteger la continuidad operativa.

Por qué el aire comprimido exige ingeniería de planta

El aire comprimido tiene un coste operativo que a menudo queda oculto entre los consumos generales de la instalación. Sin embargo, generar un metro cúbico de aire requiere energía, tratamiento, distribución y mantenimiento. Cuando existen fugas, tuberías con diámetros inadecuados, filtros saturados o depósitos insuficientes, el sistema compensa elevando horas de funcionamiento y presión de descarga. El resultado es un coste recurrente que no siempre se identifica en una orden de mantenimiento.

La presión nominal del compresor no equivale necesariamente a la presión disponible en el punto de uso. Entre ambos intervienen la longitud de las líneas, codos, conexiones, válvulas, secadores, filtros y el comportamiento simultáneo de los equipos consumidores. Una herramienta neumática puede funcionar de forma aceptable en vacío y fallar bajo carga por falta de caudal. En procesos automatizados, esa variación puede afectar cilindros, venturis, actuadores, sistemas de soplado o equipos de inspección.

Por eso, la ingeniería no consiste solo en instalar un compresor. Consiste en definir la demanda real, seleccionar el esquema de generación y tratamiento, diseñar una red de distribución eficiente y establecer criterios de mantenimiento que eviten que el sistema se degrade con el tiempo.

Ingeniería para sistemas de aire comprimido industrial: qué debe analizarse

Un proyecto técnico empieza por conocer cómo consume aire la planta, no por elegir una potencia de compresor. Es necesario identificar el caudal máximo, el consumo medio, los picos de demanda, la presión mínima que exige cada proceso y las variaciones por turno, producto o expansión prevista. Una línea de pintura, una célula robotizada y una estación de empaquetado pueden necesitar calidades de aire muy diferentes aunque estén dentro de la misma nave.

También debe revisarse el perfil de carga. Si el consumo cambia de forma continua, un compresor de velocidad variable puede aportar eficiencia al adaptar su producción a la demanda. Si la carga es estable o existen grandes picos puntuales, puede ser más conveniente combinar equipos de carga base con almacenamiento bien calculado. No hay una configuración universal: la solución depende del patrón operativo, la criticidad del proceso y el coste total de operación.

Capacidad, presión y redundancia

Dimensionar por exceso parece una forma de prevenir problemas, pero puede generar ineficiencia y ciclos de carga y descarga poco favorables. Dimensionar por debajo de la demanda, por otro lado, obliga a trabajar permanentemente al límite y deja a la planta expuesta ante cualquier fuga, incremento temporal de producción o fallo de un equipo.

La capacidad debe considerar la demanda actual, los picos reales y una reserva razonable para crecimiento. En operaciones críticas, conviene valorar redundancia N+1 o sistemas alternos que permitan realizar mantenimiento sin detener la producción. El nivel de respaldo dependerá del coste de un paro, del inventario de producto en proceso y de la posibilidad de recuperar producción después de una incidencia.

La presión también debe definirse desde el consumidor hacia la generación. Subir la presión del compresor para compensar pérdidas en una red deficiente es una solución cara. Es preferible corregir restricciones, fugas y cuellos de botella para entregar la presión necesaria donde realmente se requiere.

Calidad del aire y tratamiento

El aire atmosférico contiene humedad, partículas y contaminantes que pueden entrar en la red durante la compresión. Si no se controlan, pueden causar corrosión interna, daños en válvulas, defectos de acabado, contaminación de producto y fallos en instrumentación. El tratamiento necesario depende del proceso: no es igual alimentar cilindros neumáticos generales que suministrar aire a pintura, alimentación, electrónica o producción farmacéutica.

El diseño debe definir la combinación adecuada de postenfriamiento, separación de condensado, depósitos, secado y filtración. Además, estos elementos deben ser accesibles para inspección y sustitución. Un filtro correctamente seleccionado pierde su función si opera saturado, y un drenaje de condensado defectuoso puede introducir agua en toda la red.

Red de distribución y puntos de consumo

La tubería es parte activa del sistema. El material, el diámetro, el trazado y la calidad de las uniones determinan la caída de presión y la facilidad de mantenimiento. Las ampliaciones improvisadas, reducciones de diámetro y conexiones temporales que se vuelven permanentes suelen explicar buena parte de los problemas de presión en planta.

Una red en anillo puede favorecer una distribución más equilibrada en áreas extensas, mientras que una configuración lineal puede ser suficiente en instalaciones compactas con demanda controlada. La decisión depende de la geometría de la nave, de la ubicación de los equipos y de la necesidad de aislar zonas para mantenimiento. En cualquier caso, deben incorporarse válvulas de seccionamiento, pendientes adecuadas, puntos de purga y bajantes que eviten arrastrar condensado hacia los equipos.

El coste de las fugas y la falta de control

Las fugas son uno de los problemas más comunes y persistentes en aire comprimido. Una conexión floja, una manguera deteriorada o un acoplamiento desgastado puede parecer insignificante de forma aislada, pero una planta con decenas de puntos de pérdida obliga al compresor a trabajar más horas de las necesarias. Además del consumo eléctrico, las fugas reducen la presión disponible y aceleran el desgaste de la instalación.

La detección debe realizarse con la planta en condiciones representativas de operación y, cuando sea posible, contrastando el consumo fuera de turno. La medición de caudal, presión, temperatura y horas de carga permite distinguir entre una demanda productiva real y un consumo desperdiciado. Sin datos, es habitual resolver síntomas puntuales sin eliminar la causa.

Un programa eficaz combina inspecciones periódicas, reparación priorizada según impacto, verificación posterior y seguimiento de indicadores. El objetivo no es alcanzar un sistema perfecto sobre el papel, sino mantener las pérdidas dentro de un nivel técnicamente y económicamente controlado.

Mantenimiento orientado a continuidad operativa

El mantenimiento del aire comprimido debe planificarse alrededor de las condiciones reales de uso. Cambiar filtros, revisar drenajes, inspeccionar correas, comprobar conexiones eléctricas y analizar el estado de los secadores son tareas que protegen directamente la disponibilidad del proceso. Dejar estas actividades para cuando aparece una alarma convierte un mantenimiento previsible en una parada no programada.

La disciplina de mantenimiento también debe incluir la red. Conviene revisar soportación, corrosión, puntos de fuga, válvulas, flexibles y caídas de presión en áreas de alto consumo. Cuando una planta crece, las líneas existentes pueden dejar de responder a la nueva demanda aunque el compresor siga en buenas condiciones.

Para responsables de mantenimiento y facilities, la referencia no debería ser solo que el compresor arranque. Debe verificarse que el sistema entrega presión, caudal y calidad de aire estables con el menor consumo posible y sin comprometer la seguridad del personal.

Integrar el proyecto con la operación de la nave

Una intervención en aire comprimido puede requerir trabajos eléctricos, montaje de tuberías, adecuación civil, soportación, accesos seguros y coordinación con producción. Gestionar estas especialidades de forma aislada aumenta las interfaces, los tiempos de respuesta y el riesgo de incompatibilidades durante la ejecución.

Grupo TAFO aborda estos proyectos como una necesidad operativa completa: desde la evaluación de la demanda y la instalación de la red hasta la coordinación de servicios industriales asociados en planta. Esta visión resulta especialmente útil en ampliaciones, reubicaciones de líneas, rehabilitación de naves o correcciones urgentes que no admiten una gestión fragmentada.

La ejecución debe programarse con ventanas de paro, aislamientos de energía, medidas de seguridad y pruebas de puesta en marcha. Antes de liberar la instalación, es recomendable comprobar estanqueidad, presión en puntos críticos, funcionamiento de drenajes, sentido de flujo, identificación de líneas y respuesta ante la demanda prevista.

Decidir con datos antes de invertir

Antes de sustituir equipos o ampliar capacidad, conviene realizar un diagnóstico técnico de la instalación. Medir presión en distintos puntos, registrar la demanda por turno, localizar pérdidas y revisar la calidad de aire permite priorizar inversiones con criterio. En ocasiones, la solución es un nuevo compresor; en otras, una reparación de red, más almacenamiento, un secador adecuado o una redistribución de las líneas genera un impacto mayor con una inversión más contenida.

El mejor proyecto de aire comprimido es el que se adapta al proceso, facilita el mantenimiento y mantiene la producción estable cuando la planta más lo necesita. Convertir el aire comprimido en una utilidad controlada no solo reduce costes: da al equipo de operación una variable menos que perseguir durante el siguiente paro no programado.

Cómo diseñar una red neumática industrial

Una red de aire comprimido mal calculada suele revelar sus fallos cuando la producción ya está en marcha: herramientas con poca fuerza, cilindros lentos, rechazos de calidad y compresores trabajando más horas de las necesarias. Saber cómo diseñar una red neumática industrial no consiste solo en seleccionar tubería y conectar puntos de consumo. Exige traducir las necesidades reales de la planta en caudal, presión, calidad de aire, distribución y capacidad de crecimiento.

En una fábrica, el aire comprimido es una utilidad crítica. Si su suministro es inestable, el impacto llega directamente a la disponibilidad de equipos, al OEE, al consumo eléctrico y a la seguridad de la operación. Por eso, el diseño debe partir del proceso productivo y no de una medida de tubería elegida por costumbre.

Cómo diseñar una red neumática desde la demanda real

El primer paso es elaborar un inventario técnico de todos los consumidores de aire. Deben incluirse maquinaria de producción, actuadores, herramientas manuales, sistemas de soplado, válvulas, equipos de limpieza, instrumentación y posibles ampliaciones. Para cada punto conviene registrar el caudal requerido, la presión mínima de trabajo, el patrón de uso y las horas de operación.

No todos los consumos ocurren al mismo tiempo. Una línea automática puede tener picos breves pero intensos, mientras que una herramienta neumática puede consumir aire de forma intermitente. Sumar el caudal nominal de cada equipo sin considerar la simultaneidad suele llevar a sobredimensionar el sistema. Hacer lo contrario, asumir que todos los equipos trabajan poco, genera caídas de presión y falta de capacidad durante los picos de producción.

La demanda debe expresarse en condiciones normalizadas, habitualmente en litros por minuto normalizados o metros cúbicos por hora normalizados. También es necesario distinguir entre el consumo medio y el máximo instantáneo. El compresor, el depósito y el diámetro de la red responden de forma diferente a cada uno de estos valores.

Además de la demanda actual, el proyecto debe incorporar una reserva razonable para ampliaciones. En plantas con nuevos programas de producción, más turnos o automatización prevista, dejar capacidad disponible desde el diseño es más rentable que rehacer una red principal pocos meses después. La reserva no debe ser arbitraria: depende del plan de crecimiento, del espacio disponible y de la posibilidad de sectorizar futuras ampliaciones.

Definir presión útil y calidad del aire

La presión de descarga del compresor no es la misma que debe llegar a la máquina. Cada elemento de la instalación provoca una pérdida: secadores, filtros, válvulas, racores, mangueras, reguladores y la propia tubería. Si un equipo requiere 6 bar en su entrada, la red debe mantener esa presión en el punto más desfavorable, incluso durante el consumo máximo previsto.

Elevar la presión del compresor para compensar un mal diseño no es una solución eficiente. Cada bar adicional incrementa el consumo energético y puede ocultar fugas, restricciones o diámetros insuficientes. El objetivo técnico es limitar las pérdidas de presión mediante una distribución correctamente dimensionada y un mantenimiento constante.

La calidad del aire también se define al inicio. No es igual alimentar herramientas de montaje que una línea de pintura, un proceso alimentario, instrumentación o equipos de control de precisión. La presencia de partículas, agua o aceite puede causar defectos de acabado, corrosión, fallos en válvulas y contaminación de producto. Por ello, la filtración y el secado deben seleccionarse según el riesgo del proceso, no como un accesorio estándar para toda la planta.

Dimensionamiento de tuberías y configuración de la red

El diámetro de la tubería se calcula a partir del caudal, la longitud equivalente del recorrido, la presión de operación y la caída de presión admisible. La longitud equivalente incluye no solo los metros rectos, sino también codos, derivaciones, válvulas y conexiones. Ignorar estos accesorios es una causa habitual de redes que parecen adecuadas en plano, pero fallan en campo.

Como criterio práctico, la red principal debe trabajar con velocidades moderadas para reducir fricción, ruido y caída de presión. En ramales a máquinas se pueden admitir velocidades mayores, siempre que no afecten a los equipos situados al final de línea. El cálculo debe verificar especialmente el punto más lejano y el que coincida con la mayor demanda simultánea.

Una red en anillo suele ser preferible a una distribución lineal en instalaciones industriales. Al alimentar los puntos desde dos direcciones, reduce las caídas de presión y permite aislar tramos para mantenimiento sin detener toda la producción. Sin embargo, una configuración en anillo no compensa un diámetro insuficiente ni elimina la necesidad de válvulas de seccionamiento bien ubicadas.

Los ramales deben salir de la parte superior de la línea principal cuando existe riesgo de condensado. De esta forma, el agua acumulada en el fondo de la tubería tiene menos probabilidad de llegar a las máquinas. Las líneas principales deben incorporar pendientes hacia puntos de purga, y cada bajante debe contar con una pierna de goteo antes de la toma de aire. Son detalles sencillos que evitan agua en herramientas, corrosión y problemas de calidad.

La elección del material requiere criterio de operación. El aluminio y algunos sistemas modulares ofrecen montaje limpio, baja rugosidad interior y facilidad de ampliación. El acero puede ser apropiado para ciertos entornos y diámetros, pero necesita una ejecución que controle la corrosión y los residuos internos. Los materiales plásticos solo deben utilizarse cuando estén certificados para aire comprimido y para la presión y temperatura del servicio. Nunca se debe emplear tubería no diseñada para este uso.

Diseñar por zonas para mantener la producción

Una red eficaz no solo transporta aire: permite controlar la operación. Sectorizar por líneas de producción, áreas de alto consumo o criticidad facilita localizar fugas, medir consumos y ejecutar mantenimientos sin afectar a toda la nave. Cada zona debe disponer de válvulas de corte accesibles, identificación clara y, cuando el proceso lo justifique, regulación y filtración local.

La instrumentación aporta información que el diseño tradicional no siempre contempla. Instalar manómetros en cabecera y puntos críticos permite identificar pérdidas de presión. Los caudalímetros ayudan a separar el consumo productivo del aire desperdiciado por fugas o usos no controlados. En operaciones con objetivos de eficiencia energética, estos datos son necesarios para tomar decisiones basadas en evidencia.

También conviene prever conexiones para futuras ampliaciones, evitando dejar extremos muertos sin purga o sin protección. Una derivación preparada y correctamente aislada cuesta poco durante una instalación nueva y evita trabajos invasivos en una planta operativa.

Tratamiento, almacenamiento y drenaje del aire comprimido

El depósito de aire cumple una función de estabilización. Ayuda a absorber picos de demanda, reduce ciclos de carga y descarga y facilita la separación inicial de condensado. Su capacidad debe definirse junto con la estrategia de control del compresor y el perfil de consumo. Un depósito grande no corrige una fuga continua ni sustituye un compresor con capacidad insuficiente.

El secador debe seleccionarse según el punto de rocío requerido y las condiciones reales de entrada. En naves donde la red atraviesa zonas frías o donde se requiere aire seco para calidad de producto, un secador mal dimensionado puede provocar condensación aguas abajo. Los filtros deben instalarse en el orden adecuado y con indicadores de saturación, ya que un filtro colmatado se convierte en una restricción que consume presión.

Los purgadores automáticos son igualmente críticos. El condensado debe evacuarse desde el depósito, los filtros, los separadores y los puntos bajos de la red. Descargarlo manualmente depende de rutinas que pueden incumplirse durante turnos de alta carga. Una gestión adecuada del condensado protege equipos y evita liberar contaminantes sin control.

Validar la instalación antes de ponerla en servicio

Una red neumática no debe darse por terminada al finalizar el montaje. Antes de conectar toda la producción, se debe realizar una prueba de estanqueidad, comprobar presión en los puntos críticos, revisar el funcionamiento de purgadores y verificar que las válvulas de seccionamiento están identificadas. La puesta en marcha debe incluir mediciones con carga real, no solo con la red vacía.

Las fugas merecen una atención específica. Una pequeña fuga repetida durante varios turnos puede representar un coste eléctrico relevante y obligar al compresor a trabajar sin aportar valor al proceso. Por eso, la prueba inicial debe complementarse con un programa periódico de detección y reparación.

En Grupo TAFO, el diseño e instalación de sistemas de aire comprimido se aborda como parte de la continuidad operativa de la planta: ingeniería de demanda, distribución, tratamiento de aire y ejecución coordinada en sitio. Esta visión resulta especialmente útil cuando la intervención debe convivir con producción activa, ampliaciones de nave u otros servicios industriales.

La mejor decisión antes de comprar tubería o ampliar la sala de compresores es medir. Un levantamiento de consumos, presiones y puntos de uso durante una semana representativa puede evitar una inversión mal dimensionada y convertir la red neumática en un activo que sostenga la producción, en lugar de una fuente recurrente de paradas.

Aire comprimido o eléctrico: cómo elegir en planta

Una válvula que responde tarde, una herramienta con poca fuerza o un compresor trabajando permanentemente en vacío pueden convertirse en minutos de paro, rechazo de piezas y consumo energético evitable. Ante la decisión entre aire comprimido o eléctrico, no existe una tecnología ganadora para todos los casos: la elección correcta depende de la carga, el ciclo de trabajo, el ambiente, la precisión requerida y de cómo está preparada la infraestructura de la planta.

En una nave de producción, decidir únicamente por el coste de compra suele trasladar el problema a mantenimiento, calidad o consumo eléctrico. El criterio debe ser operativo: qué solución mantiene el proceso estable, seguro y disponible durante toda la vida útil del equipo.

Aire comprimido o eléctrico: el criterio empieza en el proceso

Los sistemas neumáticos transforman el aire comprimido en movimiento lineal o rotativo mediante cilindros, actuadores, válvulas y herramientas. Los equipos eléctricos emplean motores, servomotores, variadores, actuadores electromecánicos u otras cargas conectadas a la instalación eléctrica industrial. Ambos pueden automatizar, mover, sujetar, elevar o accionar componentes, pero sus resultados cambian de forma relevante según la aplicación.

El aire comprimido destaca en movimientos rápidos, repetitivos y de recorrido corto. Por eso es habitual en prensas, estaciones de ensamble, empaque, manipulación de piezas y automatizaciones sencillas. Un cilindro neumático puede ejecutar miles de ciclos con una arquitectura relativamente simple, siempre que reciba aire limpio, seco y con presión estable.

La solución eléctrica suele aportar más control sobre posición, velocidad, par y aceleración. Cuando una operación necesita repetir posiciones exactas, variar recetas de producción, registrar parámetros o realizar desplazamientos largos, un actuador eléctrico o servomotor puede ofrecer una ventaja clara. También evita ciertas pérdidas asociadas a la generación y distribución de aire comprimido.

La pregunta útil no es «¿qué tecnología es mejor?», sino «¿qué variable de mi proceso no puedo permitirme perder?». Si el cuello de botella depende de precisión programable, el control eléctrico merece prioridad. Si depende de velocidad de ciclo, simplicidad y tolerancia a entornos exigentes, la neumática puede ser la opción más conveniente.

Coste total: el compresor no es aire gratis

El aire comprimido es uno de los servicios auxiliares más utilizados en manufactura y, a la vez, uno de los que más energía puede desperdiciar. Producirlo implica consumo eléctrico en compresores, tratamiento de aire, secadores y filtración. Después, cualquier fuga, caída de presión o tubería sobredimensionada reduce la eficiencia del sistema.

Por ello, un equipo neumático económico puede resultar caro si trabaja 24 horas, exige presión elevada o se alimenta desde una red con fugas. Una fuga pequeña y constante rara vez parece crítica durante una ronda de inspección, pero multiplicada por turnos, días y varios puntos de consumo se convierte en coste operativo y capacidad de compresión perdida.

Los equipos eléctricos también tienen costes que deben evaluarse. Un motor mal dimensionado, un variador sin una configuración adecuada, conexiones deficientes o armónicos no controlados afectan al rendimiento y a la confiabilidad de la instalación. En aplicaciones de carga variable, el control de velocidad puede reducir consumos frente a un accionamiento que opera siempre a máxima capacidad.

La comparación debe incluir adquisición, instalación, energía, mantenimiento, refacciones, horas de paro y efecto sobre la calidad. También conviene considerar la capacidad disponible. Incorporar más cilindros en una línea puede obligar a ampliar la central de aire; instalar nuevos accionamientos eléctricos puede requerir revisar tableros, protecciones, canalizaciones, cargas y calidad de energía.

Un cálculo que debe considerar el ciclo real

No es suficiente comparar la potencia nominal de un equipo. Hay que medir cuántos ciclos realiza, durante cuánto tiempo permanece energizado, qué fuerza necesita y cuál es su demanda real en cada turno. Un actuador eléctrico puede consumir poco en reposo y ofrecer movimientos controlados, mientras que una instalación neumática puede ser muy eficiente en ciclos rápidos si la red está correctamente diseñada y mantenida.

La decisión mejora cuando mantenimiento, procesos y producción validan el cálculo con datos de operación. Presión en punto de uso, caudal, consumo del compresor, tiempos de ciclo, cargas, fallos recurrentes y horas de funcionamiento ofrecen una base mucho más fiable que una comparación de catálogos.

Precisión, fuerza y velocidad: dónde gana cada tecnología

La neumática es especialmente efectiva para funciones de fin de carrera: abrir o cerrar una compuerta, expulsar una pieza, prensar con fuerza definida, sujetar un componente o accionar una válvula. Su amortiguación, regulación de caudal y diseño mecánico permiten adaptar el movimiento a múltiples estaciones de producción.

Sin embargo, la compresibilidad del aire dificulta mantener una posición intermedia con la misma rigidez y precisión que un sistema electromecánico. Si una aplicación exige control fino de trayectoria, sincronización entre ejes o diferentes posiciones programables, el accionamiento eléctrico suele simplificar la lógica de control y elevar la repetibilidad.

En fuerza, no conviene asumir que un sistema es superior por definición. Un cilindro neumático puede entregar fuerzas muy útiles para ensamble y manipulación, pero la fuerza efectiva depende de la presión disponible, el diámetro, las pérdidas y el rozamiento. Un actuador eléctrico puede proporcionar par controlado, aunque requiere una selección correcta de motor, transmisión y protección frente a sobrecargas.

La velocidad también debe analizarse sin simplificaciones. Los cilindros neumáticos responden con rapidez en recorridos cortos, pero la velocidad puede variar si cambia la presión o la carga. Los servomotores permiten perfiles de movimiento precisos, con aceleraciones y desaceleraciones configurables. En procesos sensibles a golpes, vibraciones o daños en pieza, esa capacidad puede reducir rechazos y ajustes manuales.

Seguridad y ambiente industrial

Las condiciones del área influyen tanto como el rendimiento. En zonas con humedad, polvo, lavado frecuente, temperatura elevada o riesgo de atmósferas inflamables, la tecnología seleccionada debe cumplir con las protecciones y prácticas de seguridad aplicables. El hecho de que un sistema neumático no utilice electricidad en el actuador no elimina el riesgo: mangueras deterioradas, conexiones sueltas y liberación de energía almacenada pueden causar incidentes.

Los sistemas eléctricos requieren especial atención a puesta a tierra, protecciones, selección de envolventes, bloqueo y etiquetado, calibre de conductores y coordinación de protecciones. Una ampliación improvisada desde un tablero existente puede provocar disparos, calentamiento o fallos que afecten a más de una línea.

En neumática, la seguridad operativa exige válvulas de corte y descarga, mantenimiento de unidades de filtrado, regulación y lubricación cuando aplique, así como inspección de mangueras y racores. El aire contaminado por agua, aceite o partículas acelera el desgaste de válvulas y cilindros, y puede comprometer procesos de pintura, alimentos, empaques o productos con requisitos de limpieza.

La infraestructura define el resultado

Una buena tecnología instalada sobre una infraestructura deficiente no entregará el desempeño esperado. Una red de aire con caída de presión obliga a subir el ajuste del compresor, incrementando el coste sin resolver la causa. Una instalación eléctrica con cargas mal balanceadas o conexiones sin mantenimiento puede volver inestable un equipo que, sobre el papel, era adecuado.

Antes de decidir, conviene revisar la condición de la red existente. En aire comprimido, esto incluye capacidad del compresor, perfil de demanda, almacenamiento, secado, filtración, diámetro de tuberías, puntos de fuga y presión real en la máquina. En electricidad, implica verificar demanda, capacidad del tablero, protecciones, calidad de energía, rutas de canalización y espacio para crecimiento.

Esta revisión cobra más valor durante ampliaciones de línea, cambios de producto o reconfiguración de layout. Resolver aire comprimido, instalación eléctrica industrial, tuberías y soportes de manera aislada genera interferencias, retrabajos y ventanas de paro más largas. Coordinar las especialidades desde ingeniería reduce riesgos durante la puesta en marcha.

Cómo tomar una decisión técnica sin comprometer la operación

La decisión debe partir de una especificación funcional clara. Defina qué debe mover el equipo, con qué carga, recorrido, frecuencia, precisión, tiempo de ciclo y condiciones ambientales. A partir de ahí, evalúe el consumo de servicios, los requisitos de seguridad, la facilidad de mantenimiento y el impacto de una eventual falla.

También es recomendable separar las funciones. Una misma célula puede emplear neumática para expulsión y sujeción rápida, y electricidad para posicionamiento, transporte o ajuste de formato. Las soluciones híbridas suelen ser más rentables que forzar una sola tecnología en todo el proceso.

Para plantas de Monterrey y otros corredores industriales de México, donde la continuidad de producción y la respuesta ante urgencias son determinantes, la ingeniería de selección debe ir acompañada de una ejecución controlada en sitio. Grupo TAFO puede integrar el diagnóstico de aire comprimido, la adecuación eléctrica industrial y el mantenimiento requerido para que la solución elegida no se quede en un plano, sino que opere con seguridad y estabilidad.

La mejor elección será la que reduzca variación en el proceso, facilite el mantenimiento y mantenga el consumo bajo control. Cuando aire, electricidad y automatización se revisan como parte de una misma operación, cada decisión técnica aporta directamente a menos paros y mayor capacidad productiva.

Cuándo cambiar una tubería industrial corroída

Una fuga pequeña en una línea de proceso, aire comprimido o agua de servicios rara vez se queda pequeña. Puede convertirse en pérdida de presión, contaminación, daño a equipos, riesgo para el personal y un paro no programado. Por eso, saber cuándo cambiar una tubería industrial corroída no debe depender solo de una inspección visual o de que la avería ya haya detenido la producción. La decisión correcta parte del estado real del material, la criticidad de la línea y las consecuencias operativas de fallar.

En plantas manufactureras y centros logísticos, la corrosión suele avanzar fuera de la vista: bajo aislamientos, en soportes, conexiones roscadas, tramos enterrados o puntos donde se acumula condensado. Actuar antes de una rotura permite programar la intervención, controlar costes y proteger indicadores como disponibilidad, OEE y calidad del producto.

Cuándo cambiar una tubería industrial corroída

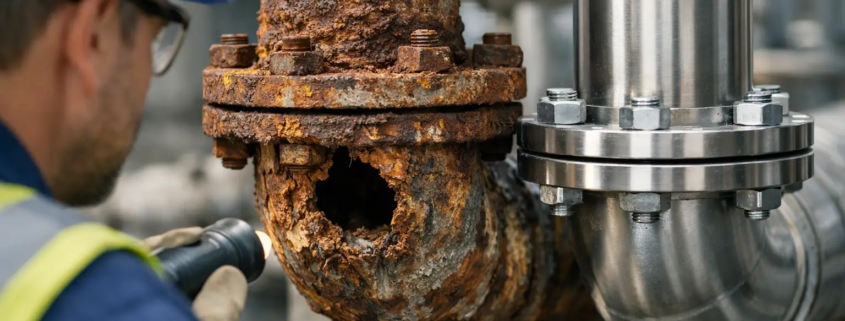
Una tubería no requiere sustitución automática por presentar óxido superficial. Hay casos en los que una limpieza, preparación de superficie y recubrimiento protector son suficientes. Sin embargo, cuando la corrosión ha reducido el espesor de pared, ha afectado uniones o genera fallos repetitivos, reparar de forma aislada deja de ser una solución rentable.

El criterio central es sencillo: la línea debe cambiarse cuando ya no puede operar con seguridad, presión, caudal y fiabilidad acordes con el proceso. Para determinarlo, mantenimiento debe evaluar la condición física de la tubería junto con su función dentro de la planta. No es igual un tramo secundario de drenaje que un colector de aire comprimido, una línea de agua contra incendios o una conducción que alimenta una máquina crítica.

Señales que indican sustitución prioritaria

Hay evidencias que justifican intervenir sin esperar al siguiente paro mayor. Las más frecuentes son las siguientes:

  • Fugas recurrentes en un mismo tramo, incluso después de soldaduras, abrazaderas o reparaciones puntuales.
  • Picaduras profundas, exfoliación, perforaciones, ampollamiento del recubrimiento o corrosión visible en soldaduras y bridas.
  • Pérdida de espesor confirmada mediante medición por ultrasonidos o inspección técnica.
  • Caídas de presión, reducción de caudal, presencia de partículas de óxido o agua contaminada en el punto de consumo.
  • Corrosión bajo aislamiento, en zonas enterradas, soportes, codos, reducciones y puntos bajos con acumulación de condensado.

Las reparaciones de emergencia pueden contener un problema puntual, pero no corrigen el mecanismo que lo originó. Si el interior de la línea presenta corrosión generalizada, el siguiente fallo puede aparecer a pocos metros del anterior. Mantener una red mediante parches sucesivos incrementa mano de obra, consumo de refacciones, riesgos de seguridad y tiempo improductivo.

El espesor remanente decide, no solo el aspecto exterior

La tubería puede aparentar estar en buen estado y tener una pérdida interna significativa. Esto ocurre con frecuencia en redes de aire comprimido con humedad, líneas de agua con tratamiento deficiente, sistemas con presencia de cloruros o tuberías que transportan fluidos a temperatura elevada. El óxido exterior aporta una primera alerta, pero no sustituye una evaluación de integridad.

La medición de espesores permite comparar la pared actual con el espesor nominal y con el mínimo admisible para la presión y el servicio de diseño. Cuando el margen restante es reducido, la sustitución programada es la decisión técnicamente más sólida. También conviene revisar si la tasa de corrosión está acelerándose: una línea que ha perdido poco material en diez años no exige la misma urgencia que otra que ha perdido una fracción relevante en doce meses.

Esta evaluación debe contemplar codos, tes, válvulas, ramales, uniones, bridas y soldaduras. Son puntos donde la velocidad del fluido, la turbulencia, la condensación o las tensiones mecánicas pueden concentrar el deterioro. Cambiar únicamente el tubo recto y dejar accesorios degradados puede trasladar la avería a la siguiente pieza débil.

Criticidad operativa: el coste de fallar cambia la decisión

No todas las tuberías corroídas se sustituyen con la misma prioridad. Un gerente de mantenimiento necesita cruzar la condición técnica con el impacto de una avería. Si una fuga compromete una línea de producción, la seguridad del personal, el cumplimiento de un sistema contra incendios o la integridad de producto, la tolerancia al riesgo debe ser menor.

En aire comprimido, por ejemplo, una red corroída puede liberar partículas hacia equipos neumáticos, válvulas, instrumentación o puntos de uso. Además de las fugas, la restricción interna eleva la caída de presión y obliga al sistema de compresión a trabajar más para entregar el rendimiento requerido. El problema se traduce en consumo energético y menor estabilidad del proceso.

En redes hidráulicas, de agua de proceso o de protección contra incendios, la corrosión puede afectar la capacidad de suministro y la respuesta ante una contingencia. En estos casos, la sustitución debe planificarse con ingeniería, aislamiento de sectores, pruebas de presión y validación de operación antes de devolver la línea al servicio.

Una forma práctica de priorizar es valorar tres variables: probabilidad de fallo, consecuencia del fallo y posibilidad de aislar el tramo sin detener toda la planta. Una línea con deterioro moderado puede requerir atención inmediata si no existe redundancia y alimenta un proceso crítico. En cambio, una conducción no crítica, aislable y con espesor suficiente puede incorporarse a un programa de rehabilitación durante un paro planificado.

Reparar, rehabilitar o sustituir: cómo elegir

La reparación localizada tiene sentido cuando el daño está claramente delimitado, el resto de la línea conserva espesor suficiente y se ha identificado la causa raíz. Puede ser adecuada tras un impacto mecánico, una soldadura defectuosa puntual o una afectación externa limitada. Debe ejecutarse con el procedimiento correcto para el fluido, presión, material y condiciones de seguridad de la instalación.

La rehabilitación resulta viable cuando la estructura de la red sigue siendo recuperable. Puede incluir limpieza mecánica, eliminación de corrosión, aplicación de recubrimientos, mejora de drenajes, sustitución de soportes, renovación de juntas y corrección de tramos donde se estanca el condensado. Es una alternativa útil cuando se busca extender la vida útil sin intervenir una red completa, siempre que la evaluación de espesores la respalde.

La sustitución completa o por sectores es la mejor opción cuando hay corrosión extendida, fallos repetitivos, pérdida relevante de pared o cambios en las condiciones de operación. También debe considerarse si la tubería existente quedó subdimensionada tras una ampliación de capacidad, nuevos equipos o un incremento de presión y caudal. Instalar material nuevo sin revisar el diseño puede repetir el problema bajo una apariencia renovada.

El material de reemplazo debe seleccionarse por compatibilidad con el fluido, temperatura, presión, ambiente, mantenimiento esperado y normativa aplicable. El acero al carbono, acero inoxidable, cobre, aluminio, PVC industrial u otras soluciones tienen ventajas y limitaciones. No existe una elección universal: una red de aire comprimido requiere controlar humedad y caída de presión, mientras que una línea química exige priorizar resistencia específica al agente transportado.

Planificar el cambio sin comprometer la producción

Sustituir tubería en una planta activa requiere más que desmontar e instalar. El trabajo debe comenzar con levantamiento en campo, identificación de interferencias, revisión de planos disponibles y validación de diámetros, pendientes, soportación, válvulas de corte y puntos de drenaje. Con esta información es posible definir prefabricados, rutas de montaje y ventanas de intervención realistas.

Antes de iniciar, conviene acordar el aislamiento de energía y fluidos, permisos de trabajo, bloqueo y etiquetado, control de trabajos en caliente, accesos en altura y protección de maquinaria cercana. En instalaciones donde la continuidad es crítica, puede ser necesario montar un bypass temporal o ejecutar el reemplazo por fases para mantener sectores operativos.

Tras el montaje, las pruebas son parte del trabajo, no un paso opcional. Según el servicio, deben incluir prueba de presión o estanqueidad, verificación de soportes, revisión de soldaduras, limpieza interior y puesta en marcha controlada. En redes de aire, además, es recomendable comprobar pérdidas de presión y puntos de purga. Documentar estas verificaciones facilita el mantenimiento posterior y evita que una intervención urgente deje problemas ocultos.

Prevenir la próxima corrosión desde el diseño

Cambiar una línea corroída sin corregir la causa es una inversión incompleta. La presencia de condensado, una química de agua mal controlada, aislamiento dañado, falta de drenajes, materiales incompatibles o contacto entre metales distintos pueden acelerar el deterioro de la nueva instalación.

El diseño debe favorecer inspección y mantenimiento: accesos a válvulas, soportes que no retengan humedad, pendientes adecuadas, purgas funcionales y zonas de medición definidas. En aire comprimido, una estrategia adecuada de secado y drenaje reduce la corrosión interna. En exteriores o ambientes agresivos, la preparación de superficie y el sistema de recubrimiento deben corresponder al nivel de exposición real, no solo a una solución genérica.

Grupo TAFO aborda este tipo de proyectos con visión de continuidad operativa: diagnóstico en sitio, definición del alcance técnico, ejecución coordinada y validación final de la instalación. Para una planta, el objetivo no es simplemente retirar una tubería oxidada; es recuperar una red segura, mantenible y capaz de sostener la producción.

La mejor ventana para cambiar una tubería no es cuando revienta, sino cuando los datos de condición y criticidad permiten intervenir de forma controlada. Una inspección bien dirigida hoy puede evitar que una fuga aparentemente menor decida el ritmo de producción mañana.

Tubería para aire comprimido y eficiencia

Una línea de aire con fugas, diámetro insuficiente o materiales inadecuados puede convertir un compresor eficiente en un coste operativo constante. La tubería para aire comprimido no es un elemento secundario de la instalación: determina la presión disponible en punto de uso, la calidad del aire, el consumo eléctrico y la capacidad de mantener la producción sin interrupciones.

En una planta manufacturera, cada caída de presión obliga al sistema a trabajar más para entregar el caudal que requieren herramientas, actuadores, válvulas y equipos de proceso. Si la red se ha ampliado sin cálculo, presenta uniones deficientes o acumula condensados, los efectos llegan rápidamente a los indicadores de mantenimiento, productividad y calidad. Elegir e instalar correctamente la red es una decisión de ingeniería con impacto directo en la rentabilidad.

Qué debe resolver una tubería para aire comprimido

Una instalación bien diseñada debe transportar el aire desde la sala de compresores hasta cada punto de consumo con la menor pérdida de presión posible. También debe limitar fugas, facilitar la separación de agua y aceite, soportar la presión y temperatura de trabajo, y permitir ampliaciones futuras sin obligar a detener áreas completas.

No todas las redes tienen las mismas exigencias. Una nave con herramientas neumáticas de uso intermitente requiere un planteamiento distinto al de una línea de ensamblaje con consumo continuo, una cabina de pintura o un proceso de instrumentación. El caudal máximo, los picos de demanda, la simultaneidad de equipos, la distancia recorrida y la calidad de aire exigida definen el proyecto.

La presión medida a la salida del compresor no es el dato que importa por sí solo. Lo relevante es la presión estable que recibe el equipo más alejado o más crítico durante el momento de mayor demanda. Cuando esa presión cae, pueden aparecer ciclos lentos, fallos en cilindros neumáticos, paradas de maquinaria y variaciones que afectan al FTQ.

La caída de presión no se corrige solo con más compresión

Una reacción frecuente es aumentar el ajuste de presión del compresor cuando una zona de producción pierde fuerza neumática. Esto puede resolver el síntoma de forma temporal, pero eleva el gasto energético y puede ocultar una red mal dimensionada. Cada bar adicional de presión de generación tiene un coste eléctrico relevante durante toda la vida útil del sistema.

La alternativa técnica es revisar la sección de las tuberías, el recorrido, las restricciones en conexiones, filtros y válvulas, además de las fugas. Un diseño eficiente busca que la pérdida de presión total se mantenga dentro del margen definido para la operación, sin sobredimensionar de manera indiscriminada la instalación.

Materiales: qué conviene utilizar en cada aplicación

El material no debe elegirse únicamente por precio inicial. Hay que considerar compatibilidad con el aire comprimido, presión nominal, resistencia mecánica, facilidad de montaje, estanqueidad, mantenimiento y posibilidad de modificar la red. En entornos industriales, la seguridad y la continuidad de producción pesan más que un ahorro inicial que después genere reparaciones o restricciones de caudal.

Aluminio para redes modulares y ampliables

Los sistemas de aluminio son habituales en instalaciones nuevas, rehabilitaciones y proyectos con crecimiento previsto. Su superficie interior lisa favorece el flujo, reduce pérdidas por fricción y no presenta corrosión interna como las redes metálicas convencionales. Además, las conexiones mecánicas permiten ejecutar ampliaciones, derivaciones y cambios de distribución con menor intervención en la nave.

Su principal ventaja está en la combinación de rapidez de instalación, limpieza de montaje y bajo mantenimiento. Resulta especialmente conveniente cuando la planta necesita reducir tiempos de parada o cuando la red debe adaptarse a nuevas células, racks automatizados o equipos de proceso. Eso sí, deben utilizarse componentes certificados para la presión y temperatura de diseño, respetando las instrucciones del fabricante y los pares de apriete requeridos.

Acero galvanizado o acero al carbono en condiciones específicas

El acero sigue siendo una alternativa válida en ciertas redes industriales, sobre todo cuando hay requerimientos mecánicos especiales, grandes diámetros, condiciones de operación exigentes o integración con otras tuberías de planta. Sin embargo, las uniones roscadas, una mala preparación de la tubería o la presencia constante de humedad pueden favorecer pérdidas y corrosión interna con el paso del tiempo.

El acero galvanizado ofrece mayor protección frente a la corrosión que el acero negro, pero no elimina la necesidad de controlar condensados y mantener la instalación. En redes antiguas, es habitual encontrar incrustaciones y óxido que reducen el diámetro efectivo, contaminan el aire y aumentan la caída de presión. Una evaluación de la red permite determinar si conviene reparar tramos o sustituirlos.

Acero inoxidable para calidad de aire y ambientes críticos

El acero inoxidable suele justificarse donde la calidad del aire, la limpieza o la resistencia a la corrosión son prioridades. Sectores como alimentación, farmacéutico, electrónico o procesos con condiciones ambientales agresivas pueden requerir esta solución. Su inversión inicial es mayor, por lo que debe responder a una necesidad técnica concreta y no a una especificación genérica.

Materiales que no deben improvisarse

Las tuberías no certificadas para aire comprimido representan un riesgo. Algunos plásticos pueden degradarse, perder resistencia o fracturarse de forma peligrosa bajo presión. Tampoco es recomendable reutilizar materiales sin conocer su clasificación, estado y compatibilidad. En una planta, un fallo de tubería puede provocar lesiones, daños en equipos y una parada no planificada.

Diseño de la red: donde se gana o se pierde eficiencia

Una buena tubería empieza con datos de operación. El proyecto debe contemplar el caudal requerido en metros cúbicos por minuto o litros por segundo, la presión de servicio, el perfil de demanda, la longitud equivalente de accesorios y el crecimiento esperado. Dimensionar solo a partir de la conexión de salida del compresor suele producir errores.

La configuración en anillo suele aportar ventajas frente a una red lineal con ramales largos. Al alimentar una zona desde dos direcciones, se reduce la caída de presión y se mantiene mejor el suministro si un tramo necesita aislarse para mantenimiento. No siempre es la respuesta adecuada, pero en naves con varios puntos de alto consumo o distribución extensa ofrece mayor flexibilidad operativa.

Las derivaciones deben tomar el aire desde la parte superior de la línea principal. Así se limita el arrastre de agua hacia los equipos. También conviene incorporar puntos de drenaje en zonas bajas, pendientes controladas y purgas adecuadas para gestionar condensados. Un secador bien seleccionado pierde efectividad si la red posterior permite que el agua se acumule o llegue a producción.

Los accesorios importan tanto como los metros de tubería. Codos cerrados, reducciones innecesarias, válvulas con paso restringido y conexiones con sellado deficiente añaden resistencia al flujo. En una red extensa, la suma de pequeñas restricciones puede explicar una caída de presión que no se identifica a simple vista.

Fugas: el consumo oculto que exige atención continua

Una fuga pequeña puede parecer irrelevante junto a una operación de gran volumen. Multiplicada por turnos, días y meses, se convierte en aire comprimido que el compresor produce sin generar valor. Además, las fugas hacen que el equipo cargue y descargue con mayor frecuencia, acelerando desgaste y elevando el consumo eléctrico.

La detección debe realizarse con la planta en condiciones representativas de operación. Las inspecciones por ultrasonidos permiten localizar pérdidas que no son audibles en áreas ruidosas. Después, es fundamental documentar cada punto, priorizar según impacto y confirmar la reparación con una nueva medición.

No basta con reparar una vez. Vibración, movimientos de maquinaria, intervenciones de mantenimiento y envejecimiento de juntas pueden generar nuevas pérdidas. Integrar la inspección de fugas en el plan preventivo protege la capacidad de la red y evita que el problema vuelva a normalizarse.

Instalación y mantenimiento sin comprometer la producción

La ejecución en campo requiere coordinación con producción, seguridad industrial y mantenimiento. Antes de intervenir deben definirse ventanas de paro, aislamientos, puntos de conexión, maniobras de altura, rutas de acceso y pruebas de estanqueidad. Una instalación técnicamente correcta que bloquea un proceso crítico en el momento equivocado sigue siendo una mala ejecución operativa.

Tras el montaje, la red debe probarse a la presión indicada, verificarse en uniones y etiquetarse por zonas cuando la complejidad lo requiera. Las válvulas de aislamiento permiten intervenir sectores concretos sin dejar sin aire a toda la nave. También facilitan localizar consumos anómalos y ejecutar ampliaciones futuras con un riesgo controlado.

En Grupo TAFO, el enfoque para sistemas de aire comprimido parte de revisar la necesidad real de la planta: demanda, condición de la red existente, calidad requerida y restricciones de operación. Esta visión evita soluciones genéricas y permite integrar instalación, rehabilitación y mantenimiento bajo una misma coordinación técnica.

La mejor red no es necesariamente la de mayor diámetro ni la de material más costoso. Es la que entrega aire con presión y calidad adecuadas, con pérdidas controladas, acceso para mantenimiento y margen suficiente para acompañar la operación. Cuando la tubería se trata como infraestructura productiva, deja de ser un gasto de instalación y se convierte en una herramienta para proteger la continuidad de la planta.

Mantenimiento industrial para evitar paradas

Una línea detenida por una fuga de aire, un cuadro eléctrico con sobrecalentamiento o un suelo deteriorado no es un problema aislado de mantenimiento: es capacidad productiva que deja de estar disponible. El mantenimiento industrial debe tratarse como una función operativa ligada al OEE, la seguridad, el coste por unidad y el cumplimiento de las entregas, no como una partida que se activa únicamente cuando aparece una avería.

En plantas manufactureras, centros de distribución y naves industriales, el reto es sostener la operación mientras se intervienen equipos e infraestructura. Esto exige priorización técnica, planificación realista de ventanas de trabajo, personal cualificado y coordinación con producción, calidad, seguridad y compras. Cuando estas piezas no están alineadas, incluso una reparación aparentemente menor puede convertirse en una parada no planificada.

Qué abarca el mantenimiento industrial en una planta

El alcance no se limita a maquinaria de producción. Un plan eficaz contempla todos los sistemas cuya pérdida de funcionamiento afectaría a la seguridad, la calidad, el flujo de materiales o la capacidad de fabricar. La red de aire comprimido, las instalaciones eléctricas, la protección contra incendios, las tuberías de proceso, los muelles, los racks, los mezzanines, los pavimentos y la estructura de la nave forman parte de ese conjunto.

Esta visión es especialmente relevante en instalaciones que han crecido por fases. Es habitual encontrar ampliaciones eléctricas ejecutadas en distintos momentos, conducciones sin identificación actualizada, zonas de almacenaje que ya no responden al peso ni al flujo actual, o pavimentos con desgaste en áreas de tráfico intenso. Cada condición puede generar un riesgo operativo aunque la máquina principal esté en buen estado.

Por eso, el mantenimiento debe diferenciar entre activos de producción e infraestructura crítica, pero gestionarlos bajo una misma estrategia. Si un compresor funciona correctamente pero una fuga en la red obliga a mantener una presión superior a la necesaria, el consumo energético sube y la estabilidad del proceso puede resentirse. Si los racks presentan daños por impactos sin una revisión estructural, el problema deja de ser logístico para convertirse en un asunto de seguridad.

Los cuatro enfoques de mantenimiento y cuándo aplicarlos

No existe un único modelo válido para toda la planta. La decisión depende de la criticidad del activo, el coste de la parada, la disponibilidad de repuestos, los requisitos de seguridad y la capacidad de medir su estado. Aplicar mantenimiento preventivo a todo por igual puede generar intervenciones innecesarias; esperar siempre a que falle puede resultar mucho más caro.

El mantenimiento correctivo sigue siendo necesario cuando aparece una avería imprevista. La diferencia está en que debe ser una excepción controlada, no la forma habitual de operar. Una respuesta rápida es esencial, pero también lo es investigar la causa raíz: sustituir un componente sin revisar sobrecargas, alineación, calidad eléctrica, lubricación o condiciones ambientales suele aplazar el siguiente fallo.

El mantenimiento preventivo programa inspecciones, ajustes, limpieza y sustituciones según horas de uso, ciclos o calendarios. Funciona bien en elementos con desgaste predecible, como filtros, consumibles, conexiones, sellos o componentes sometidos a fricción. Su eficacia depende de que las frecuencias se ajusten a las condiciones reales de operación, no de copiar una periodicidad genérica.

El mantenimiento predictivo utiliza indicadores de condición para intervenir antes de que se produzca el fallo. Termografía en cuadros eléctricos, medición de vibraciones, análisis de aceite, seguimiento de temperatura o detección de fugas son ejemplos habituales. Requiere inversión en medición, criterio técnico y registros consistentes, por lo que conviene aplicarlo primero en activos de mayor impacto.

Por último, el mantenimiento proactivo busca eliminar las condiciones que originan fallos repetitivos. Puede implicar rediseñar una instalación, corregir una pendiente, mejorar una protección mecánica, redistribuir una carga o sustituir un material que no responde al entorno de trabajo. Es el enfoque que más valor aporta cuando existen incidencias recurrentes, aunque normalmente exige coordinación entre varias especialidades.

Cómo priorizar el mantenimiento industrial sin parar la producción

La prioridad no debe depender únicamente de quién comunica la incidencia con más urgencia. Una matriz de criticidad permite valorar qué ocurriría si un activo o una zona quedase fuera de servicio: impacto sobre la producción, riesgo para las personas, efecto en calidad, coste de reparación, cumplimiento técnico y tiempo de recuperación.

Un sistema contra incendios, por ejemplo, puede no afectar al ritmo de fabricación durante una hora concreta, pero su indisponibilidad puede impedir operar con seguridad o incumplir requisitos de aseguradora y normativa aplicable. Una fuga pequeña de aire puede parecer menos crítica, pero si se reproduce en varios puntos termina aumentando la carga del compresor y el coste energético de toda la planta.

La planificación debe traducir esa criticidad en órdenes de trabajo claras. Cada intervención necesita un alcance definido, permisos de trabajo cuando correspondan, bloqueo y consignación de energías, materiales disponibles, responsables asignados y un criterio de aceptación al cierre. Sin esta disciplina, el técnico invierte tiempo buscando piezas, esperando accesos o resolviendo condiciones no previstas en campo.

También es recomendable aprovechar paradas programadas, cambios de modelo, fines de semana operativos o periodos de menor carga para ejecutar trabajos de mayor alcance. La clave es no concentrar en esas ventanas reparaciones que podrían hacerse sin afectar al proceso. Una buena planificación separa lo urgente de lo importante y protege ambos frentes.

Infraestructura: el mantenimiento que suele llegar tarde

Muchas plantas cuentan con rutinas consolidadas para equipos productivos, pero reaccionan tarde ante el deterioro de la nave y sus instalaciones auxiliares. Esa brecha tiene consecuencias directas. Una filtración puede afectar a producto almacenado y cuadros eléctricos; un pavimento epoxi degradado puede complicar la limpieza y la trazabilidad; una iluminación deficiente reduce la seguridad en zonas de tránsito y revisión.

Las instalaciones eléctricas requieren atención especial por su impacto transversal. El mantenimiento debe revisar el estado de cuadros, aprietes, protecciones, conexiones, canalizaciones, cargas y posibles puntos calientes. Las ampliaciones de capacidad o la conexión de nuevos equipos deben partir de un análisis de demanda y selectividad, no de una solución provisional que se mantenga indefinidamente.

En aire comprimido, conviene evaluar la generación, el tratamiento y la distribución como un solo sistema. No basta con reparar el compresor si hay caídas de presión, condensados o fugas aguas abajo. La calidad del aire requerida para pintura, instrumentación o procesos sensibles tampoco es la misma que para usos generales, y ese criterio debe quedar reflejado en el plan de inspección.

Los racks industriales y mezzanines necesitan inspecciones tras impactos, cambios de carga o modificaciones de distribución. Alterar niveles, retirar diagonales o añadir cargas sin validación puede comprometer el diseño original. Del mismo modo, las tuberías industriales deben revisarse por corrosión, soportación, vibraciones, fugas y compatibilidad con el fluido transportado.

Indicadores que demuestran si el plan funciona

Un plan de mantenimiento no se mide por el número de órdenes cerradas, sino por la estabilidad que aporta a la operación. El OEE ayuda a observar cómo las pérdidas de disponibilidad afectan al rendimiento global, mientras que el tiempo medio entre fallos permite detectar si los activos están ganando fiabilidad. El tiempo medio de reparación muestra, por su parte, si existen demoras por diagnóstico, acceso, repuestos o falta de procedimientos.

Conviene relacionar estos datos con el coste de mantenimiento, el consumo energético, las incidencias de calidad y la tasa de trabajos correctivos urgentes. Si aumentan las órdenes preventivas pero no bajan las paradas, es posible que se estén realizando tareas sin atacar los modos de fallo relevantes. Si mejora la disponibilidad pero empeora el FTQ, puede haber una intervención que haya alterado condiciones de proceso o calibración.

Los registros deben ser sencillos de consultar y suficientemente detallados para tomar decisiones. Fecha, activo, síntoma, causa, intervención, horas de parada, materiales y verificación final ofrecen una base útil para identificar patrones. Un software de gestión puede facilitar el control, pero no sustituye la calidad del diagnóstico ni la disciplina de cierre en campo.

Un socio técnico para trabajos críticos y multidisciplinares

Cuando una intervención exige electricidad, obra civil, tubería, pavimento, almacenamiento o sistemas contra incendios, coordinar varios contratistas multiplica interfaces y riesgos. La ventaja de un proveedor integral es disponer de un responsable técnico que entienda el alcance completo, programe los frentes de trabajo y responda por la ejecución final.

Grupo TAFO trabaja con esta lógica para plantas y naves industriales de Monterrey y del resto de México: resolver necesidades de mantenimiento e instalación con atención operativa, ingeniería aplicada y coordinación entre especialidades. Esto resulta especialmente útil en emergencias, rehabilitaciones y ampliaciones donde cada día de parada tiene un coste medible.

La decisión no debería basarse solo en el presupuesto inicial. Hay que valorar la capacidad de respuesta, la experiencia en entornos industriales, los procedimientos de seguridad, la trazabilidad de los trabajos y la posibilidad de ejecutar sin interferir con la producción. El proveedor más barato puede resultar más costoso si genera retrabajos, incumple plazos o deja una condición insegura.

El mejor momento para revisar el estado de una instalación no es después de una parada crítica. Una inspección técnica de los activos y la infraestructura más sensibles permite convertir urgencias previsibles en trabajos planificados, proteger la capacidad de producción y dar a mantenimiento el papel estratégico que la planta necesita.

Mejores prácticas de aire comprimido en planta

El aire comprimido no es un suministro auxiliar cuando interviene en cilindros, válvulas, herramientas, sistemas de transporte o equipos de inspección. Una caída de presión, humedad en la línea o una fuga persistente puede traducirse en rechazos de calidad, ciclos más lentos y paros que afectan directamente al OEE. Aplicar mejores prácticas de aire comprimido permite tratar este recurso como lo que es: una utilidad crítica de producción que debe diseñarse, medirse y mantenerse con criterio de ingeniería.

En una planta manufacturera, el objetivo no es alcanzar la máxima presión posible ni instalar un compresor de mayor capacidad por precaución. El objetivo es entregar el caudal, la calidad de aire y la presión que cada proceso necesita, con el menor consumo energético y el menor riesgo operativo. El equilibrio depende del perfil de demanda, del estado de la red, del tratamiento del aire y de una disciplina de mantenimiento que no se limite a reaccionar ante una avería.

Mejores prácticas de aire comprimido desde el diagnóstico

La primera decisión correcta es conocer el comportamiento real del sistema. Muchas instalaciones se han ampliado durante años con nuevas derivaciones, equipos de distintas generaciones y cambios de producción que nunca se reflejaron en el diseño original. El resultado suele ser una red sobredimensionada en unos puntos y limitada en otros.

Un diagnóstico útil registra presión en la sala de compresores y en los puntos críticos de uso, caudal por turno, horas de carga y descarga, consumo eléctrico, temperatura de descarga, punto de rocío y patrón de demanda. También debe diferenciar entre consumo de producción, consumos intermitentes y demanda fuera de horario. Si el compresor mantiene carga durante noches, fines de semana o cambios de turno, es probable que existan fugas relevantes o usos no controlados.

No conviene basar decisiones en una lectura aislada del manómetro. Una presión estable junto al compresor puede ocultar una caída importante en una línea lejana, especialmente cuando coinciden varios consumidores de alto caudal. Medir en condiciones de carga máxima y durante las maniobras más exigentes da una imagen más fiable de la capacidad disponible.

Dimensionar para la demanda, no para la intuición

Seleccionar un compresor exige partir del caudal efectivo y del perfil de consumo, no solo de la potencia del equipo existente. Un sistema con demanda variable puede beneficiarse de compresores con control de velocidad, pero esta solución no corrige por sí misma una red con fugas, filtros saturados o una presión de consigna excesiva.

También hay que prever la criticidad del proceso. Una línea de producción que no puede detenerse por falta de aire necesita una estrategia de redundancia, mantenimiento planificado y capacidad de reserva definida. Sin embargo, sobredimensionar sin análisis puede provocar ciclos ineficientes, más horas en vacío y un coste energético innecesario. La configuración adecuada depende de si la demanda es constante, variable, concentrada en determinados turnos o sensible a caídas de presión.

Reducir fugas y caídas de presión

Las fugas son uno de los costes más silenciosos de una instalación. Un silbido en un racor, una conexión flexible deteriorada o una purga defectuosa parecen incidencias menores, pero su efecto se acumula las 24 horas del día. Además de elevar el consumo, obligan a mantener mayor presión de generación para compensar pérdidas que no añaden valor al proceso.

La detección ultrasónica es especialmente eficaz porque permite localizar fugas incluso en áreas con ruido ambiental. El recorrido debe incluir uniones roscadas, acoplamientos rápidos, mangueras, reguladores, drenajes, válvulas de aislamiento y equipos desconectados temporalmente. La reparación debe documentarse con ubicación, tipo de fuga, prioridad y fecha de cierre. Sin este seguimiento, la planta vuelve a detectar los mismos puntos en cada inspección.

La presión de trabajo merece una revisión específica. Elevarla para resolver un problema puntual puede esconder una tubería insuficiente, un filtro bloqueado o un regulador mal ajustado. Cada zona debe recibir la presión necesaria para su aplicación, no una presión uniforme definida por el consumidor más exigente. Cuando un equipo concreto requiere una condición diferente, suele ser más eficiente resolverlo localmente que elevar la consigna de toda la red.

La red de distribución también importa. Los diámetros deben responder al caudal y la distancia, evitando recorridos innecesarios, estrangulamientos y accesorios que generen pérdidas. En ampliaciones, conviene evaluar configuraciones en anillo cuando la criticidad y el consumo lo justifican: facilitan una distribución más homogénea y permiten aislar tramos para intervenir sin detener toda la planta.

Calidad del aire según el proceso

No todos los usos demandan la misma calidad de aire. Un sistema neumático general, una aplicación de pintura, un equipo de instrumentación o un proceso en contacto con producto pueden tener requisitos muy distintos de partículas, agua y aceite. Tratar toda la instalación con el nivel más alto puede encarecer innecesariamente la operación; no tratar un punto crítico puede afectar calidad, seguridad o cumplimiento interno.

El aire atmosférico entra con humedad y contaminantes. Durante la compresión, la concentración de agua aumenta y puede condensarse en depósitos, tuberías y puntos de consumo. Sin separación, drenaje y secado adecuados, esa humedad favorece corrosión interna, deterioro de válvulas, fallos de actuadores y defectos en procesos sensibles.

La solución debe combinar posenfriamiento, separadores de condensado, depósitos correctamente drenados, filtros y secadores seleccionados conforme al punto de rocío que exige la aplicación. Un secador frigorífico puede ser suficiente para numerosos servicios industriales, mientras que procesos sensibles a humedad muy baja pueden requerir tecnologías de adsorción. La elección no debe hacerse por costumbre: depende de la temperatura ambiente, la carga de humedad, el caudal y el riesgo que tendría una desviación de calidad.

Los filtros merecen atención continua. Su función no termina al instalarlos. Un elemento saturado incrementa la caída de presión y puede convertirse en una penalización energética permanente. Instalar indicadores de presión diferencial y sustituir elementos según condición, no solo según calendario, ayuda a mantener rendimiento y control de costes.

Almacenamiento, purgas y diseño de la red

El depósito de aire comprimido amortigua picos de demanda y ayuda a estabilizar la presión, pero no sustituye una capacidad de compresión bien calculada. Su ubicación también influye. En algunos casos, combinar almacenamiento húmedo antes del secador y almacenamiento seco cerca de consumos de alta variabilidad mejora la respuesta del sistema. Es una decisión que debe evaluarse con datos de demanda y no como una regla universal.

Las purgas automáticas deben evacuar condensado sin desperdiciar aire. Una purga temporizada mal ajustada puede descargar aire comprimido de forma continua; una purga que falla deja agua en el sistema. Las purgas de nivel o sin pérdidas son una alternativa valiosa en puntos con acumulación frecuente, aunque requieren selección e instalación correctas.

En la tubería, las pendientes, los puntos bajos con drenaje y las tomas desde la parte superior del colector reducen el arrastre de condensado hacia los equipos. Las bajantes deben incorporar una geometría que permita separar agua antes de llegar al regulador y al punto de uso. Son detalles de instalación que evitan averías repetitivas y explican por qué una reparación aislada rara vez resuelve un problema sistémico.

Control y mantenimiento para evitar paros

Un programa eficaz de mantenimiento de aire comprimido debe centrarse en condición y riesgo operativo. Revisar aceite, correas, temperatura, vibración, ventilación de la sala, drenajes, filtros, secadores y elementos de seguridad reduce la probabilidad de un paro no planificado. También es esencial mantener limpia y ventilada la sala de compresores: una toma de aire caliente o contaminada reduce eficiencia y acorta la vida útil de los componentes.

La secuencia de inspección puede organizarse en cuatro frentes: generación, tratamiento, distribución y punto de uso. Esta visión evita el error de atribuir cualquier incidencia al compresor. Un actuador lento puede deberse a presión insuficiente, pero también a un regulador defectuoso, una manguera colapsada, agua en línea o una fuga en el circuito local.

La instrumentación convierte el mantenimiento en una gestión basada en evidencias. Medidores de caudal, sensores de presión, monitorización de energía y alarmas de punto de rocío permiten detectar desviaciones antes de que afecten al proceso. Con históricos por turno y área, mantenimiento puede relacionar el consumo con órdenes de producción, localizar picos anómalos y justificar inversiones con impacto medible.

Seguridad y responsabilidad operativa

El aire comprimido almacena energía y exige procedimientos seguros. Antes de intervenir en una línea, válvula o equipo neumático, debe aislarse la fuente, liberar la presión atrapada y verificar una condición segura de trabajo. Las mangueras y conexiones deterioradas deben retirarse de servicio: una desconexión bajo presión puede causar lesiones y daños materiales.

También conviene evitar usar aire comprimido para limpiar ropa o partes del cuerpo. Esta práctica puede provocar lesiones graves y dispersar partículas en zonas de producción. La formación del personal debe abordar tanto el uso correcto de los equipos como la identificación temprana de comportamientos inseguros, ruidos anómalos, condensado o variaciones de presión.

Una instalación eficiente no depende de una única intervención. Requiere revisar el sistema cuando cambian los volúmenes de producción, se integra una nueva línea o aparecen problemas de calidad sin causa aparente. Para plantas que operan bajo presión de entrega y necesitan coordinar ingeniería, montaje y mantenimiento en sitio, Grupo TAFO puede convertir ese análisis en acciones concretas sin perder de vista la continuidad productiva.

La mejora más rentable suele empezar por recorrer la planta con mediciones reales, escuchar dónde se escapa el aire y corregir lo que está obligando al sistema a trabajar de más. Ese trabajo sostenido protege la producción mucho antes de que una alarma detenga la línea.

10 señales de una nave industrial insegura

Una grieta que crece junto a un muelle de carga, una luminaria que parpadea sobre una línea de producción o una fuga de aire comprimido pueden parecer incidencias aisladas. En una planta con objetivos de producción exigentes, son señales de nave industrial insegura que pueden anticipar un accidente, un daño en activo o un paro no programado. Detectarlas con criterio técnico permite intervenir antes de que una reparación correctiva se convierta en una urgencia operativa.

La seguridad de una nave no depende únicamente de equipos de protección o de una inspección puntual. Depende del estado coordinado de la estructura, la instalación eléctrica, los sistemas contra incendios, los suelos, el almacenamiento y los servicios auxiliares. Cuando uno de estos elementos falla, compromete tanto a las personas como a la continuidad productiva.

1. Grietas, desprendimientos y deformaciones estructurales

No todas las grietas indican el mismo nivel de riesgo. Una fisura superficial en un revestimiento no tiene la misma criticidad que una grieta diagonal en un muro, una losa con flecha visible o un pilar con hormigón desprendido. El problema aparece cuando no se documenta su evolución ni se identifica su causa.

Las filtraciones, asentamientos, impactos de carretillas elevadoras, sobrecargas o modificaciones sin cálculo previo pueden afectar a la capacidad de la estructura. También requieren revisión las cubiertas con corrosión, uniones metálicas deterioradas y anclajes flojos en plataformas o cerramientos. Cerrar el defecto sin corregir su origen solo aplaza el riesgo.

2. Suelos industriales desgastados o con daños funcionales

Un suelo con baches, juntas abiertas, zonas desconchadas o grietas extensas perjudica mucho más que la imagen de la instalación. Aumenta el riesgo de caídas, afecta a la estabilidad de carretillas, genera vibraciones en equipos de manutención y puede dañar mercancía o maquinaria.

En áreas de producción, un pavimento deteriorado también dificulta la limpieza y favorece la acumulación de contaminantes. Si existen derrames de aceites, químicos o agua, el acabado debe proporcionar la resistencia mecánica y química adecuada al proceso. Los suelos epoxi pueden ser una solución eficaz, pero su desempeño depende de una preparación correcta de la base, del sistema elegido y de las condiciones de aplicación.

3. Instalaciones eléctricas con síntomas de sobrecarga

Disparos frecuentes de protecciones, cuadros calientes, cables expuestos, extensiones permanentes y conexiones improvisadas son avisos que no deben normalizarse. En muchas naves, la instalación original deja de corresponderse con la carga real tras añadir maquinaria, automatización, climatización o nuevos puntos de trabajo.

El riesgo no se limita a una descarga eléctrica. Una mala conexión o una sobrecarga puede provocar incendio, daños en equipos sensibles y paros en procesos críticos. Es necesario evaluar capacidad instalada, protecciones, puesta a tierra, canalizaciones, etiquetado y el estado de los cuadros. La solución puede ir desde una corrección localizada hasta una ampliación diseñada para el crecimiento previsto de la planta.

4. Iluminación insuficiente en zonas de operación y tránsito

Los accidentes en pasillos, muelles, escaleras y áreas de picking aumentan cuando la visibilidad es deficiente. Las luminarias apagadas, el parpadeo, las sombras sobre puestos de trabajo o la falta de alumbrado de emergencia son indicadores claros de una condición insegura.

La iluminación debe responder al tipo de tarea. No necesita el mismo nivel una zona de almacenaje general que un área de inspección de calidad, mantenimiento de precisión o manipulación de materiales. Además de mejorar la seguridad, una renovación bien planificada puede reducir consumo energético y facilitar la detección temprana de fugas, derrames o defectos en producto.

5. Racks, mezzanines y zonas de almacenamiento sin control visible

Los racks industriales reciben impactos repetidos, sobre todo en instalaciones con alta rotación de carretillas. Puntales doblados, largueros deformados, protectores dañados, anclajes flojos o cargas fuera de capacidad requieren atención inmediata. Un sistema de almacenaje no debe evaluarse solo por si sigue en pie, sino por su capacidad para trabajar con seguridad bajo la carga y dinámica actuales.

En los mezzanines, hay que revisar barandillas, escaleras, rodapiés, pavimentos, placas de carga y anclajes. Una ampliación de superficie sin ingeniería adecuada puede introducir cargas para las que la estructura no fue concebida. La señalización de capacidades y las inspecciones periódicas son herramientas prácticas para evitar decisiones inseguras durante los picos de operación.

6. Sistemas contra incendios incompletos o sin mantenimiento

Extintores sin acceso claro, hidrantes bloqueados, detectores sin prueba, puertas cortafuegos anuladas o rociadores obstruidos son fallos especialmente graves porque suelen descubrirse cuando ya no hay margen de reacción. En una nave industrial, el sistema contra incendios debe funcionar como un conjunto: detección, alarma, abastecimiento de agua, red de tuberías, equipos de extinción, señalización y rutas de evacuación.

Los cambios de distribución pueden generar riesgos nuevos. Apilar mercancía demasiado cerca de los rociadores, cerrar pasillos de evacuación con material temporal o modificar divisiones interiores puede afectar a la respuesta del sistema. La revisión debe considerar el uso real de la nave, no solo los planos de su configuración original.

7. Fugas de aire, agua o fluidos de proceso

Una fuga de aire comprimido suele escucharse antes de medirse, pero su impacto va más allá del consumo eléctrico. Una red con pérdidas obliga al compresor a trabajar más, reduce presión disponible en el punto de uso y puede provocar fallos intermitentes en equipos neumáticos. Si la producción depende del aire comprimido, una caída de presión puede convertirse en un problema de calidad y rendimiento.

Las fugas de agua, aceite o productos de proceso añaden riesgos de resbalón, corrosión y contaminación. También pueden revelar fallos en tuberías, válvulas, conexiones o drenajes. Identificar la fuente, reparar con materiales apropiados y verificar la condición de la red evita que una incidencia recurrente se convierta en una avería mayor.

8. Humedad, filtraciones y corrosión en cubierta o cerramientos

Manchas en falsos techos, charcos después de lluvia, condensación sobre equipos y corrosión en estructuras metálicas no son problemas estéticos. La humedad puede degradar aislamiento, afectar a instalaciones eléctricas, contaminar producto almacenado y acelerar el deterioro de la nave.

En Monterrey y otras zonas industriales de México, las variaciones térmicas, las lluvias intensas y la exposición ambiental exigen revisar cubiertas, canalones, bajantes, sellados y puntos de penetración de instalaciones. La reparación debe contemplar tanto la impermeabilización como la evacuación del agua. De poco sirve sellar una filtración si el drenaje continúa saturado o mal dimensionado.

9. Señalización deficiente y flujos incompatibles

Cuando peatones, carretillas, camiones y materiales comparten espacio sin una delimitación clara, el riesgo operativo aumenta de forma directa. Marcas de suelo desgastadas, cruces sin visibilidad, zonas de carga improvisadas y salidas bloqueadas suelen ser consecuencia de cambios rápidos en la operación que no se han trasladado al diseño de la nave.

La segregación de rutas, los espejos en puntos ciegos, las barreras físicas y una señalización legible reducen exposición al riesgo. No obstante, la distribución debe ajustarse a los flujos reales. Una medida que funciona en un almacén de baja rotación puede ser insuficiente en un centro con expediciones continuas o con maquinaria pesada.

10. Reparaciones provisionales que se convierten en permanentes

Cables sujetos con soluciones temporales, protecciones retiradas para facilitar el acceso, parches repetidos en cubierta o tuberías reparadas sin sustituir el tramo dañado son una de las señales más habituales de deterioro acumulado. La presión por mantener la producción puede justificar una contención inmediata, pero no debe eliminar la reparación definitiva del plan de mantenimiento.

El criterio debe basarse en criticidad: seguridad de personas, impacto potencial en producción, riesgo de daño a activos y cumplimiento técnico. Registrar incidencias, establecer fechas de corrección y asignar responsables permite que la urgencia no sustituya a la ingeniería.

Cómo actuar ante una nave industrial insegura

La respuesta eficaz empieza por una inspección técnica de las zonas afectadas y una clasificación de riesgos. Las condiciones con peligro inmediato deben aislarse y corregirse de forma prioritaria; las deficiencias no críticas pueden integrarse en un plan de mantenimiento con alcance, presupuesto y ventana de ejecución definidos.

Trabajar con un proveedor capaz de coordinar obra civil, electricidad, tuberías, sistemas contra incendios, racks y mantenimiento evita intervenciones aisladas que dejan problemas sin resolver. Grupo TAFO aborda estas necesidades desde la continuidad de operación, combinando diagnóstico en sitio y ejecución técnica para plantas, almacenes y naves industriales.

Una nave segura no es la que no muestra incidencias, sino la que detecta, prioriza y corrige sus desviaciones antes de que afecten a las personas o a la producción. Revisar estos indicadores con regularidad protege la operación, sostiene la calidad y reduce el coste real de los paros evitables.