Cómo diseñar un entrepiso metálico industrial

Un área de producción saturada no siempre exige ampliar la nave. En muchas plantas, la solución está sobre el nivel de suelo: liberar espacio para almacenamiento, inspección, refacciones, oficinas operativas o procesos auxiliares mediante una estructura bien calculada. Entender cómo diseñar un entrepiso metálico industrial permite ganar metros útiles sin comprometer la seguridad, las rutas logísticas ni la continuidad de la operación.

Un entrepiso no debe plantearse como una plataforma estándar que se adapta después al uso. Su diseño debe partir del proceso que albergará, de las cargas reales y de las condiciones de la nave existente. Una decisión incorrecta en la fase de ingeniería puede traducirse en vibraciones, interferencias con instalaciones, accesos inseguros, limitaciones de capacidad o incluso paros para realizar correcciones.

Definir el uso antes de calcular la estructura

La primera pregunta no es qué perfil de acero utilizar, sino qué ocurrirá sobre el entrepiso durante cada turno. No requiere la misma solución un nivel destinado a archivo o oficinas que una zona de almacenaje de componentes, un área de picking, una estación de inspección o una plataforma para maquinaria ligera.

El uso define la carga viva de diseño, la distribución de los apoyos, el tipo de pavimento, los anchos de circulación y los requisitos de protección. También condiciona la ubicación de escaleras, puertas de carga, barandillas y posibles transportadores o elevadores de materiales.

Conviene documentar desde el inicio el flujo operativo: qué materiales subirán, con qué frecuencia, en qué contenedores, qué personal accederá y cómo se evacuaría el área. Si la plataforma recibirá pallets, carros, mesas de trabajo o equipos con cargas puntuales, deben indicarse sus pesos y posiciones previsibles. Diseñar solo con una carga uniforme puede ser insuficiente cuando existen equipos concentrados o estanterías con patas que transmiten esfuerzos elevados.

Cómo diseñar un entrepiso metálico industrial según las cargas

El cálculo estructural debe considerar la combinación de cargas permanentes, variables y accidentales. Las permanentes incluyen el peso propio de vigas, columnas, losa colaborante o rejilla, pavimento, instalaciones y acabados. Las variables corresponden al personal, mercancías, carros, mesas, estanterías y equipos que utilizarán el nivel.

También deben revisarse cargas puntuales, impactos por movimiento de materiales, acciones sísmicas y, cuando aplique, viento o vibración de maquinaria. En una nave industrial de Nuevo León, por ejemplo, no es suficiente replicar una solución empleada en otra planta sin revisar la ubicación, la normativa aplicable y las condiciones reales del inmueble.

La capacidad del entrepiso debe expresarse de forma clara, normalmente en carga por metro cuadrado y, si procede, con límites específicos para zonas de almacenaje o equipos. Esta información debe quedar señalizada en sitio. Una plataforma correctamente construida puede fallar operativamente si el personal desconoce que fue diseñada para cajas ligeras y se empieza a utilizar para racks de alta carga.

La flecha y la vibración merecen una revisión específica. Una estructura puede cumplir resistencia y, aun así, resultar incómoda para personas, afectar equipos de medición o generar sensación de inestabilidad. Esto es frecuente cuando se buscan claros largos para dejar libre el nivel inferior. Reducir columnas puede mejorar la maniobrabilidad, pero suele exigir vigas mayores, eleva el coste y puede aumentar la vibración. El equilibrio depende del proceso, no solo del presupuesto inicial.

Revisar la nave y la cimentación existente

Antes de fabricar una sola pieza, es necesario levantar información dimensional y estructural de la nave. Hay que comprobar alturas libres, posición de columnas, trabes, cruces de arriostramiento, portones, andenes, luminarias, tuberías, bandejas eléctricas, rociadores y equipos existentes.

La cota inferior del entrepiso debe mantener el gálibo necesario para montacargas, carros, peatones y áreas de producción. En operaciones con tráfico interno, una columna mal ubicada puede crear puntos ciegos, reducir pasillos de seguridad o interferir con rutas de evacuación. La distribución estructural debe coordinarse con el layout de almacén y producción, no imponerse sobre él.

La losa existente tampoco debe asumirse como un punto de apoyo apto sin validación. Las columnas del entrepiso transmiten cargas concentradas hacia el suelo y pueden requerir zapatas, dados, refuerzos locales o una solución de cimentación independiente. Anclar una columna a una losa industrial sin conocer su espesor, refuerzo y capacidad puede provocar fisuras, asentamientos o daños progresivos.

Cuando se pretende conectar el entrepiso a la estructura de la nave, el análisis debe ser todavía más riguroso. A veces conviene que sea autoportante para no transferir cargas a columnas o cerchas existentes que no fueron diseñadas para ello. En otros casos, integrar apoyos puede ser viable y eficiente. La respuesta depende de la memoria estructural disponible, el estado de la nave y la revisión de un responsable de ingeniería.

Elegir la solución de piso y los elementos de protección

El acabado superior debe responder al uso y al entorno. La rejilla metálica permite ventilación, deja pasar luz y puede facilitar sistemas de protección contra incendios, pero no es ideal para carros de ruedas pequeñas, piezas diminutas o espacios de oficina. La chapa lagrimada ofrece una superficie resistente, aunque puede incrementar peso y requerir medidas antideslizantes. La losa colaborante con hormigón aporta rigidez y mejor comportamiento frente a vibración, pero exige considerar el peso adicional, los tiempos de ejecución y la carga sobre la cimentación.

Los siguientes componentes forman parte del diseño, no son accesorios que se resuelven al final:

  • Escaleras con huella, contrahuella, anchura y descansillos adecuados al flujo de personas.
  • Barandillas, pasamanos y rodapiés perimetrales para prevenir caídas de personas y objetos.
  • Puertas de seguridad en zonas de carga, con un sistema que evite dejar el borde expuesto durante la maniobra.
  • Protección de columnas en áreas expuestas a impactos de montacargas o carros de arrastre.
  • Señalización de capacidad de carga, altura libre, rutas de acceso y restricciones operativas.

Si el entrepiso alojará personal de manera habitual, debe revisarse además la evacuación, el alumbrado de emergencia, la detección y extinción de incendios, así como la compatibilidad con las disposiciones de seguridad aplicables al centro de trabajo. Modificar la altura o compartimentación de una zona puede afectar la cobertura de rociadores, detectores y sistemas de extracción.

Coordinar instalaciones antes de cerrar el diseño

Un error habitual es instalar la estructura y descubrir después que bloquea una línea de aire comprimido, una canalización eléctrica o la cobertura de rociadores. El entrepiso debe coordinarse con todas las especialidades: electricidad industrial, iluminación, red contra incendios, climatización, voz y datos, aire comprimido y conducciones de proceso.

Esta coordinación también abre oportunidades de mejora. El nivel inferior puede incorporar iluminación eficiente y protecciones físicas; el nivel superior puede recibir contactos, bajantes, aire comprimido o puntos de datos exactamente donde el proceso los requiere. Resolverlo en ingeniería evita perforaciones improvisadas, recorridos innecesarios y trabajos correctivos con la planta en funcionamiento.

Planificar la instalación sin afectar la producción

La fabricación y el montaje deben organizarse para reducir riesgos y paros. Una buena práctica consiste en prefabricar al máximo, identificar cada elemento y programar la secuencia por zonas. Así se acorta el trabajo en altura y se limita la ocupación de pasillos operativos.

El plan de ejecución debe contemplar maniobras de izaje, delimitación de áreas, permisos de trabajo, control de chispas si hay soldadura, protección de equipos cercanos y limpieza diaria. Cuando la nave permanece activa, es preferible trabajar por etapas y acordar ventanas de intervención con producción, logística, mantenimiento y seguridad industrial.

Las uniones atornilladas agilizan el montaje y facilitan futuras modificaciones, mientras que las soldadas pueden ser adecuadas en determinadas condiciones de fabricación o refuerzo. No existe una opción universalmente mejor: la elección depende del diseño, el acceso de montaje, la inspección requerida y la estrategia de mantenimiento.

Validar, documentar y mantener

Antes de entregar el entrepiso, deben verificarse niveles, aprietes, anclajes, soldaduras, protecciones, escaleras, barandillas y señalización. También conviene disponer de planos conforme a obra, memoria de cálculo, fichas de materiales y criterios de carga para futuras ampliaciones o auditorías.

La inspección periódica permite detectar corrosión, daños por impacto, deformaciones, anclajes flojos y modificaciones no autorizadas. Añadir racks, abrir huecos, instalar maquinaria o colgar instalaciones pesadas cambia el comportamiento de la estructura y debe revisarse antes de ejecutarse.

En Grupo TAFO, el diseño de mezzanines se aborda como una intervención de ingeniería ligada a la operación de cada planta: capacidad requerida, seguridad, instalaciones y continuidad productiva. Un entrepiso bien planteado no solo añade superficie; crea una zona de trabajo que mantiene el orden, protege el flujo de materiales y permite que la nave siga respondiendo cuando la producción exige más espacio.
Cómo reducir un paro técnico industrial

Un paro técnico industrial no tiene por qué convertirse en una pérdida incontrolada de producción. Bien definido, es una ventana de intervención para corregir deterioros, eliminar riesgos y recuperar capacidad operativa antes de que una avería obligue a detener una línea en el peor momento. Mal gestionado, concentra retrasos, trabajos incompatibles, compras urgentes y una puesta en marcha llena de incidencias.

En una planta manufacturera, el coste real de un paro no se limita a las horas sin producir. También afecta al OEE, a los compromisos de entrega, a la calidad de las primeras piezas tras el arranque, al consumo energético y a la carga del equipo de mantenimiento. Por eso debe tratarse como un proyecto técnico con alcance, responsables, secuencia de actividades y criterios verificables de aceptación.

Qué debe resolver un paro técnico industrial

El objetivo no es ejecutar el mayor número posible de trabajos durante una parada. Es intervenir los activos e infraestructuras que condicionan la seguridad, la continuidad y el rendimiento de la operación. La prioridad se define con datos: historial de averías, inspecciones, órdenes de mantenimiento pendientes, pérdidas de aire comprimido, incidencias eléctricas, defectos de calidad y riesgos detectados en recorridos de seguridad.

Una parada puede ser parcial, si afecta a una máquina o área concreta, o general, cuando requiere dejar sin operación una zona amplia de la nave. También puede coincidir con periodos de baja demanda, cambios de modelo, vacaciones programadas o ampliaciones de capacidad. La duración adecuada depende de la criticidad de los trabajos, de los tiempos de suministro y de la posibilidad de aislar servicios sin afectar a otras líneas.

Conviene distinguir entre mantenimiento preventivo, correctivo planificado y mejora de infraestructura. Sustituir componentes con vida útil agotada no exige la misma preparación que rehabilitar un cuadro eléctrico, modificar una red de tuberías o instalar un mezzanine. Mezclar todos los trabajos en un mismo paquete sin una estrategia de secuenciación suele ser el origen de las desviaciones de plazo.

Planificación antes del paro técnico industrial

La preparación determina buena parte del resultado. Un equipo de planta no debería iniciar una parada con trabajos descritos de forma genérica, como “revisar instalación eléctrica” o “reparar fugas”. Cada actividad necesita una definición técnica: ubicación, condición actual, alcance de desmontaje, materiales, personal requerido, riesgos, tiempo estimado y prueba final.

El primer paso es recorrer la instalación con producción, mantenimiento, seguridad, calidad y facilities. La participación de producción es decisiva porque conoce los cuellos de botella y las restricciones de arranque. Calidad debe establecer qué verificaciones requieren las áreas que afectan al producto. Seguridad, por su parte, valida permisos, bloqueos, trabajos en altura, espacios confinados, energías peligrosas y circulación de contratistas.

Después se debe construir una ruta crítica. No todas las tareas pueden ejecutarse a la vez. Si es necesario cortar energía para intervenir una acometida, ese trabajo condiciona las pruebas de equipos dependientes. Si se va a reparar un pavimento epoxi, el curado debe contemplarse antes de permitir el tránsito de carretillas o instalar maquinaria. Cuando se intervienen líneas de aire comprimido, la limpieza, presurización y prueba de fugas deben completarse antes de conectar procesos sensibles.

Una planificación sólida deja cerrados, como mínimo, cuatro aspectos:

  • El alcance técnico aprobado, con planos, especificaciones y límites claros entre lo incluido y lo excluido.
  • Los materiales críticos disponibles en planta o con fecha de entrega confirmada antes del inicio.
  • La secuencia de trabajos y responsables por turno, incluyendo actividades simultáneas y zonas restringidas.
  • Los criterios de puesta en marcha, pruebas funcionales y documentación de cierre.

No siempre es rentable esperar a disponer de todos los trabajos deseables para programar la parada. Si existe un riesgo alto de fallo o de seguridad, puede ser preferible ejecutar una intervención parcial y controlada. La decisión depende del impacto de detener la producción frente al riesgo de mantener un activo degradado en servicio.

Seguridad y control de contratistas

Durante un paro se multiplica la presencia de personal externo, herramientas, maniobras y equipos temporales. Esa concentración eleva el riesgo si no hay una coordinación diaria. La gestión no puede limitarse a entregar un permiso al inicio de la jornada: es necesario revisar frentes de trabajo, interferencias, cambios de condición y liberaciones de área.

El bloqueo y etiquetado de energías debe verificarse antes de cualquier intervención. Electricidad, presión neumática, energía hidráulica, movimiento mecánico, vapor o temperaturas elevadas pueden permanecer presentes aunque la línea parezca detenida. También es esencial delimitar áreas, mantener pasillos de evacuación y controlar las maniobras de carga cuando se sustituyen equipos, racks o estructuras.

La calidad de la ejecución y la seguridad suelen avanzar juntas. Un contratista que trabaja con un método definido, orden de materiales y supervisión técnica reduce improvisaciones. En plantas de Monterrey y su zona metropolitana, donde los plazos de parada suelen ser exigentes, la presión por terminar rápido no debe traducirse en omitir pruebas, protecciones o inspecciones intermedias.

Intervenciones que aportan continuidad operativa

Un paro programado es una oportunidad para atender infraestructuras que normalmente no pueden intervenirse con la producción activa. En sistemas de aire comprimido, por ejemplo, pueden corregirse fugas, sustituirse válvulas, revisarse drenajes, rehabilitarse tuberías y comprobarse la capacidad real de la red. Estas acciones reducen caídas de presión, protegen equipos neumáticos y evitan un consumo eléctrico innecesario.

En instalaciones eléctricas industriales, la parada permite realizar mantenimiento de cuadros, reapriete de conexiones, revisión de protecciones, organización de cableado y corrección de puntos con sobrecalentamiento o deterioro. Si existe una ampliación de carga, conviene validar la coordinación de protecciones y la capacidad de los conductores antes de conectar nuevos consumos. Una modificación sin estudio puede generar disparos, desequilibrios o riesgos de seguridad posteriores.

La infraestructura física también afecta directamente a la producción. Pavimentos dañados dificultan el tránsito seguro de carretillas y pueden contaminar áreas de proceso. Racks con impactos, estructuras sin protección o espacios de almacenaje insuficientes elevan el riesgo logístico. En determinados proyectos, la instalación de mezzanines, la reparación de nave o la reorganización de áreas permite recuperar metros útiles sin detener la actividad durante semanas.

Los sistemas contra incendios requieren la misma disciplina. Cualquier intervención debe mantener la protección de las zonas críticas o establecer medidas temporales aprobadas. Dejar fuera de servicio una red sin coordinación con seguridad industrial puede convertir una mejora planificada en una exposición innecesaria para la planta.

Puesta en marcha sin repetir errores

El cierre de los trabajos no coincide con el fin del último turno de mantenimiento. La fase más sensible empieza al restituir los servicios y devolver las líneas a producción. Antes de retirar bloqueos, deben confirmarse la limpieza del área, la retirada de herramientas, la instalación correcta de guardas, el cierre de registros y la disponibilidad de documentación técnica actualizada.

La puesta en marcha debe seguir una secuencia: primero servicios auxiliares, después equipos individuales, más tarde procesos integrados y finalmente producción bajo condiciones controladas. Intentar arrancar todo al mismo tiempo dificulta localizar la causa si aparece una alarma, una fuga o una desviación de calidad.

Las primeras unidades fabricadas merecen una vigilancia específica. Producción y calidad deben comprobar parámetros de proceso, trazabilidad, dimensiones o características aplicables antes de liberar el ritmo normal. Esta verificación protege el FTQ y evita que una incidencia derivada de la parada llegue a expedición.

También conviene cerrar el proyecto con una revisión de desviaciones: qué tareas superaron su duración prevista, qué materiales faltaron, qué interferencias se produjeron y qué incidencias aparecieron durante el arranque. Esa información transforma cada parada en un estándar mejor para la siguiente, en lugar de repetir los mismos problemas cada año.

Grupo TAFO acompaña este tipo de intervenciones integrando especialidades de mantenimiento, instalaciones e infraestructura industrial bajo una coordinación técnica única. Para una planta, contar con un interlocutor que entienda la relación entre seguridad, producción, calidad y plazo simplifica la ejecución, especialmente cuando la parada concentra varios frentes críticos.

Un paro bien ejecutado se aprecia semanas después: menos alarmas, menos fugas, arranques más estables y un equipo de planta que vuelve a operar con mayor confianza. La mejor medida de éxito no es terminar deprisa, sino devolver la instalación a producción con condiciones verificadas para sostener el rendimiento esperado.

Cómo rehabilitar un piso epóxico industrial

Un piso epóxico deteriorado no es solo un problema estético. Cuando aparecen desprendimientos, grietas, ampollas o zonas resbaladizas, la operación empieza a asumir riesgos de seguridad, contaminación, daños en equipos móviles y paradas de producción. Saber cómo rehabilitar piso epóxico industrial exige revisar la causa del fallo antes de aplicar una nueva capa: reparar sin diagnosticar suele trasladar el problema unos meses adelante.

En una planta de fabricación, un almacén o un centro logístico, el pavimento forma parte de la infraestructura crítica. Debe soportar tráfico de carretillas, impacto, abrasión, productos químicos, limpieza frecuente y cambios de temperatura sin comprometer la seguridad ni los estándares de calidad. Por eso, la rehabilitación debe plantearse como una intervención técnica orientada a recuperar desempeño, no como un simple repintado.

Cuándo rehabilitar un piso epóxico industrial

No todos los daños requieren retirar el sistema completo. La decisión depende de la profundidad de la afectación, del estado del hormigón y de la exigencia operativa de cada área. Una inspección en campo permite diferenciar entre un desgaste superficial y un fallo que ya compromete el soporte.

El desgaste del acabado, la pérdida de brillo o las marcas de neumáticos pueden corregirse mediante limpieza técnica, lijado o granallado ligero y aplicación de una capa de renovación compatible. Esta alternativa funciona cuando el recubrimiento conserva adherencia y no presenta contaminación química ni humedad bajo la película.

En cambio, los desconchados, ampollas, grietas activas, zonas huecas al golpear o desprendimientos recurrentes indican que la intervención debe ser más profunda. Puede haber humedad ascendente en la losa, contaminación por aceites, preparación deficiente del soporte, falta de juntas o un sistema elegido sin considerar la carga mecánica y química real.

También conviene actuar antes de que el daño se extienda cuando se detectan superficies resbaladizas, deterioro cerca de líneas de producción, áreas con escasa visibilidad de demarcación o puntos donde el tránsito de transpaletas y carretillas está dañando el hormigón. Esperar a que el pavimento falle por completo suele elevar el coste, amplía el área de intervención y complica la continuidad operativa.

Diagnóstico técnico antes de reparar

La rehabilitación empieza delimitando las zonas afectadas y documentando el patrón de daño. No es igual una fisura localizada junto a una junta que un desprendimiento distribuido en una nave completa. El patrón aporta información sobre la causa y define el alcance de la reparación.

La evaluación debe revisar la adherencia del recubrimiento existente, la resistencia y cohesión superficial del hormigón, la presencia de humedad y el nivel de contaminación. En instalaciones donde hay lubricantes, refrigerantes, aceites o sustancias químicas, la limpieza debe verificarse antes de continuar. Un sustrato aparentemente limpio puede conservar contaminantes en poros y fisuras que impedirán la correcta unión del nuevo sistema.

Las juntas y grietas merecen un análisis específico. Las juntas de movimiento no deben rigidizarse con una resina convencional si siguen teniendo desplazamiento. En esos casos se requieren selladores con elasticidad adecuada y una solución que respete el comportamiento de la losa. Para grietas estáticas, puede valorarse la reparación con resinas y morteros epóxicos, siempre después de confirmar que no existe un movimiento estructural pendiente.

La humedad es uno de los factores que más fallos provoca en los pisos epóxicos industriales. Si existe presión de vapor o humedad ascendente, aplicar epoxi directamente sobre el hormigón puede generar ampollas y delaminación. Según el resultado de la prueba y las condiciones de la losa, puede ser necesario incorporar una barrera de humedad o seleccionar otro sistema de recubrimiento.

Cómo rehabilitar piso epóxico industrial paso a paso

1. Planificar la intervención sin afectar la producción

Antes de movilizar equipos, hay que definir áreas, accesos, rutas de seguridad, ventanas de trabajo y tiempo de curado. En instalaciones con operación continua, la rehabilitación puede ejecutarse por fases para mantener pasillos, muelles o líneas críticas en funcionamiento.

La planificación debe incluir el traslado temporal de estanterías, maquinaria, materias primas y equipos de manutención. También conviene coordinar con producción, seguridad, calidad y mantenimiento para evitar que polvo, olores, tráfico o restricciones de acceso afecten otros procesos. Una buena coordinación reduce paradas no programadas y permite recuperar el área en la fecha comprometida.

2. Retirar el material sin adherencia

Las zonas con desprendimiento, fisuras abiertas o contaminación profunda deben eliminarse hasta alcanzar un soporte sano. Dependiendo del estado del pavimento, se utilizan medios mecánicos como granallado, desbaste con diamante o fresado localizado.

La preparación mecánica no busca únicamente retirar la pintura anterior. Su función es abrir el perfil adecuado en el hormigón para que la nueva resina ancle correctamente. Dejar bordes débiles o superficies demasiado lisas reduce la vida útil del sistema, incluso si el material aplicado es de alta calidad.

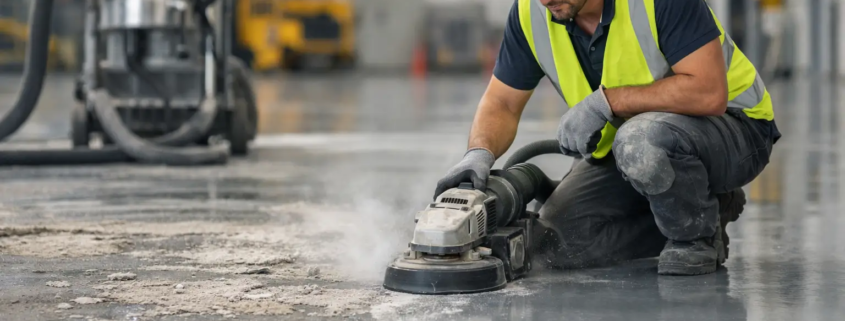
El control de polvo es esencial. En una planta industrial, el polvo generado durante el desbaste puede afectar equipos, procesos de calidad y seguridad. La extracción industrial, el aislamiento del área y una limpieza rigurosa forman parte de una ejecución responsable.

3. Reparar hormigón, grietas y juntas

Una vez expuesto el soporte, se reparan baches, desconchados y zonas erosionadas con materiales compatibles con el sistema final. Los morteros epóxicos son una opción habitual en reparaciones de alto tránsito, ya que aportan resistencia mecánica y permiten reconstruir aristas o áreas castigadas por impactos.

Las grietas estáticas se abren, limpian y rellenan según su profundidad y comportamiento. Para juntas se aplica el sellador definido por ingeniería, respetando su función de movimiento. Cubrir una junta con un revestimiento rígido puede ocasionar una nueva fisura justo sobre esa línea.

En este punto es recomendable nivelar irregularidades que puedan generar vibración en carretillas, desgaste prematuro de ruedas o acumulación de líquidos. Un pavimento continuo y correctamente nivelado favorece el tránsito, la limpieza y el control visual de las áreas de trabajo.

4. Aplicar la imprimación y el sistema de acabado

La imprimación se selecciona según la porosidad, humedad y condición del sustrato. Su finalidad es consolidar la superficie y asegurar la adherencia entre hormigón y recubrimiento. Saltar este paso o usar una imprimación incompatible es una causa frecuente de fallos prematuros.

Después se instala el sistema definido para la operación. Un epoxi autonivelante puede ser adecuado para áreas de producción que requieren una superficie uniforme y fácil de higienizar. Para zonas con mayor exposición a impacto o abrasión, puede requerirse un mortero epóxico o un sistema multicapa con árido. Si la exposición a radiación solar es constante, como en áreas semiabiertas, una capa de acabado con mejor estabilidad frente a los rayos UV puede ser una decisión técnica más conveniente.

El espesor no debe definirse por apariencia. Debe responder al tránsito, tipo de rueda, cargas puntuales, agresión química, condiciones térmicas y exigencias de limpieza. Un espesor insuficiente puede reducir la inversión inicial, pero incrementa la frecuencia de reparación y el riesgo de interrupciones.

5. Curar, inspeccionar y entregar el área

El curado debe respetarse antes de permitir tránsito peatonal, tráfico ligero o circulación de carretillas. Acelerar la puesta en servicio puede marcar, deformar o dañar un sistema que todavía no ha desarrollado sus propiedades finales.

La entrega técnica debe incluir una inspección visual, comprobación de continuidad, verificación de reparaciones y validación de la demarcación si se han incorporado líneas de seguridad, pasillos o zonas de almacenamiento. También es útil dejar definido un protocolo de limpieza y mantenimiento para preservar el desempeño del pavimento.

Errores que acortan la vida útil del recubrimiento

El error más costoso es aplicar epoxi sobre una superficie mal preparada. La adherencia depende más del estado del sustrato que del brillo o la marca del acabado. La limpieza manual de una zona contaminada por aceite, por ejemplo, puede no ser suficiente si el contaminante ha penetrado en el hormigón.

Otro fallo habitual es elegir el sistema solo por precio. Un recubrimiento adecuado para una oficina o una zona de tránsito ligero no necesariamente soportará montacargas, cargas concentradas, golpes de pallets o limpieza química diaria. La especificación debe responder a las condiciones reales del proceso.

También perjudica intervenir sin gestionar las juntas, la humedad y los tiempos de curado. Son detalles que pueden parecer menores durante la obra, pero determinan si el piso mantiene su función durante años o requiere una nueva reparación en poco tiempo.

Rehabilitación con enfoque de continuidad operativa

Para responsables de mantenimiento y facilities, el objetivo no es únicamente recuperar un acabado visualmente uniforme. Es devolver al área su capacidad de operar con seguridad, limpieza, resistencia y trazabilidad en los flujos internos. Esto requiere coordinación entre diagnóstico, preparación de superficie, selección de materiales y programación de obra.

Grupo TAFO aborda estos proyectos como parte de la infraestructura que sostiene la productividad de la planta. En entornos manufactureros de Monterrey y a nivel nacional, la prioridad es ejecutar con control técnico, delimitar riesgos y adaptar los trabajos a las ventanas operativas disponibles.

Un piso epóxico rehabilitado correctamente reduce puntos de tropiezo, facilita la limpieza, protege el hormigón y ayuda a mantener rutas de tránsito y áreas de trabajo claramente definidas. La mejor decisión es intervenir cuando el daño todavía es controlable, con una solución diseñada para las cargas y condiciones que su operación realmente exige.

Caso de mejora de OEE en una planta industrial

Una línea que cumple su programa de producción y, aun así, pierde capacidad cada turno suele esconder un problema de OEE. En este caso de mejora de OEE, el punto de partida no fue sustituir maquinaria ni exigir más velocidad al personal. Fue identificar cómo las microparadas, la caída de presión de aire y los rechazos al arranque estaban reduciendo la producción real de una planta manufacturera.

El OEE, o Eficiencia Global de los Equipos, combina tres variables: disponibilidad, rendimiento y calidad. Su valor está en que obliga a mirar la operación completa. Una máquina puede estar encendida muchas horas, pero si espera material, trabaja por debajo de su velocidad nominal o genera piezas no conformes, su contribución al resultado de planta es menor de la que aparenta.

El caso de mejora de OEE: una pérdida repartida en tres frentes

El escenario corresponde a una planta de transformación con una línea crítica de producción y turnos continuos. El indicador OEE se mantenía por debajo del objetivo interno, pese a que el equipo de mantenimiento atendía averías con rapidez y la producción parecía estable al revisar los partes diarios.

El primer error fue tratar el dato como un único porcentaje. Un OEE bajo no se corrige con una acción genérica. Hay que separar sus componentes y comprobar en qué punto se pierde la capacidad. La fórmula es sencilla:

OEE = Disponibilidad × Rendimiento × Calidad

En este caso, la disponibilidad era el factor más visible, pero no el único. Los registros mostraban paradas no programadas relacionadas con sensores, ajustes mecánicos y alarmas de baja presión. El rendimiento también estaba por debajo del estándar porque los operarios reducían la velocidad de la línea para evitar atascos. Por último, la calidad se resentía al inicio de cada turno y después de determinados cambios de formato.

La lección operativa fue clara: reparar cada fallo por separado no eliminaba la causa del problema. Hacía falta revisar las condiciones que soportaban el proceso, desde la utilidad industrial hasta los elementos de la propia línea.

Diagnóstico: convertir síntomas en causas comprobables

El análisis comenzó con datos de producción y mantenimiento de varias semanas. No bastaba con clasificar todas las incidencias como “paro de máquina”. Cada evento se registró según su duración, frecuencia, equipo afectado, turno y condición previa. Esta disciplina permitió diferenciar una avería de diez minutos de una microparada repetida veinte veces durante el día.

La disponibilidad presentaba pérdidas acumuladas por interrupciones breves. Algunas se atribuían a cilindros neumáticos con respuesta irregular y a válvulas que no conmutaban de forma consistente. En paralelo, se detectó que la red de aire comprimido no mantenía una presión estable en los puntos de consumo cuando coincidían varias demandas de la nave.

No era un detalle menor. El aire comprimido interviene directamente en el accionamiento, la instrumentación, la expulsión de piezas y el control de distintos equipos. Una caída de presión puede provocar ciclos incompletos, falsas alarmas y ajustes manuales que terminan afectando tanto a la disponibilidad como al rendimiento.

El siguiente foco fue la velocidad real. La línea tenía una velocidad nominal definida por ingeniería, pero los turnos operaban con un margen de seguridad para evitar rechazos y paradas. Reducir la velocidad puede ser una decisión correcta de forma temporal, por ejemplo, durante una puesta a punto o ante una materia prima con comportamiento irregular. Mantenerla como práctica habitual, sin investigar la razón, normaliza una pérdida de capacidad.

En calidad, los rechazos se concentraban en las primeras unidades tras el arranque y los cambios de referencia. La revisión encontró variaciones en la calibración y falta de criterios homogéneos para liberar la producción tras el ajuste. El problema no era solo de inspección final. La calidad se estaba construyendo de manera inestable desde el inicio del ciclo.

Intervención priorizada para recuperar capacidad

La mejora se planteó por criticidad y efecto sobre el OEE, no por la comodidad de ejecutar trabajos aislados. Antes de intervenir, se definieron ventanas de trabajo coordinadas con producción para evitar que el proyecto añadiera paros a una operación ya presionada por sus objetivos.

La primera acción fue estabilizar el sistema neumático. Se revisaron puntos de fuga, conexiones, filtros, regulación y condiciones de distribución hacia la línea. También se verificó la capacidad disponible frente a la demanda simultánea. Aumentar la presión de un compresor sin localizar fugas o restricciones puede elevar el consumo energético y ocultar el origen de la inestabilidad. El objetivo no era “meter más aire”, sino entregar aire con presión, calidad y caudal adecuados en el punto de uso.

Después se atendieron los componentes que originaban las paradas repetitivas. La sustitución de piezas con desgaste se acompañó de una revisión de montaje, alineación y secuencia de actuación. Cuando un sensor falla de forma recurrente, cambiarlo puede resolver la incidencia inmediata; comprobar vibración, suciedad, distancia de detección, cableado y condiciones del entorno evita que el fallo vuelva a aparecer con la siguiente pieza.

Para recuperar rendimiento, producción, proceso y mantenimiento validaron una velocidad escalonada. La línea no volvió de golpe a su velocidad nominal. Se aumentó de forma controlada, observando atascos, rechazo y comportamiento de los actuadores. Este enfoque ofrece un dato más útil que una declaración de capacidad: permite determinar qué condición limita el proceso y qué velocidad puede sostenerse sin comprometer calidad ni seguridad.

La mejora de calidad se centró en estandarizar arranques y cambios de formato. Se definieron parámetros de ajuste, criterios de primera pieza y responsables de validación. Además, los defectos se clasificaron por tipo y momento de aparición. Si la mayoría de las no conformidades ocurre al comienzo de un lote, revisar únicamente al final significa detectar tarde una pérdida que ya ha consumido tiempo, material y capacidad.

Resultados que deben medirse en la operación real

El resultado esperado de una intervención de este tipo no debe presentarse solo como un aumento de OEE. El indicador es útil porque conecta distintas pérdidas, pero la dirección de planta necesita comprobar qué cambió en la operación: menos minutos de paro no planificado, reducción de microparadas, velocidad media más cercana al estándar y menor volumen de rechazo durante arranques.

En este caso, la recuperación de disponibilidad vino de eliminar incidencias recurrentes y de estabilizar el suministro de aire. El rendimiento mejoró cuando los turnos pudieron operar sin reducir sistemáticamente la velocidad por prevención. La calidad ganó consistencia al controlar los ajustes iniciales y hacer visibles los defectos asociados al cambio de referencia.

También apareció un beneficio menos evidente: la conversación entre áreas dejó de girar en torno a quién era responsable de cada paro. Con datos compartidos, mantenimiento podía priorizar por impacto productivo, calidad podía intervenir antes de que el rechazo creciera y producción contaba con criterios claros para escalar una desviación.

No todas las plantas obtendrán el mismo resultado con las mismas acciones. Si el principal factor de pérdida es la falta de material, el cuello de botella puede estar en logística interna, racks, flujo de almacén o abastecimiento. Si predominan los defectos, puede ser necesario revisar utillajes, instalaciones eléctricas, control de proceso o condiciones ambientales. El valor del OEE está precisamente en orientar el diagnóstico, no en aplicar una receta universal.

Qué exige sostener la mejora

Una mejora puntual puede desaparecer en pocas semanas si las condiciones de la infraestructura vuelven a degradarse. Por eso conviene convertir los hallazgos en rutinas de mantenimiento y control: inspección de fugas y presión en aire comprimido, revisión de componentes críticos, seguimiento de alarmas recurrentes y validación documentada de arranques y cambios.

La gestión también debe evitar dos extremos. Medir cada detalle sin tomar decisiones satura al equipo con información. Actuar solo cuando aparece una avería mantiene a la planta en un ciclo reactivo. Un cuadro de seguimiento con pérdidas principales, frecuencia, duración y responsable permite priorizar los problemas que realmente consumen capacidad.

Para una planta en Monterrey o en cualquier parque industrial del país, coordinar estas especialidades con un único socio técnico reduce tiempos de gestión y riesgos en ejecución. Grupo TAFO aborda mantenimiento, utilidades e infraestructura industrial con una visión vinculada a continuidad operativa, seguridad y desempeño de producción.

El siguiente paso útil no es perseguir un porcentaje aislado, sino revisar el último turno con una pregunta concreta: ¿qué pérdida se repitió lo suficiente como para que ya no deba considerarse normal? Ahí suele empezar la mejora que el OEE estaba señalando.

Cómo elegir el recubrimiento epóxico adecuado

Un suelo industrial no falla cuando se ve desgastado: falla cuando compromete la seguridad, contamina una zona de proceso, dificulta la limpieza o obliga a detener una línea. Por eso, saber cómo elegir recubrimiento epóxico adecuado no consiste en escoger un color o comparar únicamente el precio por metro cuadrado. Requiere entender qué sucede sobre el pavimento, qué exigencias tendrá durante cada turno y cuánto margen real existe para intervenir sin afectar a la producción.

En una planta manufacturera, un almacén o un centro logístico, la especificación correcta debe responder a la operación. Un sistema que funciona en un pasillo peatonal puede deteriorarse rápidamente bajo carretillas elevadoras, derrames de aceite, lavados frecuentes o cambios térmicos. La decisión debe partir de una evaluación técnica del soporte y de las condiciones de servicio, no de una solución estándar.

Cómo elegir el recubrimiento epóxico adecuado en una planta

El recubrimiento epóxico es un sistema continuo que protege el hormigón frente al desgaste, la abrasión, determinados agentes químicos y la penetración de contaminantes. También puede mejorar la visibilidad, ordenar áreas de trabajo y facilitar rutinas de limpieza. Sin embargo, su rendimiento depende tanto de la resina elegida como de la preparación del pavimento y de la correcta aplicación.

La primera pregunta no es qué acabado se busca, sino qué problema operativo debe resolver. Puede tratarse de polvo generado por un hormigón abierto, desprendimientos por tráfico intenso, dificultad para mantener condiciones higiénicas, riesgo de resbalones o daño por derrames. Cada escenario requiere un espesor, una formulación y una textura diferentes.

Definir el nivel de tráfico y abrasión

El tráfico es uno de los criterios que más condiciona el sistema. No es igual una zona administrativa, donde predominan personas y carros ligeros, que un muelle de carga con carretillas elevadoras, transpaletas, ruedas de poliuretano y maniobras repetitivas. Las cargas puntuales y los giros cerrados generan esfuerzos especialmente agresivos sobre el acabado.

Para áreas de tráfico moderado, un sistema de película delgada puede ser suficiente si el soporte está en buen estado. En pasillos logísticos, zonas de producción o espacios con impacto mecánico, suele ser necesario aumentar el espesor mediante sistemas autonivelantes o morteros epóxicos. Un mayor espesor no corrige por sí solo un hormigón defectuoso, pero ofrece mejor capacidad de desgaste cuando el diseño y la preparación son adecuados.

Conviene revisar también el tipo de equipo que circula, la frecuencia de paso, los puntos de frenado y las juntas existentes. Estas variables permiten identificar zonas críticas que quizá necesiten un tratamiento distinto al del resto de la nave.

Analizar los productos químicos y el método de limpieza

La resistencia química no debe darse por hecha. Los epoxis pueden responder muy bien a aceites, grasas, combustibles, soluciones alcalinas y numerosos productos industriales, pero su comportamiento cambia según la concentración, el tiempo de contacto, la temperatura y la frecuencia de exposición.

Una zona con derrames ocasionales no tiene la misma necesidad que un área de mantenimiento, baterías, tratamiento de aguas, producción alimentaria o proceso químico. En estas últimas, la ficha técnica del sistema debe contrastarse con los agentes específicos presentes en planta. Si el producto permanece sobre el suelo durante horas, el requisito será más exigente que si se limpia de inmediato.

También hay que valorar el protocolo de limpieza. El uso continuado de agua caliente, desengrasantes agresivos o equipos de lavado a presión afecta tanto a la resina como a los encuentros con sumideros, zócalos y juntas. La especificación ha de contemplar el conjunto del sistema, no solo la superficie horizontal.

El estado del hormigón decide gran parte del resultado

Aplicar resina sobre un pavimento sin diagnosticar es una de las causas más comunes de ampollas, desconchados y falta de adherencia. El epoxi necesita un soporte firme, limpio y con una preparación mecánica que abra el poro y elimine lechada superficial, pinturas antiguas, contaminantes y partes sin consistencia.

La resistencia del hormigón, las fisuras, las juntas, los desniveles y los desconchados deben evaluarse antes de definir el sistema. Las reparaciones no son un paso secundario: son parte del trabajo que permitirá que el acabado soporte la operación. Una fisura activa o una junta de movimiento no deben rigidizarse sin criterio, porque el movimiento puede trasladarse al recubrimiento y abrirlo de nuevo.

Controlar la humedad antes de recubrir

La humedad del soporte merece atención especial, sobre todo en naves antiguas, ampliaciones sobre terreno o áreas sometidas a limpieza frecuente. La humedad ascendente y la presión de vapor pueden provocar desprendimientos incluso cuando la aplicación parece correcta durante los primeros días.

Es necesario medir las condiciones del hormigón y comprobar si existe barrera de vapor, además de revisar posibles filtraciones, drenajes deficientes o condensación. Si hay humedad elevada, puede requerirse una imprimación tolerante a humedad o una solución correctiva previa. Ignorar este punto para acelerar la obra suele traducirse en una reparación más costosa y una nueva interrupción operativa.

Elegir textura, color y acabado según el uso real

La seguridad y la limpieza deben equilibrarse. Un acabado muy liso facilita el fregado y puede ser adecuado para áreas de ensamblaje, salas técnicas o zonas de inspección. Sin embargo, en accesos húmedos, áreas de lavado, muelles o puntos con presencia de aceites, puede ser conveniente incorporar árido para elevar la resistencia al deslizamiento.

El compromiso es claro: cuanto más textura tenga el suelo, mejor agarre puede ofrecer, pero mayor será la dificultad de limpieza. Por eso no conviene aplicar el mismo grado antideslizante en toda la instalación. La zonificación permite mantener superficies lavables donde se necesita higiene y aumentar la seguridad donde existe riesgo de caída.

El color también tiene una función operativa. Los tonos claros ayudan a detectar derrames, residuos y piezas pequeñas; los tonos más oscuros pueden disimular marcas de rodadura en zonas de alto tránsito. La señalización mediante franjas, delimitación de pasillos, zonas de seguridad o áreas de cuarentena debe integrarse en la planificación para evitar repintados improvisados.

Tener en cuenta temperatura, luz y tiempos de parada

La temperatura de aplicación y curado influye directamente en el resultado. En entornos de Monterrey, donde las condiciones ambientales pueden variar de forma acusada, hay que considerar tanto la temperatura del ambiente como la del soporte, la humedad relativa y el punto de rocío. Aplicar fuera de los rangos recomendados puede afectar a la adherencia, al curado y al aspecto final.

Si el pavimento recibe luz solar directa, conviene recordar que muchos sistemas epóxicos pueden amarillear o perder brillo por radiación ultravioleta. Esto no siempre supone una pérdida funcional, pero sí puede ser relevante en zonas visibles o exteriores parcialmente cubiertas. En estos casos, un acabado de protección compatible puede ser una mejor decisión estética y de mantenimiento.

El calendario de intervención debe diseñarse con la operación. Cada sistema tiene tiempos de preparación, aplicación, curado y puesta en servicio. Abrir el tráfico antes de tiempo puede marcar o dañar el suelo recién instalado. Planificar por fases, intervenir en paradas programadas y proteger áreas críticas reduce el impacto sobre el OEE y evita que la urgencia arruine una ejecución técnicamente correcta.

No comparar solo el coste inicial

Dos presupuestos pueden parecer equivalentes y, sin embargo, corresponder a soluciones muy distintas. El análisis debe incluir la preparación mecánica prevista, las reparaciones, la imprimación, el número de capas, el espesor final, el tratamiento de juntas, el acabado antideslizante y los tiempos de curado. También debe quedar claro qué condiciones del soporte se han considerado y qué ocurre si se detectan humedades o daños no visibles.

Un sistema económico de poco espesor puede ser razonable en una zona de baja exigencia. En cambio, usarlo en un área con tráfico intenso puede generar reparaciones recurrentes, contaminación por fragmentos desprendidos y paradas no planificadas. El coste relevante es el de ciclo de vida: instalación, mantenimiento, durabilidad y efecto sobre la continuidad productiva.

Un proveedor industrial debe poder inspeccionar el suelo, traducir las necesidades de operación a una especificación verificable y coordinar la intervención con mantenimiento, seguridad y producción. Grupo TAFO aborda este tipo de proyectos con una visión de infraestructura operativa: el pavimento debe proteger el proceso, no convertirse en una fuente adicional de incidencias.

Qué debe incluir una especificación técnica útil

Una especificación fiable describe el uso previsto y no se limita a nombrar una resina. Debe definir el estado requerido del hormigón, el método de preparación, las reparaciones necesarias, la imprimación, el sistema de capas, el espesor objetivo, el acabado, la resistencia al deslizamiento cuando aplique y los tiempos antes de devolver el área al servicio.

Asimismo, conviene establecer cómo se tratarán juntas, fisuras, encuentros con maquinaria, zócalos, sumideros y pasos de instalaciones. Estos detalles suelen determinar la facilidad de limpieza y la durabilidad de la solución. La documentación de materiales, las condiciones ambientales de aplicación y una inspección final aportan trazabilidad a una inversión que debe soportar años de operación.

Elegir bien un recubrimiento epóxico empieza por observar el suelo como parte del proceso productivo. Cuando el sistema se ajusta al tráfico, los contaminantes, la humedad y el ritmo de la planta, el resultado no es solo un mejor acabado: es un área más segura, controlable y preparada para trabajar sin interrupciones evitables.

Inspección estructural de nave industrial

Una cubierta con filtraciones recurrentes, una grieta que crece junto a un andén o una columna golpeada por una carretilla no son incidencias aisladas. Pueden anticipar una restricción operativa, un riesgo para las personas o un paro no planificado. La inspección estructural de nave permite conocer el estado real del inmueble antes de que el deterioro afecte a la producción, al almacenamiento o al cumplimiento de los compromisos de entrega.

En una planta manufacturera o un centro de distribución, la nave es parte activa del proceso. Soporta instalaciones eléctricas, tuberías, puentes de servicios, racks, maquinaria, oficinas, equipos de climatización y, en muchos casos, ampliaciones ejecutadas en distintas etapas. Por eso, revisar su condición no debe limitarse a una observación visual cuando aparece un daño evidente. Requiere criterio técnico, trazabilidad y una prioridad clara: mantener la operación segura y disponible.

Qué evalúa una inspección estructural de nave

Una inspección eficaz analiza la estructura como un sistema. El objetivo no es únicamente localizar fisuras, corrosión o deformaciones, sino entender su origen, su evolución y el impacto que pueden tener sobre la capacidad de servicio de la instalación.

La revisión suele comenzar con el levantamiento de información disponible: planos estructurales, memorias de cálculo, historial de remodelaciones, reportes de mantenimiento, incidentes, cargas instaladas y cambios de uso. En naves con años de operación, esta documentación puede ser incompleta. Aun así, compararla con las condiciones actuales permite detectar modificaciones que no fueron consideradas en el diseño original, como la instalación de un mezzanine, el incremento de carga en cubierta o la incorporación de maquinaria suspendida.

En campo se inspeccionan cimentaciones visibles, losas, columnas, vigas, cerchas, conexiones, arriostramientos, muros, cubiertas, canalones, anclajes y juntas. También se revisan zonas críticas por su interacción con la operación: andenes de carga, accesos de vehículos, bases de equipos, áreas con tráfico de carretillas elevadoras y puntos donde existen vibraciones constantes.

La evaluación puede incluir mediciones de nivelación, flechas, apertura de grietas, espesor de elementos afectados por corrosión y pruebas no destructivas cuando el diagnóstico lo exige. La profundidad de la inspección depende del riesgo, de la antigüedad de la nave, del tipo de daño y de la información disponible. No todas las instalaciones requieren el mismo alcance, pero todas necesitan un criterio de priorización claro.

Señales que justifican una revisión inmediata

Esperar a que un elemento falle para actuar suele ser la alternativa más cara. Una reparación planificada puede coordinarse con ventanas de producción; una emergencia obliga a improvisar, restringir áreas y asumir costes operativos más altos.

Las grietas diagonales en muros o elementos de hormigón, los asentamientos diferenciales, la presencia de humedad persistente, la corrosión avanzada en perfiles metálicos y las deformaciones visibles en vigas o cerchas requieren atención. También conviene revisar daños por impacto en pilares, soldaduras fisuradas, pernos flojos, desprendimientos de recubrimiento y filtraciones en cubierta que deterioran el aislamiento o alcanzan instalaciones eléctricas.

Hay circunstancias operativas que también activan la necesidad de inspección. Una ampliación de líneas, el montaje de racks de mayor altura, el cambio de uso de un área, la instalación de paneles solares, un incendio, una tormenta severa, una inundación o un sismo modifican las condiciones que la estructura debe resistir. El hecho de que la nave siga en pie no confirma que conserve su margen de seguridad o que pueda soportar nuevas cargas.

En Monterrey y su zona metropolitana, las altas temperaturas, las lluvias intensas, los cambios térmicos y la exigencia propia de los parques industriales hacen especialmente relevante el control de cubiertas, impermeabilización, drenajes y elementos metálicos expuestos. El contexto local importa: un diagnóstico útil debe considerar tanto el diseño de la nave como las condiciones reales de operación y ambiente.

De la observación al dictamen técnico

Una revisión visual detecta síntomas. Un dictamen técnico bien ejecutado convierte esos hallazgos en decisiones operativas. La diferencia es relevante para mantenimiento, facilities, seguridad industrial y compras: no basta con saber que existe un daño; hay que determinar si puede monitorizarse, si exige reparación programada o si obliga a restringir el área de forma inmediata.

El informe debe identificar cada hallazgo, su ubicación, evidencia fotográfica, probable causa, nivel de criticidad y recomendación de intervención. Cuando procede, debe establecer medidas temporales de control, como limitar cargas, aislar una zona de paso o retirar equipos suspendidos hasta completar la reparación. Esta información facilita que la dirección de planta priorice presupuesto con base en riesgo, y no solo por la urgencia percibida en el momento.

La causa raíz es decisiva. Sellar una grieta sin corregir un asentamiento, reparar una filtración sin resolver el drenaje o sustituir un perfil corroído sin eliminar la fuente de humedad puede generar recurrencia. Una solución estructural debe integrar obra civil, cubierta, impermeabilización, drenajes, protección anticorrosiva y, cuando sea necesario, reubicación de instalaciones industriales.

Cómo planificar la intervención sin afectar la producción

El principal reto no suele ser identificar el daño, sino intervenir sin comprometer la continuidad operativa. Por ello, el plan de reparación debe desarrollarse junto con producción, mantenimiento, seguridad y logística. La secuencia de trabajos tiene que contemplar accesos, maniobras, áreas de exclusión, control de polvo, trabajos en altura, permisos, horarios y contingencias.

En algunos casos, la reparación puede ejecutarse por fases durante fines de semana, paradas programadas o turnos de menor actividad. En otros, es necesario instalar apuntalamientos temporales, proteger maquinaria sensible o desviar rutas de tráfico interno. El equilibrio depende de la criticidad del hallazgo: reducir un riesgo serio nunca debe aplazarse únicamente por comodidad operativa, pero una buena ingeniería puede minimizar de forma significativa el impacto del trabajo.

También conviene coordinar las especialidades desde el inicio. Si la estructura afectada soporta tuberías de proceso, bandejas eléctricas, sistemas contra incendios o equipos de aire comprimido, ejecutar cada disciplina por separado eleva el riesgo de retrabajos y tiempos muertos. Un proveedor capaz de integrar mantenimiento, obra civil e instalaciones industriales simplifica la gestión y deja una responsabilidad técnica más clara.

Inspección preventiva frente a reparación reactiva

La inspección preventiva tiene un coste visible; la reparación reactiva suele ocultar varios. Además de la mano de obra y los materiales, una falla puede afectar a la disponibilidad de líneas, la calidad del producto, la seguridad de los operarios, las entregas y los indicadores de OEE. Cuando una zona de almacenamiento queda restringida, el coste puede trasladarse rápidamente a la logística y al inventario.

La frecuencia adecuada depende de la edad de la nave, el tipo de estructura, la exposición ambiental, las cargas, el historial de daños y los cambios realizados en la operación. Una nave nueva con uso estable no exige el mismo seguimiento que una instalación con ampliaciones sucesivas, tráfico intensivo, corrosión o filtraciones recurrentes. Tras eventos extraordinarios o cambios de carga, la revisión debe adelantarse aunque no corresponda al calendario habitual.

Para que el programa funcione, los hallazgos deben convertirse en acciones con responsable y fecha. Registrar una anomalía sin cerrar la intervención solo acumula riesgo. La trazabilidad permite además comparar la evolución de grietas, corrosión o deformaciones y decidir con datos cuándo reparar, reforzar o sustituir un elemento.

Un criterio de ingeniería para decisiones de planta

La inspección estructural no debe tratarse como un trámite documental ni como una reparación estética. Es una herramienta para proteger a las personas, preservar activos y sostener la capacidad productiva. Grupo TAFO aborda estos trabajos con una visión de operación industrial: diagnóstico en sitio, definición de prioridades y ejecución coordinada para reducir interferencias con la planta.

Cuando la nave se revisa antes de que el daño se convierta en emergencia, el mantenimiento deja de reaccionar a incidencias y gana margen para decidir. Ese margen es el que permite programar inversiones, evitar paros no previstos y mantener la infraestructura a la altura de las exigencias de producción.

9 señales de piso epóxico dañado en planta

Una grieta junto a una línea de producción, una zona resbaladiza en un pasillo de montacargas o pintura que se levanta bajo un rack no son detalles estéticos. Las señales de piso epóxico dañado pueden anticipar riesgos de seguridad, contaminación de producto, deterioro del concreto y paros que impactan directamente en la operación de una planta.

En una nave industrial, el recubrimiento epóxico funciona como una capa de protección frente al tránsito, la abrasión, los productos químicos, la humedad y la limpieza frecuente. Cuando empieza a fallar, el daño visible suele ser solo una parte del problema. Identificarlo a tiempo permite planificar una reparación por áreas, proteger los indicadores de calidad y evitar que una intervención menor se convierta en una rehabilitación extensa.

Por qué un piso epóxico dañado afecta a la operación

El suelo forma parte de la infraestructura crítica de una instalación industrial. Es la superficie sobre la que circulan personas, patines, carros, montacargas y materiales; además, influye en la limpieza, la señalización de seguridad y el orden visual de las áreas productivas.

Cuando el recubrimiento pierde continuidad, el concreto queda más expuesto a aceites, químicos, agua y partículas. Poros, grietas y desprendimientos retienen suciedad y dificultan los protocolos de limpieza. En áreas con requerimientos de calidad, como ensamble, logística, alimentación, farmacéutica o componentes automotrices, esto puede complicar auditorías internas y controles de contaminación.

También hay un impacto operativo. Una zona con desprendimiento puede generar vibración en equipos de transporte, afectar la estabilidad de cargas, provocar tropiezos o requerir desvíos temporales de circulación. El coste no se limita a reparar el pavimento: incluye tiempos de intervención, reorganización del flujo y riesgo de incidentes.

9 señales de piso epóxico dañado que requieren atención

1. Desprendimiento o descamación del recubrimiento

La señal más evidente es el levantamiento de placas, escamas o fragmentos de epoxi. Puede presentarse en zonas de alto tránsito, debajo de ruedas de montacargas, cerca de accesos o alrededor de maquinaria fija. Si al barrer aparecen partículas de recubrimiento, no conviene limitarse a repintar la superficie.

Hay que revisar si la pérdida de adherencia se debe a una preparación deficiente del concreto, humedad ascendente, contaminación por aceite o exposición química. Aplicar una nueva capa sin corregir la causa puede reproducir la falla en poco tiempo.

2. Grietas visibles que atraviesan el acabado

No todas las grietas tienen la misma gravedad. Las fisuras finas pueden deberse al movimiento natural del soporte, mientras que una grieta abierta, con bordes rotos o desniveles, puede indicar problemas en la losa, juntas deterioradas o impactos repetidos.

Cuando la grieta atraviesa el sistema epóxico, permite la entrada de humedad y contaminantes. En áreas de lavado o donde hay derrames, esa filtración acelera el desprendimiento lateral del recubrimiento. La reparación correcta debe tratar primero la grieta y evaluar su movimiento antes de aplicar el acabado final.

3. Burbujas, ampollas o zonas abombadas

Las ampollas aparecen cuando existe presión bajo la capa epóxica. La humedad del sustrato, una aplicación sobre concreto insuficientemente curado o los vapores atrapados son causas habituales. Aunque la zona aún parezca firme, una burbuja indica que la adherencia ya está comprometida.

Este daño requiere inspección técnica, especialmente si se repite en áreas concretas. El patrón puede revelar entrada de agua desde el subsuelo, filtraciones desde muros, drenajes deficientes o procesos de limpieza demasiado agresivos para el sistema instalado.

4. Pérdida de brillo, cambio de color o aspecto pulverulento

Un acabado opaco no siempre representa una falla estructural, pero merece seguimiento si viene acompañado de polvo, decoloración irregular o una textura áspera. La exposición a radiación solar, agentes químicos, limpieza con productos inadecuados o desgaste por abrasión puede degradar la capa superficial.

En zonas exteriores o cercanas a portones, el epoxi puede amarillear por exposición ultravioleta. En estos casos, puede ser más adecuado complementar la solución con un acabado de mayor resistencia a la luz. La elección depende del uso del área, no solo de la apariencia deseada.

5. Superficie resbaladiza o pérdida de textura antideslizante

Un piso que se vuelve resbaladizo cambia el nivel de riesgo de una zona de trabajo. Esto ocurre cuando el acabado se desgasta, cuando se acumulan aceites o cuando el sistema original no contempló suficiente textura para las condiciones de operación.

La solución no siempre consiste en añadir rugosidad a toda la nave. Un exceso de textura dificulta la limpieza y puede perjudicar el tránsito de equipos con ruedas pequeñas. Lo adecuado es definir el nivel antideslizante según el tránsito, la presencia de líquidos, los procedimientos de limpieza y las exigencias de seguridad de cada área.

6. Marcas profundas de ruedas, impactos o arrastre de cargas

Las huellas de neumáticos, surcos y golpes repetidos muestran que el piso está recibiendo una carga superior a la prevista o que el sistema no corresponde al tipo de operación. Es común en pasillos logísticos, zonas de maniobra, muelles y puntos de giro de montacargas.

Además de reparar el daño, conviene analizar la ruta de tránsito, el tipo de rueda, la carga por eje y los hábitos de circulación. Una reparación localizada sin ajustar estas variables puede fallar de nuevo en el mismo punto.

7. Manchas químicas que no salen con limpieza normal

Ácidos, disolventes, aceites, refrigerantes y productos de proceso pueden atacar el epoxi si la formulación no tiene la resistencia química adecuada. Una mancha permanente, un reblandecimiento o una zona pegajosa son indicios de incompatibilidad química.

Documentar qué sustancia se derramó y durante cuánto tiempo estuvo en contacto con el suelo es clave. Con esa información se puede seleccionar un sistema de reparación compatible y mejorar el protocolo de contención para futuros incidentes.

8. Juntas deterioradas o con bordes rotos

Las juntas soportan movimientos de la losa y tránsito intenso. Cuando el material de sellado se rompe, se hunde o se desprende, los bordes del concreto quedan expuestos al impacto de ruedas y cargas. El resultado puede ser un desconchado progresivo que se extiende hacia el recubrimiento epóxico.

En zonas con montacargas, atender las juntas a tiempo reduce vibraciones, evita daños en ruedas y prolonga la vida útil tanto del pavimento como de los equipos de transporte interno.

9. Reparaciones repetidas en las mismas zonas

Si una misma área requiere parches cada pocos meses, el problema no es únicamente el parche. Puede haber humedad residual, mala preparación del soporte, una especificación inadecuada o un cambio en la operación que el piso actual ya no soporta.

Esta es una de las señales de piso epóxico dañado que más conviene revisar con una visión integral. Un diagnóstico de sustrato, cargas, químicos, temperatura y proceso de aplicación permite decidir entre una reparación puntual, una rehabilitación por paños o la sustitución de un sistema completo.

Cómo decidir entre reparar o rehabilitar el piso

La reparación localizada suele ser viable cuando el daño está claramente delimitado, el concreto conserva su integridad y el recubrimiento circundante mantiene buena adherencia. Es una opción útil para corregir impactos, grietas puntuales, juntas y zonas de desgaste antes de que afecten rutas críticas.

La rehabilitación parcial o total es más conveniente cuando hay fallas repetidas, desprendimiento extendido, humedad bajo el sistema o cambios importantes en el uso de la nave. Por ejemplo, un área que pasó de tránsito peatonal a tráfico continuo de montacargas puede necesitar un espesor, una textura y una resistencia distintos.

Antes de intervenir, la evaluación debe incluir el estado de la losa, niveles de humedad, contaminantes, estado de juntas, perfil de preparación requerido y condiciones de operación. El éxito de un piso epóxico depende tanto del producto como de la preparación mecánica, la reparación del soporte y el control de aplicación.

Planificar la intervención sin comprometer la continuidad

En instalaciones activas, el reto no es solo técnico. Hay que coordinar áreas de trabajo, aislar rutas, proteger maquinaria, definir ventanas de curado y mantener la seguridad durante la ejecución. Una intervención mal planificada puede generar más afectación operativa que el deterioro inicial.

Grupo TAFO aborda el mantenimiento de pisos epóxicos desde esa perspectiva industrial: diagnóstico en sitio, definición del sistema adecuado y programación de trabajos para reducir la interferencia con producción, logística y seguridad. Esto es especialmente relevante en plantas de Monterrey y su zona metropolitana, donde los ritmos de manufactura y distribución exigen respuestas concretas y ejecución controlada.

No espere a que un desprendimiento obligue a cerrar un pasillo, a detener una línea o a improvisar una reparación durante un turno crítico. Registrar las zonas afectadas, su evolución y las condiciones de uso da a mantenimiento la información necesaria para actuar con criterio técnico y proteger la operación.

Guía de racks para CEDIS industriales seguros

Un rack mal definido no solo ocupa más superficie de la necesaria: restringe maniobras, eleva el riesgo de impactos y convierte cada ajuste de inventario en una interrupción. En una operación con ventanas de carga exigentes, la guía de racks para cedis debe partir de una pregunta operativa: ¿qué flujo de mercancía necesita sostener el almacén sin comprometer seguridad, acceso ni capacidad de crecimiento?

La respuesta no se encuentra eligiendo el sistema con mayor número de niveles. Requiere traducir datos de inventario, dimensiones de carga, equipos de manutención y condiciones del edificio en una solución de almacenamiento verificable. Para un CEDIS que abastece producción, retail o distribución regional, el rack es infraestructura crítica: condiciona la productividad del surtido, la trazabilidad y la continuidad de las entregas.

Guía de racks para CEDIS: empezar por la operación

El primer paso es levantar información real del almacén. No bastan los metros cuadrados disponibles ni una estimación del número de palets. Hay que conocer la rotación por SKU, el volumen máximo almacenado, el peso de cada unidad de carga, sus dimensiones efectivas y el tipo de palet utilizado. Un mismo producto puede cambiar de comportamiento si llega con sobrevuelo, embalaje irregular o alturas variables.

También debe analizarse el flujo. Un CEDIS con preparación intensiva de pedidos necesita acceso directo y recorridos cortos para las referencias de alta salida. En cambio, una operación que recibe lotes homogéneos y mueve grandes cantidades de una misma referencia puede priorizar densidad. Aplicar el mismo criterio a ambos casos genera costes ocultos: exceso de pasillos, tiempos de búsqueda, reubicaciones y congestión en muelles.

La información mínima para un diseño serio incluye:

  • Inventario máximo, medio y estacional por familia de producto.
  • Peso, base, altura y condición de estabilidad de cada palet o unidad de carga.
  • Rotación, método FIFO o LIFO, y frecuencia de reposición.
  • Tipo, dimensiones y radio de giro de las carretillas elevadoras.
  • Altura libre, estructura, pavimento, columnas, instalaciones y salidas de emergencia.

Con estos datos, la ingeniería puede definir tanto el sistema como la distribución. Diseñar sin ellos suele llevar a racks sobredimensionados, posiciones inutilizables o pasillos incapaces de operar con seguridad.

Elegir el sistema según acceso, densidad y rotación

El rack selectivo convencional sigue siendo una solución frecuente porque proporciona acceso directo a cada palet. Es adecuado cuando existe variedad alta de SKU, rotación desigual y necesidad de preparación ágil. Su contrapartida es que requiere más superficie para pasillos, por lo que no siempre es la alternativa más eficiente cuando el inventario está compuesto por pocas referencias y grandes lotes.

El rack de doble profundidad incrementa la densidad al almacenar dos palets por ubicación en fondo. Funciona bien cuando la gestión de inventario acepta un acceso menos inmediato y las carretillas cuentan con el equipo adecuado. Antes de adoptarlo conviene evaluar la pérdida potencial de selectividad, no solo el aumento de posiciones.

Los sistemas drive-in o drive-through concentran almacenamiento en calles profundas. Pueden ser una buena decisión para productos homogéneos, cámaras frigoríficas o reservas de baja variedad, especialmente si se trabaja con LIFO o con una lógica de entrada y salida definida. Sin embargo, exigen disciplina operativa, unidades de carga uniformes y operadores capacitados para reducir golpes en montantes y guías.

Para operaciones que requieren FIFO estricto, los racks dinámicos por gravedad permiten que el palet avance desde la zona de carga hasta la de recogida. Este sistema mejora la rotación, pero incorpora rodillos, frenos y componentes que demandan mayor precisión de instalación y mantenimiento. Si el flujo no justifica esa inversión, un selectivo bien sectorizado puede ofrecer un rendimiento más rentable.

El rack push-back también aporta densidad y almacena varios palets en profundidad, normalmente con operación LIFO. Es útil cuando se busca reducir pasillos sin entrar en una solución de calles conducidas. La elección depende de la mezcla de referencias, los lotes, la cadencia y la estrategia de inventario, no de una preferencia genérica por un tipo de rack.

La capacidad no se calcula solo por el número de posiciones

Una posición de palet útil debe soportar la carga prevista con un margen de diseño definido por ingeniería. Eso implica revisar largueros, bastidores, arriostramientos, anclajes y placas base como un conjunto. Incrementar niveles o modificar la altura de los largueros sin validar la configuración puede alterar la capacidad estructural y crear un riesgo que no se aprecia a simple vista.

El pavimento merece la misma atención. La carga se transmite a los apoyos del rack y al suelo industrial; por ello, la condición del forjado o de la losa, sus juntas, desniveles y resistencia deben revisarse antes de instalar. Un suelo con deterioro, fisuras activas o planimetría inadecuada afecta a la verticalidad de la estructura, al guiado de carretillas y a la estabilidad de las cargas.

La altura libre tampoco equivale automáticamente a altura aprovechable. Hay que respetar interferencias con luminarias, bandejas, rociadores, conductos, vigas y sistemas contra incendios. Además, deben mantenerse holguras operativas para elevar, posicionar y retirar la carga sin contacto con niveles superiores. En centros de distribución con ampliaciones sucesivas, estas interferencias suelen aparecer cuando el proyecto no coordina las especialidades desde el inicio.

Seguridad: diseñar para el uso real del CEDIS

La seguridad del rack se define en el plano, pero se conserva en la operación diaria. Protecciones de puntal, defensas de cabecera, topes, mallas y señalización ayudan a controlar daños previsibles, especialmente en zonas de giro, muelles y pasillos de mayor tráfico. No sustituyen una operación correcta, pero reducen la probabilidad de que un impacto habitual comprometa un elemento estructural.

Cada instalación debe contar con placas de carga visibles y actualizadas. Estas deben reflejar la configuración real: niveles, capacidad por nivel, carga máxima por módulo y restricciones aplicables. Si se cambia el tipo de palet, se añaden accesorios, se desplazan largueros o se instala una entreplanta, la información original puede dejar de ser válida.

La formación de los operadores es igual de relevante. Una carretilla ajustada a un pasillo estrecho y a una altura determinada puede convertirse en un foco de incidentes si opera con palets deformados, carga descentrada o prisa en maniobra. Establecer rutas, velocidades, zonas peatonales y protocolos de reporte reduce daños repetitivos que suelen normalizarse hasta que provocan un fallo mayor.

Inspección y mantenimiento de racks industriales

El mantenimiento no debe limitarse a actuar después de una deformación evidente. Las inspecciones visuales frecuentes permiten detectar puntales golpeados, largueros deformados, anclajes flojos, pasadores ausentes, corrosión, daños en protecciones y cargas mal colocadas. Conviene que el equipo operativo pueda identificar y comunicar anomalías sin esperar a una parada programada.

Cuando se detecta un daño, la respuesta debe depender de su severidad y de la evaluación técnica. En ciertos casos será necesario descargar y aislar la zona de inmediato; en otros, se podrá programar una reparación controlada. Lo que no debe hacerse es enderezar componentes estructurales en campo o sustituir piezas por elementos no compatibles. Una reparación improvisada modifica el comportamiento del sistema y dificulta asegurar su capacidad.

La inspección técnica periódica aporta una visión independiente del estado de la instalación y de sus condiciones de uso. También permite priorizar inversiones: quizá el problema no sea todo el rack, sino los tramos de alto impacto, la falta de protección en cabeceras o una configuración que ya no corresponde al inventario actual.

Integrar rack, pavimento y protección contra incendios

Un CEDIS no funciona por sistemas aislados. La distribución de racks afecta a la circulación de carretillas, al alumbrado, a las rutas de evacuación, a la sectorización y al comportamiento del sistema contra incendios. Modificar el almacenamiento sin revisar estas interfaces puede crear obstáculos, zonas de difícil acceso o condiciones que requieran adaptar la protección existente.

Por eso, en proyectos de expansión o rehabilitación conviene coordinar la ingeniería de racks con obra civil, pavimentos, instalaciones eléctricas y protección contra incendios. Un único diagnóstico evita corregir después lo que pudo resolverse en diseño: una columna en un pasillo, un nivel que invade una instalación o un suelo que requiere reparación antes del montaje.

Para plantas y centros logísticos de Monterrey y del resto de México, Grupo TAFO aborda estas intervenciones con una visión de continuidad operativa. El objetivo no es solo instalar estructura, sino planificar accesos, fases de ejecución y medidas de seguridad para que el proyecto interfiera lo menos posible con el flujo de la operación.

Antes de solicitar una cotización, recorra el almacén con los datos de inventario y los problemas diarios sobre la mesa. Las zonas donde se producen golpes, esperas, reubicaciones o bloqueos suelen indicar con más precisión que un plano dónde debe empezar la mejora.

Evaluación de estructura para mezzanine industrial

Una evaluación de estructura para mezzanine no consiste solo en confirmar si cabe una plataforma dentro de una nave. Determina si la ampliación de espacio puede operar con seguridad, soportar la carga real del proceso y mantenerse estable ante el uso diario de personal, materiales, equipos y movimientos logísticos. En una planta o centro de distribución, un cálculo insuficiente puede convertir una mejora de almacenamiento en un riesgo para la continuidad operativa.

Un mezzanine bien diseñado libera superficie útil sin necesidad de una ampliación civil completa. Pero su rentabilidad depende de una ingeniería que parta de datos reales: qué se almacenará, cómo se accederá a la estructura, qué equipos circularán por ella y cómo se integrará con las instalaciones existentes. Para responsables de planta, mantenimiento, facilities y seguridad industrial, esa evaluación es el punto de control que evita cambios costosos durante la ejecución o, peor aún, después de poner la instalación en servicio.

Qué revisa una evaluación de estructura para mezzanine

El primer objetivo es definir el comportamiento de la estructura bajo las condiciones específicas de la operación. No existe una capacidad de carga universal para todos los mezzanines. Una plataforma destinada a oficinas ligeras no responde a las mismas exigencias que una zona para almacenar refacciones, producto terminado, contenedores retornables o equipos de proceso.

La revisión comienza con el levantamiento físico de la nave. Se verifican dimensiones disponibles, altura libre, ubicación de columnas, claros estructurales, nivelación del suelo, accesos, rutas de evacuación y restricciones de las instalaciones eléctricas, contra incendios, aire comprimido o tuberías. Este reconocimiento permite identificar interferencias antes de fabricar acero o modificar la operación.

Después se define la carga de diseño. Debe considerar el peso propio de la estructura, el piso, barandillas, escaleras y elementos fijos, además de la carga viva derivada del uso. En una aplicación industrial, la carga viva puede variar considerablemente según haya operarios, carros manuales, estanterías, pallets, transpaletas o almacenamiento concentrado. La distribución de la carga también importa: no es igual repartir cajas sobre toda la superficie que concentrar una máquina o un rack en una zona determinada.

La evaluación técnica suele integrar cuatro frentes que deben analizarse de forma conjunta:

  • Capacidad de vigas, columnas, conexiones y arriostramientos.
  • Comportamiento y resistencia de la losa o cimentación que recibirá las columnas.
  • Deformación admisible del sistema para evitar vibraciones, desniveles o daños en acabados y equipos.
  • Condiciones de acceso, protección perimetral, evacuación e integración con la seguridad contra incendios.

El resultado no debe limitarse a un dictamen verbal. Una propuesta seria define cargas, configuración estructural, materiales, detalles de conexión, necesidades de refuerzo y criterios de seguridad aplicables al proyecto.

La cimentación y la losa: el punto que no conviene asumir

En muchas naves industriales, el suelo parece apto para recibir columnas porque la losa está en buenas condiciones visuales. Sin embargo, una losa diseñada para tráfico ligero o almacenamiento general no necesariamente tiene la capacidad para recibir cargas puntuales de un mezzanine. Las placas base concentran esfuerzos y pueden requerir anclajes específicos, zapatas, dados de cimentación o una redistribución de columnas.

Ignorar este punto puede provocar fisuras, asentamientos diferenciales o pérdida de nivel en la plataforma. También puede afectar racks cercanos, equipos sensibles o recorridos de montacargas. Por eso, la revisión de planos existentes, espesores de losa, armados conocidos y condiciones observadas en sitio forma parte de una evaluación responsable.

Cuando no hay información fiable sobre la construcción original, la ingeniería debe trabajar con verificaciones adicionales y criterios conservadores. El coste de comprobar la base antes de instalar es muy inferior al de intervenir una cimentación cuando el mezzanine ya está cargado y en uso.

Las cargas reales cambian con la operación

Uno de los errores más habituales es diseñar a partir del uso inicial sin prever cómo puede evolucionar el área. Una plataforma que hoy recibe cajas manualmente puede convertirse en una zona de picking intensivo, un almacén de moldes o una extensión de producción. Si la planta crece, la exigencia de carga y tráfico también cambia.

Conviene que el equipo de ingeniería hable con producción, logística, mantenimiento y seguridad antes de cerrar el diseño. La información útil incluye pesos máximos por unidad de carga, altura de apilado, tipo de estantería, frecuencia de movimientos, equipos previstos y número máximo de personas. También es necesario definir si se utilizarán elevadores de carga, transportadores, montacargas o sistemas de manipulación vertical.

Un caso frecuente es el de los racks instalados sobre mezzanine. Su carga no se reparte como la de un área libre: se transmite a través de apoyos localizados. La estructura debe verificarse con esa geometría concreta, incluyendo posibles impactos operativos y el anclaje del propio rack. Diseñar únicamente con una carga uniforme puede quedarse corto en zonas críticas.

Seguridad, accesos y protección contra incendios

La estructura metálica es solo una parte del proyecto. Un mezzanine funcional debe permitir que las personas suban, trabajen y evacuen sin crear nuevas condiciones inseguras. La ubicación y anchura de las escaleras, las barandillas, los rodapiés, los puntos de carga y descarga y la señalización deben corresponder al uso definido.

También hay que revisar la convivencia con la protección contra incendios. El nuevo nivel puede modificar la cobertura de rociadores, interferir con detectores, afectar la compartimentación del área o alterar las rutas de evacuación. Instalar la plataforma sin coordinar estas especialidades puede obligar posteriormente a desmontar elementos o rehacer tramos de instalación.

En entornos manufactureros de Monterrey y del resto de México, donde cada parada programada se planifica con cuidado, esta coordinación reduce trabajos correctivos y limita el impacto sobre la producción. La evaluación debe traducirse en una secuencia de ejecución realista: prefabricación, montaje, protecciones temporales, trabajos eléctricos o contra incendios y puesta en servicio.

Señales de que la estructura necesita una revisión

Un mezzanine existente también requiere evaluación cuando cambia el uso o aparecen síntomas en operación. Vibraciones perceptibles al paso de personas, flechas visibles en vigas, fisuras en la losa junto a las columnas, anclajes deteriorados o corrosión son señales que merecen una inspección profesional. No siempre implican un fallo inminente, pero sí indican que la capacidad o las condiciones de servicio deben comprobarse.

La revisión es especialmente necesaria antes de añadir racks, incrementar inventario, instalar maquinaria, abrir huecos para elevadores o modificar escaleras. Cada intervención cambia el camino de cargas y puede comprometer elementos que originalmente trabajaban dentro de sus límites.

En algunos casos, la solución será reforzar una viga, añadir columnas, mejorar arriostramientos o intervenir la cimentación. En otros, será suficiente limitar la carga, redistribuir el almacenamiento o corregir conexiones. La respuesta depende del levantamiento, los cálculos y el uso previsto; aplicar el mismo refuerzo a cualquier estructura no es ingeniería, es improvisación.

Cómo ejecutar el proyecto sin penalizar la productividad

La mejor evaluación tiene valor cuando se convierte en una instalación coordinada. Para evitar desvíos, el proyecto debe definir desde el inicio las interfaces con electricidad, iluminación, redes, aire comprimido, tuberías, racks y sistema contra incendios. Así se evita que cada proveedor resuelva solo su parte y deje incompatibilidades para la fase final.

Grupo TAFO aborda estos proyectos con una visión integral de infraestructura industrial: evaluación en sitio, ingeniería, fabricación e instalación, coordinando las especialidades que condicionan la seguridad y el arranque de la nueva área. Este enfoque es especialmente útil cuando la nave debe seguir operando y el montaje tiene que ajustarse a ventanas de trabajo concretas.

Antes de autorizar la fabricación, conviene validar el plano final con los responsables de operación. Un recorrido de materiales mal resuelto, una escalera situada en una zona de tráfico o una altura libre insuficiente puede reducir el beneficio de la ampliación aunque la estructura cumpla el cálculo.

Un mezzanine aporta capacidad cuando responde al proceso, no solo cuando añade metros cuadrados. Evaluar su estructura con datos de carga, base de apoyo, accesos e instalaciones permite convertir una necesidad de espacio en una mejora segura, mantenible y preparada para la exigencia real de la planta.

Tubería industrial para aire y agua sin fallos

Una fuga de aire comprimido no solo eleva el consumo eléctrico. Puede reducir la presión disponible en una máquina, afectar un ciclo neumático, generar rechazo de piezas y obligar a una parada no programada. Lo mismo ocurre con una fuga o una caída de presión en una línea de agua de proceso. Por eso, la tubería industrial para aire y agua debe considerarse infraestructura crítica: condiciona la seguridad, la calidad y la capacidad real de producción de una planta.

En entornos manufactureros de Monterrey y el resto del país, las redes suelen crecer por etapas. Se añade un equipo, se amplía una célula de producción o se reubica una línea, y la instalación existente termina acumulando derivaciones, reducciones de diámetro y conexiones poco accesibles. El problema no siempre aparece de inmediato. Se manifiesta cuando aumenta la demanda, cuando el compresor trabaja más horas de las previstas o cuando un proceso empieza a recibir un suministro inestable.

Qué debe resolver una instalación industrial

Una instalación de tubería bien ejecutada no se limita a transportar aire o agua desde un punto A hasta un punto B. Debe entregar el caudal y la presión requeridos en cada punto de consumo, con pérdidas controladas, seguridad operativa y posibilidad de mantenimiento sin detener toda la operación.

En aire comprimido, esto implica evitar caídas de presión que obliguen a elevar innecesariamente el ajuste del compresor. Cada bar adicional de presión supone un mayor gasto energético y no corrige la causa de fondo si la red tiene fugas, diámetros insuficientes o una distribución mal planteada. También hay que controlar condensados, ya que el agua arrastrada puede dañar válvulas, cilindros, herramientas y equipos de automatización.

En agua, el criterio depende del servicio. No exige lo mismo una red de agua potable que una línea para proceso, lavado, refrigeración, circuito cerrado o alimentación de equipos. La temperatura, la composición del fluido, la presión de trabajo, los productos químicos presentes y los requisitos sanitarios modifican tanto el material como el tipo de unión y los accesorios necesarios.

El objetivo es concreto: que la red acompañe el ritmo de la planta sin convertirse en una fuente recurrente de incidencias, retrabajos o consumo energético evitable.

Tubería industrial para aire y agua: el diseño empieza antes de instalar

El error más costoso suele ocurrir antes de abrir una zanja, cortar una pared o montar un soporte: instalar sin un levantamiento técnico de las condiciones reales. Una red industrial debe diseñarse a partir de datos operativos, no solo de la ubicación física de los equipos.

El caudal simultáneo es uno de esos datos. Sumar el consumo nominal de todos los equipos puede sobredimensionar la instalación, pero asumir que nunca funcionarán a la vez puede provocar falta de capacidad. Hay que entender los turnos, los picos de demanda, el uso de herramientas neumáticas, los ciclos de maquinaria y cualquier expansión prevista a corto plazo.

También importa la longitud efectiva de la red. Los codos, válvulas, filtros, conectores y reducciones generan pérdidas adicionales. Una línea aparentemente corta puede comportarse como una instalación mucho más larga cuando acumula accesorios mal seleccionados. El diámetro se define con base en caudal, presión, distancia y pérdida admisible, no por una regla genérica ni por disponibilidad inmediata de material.

La distribución debe facilitar el aislamiento por zonas. En una planta con varias áreas de producción, contar con válvulas de corte bien ubicadas permite intervenir un tramo sin detener equipos que no están relacionados. Es una diferencia relevante durante una fuga urgente, un mantenimiento correctivo o la puesta en marcha de una nueva línea.

Pendientes, drenajes y puntos de consumo

En redes de aire comprimido, la humedad no desaparece por instalar una tubería nueva. El aire aspirado contiene vapor de agua y, al comprimirse y enfriarse, ese vapor se condensa. La red necesita pendientes adecuadas, puntos bajos de drenaje y derivaciones hacia los puntos de consumo tomadas desde la parte superior de la línea principal cuando el diseño lo requiere. Así se reduce el arrastre de condensado hacia la maquinaria.

La filtración y el secado deben definirse según el proceso. Un taller puede tolerar una calidad de aire diferente a la exigida por pintura, instrumentación, alimentación, electrónica o empaquetado. Colocar filtros sin evaluar su capacidad o su caída de presión puede crear un nuevo cuello de botella.

En agua, el diseño debe prever válvulas de seccionamiento, purgas, puntos de mantenimiento y, cuando aplica, medidas para evitar retornos o contaminación cruzada. Las líneas de proceso deben identificarse con claridad para evitar maniobras erróneas durante una intervención o una emergencia.

Materiales: no existe una única elección correcta

La selección de material para tubería industrial depende de las condiciones de operación y del coste total durante su vida útil. El acero al carbono sigue siendo habitual en ciertas aplicaciones por su resistencia mecánica y disponibilidad, pero exige una estrategia adecuada frente a la corrosión, especialmente si transporta agua o si el aire comprimido lleva humedad.

El acero inoxidable ofrece buena resistencia a la corrosión y es una alternativa frecuente cuando hay requisitos de higiene, compatibilidad química o durabilidad superior. Su inversión inicial puede ser mayor, por lo que conviene justificarla con las condiciones reales del servicio y no asumir que es necesario en todas las redes.

El cobre puede utilizarse en instalaciones específicas de aire comprimido, mientras que sistemas de aluminio diseñados para este servicio facilitan ampliaciones, reducen peso y ofrecen superficies interiores favorables para el flujo. No obstante, deben instalarse con componentes compatibles y respetando la presión, temperatura y especificaciones del fabricante.

Para agua, materiales plásticos técnicos como PVC, CPVC, PP-R o PEAD pueden ser adecuados según la temperatura, la presión y la naturaleza del fluido. No todos toleran los mismos agentes químicos ni las mismas temperaturas. Elegir por precio sin comprobar compatibilidades puede terminar en deformaciones, fisuras o fallos prematuros.

La unión también forma parte de la decisión. Soldadura, rosca, ranurado, prensado o conexiones mecánicas tienen ventajas distintas. Una solución rápida no siempre es la más conveniente si impide inspecciones, complica futuras ampliaciones o incrementa el riesgo de fugas en zonas con vibración.

Señales de que la red necesita intervención

La pérdida de presión en los puntos más alejados es una señal evidente, pero no es la única. Un compresor que trabaja continuamente, un incremento injustificado de la factura energética o variaciones en el desempeño de actuadores neumáticos suelen indicar problemas en la distribución de aire.

En líneas de agua, la presencia de humedad en suelos, corrosión externa, manchas en muros, disminución de caudal o activación frecuente de bombas merece atención inmediata. Una fuga pequeña puede afectar estructuras, pisos, instalaciones eléctricas cercanas o condiciones de seguridad, además de desperdiciar recursos.

También conviene revisar instalaciones que han sido modificadas repetidamente. Tramos temporales que se volvieron permanentes, mangueras utilizadas como solución fija, soportes improvisados o tuberías sin identificación son factores que aumentan el riesgo operativo. La inspección debe valorar tanto el estado físico como la capacidad actual de la red frente a la demanda de producción.

Instalación y mantenimiento sin comprometer la producción

Una ejecución fiable comienza con la planificación de la intervención. Antes de desmontar un tramo, hay que definir ventanas de trabajo, aislamientos, permisos, riesgos de energía residual, accesos y coordinación con producción, mantenimiento y seguridad industrial. En una nave activa, el mejor trabajo técnico pierde valor si interrumpe un proceso crítico por falta de coordinación.

Durante la instalación, la calidad de los soportes es tan relevante como la de la tubería. Una línea mal soportada transmite vibraciones, se deforma, carga indebidamente conexiones y dificulta la dilatación térmica. La altura, la separación entre soportes y la protección ante impactos de montacargas deben ajustarse al material y al recorrido.

Antes de la puesta en marcha, la red requiere pruebas de estanqueidad y verificación de presión. En aire comprimido, además de comprobar uniones, conviene revisar el comportamiento de la presión en condiciones cercanas a la demanda real. En agua, la prueba debe realizarse de acuerdo con el servicio previsto, las especificaciones del proyecto y los procedimientos de seguridad aplicables.

El mantenimiento preventivo debe incluir inspección visual, revisión de soportes, comprobación de válvulas, limpieza o sustitución de elementos de filtración y detección sistemática de fugas. No todas las fugas se escuchan en un entorno con maquinaria operando. Una metodología de inspección y registros de consumo ayudan a localizar pérdidas antes de que se conviertan en una incidencia mayor.

Una red integrada reduce fricción operativa

Las instalaciones de aire y agua rara vez trabajan aisladas. Comparten pasillos técnicos, estructuras, obra civil, canalizaciones eléctricas y restricciones de seguridad. Coordinar varias especialidades con un único criterio de ingeniería evita interferencias, duplicidad de trabajos y modificaciones de última hora.

Grupo TAFO aborda estos proyectos desde la continuidad operativa: levantamiento en planta, definición técnica, instalación, pruebas y seguimiento en campo. Esta visión resulta especialmente útil cuando una ampliación de tubería coincide con cambios de layout, montaje de equipos, adecuaciones eléctricas o rehabilitación de áreas industriales.

La inversión correcta no es necesariamente la red con menor coste inicial. Es la que responde a la demanda real, permite crecer de forma ordenada, reduce pérdidas y puede mantenerse sin poner en riesgo la producción. Cuando el aire y el agua llegan con presión, calidad y fiabilidad al punto de consumo, la infraestructura deja de ser una preocupación diaria y pasa a respaldar el rendimiento que la planta necesita.