
Para qué sirve el mantenimiento preventivo en una planta industrial
Entender para qué sirve el mantenimiento preventivo es fundamental para cualquier empresa que dependa de maquinaria, sistemas neumáticos, compresores, instalaciones eléctricas o equipos de producción para mantener sus operaciones.
En una planta industrial, esperar hasta que un equipo presente una falla puede significar detener una línea, retrasar entregas, aumentar costos y afectar la productividad. Por esta razón, el mantenimiento preventivo busca intervenir los equipos antes de que aparezcan problemas críticos.
Su objetivo no consiste únicamente en reparar componentes. Un programa correctamente diseñado permite inspeccionar, limpiar, ajustar, lubricar, medir y reemplazar elementos de desgaste de acuerdo con condiciones de operación, recomendaciones técnicas y experiencia acumulada.
En Grupo TAFO trabajamos con soluciones de mantenimiento para instalaciones y equipos industriales, buscando mantener los sistemas en condiciones adecuadas para la operación y reducir el riesgo de paros inesperados.
Para qué sirve el mantenimiento preventivo
La respuesta más sencilla a para qué sirve el mantenimiento preventivo es: mantener los equipos funcionando correctamente durante el mayor tiempo posible y detectar problemas antes de que provoquen una falla.
En una instalación industrial, un componente aparentemente pequeño puede tener consecuencias importantes.
Un filtro saturado, una banda desgastada, una conexión floja, una fuga de aire o una temperatura fuera de rango pueden evolucionar hasta provocar una interrupción de producción.
El mantenimiento preventivo permite identificar estas condiciones durante inspecciones programadas.
Entre sus principales objetivos se encuentran:
- Reducir fallas inesperadas.
- Mantener la confiabilidad de los equipos.
- Detectar desgaste prematuro.
- Evitar paros no programados.
- Mantener condiciones de operación adecuadas.
- Mejorar la planificación de refacciones.
- Prolongar la vida útil de componentes.
- Conservar la eficiencia de los sistemas.
Por ello, debe considerarse como una actividad de gestión de activos y no solamente como una tarea de reparación.
¿Qué es un servicio preventivo?
Un servicio preventivo es una intervención programada realizada antes de que exista una falla evidente.
Dependiendo del equipo, puede incluir inspecciones visuales, mediciones, ajustes y sustitución de componentes.
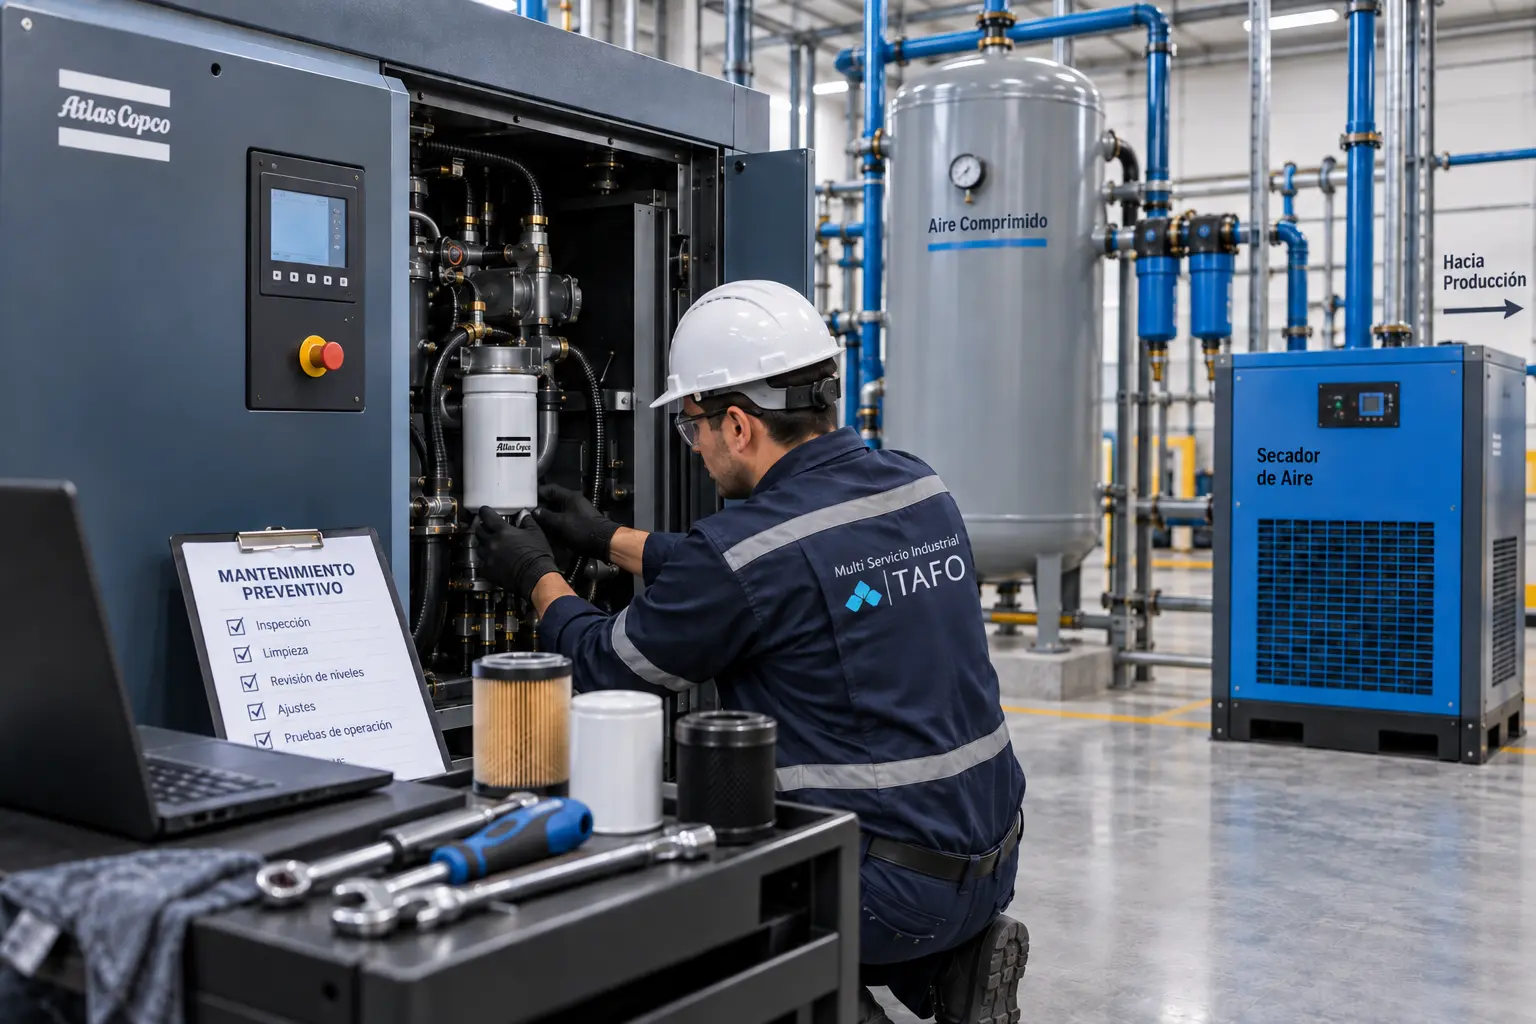
Supervisión de mantenimiento preventivo en instalaciones y sistemas de aire comprimido industrial
En un compresor de aire industrial, por ejemplo, un servicio puede considerar revisión de filtros, lubricantes, temperaturas, sistemas eléctricos, enfriadores, drenajes y condiciones generales de operación.
En una red de aire comprimido también pueden revisarse:
- Fugas.
- Tuberías.
- Conexiones.
- Filtros.
- Secadores.
- Tanques.
- Válvulas.
- Sistemas de drenaje.
En otros equipos industriales las actividades serán diferentes, pero el principio es el mismo: revisar elementos críticos antes de que su condición afecte la producción.
Mantenimiento preventivo vs. mantenimiento correctivo
Una forma sencilla de comprender el valor del mantenimiento preventivo es compararlo con el mantenimiento correctivo.
El mantenimiento correctivo ocurre después de que el problema ya se presentó.
Por ejemplo, una máquina deja de operar y entonces se identifica la causa, se desmonta el componente dañado y se realiza la reparación.
El mantenimiento preventivo intenta adelantarse a ese momento.
Si una inspección detecta que una pieza presenta desgaste, puede programarse su sustitución durante un periodo de baja producción o un paro previamente planeado.
Esto proporciona mayor control sobre el momento en que se realiza la intervención.
No significa que todas las fallas puedan eliminarse completamente, pero un programa preventivo ayuda a reducir aquellas relacionadas con desgaste, suciedad, falta de lubricación, ajustes incorrectos o componentes que han llegado al final de su vida útil.
Mantenimiento preventivo activo
El concepto de mantenimiento preventivo activo puede utilizarse para describir una estrategia donde la empresa no se limita a cumplir fechas de mantenimiento, sino que revisa continuamente la condición y comportamiento de sus equipos.
Esto significa utilizar la información obtenida durante cada intervención para mejorar las siguientes.
Por ejemplo, si un filtro comienza a saturarse antes del intervalo establecido, puede ser necesario analizar las condiciones ambientales o modificar la frecuencia de sustitución.
Si una banda presenta desgaste repetitivo, simplemente cambiarla puede no resolver el problema. Tal vez sea necesario revisar alineación, tensión o funcionamiento de otros componentes.
Un mantenimiento preventivo activo busca entonces responder preguntas como:
- ¿Qué componente está fallando con mayor frecuencia?
- ¿Por qué se está desgastando?
- ¿Está correctamente dimensionado?
- ¿Las condiciones de operación son adecuadas?
- ¿Es necesario modificar los intervalos de servicio?
Esto transforma el mantenimiento en una herramienta para mejorar la operación.
Análisis de mantenimiento preventivo
El análisis de mantenimiento preventivo permite evaluar si las actividades que se realizan realmente están ayudando a mantener confiables los equipos.
No basta con generar órdenes de trabajo.
La información recopilada puede ayudar a identificar tendencias.
Entre los datos que pueden analizarse se encuentran:
- Horas de operación.
- Frecuencia de fallas.
- Componentes reemplazados.
- Temperaturas.
- Presiones.
- Consumo energético.
- Alarmas recurrentes.
- Número de intervenciones.
- Costos de mantenimiento.
Esta información permite ajustar los programas y concentrar los recursos en los componentes más críticos.
Por ejemplo, si un compresor comienza a consumir más energía mientras mantiene la misma producción de aire, podría existir una condición que necesita revisión.
De la misma manera, si aparecen fallas repetitivas después de determinadas horas de operación, es posible modificar el intervalo de inspección antes de que el problema vuelva a presentarse.
Mantenimiento preventivo en sistemas de aire comprimido
Los sistemas de aire comprimido son un buen ejemplo de por qué el mantenimiento debe considerar toda la instalación.
Un sistema puede incluir:
- Compresores.
- Tanques receptores.
- Secadores.
- Filtros.
- Separadores.
- Drenajes.
- Red de tuberías.
- Herramientas y equipos neumáticos.
Todos estos elementos influyen sobre la disponibilidad del aire.
Un compresor puede estar funcionando correctamente, pero un filtro saturado puede provocar una caída de presión.
Una fuga puede obligar al sistema a trabajar durante más tiempo.
Un secador con problemas puede permitir que llegue humedad a la red.
Por eso, el servicio preventivo debe evaluar no solamente el equipo principal, sino también los componentes que forman parte del sistema.
¿Con qué frecuencia debe realizarse el mantenimiento preventivo?
No existe un único intervalo válido para todos los equipos.
La frecuencia depende de factores como:
- Horas de trabajo.
- Recomendaciones del fabricante.
- Ambiente de operación.
- Temperatura.
- Polvo.
- Humedad.
- Nivel de carga.
- Antigüedad del equipo.
- Historial de fallas.
Una máquina que trabaja continuamente durante varios turnos puede necesitar revisiones más frecuentes que un equipo utilizado solamente de manera ocasional.
También es importante distinguir entre diferentes niveles de mantenimiento.
Algunas actividades pueden realizarse diariamente mediante inspecciones del operador, mientras otras necesitan ejecutarse semanalmente, mensualmente o después de determinada cantidad de horas de operación.
Señales que indican que un equipo necesita revisión
Aunque exista un programa establecido, determinadas señales pueden justificar una inspección adicional.
Entre ellas se encuentran:
- Incremento de temperatura.
- Vibraciones anormales.
- Ruidos diferentes a los habituales.
- Caídas de presión.
- Mayor consumo energético.
- Fugas.
- Alarmas recurrentes.
- Menor desempeño.
- Mayor tiempo de operación.
- Presencia de humedad donde anteriormente no existía.
Detectar estos cambios tempranamente puede permitir una intervención antes de que el equipo deje de funcionar.
El mantenimiento preventivo también ayuda a planear
Otro beneficio importante es la capacidad de planificación.
Cuando una empresa conoce los intervalos de mantenimiento de sus equipos puede preparar con anticipación:
- Personal técnico.
- Refacciones.
- Consumibles.
- Herramientas.
- Ventanas de mantenimiento.
- Paros programados.
Esto reduce la dependencia de reparaciones de emergencia.
Además, contar con un historial permite estimar qué componentes deberán reemplazarse durante los próximos meses y preparar presupuesto para estas actividades.
La planeación también facilita coordinar mantenimiento con los periodos de menor producción.
¿El mantenimiento preventivo elimina todas las fallas?
No.
Incluso con un buen programa pueden presentarse fallas inesperadas provocadas por defectos, condiciones externas o eventos difíciles de prever.
La función del mantenimiento preventivo es reducir el riesgo y aumentar la probabilidad de detectar problemas antes de que evolucionen.
También permite conocer mejor cómo se comportan los equipos.
Conforme se recopila información, el programa puede volverse más preciso y adaptarse a las condiciones reales de cada instalación.
Por esta razón, el análisis de mantenimiento preventivo debe formar parte de un proceso continuo de mejora.
Servicio de mantenimiento preventivo con Grupo TAFO
Comprender para qué sirve el mantenimiento preventivo permite verlo como una inversión en confiabilidad y continuidad operativa.
Una intervención programada permite revisar el estado de componentes, detectar desgaste y planear reparaciones antes de que una falla afecte directamente a la producción.
En Grupo TAFO podemos apoyar a empresas industriales con servicios relacionados con mantenimiento e instalaciones, incluyendo sistemas de aire comprimido y diferentes equipos utilizados dentro de una planta.
El objetivo es conocer las condiciones reales de operación y desarrollar un programa que permita conservar los equipos en condiciones adecuadas.
Si tu empresa necesita establecer un programa, revisar equipos existentes o realizar un servicio preventivo, podemos ayudarte a analizar las necesidades de la instalación y definir las actividades correspondientes.
Contáctanos para evaluar las necesidades de mantenimiento preventivo de tu planta industrial.


