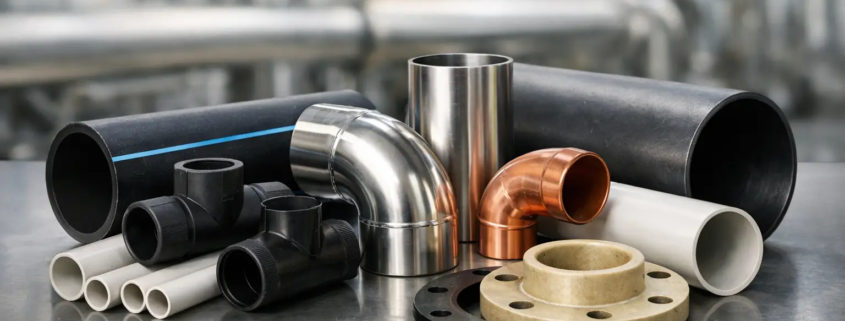
Mejores materiales para tubería industrial

Una fuga en una línea de proceso no se resuelve solo sustituyendo el tramo dañado. Cuando se repite, suele revelar una selección incorrecta de material, un diseño sin margen operativo o una instalación que no consideró dilatación, vibración y compatibilidad química. Elegir los mejores materiales para tubería industrial exige evaluar las condiciones reales de la planta, no únicamente el coste inicial por metro.

En una operación manufacturera, la tubería transporta aire comprimido, agua de proceso, vapor, gases, productos químicos, aceites o fluidos de servicios contra incendios. Cada medio impone exigencias distintas. La decisión correcta protege la seguridad de las personas, evita contaminación del producto, reduce pérdidas energéticas y ayuda a sostener indicadores como disponibilidad y OEE.

El material se define por el servicio, no por costumbre

No existe un material universalmente superior. El acero al carbono puede ser una elección rentable para una red de agua o vapor, pero convertirse en un problema si conduce un fluido corrosivo. Del mismo modo, el inoxidable aporta una gran resistencia química, aunque puede elevar el presupuesto sin aportar valor si el servicio no lo requiere.

Antes de especificar una tubería, conviene revisar la composición y concentración del fluido, la presión de operación y sus picos, la temperatura mínima y máxima, el caudal, la velocidad recomendada, la exposición exterior y la vida útil esperada. También deben contemplarse las paradas disponibles para montaje, el método de unión, los requisitos de limpieza y la normativa aplicable al sistema.

En plantas de Monterrey y otros corredores industriales, hay un factor adicional: el ambiente. La humedad, los contaminantes, la exposición a la intemperie, las altas temperaturas de verano y las variaciones térmicas en zonas de proceso pueden acelerar el deterioro de materiales mal seleccionados. Una especificación debe responder a ese contexto, no replicar automáticamente la de otra nave.

Mejores materiales para tubería industrial según aplicación

Acero al carbono: capacidad mecánica y coste controlado

El acero al carbono es uno de los materiales más utilizados en instalaciones industriales por su resistencia mecánica, disponibilidad y capacidad para trabajar con altas presiones y temperaturas. Es habitual en redes de agua industrial, circuitos de calefacción, vapor, condensado, aceites y determinadas líneas de proceso.

Su principal ventaja es que admite soluciones soldadas, bridadas y roscadas, lo que facilita la adaptación a diámetros y configuraciones complejas. Para líneas de vapor, por ejemplo, ofrece un comportamiento fiable siempre que el espesor, las pendientes, los soportes y el tratamiento de corrosión se diseñen correctamente.

Su limitación es clara: sin protección, puede oxidarse por dentro y por fuera. La corrosión genera incrustaciones, reduce sección de paso, aumenta la pérdida de carga y puede contaminar el fluido. En agua o ambientes agresivos, puede requerir recubrimientos, pintura industrial, aislamiento adecuado o protección específica. No es la mejor opción para sustancias altamente corrosivas ni para aire comprimido de alta calidad si existe riesgo de arrastre de óxido.

Acero inoxidable: higiene, corrosión y estabilidad

El acero inoxidable, especialmente en calidades como 304 y 316, es una opción prioritaria cuando la corrosión, la limpieza y la pureza del fluido son factores críticos. Se utiliza en alimentación y bebidas, farmacéutica, química, tratamiento de agua, procesos con agentes corrosivos y redes donde se necesita evitar la contaminación por partículas.

La diferencia entre calidades importa. El inoxidable 304 funciona correctamente en múltiples aplicaciones interiores y fluidos moderadamente agresivos. El 316 incorpora molibdeno y presenta mejor respuesta ante cloruros y determinados compuestos químicos, por lo que suele recomendarse en ambientes más exigentes. Aun así, no debe asumirse que el inoxidable resiste cualquier producto: la compatibilidad depende de concentración, temperatura y tiempo de exposición.

El coste de compra y de fabricación es superior al del acero al carbono. Sin embargo, en servicios donde una corrosión interna puede provocar rechazos de calidad, fugas o paradas frecuentes, el coste total de propiedad puede resultar más favorable. La calidad de las soldaduras, el decapado cuando corresponda y la limpieza posterior son tan decisivos como la aleación elegida.

Cobre: una solución fiable para aire comprimido y servicios limpios

El cobre mantiene una presencia relevante en redes de aire comprimido, gases técnicos y determinados servicios de agua. Ofrece buena resistencia a la corrosión, una superficie interior lisa que reduce pérdidas de presión y una instalación relativamente ágil mediante uniones adecuadas.

En aire comprimido, una red de cobre correctamente dimensionada ayuda a conservar la calidad del aire y a reducir el riesgo de contaminación por óxido. Esto es especialmente útil en líneas de instrumentación, automatización, pintura o procesos donde la humedad y las partículas afectan al acabado o al funcionamiento de equipos neumáticos.

No obstante, su conveniencia depende del diámetro, de la escala del proyecto y de la exposición mecánica. En grandes redes, el coste de material puede ser alto frente a alternativas de aluminio o acero. Además, determinadas aguas con química desfavorable pueden atacar el cobre, por lo que conviene verificar la composición del fluido antes de instalarlo.

Aluminio: eficiencia en redes de aire comprimido

Las tuberías de aluminio son una alternativa muy eficaz para distribución de aire comprimido en plantas, almacenes y naves con necesidades de ampliación o reconfiguración. Su bajo peso facilita el montaje, sus interiores lisos contribuyen a minimizar la caída de presión y sus sistemas de conexión permiten intervenciones rápidas sin trabajos de soldadura en caliente.

Esta combinación puede traducirse en menor tiempo de instalación y menos afectación a la operación. También favorece una red ordenada y modular, especialmente cuando se añaden nuevos equipos, islas de producción o puntos de consumo.

El aluminio no sustituye al acero en todos los servicios. Está pensado principalmente para aire comprimido y determinados gases compatibles, dentro de los límites de presión y temperatura indicados por el fabricante. No debe emplearse por analogía en vapor, productos químicos o fluidos incompatibles. La selección de juntas, accesorios y soportes debe formar parte del sistema, no tratarse como un detalle secundario.

PVC, CPVC y PP: resistencia química con límites definidos

Los materiales termoplásticos son frecuentes en conducción de agua, drenajes, efluentes, ventilación y procesos químicos compatibles. El PVC destaca por su coste y resistencia a la corrosión en aplicaciones de baja o media exigencia térmica. El CPVC amplía la capacidad de temperatura, mientras que el polipropileno, o PP, ofrece buena resistencia ante diversos productos químicos y se utiliza en líneas de proceso y tratamiento de aguas.

Su ventaja principal es que no se oxidan y pueden ofrecer una excelente respuesta química. Sin embargo, requieren atención especial a la temperatura, a la presión admisible, a la radiación ultravioleta y a los impactos. También presentan mayor dilatación térmica que los metales, por lo que las guías, anclajes y compensaciones no pueden improvisarse.

En tuberías de plástico, la compatibilidad no se decide solo por el cuerpo del tubo. Hay que validar adhesivos, juntas, válvulas y componentes auxiliares. Una unión inadecuada puede fallar antes que la propia tubería y generar una fuga crítica en zonas de producción o almacenamiento.

El método de unión también afecta a la fiabilidad

Una red puede incorporar el material adecuado y seguir siendo vulnerable si sus uniones no corresponden al servicio. Las conexiones soldadas aportan continuidad y resistencia en acero, pero exigen procedimientos cualificados, control de calidad y gestión segura de trabajos en caliente. Las uniones bridadas facilitan el mantenimiento de válvulas, filtros y equipos, aunque multiplican puntos potenciales de fuga si no se aprietan y seleccionan correctamente.

En sistemas modulares de aire comprimido, las conexiones mecánicas reducen tiempos de intervención. En plásticos, la termofusión, electrofusión o cementado debe ejecutarse conforme al material concreto. La presión de prueba, el lavado de la línea y la identificación visual de los circuitos completan una instalación preparada para operar.

Cómo tomar una decisión que reduzca paros

La comparación debe ir más allá del precio de suministro. Una tubería económica que provoca una pérdida de aire, corrosión recurrente o contaminación de proceso puede costar más que una solución inicial de mayor valor. El análisis debe considerar consumo energético, frecuencia de mantenimiento, disponibilidad de repuestos, accesibilidad para reparación y consecuencias de una falla.

También conviene separar servicios. No tiene sentido aplicar el mismo criterio a la red de aire comprimido, a una línea de agua helada y a una conducción química. Cada una necesita una especificación propia, con diámetros, válvulas, soportes, aislamiento y dispositivos de seguridad acordes a su función.

Grupo TAFO aborda estos proyectos desde la condición operativa de cada planta: revisión del servicio, ingeniería de trazado, selección de materiales compatibles y ejecución coordinada para reducir interferencias con producción. Este enfoque resulta especialmente valioso cuando la tubería se integra con instalaciones eléctricas, obra civil, equipos de aire comprimido o adecuaciones en una nave industrial.

La mejor decisión es la que mantiene el fluido contenido, la presión estable y el mantenimiento bajo control durante años. Antes de liberar una compra o iniciar una modificación, convierta los datos reales de operación en una especificación técnica clara: es ahí donde se evita que una tubería aparentemente sencilla se convierta en el siguiente paro no programado.
Cómo implementar un área de contención eficaz

Una pieza no conforme que vuelve por error a la línea puede convertirse en retrabajo, reclamación de cliente, desperdicio y pérdida de trazabilidad. Por eso, saber cómo implementar un área de contención no consiste solo en delimitar un espacio con cinta o colocar una señal: exige crear un control operativo que separe el material sospechoso, agilice la decisión de calidad y mantenga la producción protegida.

En una planta de fabricación, almacén o centro de distribución, la contención debe responder a una pregunta sencilla: ¿qué ocurre con el material desde que se detecta una desviación hasta que se libera, reprocesa, devuelve o desecha? Si esa respuesta depende de conversaciones informales, pallets sin identificación o movimientos sin registro, el riesgo sigue dentro de la operación.

Qué debe resolver un área de contención

Un área de contención es una zona física y administrada donde se inmoviliza material con posible incumplimiento de calidad, daño, discrepancia de inventario o condición pendiente de revisión. Su función es impedir que el producto no conforme se mezcle con material liberado o llegue al siguiente proceso, al almacén de producto terminado o al cliente.

La medida es especialmente útil ante defectos recurrentes, alertas de proveedor, cambios de proceso, rechazos de cliente, fallos de inspección o daños durante el manejo interno. También permite ejecutar sorteo de calidad de manera ordenada, con criterios definidos y evidencia del resultado.

El beneficio no es únicamente evitar una fuga de calidad. Una contención bien diseñada reduce el tiempo de búsqueda de material, facilita el análisis de causa raíz, mejora la trazabilidad y evita que el equipo de producción tome decisiones improvisadas bajo presión. Esto protege indicadores como FTQ, coste de no calidad y cumplimiento de entregas.

Cómo implementar un área de contención paso a paso

1. Defina el alcance y el criterio de activación

Antes de elegir la ubicación, establezca qué eventos activan la contención. Puede tratarse de una no conformidad dimensional, fallo funcional, lote con certificado pendiente, embalaje dañado, mezcla de referencias, discrepancia de etiquetado o sospecha derivada de una reclamación.

El criterio debe indicar quién puede detener o bloquear el material, qué referencias o lotes quedan afectados y cuál es la primera acción obligatoria. Por ejemplo, una lectura fuera de especificación puede requerir inmovilizar el lote desde la última verificación válida, no solo las unidades que ya fueron inspeccionadas.

Este punto requiere equilibrio. Si el criterio es demasiado laxo, el material de riesgo puede escapar. Si es excesivamente amplio, la planta puede bloquear inventario útil y generar paros innecesarios. La decisión debe basarse en el nivel de riesgo, la criticidad de la pieza, la capacidad de detección y el impacto en el cliente.

2. Seleccione una ubicación que proteja el flujo

El área debe estar lo bastante cerca de recepción, producción, inspección o almacén para que el traslado sea rápido, pero físicamente separada de las zonas de material liberado. Una ubicación mal elegida genera recorridos adicionales, congestión de montacargas y, sobre todo, riesgo de mezcla.

La delimitación puede realizarse con vallado, paneles, cadenas, puertas, pintura de suelo o señalización de alta visibilidad, según el volumen y el tipo de material. Para componentes pequeños, pueden bastar estanterías o armarios con acceso controlado. Para pallets, estructuras voluminosas o materiales peligrosos, será necesario valorar capacidad de carga, ancho de pasillos, maniobras de montacargas, protección contra impactos y condiciones de seguridad.

No trate la contención como un almacén auxiliar sin límite. Calcule su capacidad a partir del volumen máximo previsible, el tiempo de resolución esperado y el espacio para clasificar físicamente los materiales. Si la zona se satura, el control visual se pierde y la operación vuelve a depender de la memoria de las personas.

3. Cree una identificación imposible de confundir

Cada unidad, caja, contenedor o pallet contenido debe llevar una etiqueta visible que indique, como mínimo, número de pieza, lote, cantidad, fecha, motivo de contención, proceso de origen y responsable que realizó el bloqueo. Añadir fotografías, número de incidencia y orden de producción puede ser necesario en casos complejos.

El color ayuda, pero no sustituye al registro. Una tarjeta roja sin información suficiente no garantiza trazabilidad, especialmente si el material se mueve entre turnos o áreas. La identificación física debe coincidir con el ERP, sistema de calidad, hoja de control o registro manual autorizado por la planta.

También conviene diferenciar visualmente tres estados: material pendiente de inspección, material aceptado tras revisión y material rechazado o pendiente de disposición. Esta separación evita que una unidad revisada vuelva a mezclarse con un lote aún bloqueado.

4. Establezca el flujo de decisión y las responsabilidades

Una contención funciona cuando cada área conoce su papel. Producción detecta y comunica; calidad define el criterio de inspección y decide la liberación; almacén asegura el movimiento y la segregación; ingeniería o procesos analiza la causa cuando existe recurrencia; compras interviene si hay responsabilidad de proveedor.

Documente un flujo breve y aplicable en turno. Debe incluir la detección, el bloqueo físico y digital, la notificación, la inspección o sorteo, la decisión de disposición y el cierre de la incidencia. La disposición puede ser liberación, retrabajo, devolución a proveedor, uso bajo concesión autorizada o desecho. Ninguna salida debería producirse sin una autorización trazable.

Cuando hay una alerta urgente, el tiempo de respuesta importa tanto como el procedimiento. Defina quién cubre decisiones de calidad fuera del horario habitual y cómo se escala una situación que amenaza la continuidad de producción. Una planta no puede mantener pallets bloqueados indefinidamente porque la persona autorizada no está disponible.

5. Diseñe el método de sorteo según el riesgo

No todo el material contenido requiere una inspección al 100 %. En algunos casos, una revisión documental, una muestra estadística o una verificación funcional sobre una población acotada será suficiente. Sin embargo, si el defecto no es detectable por muestreo, afecta a seguridad, tiene historial de fugas o puede llegar al cliente, el sorteo total suele ser la opción responsable.

El estándar de inspección debe describir el defecto, el instrumento, la frecuencia, la muestra, el criterio de aceptación, la reacción ante hallazgos y el formato de registro. Decir «revisar visualmente» deja demasiado margen a la interpretación. Es preferible definir zonas de inspección, iluminación requerida, galgas o equipos de medición, ejemplos de defecto aceptable y no aceptable, y formación del personal asignado.

La capacidad también debe calcularse. Si entran 2.000 piezas al día y el equipo solo puede inspeccionar 500 por turno, la contención crecerá hasta comprometer espacio y entrega. Puede ser necesario organizar turnos adicionales, instalar mesas de revisión, habilitar racks temporales o contar con personal especializado de contención y sorteo.

Infraestructura y seguridad que no deben quedar fuera

La zona debe integrarse en las condiciones reales de la nave industrial. Esto incluye iluminación suficiente para inspeccionar, suelo en buen estado, señalización de pasillos, protección de columnas, puntos eléctricos seguros si se usan equipos de prueba y rutas despejadas para evacuación y montacargas.

Si se trata de piezas pesadas, considere racks industriales certificados, capacidad de carga identificada y sistemas que eviten caída de material. En entornos con componentes sensibles, puede requerirse protección ESD, control de humedad, limpieza reforzada o embalaje específico. Para materiales químicos o con riesgo de derrame, la contención de calidad no sustituye los sistemas de contención ambiental y seguridad aplicables.

La ejecución física debe acompañar el ritmo de la planta. Grupo TAFO puede integrar la delimitación, adecuación de espacio, racks, obra civil ligera, señalización y soporte de contención y sorteo para evitar que el proyecto se fragmente entre varios proveedores y retrase la puesta en marcha.

Mida la eficacia para que la contención no se vuelva permanente

Una zona de contención no debe convertirse en el destino habitual del material problemático. Revise semanalmente cuántas incidencias se abren, cuántas piezas se bloquean, cuánto tiempo permanecen retenidas, qué porcentaje se libera, cuántas se retrabajan y cuál es el coste asociado.

También mida las fugas detectadas después de una liberación, los errores de identificación y la repetición por referencia, proveedor, turno o proceso. Estos datos convierten la contención en una fuente útil para priorizar acciones correctivas. Si el mismo defecto vuelve cada semana, el problema no es la capacidad del área: es la causa que sigue activa en la línea, el utillaje, el proveedor o el método de inspección.

Una auditoría de suelo breve ayuda a mantener el control. Verifique que no haya material sin etiqueta, mezclas de estados, registros incompletos, productos liberados dentro del perímetro o acumulación superior a la capacidad definida. Corregir estas desviaciones pronto cuesta mucho menos que gestionar una fuga al cliente.

El objetivo final es que la contención sea rápida, visible y trazable, pero cada vez menos necesaria. Cuando el área permite proteger el flujo sin ocultar el problema, calidad y producción pueden actuar con datos, mantener la operación en marcha y dirigir los recursos hacia la corrección definitiva.

Cómo planear un paro técnico industrial sin retrasos

Un paro de producción de 24 horas puede convertirse en tres días de pérdidas si una válvula crítica no llega a tiempo, si dos cuadrillas compiten por el mismo frente de trabajo o si el arranque no se valida correctamente. Saber cómo planear un paro técnico industrial permite convertir una ventana limitada de inactividad en una intervención controlada que mejora la disponibilidad, la seguridad y la capacidad de la planta.

Un paro técnico no consiste en acumular tareas de mantenimiento hasta que llegue una fecha conveniente. Es un proyecto operativo con un alcance definido, recursos limitados, riesgos específicos y un objetivo medible. Para una planta manufacturera, el criterio no debe ser solo terminar los trabajos, sino recuperar la producción con equipos seguros, procesos estables y sin comprometer el OEE ni el FTQ.

Qué definir antes de planear un paro técnico industrial

La fase más rentable de una parada técnica ocurre antes de detener la primera máquina. El responsable de mantenimiento debe partir de una pregunta concreta: ¿qué riesgo operativo se elimina o qué capacidad se recupera con cada intervención? Esta respuesta evita incluir trabajos deseables, pero no prioritarios, que consumen tiempo, presupuesto y capacidad de supervisión.

El alcance debe construirse con datos de mantenimiento correctivo, órdenes de trabajo pendientes, resultados de inspecciones, tendencias de vibración, fugas de aire, incidencias eléctricas y observaciones de seguridad. También conviene incorporar necesidades de infraestructura que afectan a la operación: reparación de cubiertas, rehabilitación de suelos epoxi, modificaciones de tubería, adecuaciones de racks o sistemas contra incendios.

Prioridad basada en criticidad, no en antigüedad

No todas las actividades merecen la misma ventana de paro. Clasifique cada una según su impacto en seguridad, producción, calidad, cumplimiento y coste de fallo. Una intervención en un cuadro eléctrico principal, una tubería con riesgo de fuga o un compresor que condiciona varias líneas debe tener prioridad sobre mejoras que puedan realizarse durante operación o en una parada menor.

Una matriz de criticidad ayuda a decidir qué entra en el paro y qué se programa después. También reduce el riesgo de que el alcance crezca a última hora por solicitudes de diferentes departamentos. Si una tarea no tiene un responsable, materiales confirmados, método de ejecución y tiempo estimado, aún no está lista para entrar en el plan.

La ventana real no es igual al tiempo de parada

Una parada anunciada de 48 horas no ofrece 48 horas útiles de trabajo. Hay que descontar el tiempo de apagado seguro, aislamiento de energías, liberación de áreas, limpieza, pruebas, retirada de herramientas y arranque escalonado. En muchas plantas, la ventana efectiva puede ser entre un 60 % y un 75 % del tiempo total.

Planifique con ese margen realista. Si el trabajo exige desmontar equipos, realizar pruebas de presión, curado de recubrimientos o verificaciones eléctricas, la secuencia debe contemplar tiempos de espera y criterios de aceptación. Comprimir estas fases suele trasladar el problema al arranque, cuando cada minuto de retraso tiene mayor impacto económico.

Cómo planear un paro técnico industrial por frentes de trabajo

La forma más eficaz de gestionar una parada es dividir el alcance en frentes independientes, pero coordinados. Cada frente necesita un líder técnico, una secuencia de tareas, recursos asignados y una condición clara de entrega. El mantenimiento mecánico, eléctrico, civil y de facilities no deben avanzar de forma aislada si comparten accesos, suministros o zonas de seguridad.

En una parada completa pueden coexistir frentes como los siguientes:

  • Mantenimiento de maquinaria, transportadores, bombas, válvulas y elementos de transmisión.
  • Instalaciones eléctricas industriales, cuadros, canalizaciones, iluminación y pruebas de protecciones.
  • Redes de aire comprimido y tuberías industriales, incluyendo detección de fugas y pruebas de estanqueidad.
  • Reparación de naves, cubiertas, puertas, muelles, suelos y elementos de protección.
  • Adecuaciones de seguridad, sistemas contra incendios, racks y mezzanines.

La clave está en definir las dependencias. Por ejemplo, un trabajo de suelo epoxi debe ejecutarse antes de que entren equipos de manutención, pero después de cualquier intervención que requiera obra, desmontaje o soldadura en esa zona. Del mismo modo, una prueba eléctrica no puede realizarse hasta que se hayan cerrado canalizaciones, conectado equipos y retirado personal de los puntos de riesgo.

Prepare paquetes de trabajo cerrados

Cada actividad crítica debe contar con un paquete de trabajo. No basta con una descripción como “reparar fuga” o “revisar motor”. El paquete debe indicar ubicación, equipo afectado, alcance técnico, plano o esquema si procede, repuestos, herramientas especiales, personal requerido, procedimiento de seguridad, duración prevista y prueba final.

Este nivel de detalle permite detectar incompatibilidades antes de la parada. También facilita que compras, almacén, producción, seguridad y proveedores externos trabajen con la misma información. Las piezas críticas deben estar físicamente verificadas, no solo solicitadas en el sistema. Un repuesto que figura como disponible, pero está incompleto o en otra ubicación, puede detener todo un frente de trabajo.

Diseñe la seguridad como parte de la ejecución

La seguridad no debe aparecer como una revisión administrativa previa. Durante un paro aumentan los riesgos por contratistas simultáneos, trabajos en altura, energías peligrosas, espacios confinados, maniobras de carga y trabajos en caliente. El plan necesita permisos, bloqueo y etiquetado de energías, delimitación de zonas, rutas de acceso y un responsable de seguridad con capacidad de detener trabajos inseguros.

También es necesario coordinar las interferencias. No se puede realizar una soldadura sobre una zona donde se aplicarán recubrimientos inflamables, ni abrir una línea de proceso si hay personal trabajando aguas abajo. Una reunión diaria de coordinación, breve y orientada a restricciones, evita estas situaciones mejor que una larga reunión general al inicio del proyecto.

Control de avance durante la parada

Una vez iniciada la parada, el plan debe gestionarse en tiempo real. El calendario no sirve si no se compara con el avance físico de cada frente. Establezca hitos de control al inicio, a mitad de la ventana y antes del arranque. En cada punto se revisan trabajos terminados, desviaciones, riesgos pendientes, materiales faltantes y decisiones que requieren escalado.

El indicador más útil no es el porcentaje de tareas completadas, sino la ruta crítica. Puede haber muchas órdenes cerradas y, aun así, un único cuadro eléctrico, equipo de bombeo o sistema de aire comprimido puede bloquear el reinicio de toda la línea. La prioridad diaria debe concentrarse en las actividades que condicionan el arranque.

Cuando surge un hallazgo no previsto, conviene aplicar un proceso de decisión simple: evaluar el riesgo de no intervenir, calcular el impacto en plazo y presupuesto, confirmar recursos y aprobar formalmente el cambio. Ejecutar trabajos adicionales sin control es una de las causas más frecuentes de prolongación de paradas. A veces la decisión correcta es estabilizar el hallazgo, documentarlo y programar una intervención posterior.

El arranque empieza antes de terminar los trabajos

El cierre técnico de una actividad no equivale a que el activo esté listo para producir. Antes del arranque, cada frente debe entregar evidencias de prueba, limpieza, retirada de bloqueos autorizada, protecciones instaladas y condiciones seguras de operación. Producción, calidad y mantenimiento deben acordar qué parámetros se validarán durante las primeras horas.

En sistemas de aire comprimido, por ejemplo, la comprobación debe incluir presión, caudal, posibles fugas y comportamiento de los equipos conectados. En instalaciones eléctricas, deben verificarse protecciones, sentidos de giro, señalización y respuesta de los equipos. En una zona intervenida con pavimento, racks o mezzanines, la validación debe confirmar carga permitida, accesos y ausencia de obstáculos para la operación logística.

El arranque escalonado reduce el riesgo de una nueva parada inmediata. Primero se energizan y prueban sistemas auxiliares, después equipos críticos y, por último, la línea a carga controlada. Documentar incidencias de esta fase ofrece información valiosa para el siguiente paro y permite diferenciar entre un fallo de ejecución, una condición preexistente y un ajuste operativo necesario.

Evite los errores que alargan una parada industrial

El error más costoso es planificar con listas de deseos en lugar de un alcance priorizado. Le siguen la falta de repuestos críticos, contratar especialidades sin una coordinación única y dejar las pruebas para el final. También resulta habitual subestimar los tiempos de aislamiento, limpieza y puesta en marcha, especialmente en instalaciones con varios turnos o procesos interdependientes.

Cuando una planta concentra trabajos eléctricos, mecánicos, de obra civil, tuberías y seguridad en la misma ventana, contar con un socio que coordine especialidades reduce interfaces y decisiones tardías. Grupo TAFO trabaja este tipo de intervenciones desde la lógica de continuidad operativa: una única planificación técnica, ejecución en sitio y seguimiento de los puntos que afectan directamente a producción, seguridad y calidad.

La mejor parada técnica no es la que acumula más trabajos terminados, sino la que devuelve la planta a operación en la hora prevista, con menos riesgos pendientes y una base más fiable para el siguiente ciclo productivo.

Sorteo de calidad para proveedores en planta

Una pieza fuera de especificación puede parecer un incidente menor hasta que llega a la línea, se mezcla con material conforme o genera un rechazo del cliente. El sorteo de calidad para proveedores actúa precisamente en ese punto crítico: contiene el riesgo, separa producto conforme de no conforme y aporta evidencia para que la operación mantenga su ritmo sin comprometer el FTQ ni la trazabilidad.

En una planta manufacturera, la calidad de los materiales recibidos afecta directamente a producción, mantenimiento, logística y servicio al cliente. Cuando un proveedor presenta una desviación, el reto no consiste solo en encontrar piezas defectuosas. Hay que responder con rapidez, definir criterios de inspección, proteger inventario, registrar hallazgos y evitar que el problema se repita. Un servicio de sorteo bien ejecutado convierte una contingencia de calidad en un proceso controlado.

Qué es un sorteo de calidad para proveedores

El sorteo de calidad es una actividad de inspección, selección y segregación de materiales, componentes o producto terminado para identificar unidades que no cumplen con las especificaciones definidas. Puede realizarse en recepción de materiales, almacenes, líneas de producción, zonas de cuarentena o incluso en las instalaciones del proveedor.

Aunque el término puede sonar administrativo, en el entorno industrial implica una operación de contención con impacto directo en la continuidad productiva. El personal asignado revisa cada pieza o una muestra definida, conforme a un estándar acordado: dimensiones, apariencia, ensamble, etiquetado, funcionamiento, presencia de componentes, embalaje o cualquier característica crítica de calidad.

El objetivo no es sustituir el sistema de calidad del proveedor. Su función es proteger temporalmente la operación mientras se analiza la causa raíz, se aplican acciones correctivas y se recupera la confianza en el proceso de suministro. Por eso, el sorteo debe estar vinculado a criterios técnicos claros y a una trazabilidad que permita tomar decisiones con datos.

Cuándo conviene activar un sorteo de calidad

No todas las incidencias requieren una inspección al 100 %. La decisión depende de la criticidad de la pieza, del volumen afectado, del riesgo de fuga hacia cliente y de la capacidad de la planta para absorber una interrupción. Sin embargo, existen situaciones en las que retrasar la contención puede aumentar rápidamente el coste operativo.

Es habitual activar un sorteo cuando aparece un rechazo en línea, un defecto repetitivo en material recibido, una reclamación de cliente o una desviación detectada durante auditoría. También resulta necesario después de un cambio de proceso, herramental, materia prima, embalaje o ubicación de producción por parte del proveedor.

En componentes críticos para seguridad, funcionalidad o cumplimiento normativo, la inspección inmediata suele ser la alternativa más prudente. Un defecto de apariencia puede admitir un criterio de muestreo; una pieza que compromete el ensamble, la estanqueidad, la resistencia mecánica o la identificación del producto exige otra respuesta. El nivel de control debe corresponder al riesgo real, no a una reacción genérica.

El coste de inspeccionar frente al coste de no contener

Un sorteo tiene un coste de mano de obra, espacio, supervisión y gestión documental. Pero ese coste debe compararse con el impacto de un paro de línea, una expedición bloqueada, retrabajos masivos, devoluciones o una reclamación que afecte a la relación comercial.

La clave está en evitar que el sorteo se prolongue sin control. Si la inspección temporal se convierte en una rutina permanente, normalmente hay un problema de fondo sin resolver. La contención debe convivir con un plan de recuperación del proveedor, indicadores de desempeño y una fecha o criterio objetivo para retirar el control reforzado.

Cómo se ejecuta un sorteo de calidad eficaz

La velocidad es relevante, pero inspeccionar rápido sin método puede generar falsos aceptados, falsos rechazos y discusiones posteriores sobre la validez de los resultados. Un proceso fiable comienza antes de revisar la primera pieza.

Definición del alcance y criterio de aceptación

Primero se identifica el número de parte, lote, periodo de producción, ubicación del inventario y cantidad potencialmente afectada. A continuación, se establece qué defecto se busca y cómo se debe evaluar. El criterio debe basarse en planos, muestras patrón, instrucciones de trabajo, límites visuales o especificaciones aprobadas por calidad e ingeniería.

Una indicación ambigua como “revisar que esté bien” no es suficiente. El inspector necesita saber qué medir, con qué instrumento, qué tolerancia aplica y qué hacer ante una pieza dudosa. Cuando existen características especiales, conviene definir una escalada inmediata para que la decisión no dependa de interpretaciones individuales.

Preparación del área de contención

El área debe separar físicamente material pendiente, conforme, no conforme y retrabajado. Esta organización evita mezclas y facilita el control de inventario. También requiere identificación visible de lotes, contenedores adecuados y una ruta clara para mover el material liberado hacia producción o expedición.

En almacenes y naves con actividad intensa, el espacio disponible suele ser limitado. Por eso, la logística del sorteo debe coordinarse con tráfico interno, recepción, surtido y producción. Una contención que bloquea pasillos, posiciones de rack o accesos de seguridad puede resolver un riesgo de calidad y crear otro de operación.

Inspección, registro y segregación

Durante la revisión se registran las piezas inspeccionadas, los defectos encontrados, la cantidad aceptada y la cantidad rechazada. El nivel de detalle dependerá del caso, pero la información debe permitir responder preguntas básicas: qué lote falló, dónde se detectó, cuál fue el defecto, cuántas piezas fueron afectadas y qué disposición se dio al material no conforme.

Los resultados diarios ayudan a detectar tendencias. Si la tasa de rechazo cambia por turno, lote, cavidad, proveedor secundario o tipo de embalaje, el dato puede orientar la investigación de causa raíz. Sin esta disciplina documental, el sorteo se limita a separar piezas y pierde valor como fuente de mejora.

Liberación controlada del material

Una vez inspeccionado, el material conforme debe quedar claramente identificado para que producción y almacén sepan que puede utilizarse. La liberación requiere coordinación con el sistema de inventario y con los responsables de calidad. Si no se actualiza el estatus de forma correcta, existe el riesgo de volver a inspeccionar material ya liberado o, peor aún, utilizar material retenido por error.

Indicadores que deben acompañar el servicio

El volumen inspeccionado es útil, pero no basta para medir la eficacia del sorteo. La planta necesita conocer si el riesgo disminuye y si el proveedor está recuperando la estabilidad de su proceso.

Conviene seguir la tasa de defectos detectados, el porcentaje de rechazo por lote, las horas de contención, el tiempo de respuesta desde el aviso y las fugas detectadas después de la inspección. También es relevante medir el impacto en producción: paros evitados, piezas disponibles para línea y cumplimiento de entregas.

Estos datos permiten decidir si se mantiene la inspección al 100 %, si se pasa a un muestreo reforzado o si el proceso del proveedor ya puede volver a su esquema normal. La decisión debe apoyarse en evidencia, no solo en la urgencia de reducir costes de contención.

El papel del proveedor y de la planta

La responsabilidad de la calidad del producto sigue perteneciendo al proveedor. Sin embargo, la planta receptora necesita proteger su operación y cumplir sus propios compromisos de calidad. Una relación madura evita trasladar el problema de un área a otra: comparte datos, define plazos, valida acciones correctivas y acuerda el criterio para cerrar la contención.

El proveedor debe recibir información accionable sobre el defecto, los lotes involucrados y la tendencia detectada. Por su parte, la planta debe proporcionar especificaciones vigentes y acceso controlado a las piezas o evidencias necesarias. Cuando ambas partes trabajan con criterios distintos, el sorteo se alarga y la causa raíz queda sin resolver.

En operaciones con múltiples proveedores, turnos y referencias, contar con un socio externo especializado permite desplegar personal de inspección, supervisión y control documental sin distraer a los equipos internos de producción y calidad. Grupo TAFO integra servicios de contención y sorteo de calidad con una visión operativa de planta: responder ante la desviación sin perder de vista la seguridad, el flujo de materiales y la continuidad de la producción.

Un sorteo bien gestionado protege más que un lote

La utilidad real del sorteo de calidad no está en acumular registros de inspección, sino en evitar que una desviación se convierta en un paro, una reclamación o una pérdida de confianza del cliente. Cuando el proceso tiene criterios definidos, personal capacitado, segregación física y datos trazables, la planta puede mantener el control incluso bajo presión.

La mejor contención es la que se activa con rapidez, se ejecuta con disciplina y se retira cuando el proveedor demuestra que su proceso vuelve a ser capaz. Ese equilibrio protege la producción de hoy y reduce la probabilidad de repetir el mismo problema mañana.

Cómo auditar aire comprimido industrial en planta

Un compresor trabajando a máxima carga mientras la producción opera a media capacidad suele indicar un problema que no se ve a simple vista. Fugas, presión sobredimensionada, tuberías restrictivas o usos inadecuados del aire pueden elevar el coste energético sin aportar una sola pieza más a la producción. Saber cómo auditar aire comprimido industrial permite convertir ese consumo difícil de controlar en decisiones técnicas con impacto directo en disponibilidad, calidad y rentabilidad.

En una planta manufacturera, el aire comprimido no debe tratarse como un suministro genérico. Es una utilidad crítica para automatización, herramientas, transporte neumático, instrumentación y procesos específicos. Si pierde estabilidad o calidad, puede provocar rechazos, ciclos lentos, alarmas de baja presión y paros no programados. Una auditoría bien ejecutada identifica la causa de esos síntomas y prioriza las acciones según su impacto operativo.

Definir el alcance antes de medir

La auditoría debe empezar en el punto de generación y terminar en los equipos de uso final. El objetivo no es únicamente localizar fugas, sino entender el comportamiento completo del sistema: generación, tratamiento, almacenamiento, distribución, control y demanda.

Conviene delimitar las áreas de producción, los turnos, las líneas críticas y los equipos que dependen del aire. También hay que identificar modificaciones recientes, ampliaciones de nave, nuevos consumos o cambios en el patrón de producción. Es frecuente encontrar instalaciones cuyo compresor y red fueron adecuados hace años, pero que ya no responden a la demanda actual.

Antes de instalar instrumentos, reúna datos de al menos los últimos 12 meses: facturación eléctrica, horas de operación de compresores, mantenimientos, fallos de presión, consumo de filtros, reportes de calidad y registros de paros. Estos antecedentes ayudan a distinguir un problema puntual de una ineficiencia estructural.

Cómo auditar aire comprimido industrial paso a paso

1. Levantar el inventario del sistema

El primer recorrido en campo debe documentar cada activo. Registre capacidad y tecnología de los compresores, potencia instalada, tipo de control, secadores, filtros, depósitos, purgas, separadores, diámetros de tubería, materiales de la red y puntos de consumo.

No basta con anotar las placas de datos. Hay que validar qué equipos realmente operan, cuáles trabajan como respaldo, cuáles entran y salen de carga con frecuencia y qué presión entrega cada uno. Un compresor de velocidad variable puede ser eficiente en una demanda fluctuante, pero no necesariamente corrige una red con muchas pérdidas o una mala estrategia de control.

Durante esta fase se revisan condiciones físicas que suelen anticipar fallos: conexiones improvisadas, mangueras largas, tubería corroída, derivaciones sin identificación, válvulas de aislamiento defectuosas y filtros sin indicador de presión diferencial. Cada uno puede restringir el flujo o introducir contaminantes al proceso.

2. Medir demanda, presión y consumo energético

Una auditoría fiable requiere mediciones representativas durante la operación real. Lo recomendable es registrar presión, caudal y potencia eléctrica de forma simultánea durante varios días, incluyendo cambios de turno, producción de máxima carga, periodos valle y, cuando sea posible, fines de semana.

La presión debe revisarse a la salida de compresores, después del tratamiento de aire, en tramos principales de distribución y cerca de los puntos de uso críticos. La diferencia entre estos puntos revela las caídas de presión. Una caída relevante no siempre exige aumentar la presión de descarga: con frecuencia señala filtros saturados, tubería insuficiente, accesorios restrictivos o una red mal diseñada.

El consumo eléctrico debe relacionarse con el caudal suministrado. Así se puede evaluar la eficiencia específica del sistema y comprobar si la potencia consumida corresponde con el aire que requiere la planta. Un compresor descargado, sin aportar caudal útil, sigue consumiendo una proporción significativa de energía. Esa condición merece atención prioritaria cuando se mantiene durante muchas horas.

3. Detectar y cuantificar fugas

Las fugas son una de las fuentes más frecuentes de desperdicio, especialmente en instalaciones con conexiones temporales, equipos antiguos o mantenimiento reactivo. La inspección se realiza con detector ultrasónico, que permite identificar el sonido de una fuga incluso en zonas ruidosas de producción.

Hay que revisar racores, válvulas, conexiones de maquinaria, reguladores, purgas, mangueras, cilindros, uniones roscadas y puntos de uso fuera de servicio. Marcar una fuga no es suficiente. Debe registrarse su ubicación, criticidad, tamaño estimado, coste anual aproximado y responsable de corrección.

La mejor forma de cuantificar pérdidas globales es medir el comportamiento del sistema en un periodo sin producción. Si la presión cae rápidamente o los compresores ciclan aun con la planta detenida, existe una demanda no productiva que debe investigarse. No obstante, este método exige separar los consumos que deban permanecer activos, como ciertos sistemas de control o seguridad.

4. Revisar la calidad del aire y el tratamiento

Un sistema puede entregar el caudal correcto y seguir afectando a la producción por humedad, aceite o partículas. La auditoría debe comprobar si el tratamiento instalado corresponde con la clase de aire que exige cada aplicación.

Los procesos de pintura, electrónica, alimentos, instrumentación o empaquetado sensible requieren criterios distintos. Sobredimensionar la calidad de aire en toda la planta puede aumentar costes de operación; no alcanzarla en una línea crítica puede ocasionar defectos de producto, corrosión y mantenimiento prematuro. Por eso conviene segmentar la demanda y tratar el aire según el riesgo real de cada proceso.

Revise el desempeño de secadores, el drenaje automático de condensados, el estado de filtros y la gestión de purgas. Una purga temporizada mal ajustada puede expulsar aire comprimido de forma continua. Una purga de nivel bien mantenida reduce esa pérdida, pero debe inspeccionarse para asegurar que no se atasque.

5. Analizar la red y los usos finales

La red de distribución tiene que entregar aire con la presión necesaria, no con la máxima presión disponible. En muchas plantas, el compresor se ajusta por encima de lo necesario para compensar una sola zona problemática. El resultado es un mayor consumo en toda la instalación y más fugas por el incremento de presión.

Revise si existen anillos de distribución, depósitos cercanos a consumos intermitentes, puntos de drenaje, derivaciones correctas y capacidad suficiente en los tramos principales. En expansiones realizadas por etapas, es habitual que la red combine diámetros y materiales que generan restricciones innecesarias.

También deben identificarse usos que podrían resolverse con otra tecnología: limpieza con aire a alta presión, refrigeración improvisada, vacío generado por Venturi o agitación. El aire comprimido es versátil, pero producirlo tiene un coste elevado. Sustituir una aplicación ineficiente puede ser más rentable que añadir capacidad de compresión.

Convertir los datos en un plan de acción

El informe de auditoría debe ordenar las mejoras por prioridad operativa, ahorro estimado, inversión necesaria, impacto sobre la seguridad y riesgo de parada. Reparar fugas críticas, sustituir filtros saturados o corregir una purga puede ejecutarse de inmediato. Rediseñar una red, instalar almacenamiento adicional o modificar la estrategia de control requiere ingeniería, planificación de ventanas de paro y validación con producción.

No todas las medidas tienen el mismo retorno. Bajar la presión de la planta puede reducir el consumo, pero sólo es viable si los equipos más exigentes mantienen su desempeño. Instalar un compresor de velocidad variable puede ser adecuado ante fluctuaciones importantes, pero puede no ser la mejor inversión si la carga base es estable. La decisión debe salir de los datos medidos, no de una solución estándar.

El plan también debe establecer indicadores de seguimiento: consumo específico, presión en puntos críticos, porcentaje de fugas, horas en vacío, humedad, diferencial de presión en filtros y disponibilidad del sistema. Sin seguimiento, las mejoras se degradan con el tiempo y la planta vuelve a operar con pérdidas ocultas.

Errores que reducen el valor de una auditoría

El error más común es hacer una inspección visual y llamarla auditoría. Sin registrar caudal, presión y potencia en operación, no se puede justificar técnicamente una inversión ni verificar el ahorro posterior. Otro error es medir sólo durante un turno tranquilo: el sistema debe evaluarse en sus condiciones más exigentes y también en sus periodos de menor demanda.

También conviene evitar correcciones aisladas sin considerar la red completa. Reparar fugas es indispensable, pero no resolverá una caída de presión causada por tubería mal dimensionada. Del mismo modo, cambiar el compresor sin revisar tratamiento, almacenamiento y puntos de uso puede trasladar el problema en vez de eliminarlo.

Para plantas de Monterrey y otros corredores industriales de México, una auditoría ejecutada por personal con experiencia en mantenimiento, tuberías e infraestructura de proceso facilita que las recomendaciones pasen del informe a la ejecución en sitio. Grupo TAFO aborda esta revisión con visión de continuidad operativa: medir, corregir y validar sin perder de vista los indicadores de producción.

El mejor momento para auditar no es cuando el compresor falla o una línea se detiene por baja presión. Es antes, cuando todavía hay margen para planificar mejoras, programar intervenciones y convertir el aire comprimido en una utilidad estable que respalde la producción en lugar de limitarla.

Cuándo requiere GP12 una planta industrial

Un rechazo de cliente después de que una pieza ya ha salido de planta no se resuelve solo con una inspección adicional al final de línea. Cuando requiere GP12 una planta, la operación necesita establecer una contención reforzada, documentada e independiente para evitar que una no conformidad vuelva a llegar al cliente mientras se corrige la causa raíz. En sectores como automoción, metalmecánica, electrónico o manufactura de componentes, esta medida protege entregas, FTQ, trazabilidad y credibilidad ante el cliente.

GP12 suele asociarse a un nivel de contención temporal aplicado tras un lanzamiento, una modificación relevante o una desviación de calidad. No es una solución permanente ni un sustituto del control de proceso. Es una barrera operativa para mantener el riesgo bajo control mientras el proceso recupera estabilidad y evidencia resultados consistentes.

Qué es GP12 y qué persigue en la operación

GP12 es una metodología de contención reforzada conocida habitualmente como Early Production Containment. Su finalidad es verificar, con un control adicional al plan de control habitual, que las piezas enviadas cumplen los requisitos críticos de calidad definidos por el cliente, el plano, las especificaciones y los estándares aplicables.

La característica más relevante es la independencia. La verificación GP12 debe realizarse fuera del flujo normal de autocontrol del operario y de la inspección rutinaria. De este modo, la planta añade una segunda barrera que puede detectar defectos de apariencia, dimensión, montaje, identificación, embalaje o funcionalidad antes de la expedición.

El alcance no siempre es idéntico. Algunos clientes denominan GP12 a una contención de arranque y otros lo usan para exigir una inspección reforzada tras una incidencia. Por eso, antes de implantarla, conviene revisar el requisito específico del cliente, la edición vigente del procedimiento y las características que deben verificarse. Aplicar un GP12 genérico puede generar sobrecostes sin cubrir el riesgo real.

Cuándo requiere GP12 una planta

Una planta requiere GP12 cuando existe un riesgo elevado de que el proceso entregue producto no conforme y el control estándar no ofrece suficiente confianza. La decisión puede venir impuesta por un OEM, un cliente Tier 1 o el propio sistema interno de calidad, pero debe responder a evidencia técnica y no únicamente a una reacción administrativa.

Durante el lanzamiento de un producto o proceso

El inicio de producción es uno de los escenarios más habituales. Aunque el proceso haya superado validaciones, las primeras series concentran variables que aún se están ajustando: capacidad real de utillaje, repetibilidad de equipos, formación del personal, parámetros de máquina, comportamiento del material y eficacia de los dispositivos poka-yoke.

En este periodo, GP12 permite confirmar que las piezas producidas en condiciones reales cumplen de forma sostenida. Es especialmente recomendable cuando hay características especiales, tolerancias ajustadas, componentes de seguridad o requisitos de apariencia que el cliente evalúa con alto rigor.

Tras cambios de proceso, equipo o proveedor

Un cambio de molde, matriz, programa PLC, herramienta de corte, material, proveedor, ubicación de línea o método de embalaje puede alterar el resultado, incluso si aparentemente no modifica el diseño de la pieza. La validación interna y la documentación de cambio son necesarias, pero una fase GP12 reduce la probabilidad de que una variación no detectada llegue a la cadena de suministro.

No todos los cambios requieren el mismo nivel de contención. Una modificación que afecte a una característica crítica, al sistema de medición o a una operación de ensamblaje debe tratarse con mayor severidad que un ajuste sin impacto en el producto. La evaluación de riesgo, el historial de defectos y el requisito del cliente determinan la intensidad adecuada.

Después de una reclamación o escape de calidad

Si el cliente detecta una pieza defectuosa, una mezcla de referencias, un embalaje incorrecto o un incumplimiento funcional, GP12 puede ser una acción de protección inmediata. El objetivo inicial no es demostrar que el problema ya está resuelto, sino impedir que se repita mientras se investiga la causa raíz mediante 8D, análisis de 5 porqués, Ishikawa u otras herramientas.

En este escenario, la contención debe considerar producto en proceso, stock en almacén, producto en tránsito y, cuando proceda, material ya recibido por el cliente. Limitar el control a la producción del turno actual deja expuesta la operación a inventario potencialmente afectado.

Ante inestabilidad interna o resultados de calidad deficientes

También puede activarse GP12 antes de que exista una reclamación externa. Un aumento de scrap, retrabajos, rechazos en auditoría, variación en estudios de capacidad o fallos repetitivos en una misma estación son señales suficientes para reforzar la contención.

Esta decisión suele ser más rentable que esperar al rechazo del cliente. Una no conformidad detectada internamente tiene un coste; la misma no conformidad detectada en recepción, montaje o campo puede comprometer entregas, generar cargos y exigir recursos urgentes de sorting.

Cómo debe implantarse una contención GP12 eficaz

Una estación GP12 eficaz empieza por una definición clara del riesgo. La planta debe especificar qué número de pieza, lote, operación, defecto y característica se controlan; qué método de inspección se utilizará; cuál es la frecuencia; quién es responsable y qué evidencia quedará registrada. Sin estos elementos, la contención se convierte en una inspección subjetiva y difícil de auditar.

La inspección puede ser visual, dimensional, funcional o documental, según el defecto a contener. Para una condición de apariencia, la iluminación, las muestras límite y los criterios de aceptación deben estar definidos. Para una característica dimensional, el instrumento debe tener resolución y capacidad de medición adecuadas. Para errores de mezcla o trazabilidad, el control puede incluir escaneo, validación de etiqueta y conciliación de cantidades.

La independencia debe cuidarse tanto como el método. Asignar al mismo operario que fabricó la pieza a verificar su propia producción reduce la eficacia de la barrera. Un inspector de calidad, un equipo de contención o un proveedor especializado de sorting puede aportar objetividad, disciplina de registro y capacidad de reaccionar a picos de producción.

Cada lote liberado debe quedar identificado de acuerdo con el requisito acordado. Puede requerirse etiqueta GP12, sello, código de color, registro electrónico o combinación de estos controles. Lo esencial es que el cliente y la propia planta puedan distinguir el material contenido del material que no está bajo esa condición, sin introducir riesgo de confusión en almacén o expedición.

GP12 no sustituye la corrección de la causa raíz

Uno de los errores más costosos es normalizar la contención. Si GP12 permanece durante meses sin una reducción clara del riesgo, la planta está añadiendo mano de obra, tiempo y manipulación sin resolver el origen del problema. Además, una inspección al 100 % puede detectar defectos, pero no mejora por sí misma la capacidad del proceso.

Mientras GP12 está activo, el equipo de calidad, producción, mantenimiento e ingeniería debe trabajar sobre la causa raíz. Puede ser necesario corregir un parámetro, reparar un útil, rediseñar un dispositivo de detección, revisar instrucciones de trabajo, recalibrar un equipo de medición o fortalecer la formación. La acción correctiva debe actualizar el AMFE de proceso, el plan de control y los estándares operativos cuando aplique.

Retirar la contención exige criterios objetivos. Habitualmente se define un número acordado de lotes conformes, días de producción sin incidencias, resultados de auditoría y evidencia de que la acción correctiva está validada. La retirada unilateral, sin datos ni aprobación cuando el cliente la exige, puede volver a exponer la planta a un escape de calidad.

Impacto de GP12 en productividad y coste

GP12 añade coste directo por inspección, espacio, registros y posibles retenciones de material. También puede afectar al takt time si la estación está mal dimensionada. Sin embargo, comparado con un paro de cliente, un retorno masivo, una línea detenida o una degradación en el scorecard de proveedor, el coste de una contención bien gestionada suele estar justificado.

La clave está en diseñarla con proporcionalidad. No todas las piezas necesitan inspección visual y dimensional al 100 %. Si el riesgo está concentrado en una sola característica, el control debe centrarse en ella. Si hay varias operaciones críticas, puede requerirse una estrategia de verificación escalonada. El objetivo es proteger al cliente sin convertir GP12 en un cuello de botella permanente.

En operaciones de alto volumen o con necesidad de respuesta inmediata, contar con soporte externo de contención y sorting permite mantener el flujo de producción mientras el personal interno se concentra en estabilizar el proceso. Grupo TAFO apoya este tipo de necesidades con ejecución en planta, enfoque de calidad industrial y capacidad de coordinación con la operación.

La decisión correcta no es preguntar si GP12 genera trabajo adicional, sino qué coste tendría permitir que un defecto conocido o probable saliera de planta. Una contención clara, temporal y respaldada por datos da tiempo para corregir el proceso sin poner en riesgo la confianza del cliente.

Por qué falla un tablero eléctrico industrial

Un disparo inesperado de protecciones, olor a aislamiento quemado o una zona caliente dentro del gabinete no son incidencias menores: pueden detener una línea completa. Entender por qué falla un tablero eléctrico industrial permite actuar antes de que un problema localizado se convierta en un paro no programado, daño a maquinaria o riesgo para el personal.

En una planta manufacturera, el tablero distribuye y protege la energía que alimenta motores, equipos de proceso, iluminación, climatización y sistemas auxiliares. Por eso, su fallo no siempre se origina dentro del propio gabinete. Con frecuencia es la consecuencia visible de una carga mal calculada, una conexión deteriorada, condiciones ambientales agresivas o modificaciones realizadas sin revisar la capacidad instalada.

Por qué falla un tablero eléctrico en una planta

Un tablero eléctrico falla cuando alguno de sus componentes deja de operar dentro de sus límites de diseño o cuando la instalación conectada a él genera una condición anormal. La causa real debe identificarse mediante inspección, medición y análisis de la operación, no sustituyendo un interruptor automático de forma aislada.

Los motivos más habituales son los siguientes:

  • Sobrecargas sostenidas por crecimiento de carga, ampliaciones de línea o equipos conectados sin recalcular conductores, protecciones y capacidad del tablero.
  • Conexiones flojas, terminales mal prensados o barras con oxidación, que elevan la resistencia eléctrica y generan calentamiento localizado.
  • Cortocircuitos, fallos de aislamiento o derivaciones a tierra en cables, motores, resistencias, contactores o equipos conectados aguas abajo.
  • Humedad, polvo conductor, aceite, vapores corrosivos y altas temperaturas ambientales que degradan aislantes, mecanismos y puntos de conexión.
  • Protecciones incorrectamente seleccionadas, ajustadas o coordinadas, que disparan sin discriminar el circuito afectado o, peor aún, no actúan a tiempo.

En instalaciones industriales de Monterrey y otros corredores manufactureros, también es común encontrar tableros que han recibido ampliaciones durante años. Se añaden variadores, máquinas, tomas de servicio o sistemas de aire acondicionado sin actualizar diagramas unifilares ni realizar un estudio de carga. El resultado suele ser un gabinete con poca reserva de capacidad, desequilibrio entre fases y una condición de riesgo que permanece oculta hasta que aumenta la producción o llega la temporada de mayor temperatura.

Sobrecarga: más que un interruptor que se dispara

Un interruptor que dispara repetidamente no debe bloquearse, puentearse ni sustituirse por otro de mayor capacidad sin diagnóstico. Ese disparo puede estar evitando el sobrecalentamiento de conductores, barras o equipos conectados.

La sobrecarga aparece cuando la corriente supera durante un periodo determinado la capacidad admisible del circuito. Puede deberse a que se conectó nueva maquinaria, a un motor trabajando forzado por un problema mecánico o a una mala distribución de las cargas entre fases. En tableros trifásicos, el desequilibrio incrementa la corriente por el neutro y puede generar pérdidas, calentamiento y comportamientos inestables en cargas sensibles.

El criterio no es únicamente que el sistema siga funcionando. Un tablero que trabaja de manera permanente cerca de su límite reduce la vida útil de sus componentes y deja poca capacidad de respuesta ante picos de arranque o futuras ampliaciones.

Puntos calientes y conexiones deficientes

Una conexión floja puede parecer un detalle de montaje, pero es una de las causas más frecuentes de fallo. Al aumentar la resistencia en una terminal, la energía se transforma en calor. Ese calor deteriora el aislamiento, afloja aún más la conexión y puede terminar dañando el interruptor, la barra o el conductor.

La termografía es especialmente útil para localizar estas anomalías sin detener toda la instalación, siempre que se realice con el tablero en condiciones de carga representativas y por personal cualificado. Una imagen térmica no sustituye la corrección: después de detectar un punto caliente es necesario revisar el apriete con el par especificado, el estado de terminales, la sección del conductor y la posible presencia de corrosión.

Contaminación y condiciones de entorno

No todos los tableros tienen las mismas exigencias. Un gabinete ubicado en una oficina no enfrenta las mismas condiciones que uno instalado junto a un proceso con polvo, lubricantes, vibración, vapor o variaciones importantes de temperatura.

La entrada de contaminantes puede formar caminos conductivos entre componentes, impedir la correcta ventilación y acelerar el envejecimiento de aislantes. La humedad favorece la corrosión y reduce la resistencia de aislamiento; el polvo acumulado actúa como aislante térmico y dificulta la disipación de calor. La envolvente, el grado de protección, los sellos, la ventilación y la ubicación física deben responder al entorno real de operación, no sólo al plano original.

Señales que anticipan un fallo del tablero eléctrico

Los fallos graves suelen dejar señales previas. El reto operativo consiste en no normalizarlas por la presión de mantener la producción. Si un equipo necesita restablecerse varias veces, si el gabinete se siente anormalmente caliente o si las luces parpadean al arrancar una carga, la instalación requiere revisión.

También conviene atender zumbidos, chasquidos, olor a plástico quemado, decoloración en interruptores, hollín, corrosión visible o disparos que aparecen siempre durante una fase concreta del proceso. Una diferencia de temperatura entre fases, una lectura de corriente elevada en un solo conductor o una tensión fuera de tolerancia aporta información que ayuda a delimitar la causa.

El análisis debe considerar el momento en que aparece la anomalía. No es igual un disparo durante el arranque de un compresor que un calentamiento progresivo durante turnos largos. El primero puede relacionarse con corriente de arranque, ajuste de protección o estado del motor; el segundo apunta con más frecuencia a sobrecarga continua, mala conexión o ventilación insuficiente.

Diagnóstico sin comprometer la continuidad operativa

La prioridad ante una anomalía eléctrica es proteger a las personas y evitar daño adicional. Las inspecciones internas, mediciones energizadas y maniobras deben ejecutarse bajo procedimientos de seguridad, con personal competente, equipo de protección adecuado y control de energías cuando corresponda. Un tablero no debe abrirse ni manipularse por personal no autorizado.

Un diagnóstico útil comienza revisando diagramas, historial de disparos, ampliaciones realizadas y cargas conectadas. Después se comparan corrientes por fase, tensión, factor de potencia, temperaturas y condiciones físicas del tablero. Las mediciones permiten distinguir entre un problema de alimentación, distribución o carga final.

También es necesario verificar la coordinación de protecciones. Si un fallo menor en un circuito secundario desconecta un tablero principal o una zona amplia de producción, la selectividad es deficiente. Corregirla puede reducir de forma relevante el alcance de un incidente y mejorar el tiempo de recuperación.

Cuando se detecta daño térmico, arco eléctrico, aislamiento carbonizado o humedad interna, no basta con limpiar y volver a energizar. Hay que determinar qué originó el deterioro, sustituir los componentes comprometidos y comprobar el estado de conductores, barras y protecciones asociadas. De lo contrario, el fallo reaparecerá con mayor coste.

Cómo prevenir fallos y paros eléctricos

La prevención efectiva combina mantenimiento, ingeniería y control de cambios. Un programa anual genérico puede ser insuficiente si la carga cambia, el entorno es agresivo o el tablero alimenta procesos críticos. La frecuencia de inspección debe ajustarse a la criticidad del sistema, horas de operación, condiciones ambientales e historial de incidencias.

La revisión debe incluir limpieza técnica cuando proceda, inspección visual, apriete controlado de conexiones, comprobación de mecanismos, medición de aislamiento y termografía bajo carga. Asimismo, conviene mantener identificados los circuitos, actualizar los diagramas y registrar las intervenciones. La documentación reduce tiempos de diagnóstico durante una emergencia y evita que futuras modificaciones se ejecuten a ciegas.

Antes de instalar una nueva máquina o ampliar una línea, es recomendable validar la capacidad disponible del tablero, conductores, transformador y protecciones. A veces la solución correcta no es añadir otro interruptor, sino redistribuir cargas, incorporar un tablero secundario, aumentar conductores o rediseñar la alimentación. La alternativa de menor coste inicial puede convertirse en la más cara si provoca disparos recurrentes, merma de OEE o daño de activos críticos.

Cuándo intervenir de inmediato

Un tablero debe quedar fuera de servicio y ser evaluado de forma prioritaria si presenta humo, olor persistente a quemado, carbonización, ruido de arco, agua en el interior, partes expuestas energizadas o disparos que no pueden explicarse. La continuidad de producción nunca justifica una condición que pueda derivar en incendio, descarga eléctrica o daño mayor a la instalación.

Para plantas con operaciones sensibles, la respuesta debe contemplar contingencia: identificar cargas críticas, definir rutas de alimentación alternativas cuando sean viables y mantener disponibilidad de componentes estratégicos. Grupo TAFO aborda estas incidencias desde la continuidad operativa, integrando diagnóstico, mantenimiento e intervención de instalaciones eléctricas industriales según las necesidades reales de cada planta.

Un tablero eléctrico fiable no se mide sólo por el número de veces que permanece energizado, sino por su capacidad de operar con margen, proteger correctamente y sostener la producción sin trasladar riesgos al personal ni a la infraestructura. Atender las primeras señales convierte el mantenimiento eléctrico en una decisión de rentabilidad y seguridad, no en una reacción ante el siguiente paro.

Beneficios de mezzanines en manufactura

Una planta que empieza a utilizar pasillos como zona de almacenamiento o que mezcla materiales, producto terminado y equipos auxiliares suele tener un problema de capacidad antes de reconocerlo como tal. Los beneficios de mezzanines en manufactura parten de una decisión práctica: aprovechar la altura disponible de la nave para ganar superficie útil, sin asumir de entrada el coste, plazo y complejidad de una ampliación civil.

Para un responsable de planta, mantenimiento o facilities, un mezzanine no debe evaluarse solo por los metros cuadrados añadidos. Debe analizarse por su impacto en el flujo de materiales, la seguridad de las personas, la accesibilidad para mantenimiento y la continuidad de la operación. Bien diseñado, se convierte en infraestructura productiva. Mal planteado, puede generar cuellos de botella, cargas mal distribuidas y riesgos innecesarios.

Más superficie útil sin ampliar la huella de la planta

El beneficio más visible de un mezzanine industrial es la recuperación de espacio. Muchas naves cuentan con una altura libre que no se aprovecha mientras las áreas de recepción, materiales indirectos, refacciones, embalaje, oficinas operativas o producto en proceso ocupan superficie a nivel de suelo.

Una estructura elevada permite separar funciones. Por ejemplo, la planta puede destinar la zona inferior a tránsito de montacargas, preparación de pedidos o líneas de producción, y usar el nivel superior para almacenar materiales de menor rotación, consumibles, componentes ligeros o documentación operativa. Esta distribución reduce la presión sobre las áreas críticas sin modificar la huella construida.

En mercados industriales consolidados, como Monterrey, Apodaca o San Luis Potosí, ampliar una nave no siempre es una decisión inmediata. Puede implicar permisos, afectaciones a la operación, obra civil, cambios en instalaciones y una inversión considerable. Un mezzanine puede ser una alternativa más ágil cuando la necesidad es optimizar la infraestructura existente, aunque no sustituye una expansión cuando la operación ya ha superado la capacidad global del inmueble.

Beneficios de mezzanines en manufactura para el flujo operativo

El espacio ganado solo aporta valor si mejora el proceso. Por eso, el diseño debe comenzar con un análisis de recorridos: qué material se mueve, con qué frecuencia, en qué volumen, quién lo manipula y qué equipos intervienen. Colocar un almacén de alta rotación en un segundo nivel puede parecer eficiente sobre plano, pero ser contraproducente si exige movimientos repetitivos y lentos.

En cambio, un mezzanine funciona especialmente bien para actividades que necesitan proximidad con producción, pero no requieren acceso continuo a nivel de suelo. Refacciones MRO, utillajes, material de embalaje, equipos de medición, repuestos de mantenimiento y stock de baja o media rotación son candidatos habituales. Al liberar el suelo, se reducen cruces entre peatones, carros, montacargas y suministros.

También puede ayudar a ordenar el abastecimiento de línea. Cuando los materiales están definidos por familias, ubicaciones y frecuencia de consumo, el personal invierte menos tiempo en búsquedas y desplazamientos. El resultado no es solo orden visual: mejora la disciplina del inventario, se evitan obstrucciones y se reducen interrupciones causadas por falta de espacio o materiales mal ubicados.

Menos interferencias en zonas de producción

Las plantas con crecimiento progresivo suelen acumular soluciones temporales: estanterías donde antes había un pasillo, mesas auxiliares junto a equipos, materiales en áreas de seguridad o contenedores en rutas de evacuación. Estas medidas resuelven una urgencia, pero deterioran el control operativo.

Un mezzanine correctamente integrado permite retirar esas ocupaciones improvisadas. Esto favorece el acceso a maquinaria, cuadros eléctricos, válvulas, equipos contra incendios y puntos de mantenimiento. Para operaciones que siguen indicadores como OEE, mantener accesibles los activos críticos tiene un efecto directo: menos tiempo perdido al intervenir una avería o realizar mantenimiento preventivo.

Seguridad estructural y cumplimiento desde el diseño

No todos los mezzanines responden a la misma necesidad. La carga prevista cambia por completo el diseño. No es lo mismo instalar un nivel para oficinas técnicas que una plataforma para almacenamiento de contenedores, estanterías, palets o equipos. La capacidad de carga debe definirse con datos reales y considerar no solo el peso estático, sino la concentración de cargas, los movimientos previstos y el crecimiento futuro razonable.

La ingeniería debe revisar la condición del suelo, la disposición de columnas, los claros disponibles, las rutas de circulación y la interacción con instalaciones existentes. Una solución que aprovecha cada metro, pero bloquea una salida de emergencia, una luminaria, un rociador o una ruta de montacargas, introduce un problema operativo y de seguridad.

Las escaleras, barandillas, rodapiés, accesos de carga y protecciones perimetrales tampoco son elementos secundarios. Deben corresponder al uso real de la instalación y a la normativa aplicable al centro de trabajo. Si habrá movimiento vertical de materiales, hay que definir desde el inicio si se utilizará una zona de carga protegida, una plataforma elevadora u otro sistema compatible con el flujo y los riesgos de la planta.

Un proyecto serio documenta cargas, especificaciones, anclajes, protecciones y criterios de montaje. Esta trazabilidad es especialmente relevante para áreas con auditorías internas, requisitos de clientes o políticas corporativas estrictas de seguridad industrial.

Una inversión que puede proteger la continuidad operativa

El retorno de un mezzanine no depende únicamente del alquiler o del coste por metro cuadrado. En manufactura, debe considerarse el coste de seguir operando con una distribución deficiente: esperas por materiales, recorridos largos, daños por congestión, incidentes de seguridad, accesos bloqueados y paradas de mantenimiento más lentas.

Una instalación planificada puede ejecutarse por fases para reducir la afectación a la producción. Sin embargo, el calendario debe contemplar trabajos de montaje, maniobras, señalización, aislamiento de áreas, adecuaciones eléctricas, reubicación de equipos y limpieza final. Pretender instalar una estructura industrial sin coordinación con producción, seguridad y mantenimiento suele trasladar el coste al tiempo improductivo.

Conviene valorar la modularidad. Si la demanda cambia, una solución con posibilidad de ampliación o reconfiguración puede ofrecer mejor rendimiento que una estructura sobredimensionada desde el primer día. La decisión depende de la estabilidad del proceso, de las proyecciones de inventario y de la vida útil prevista para la distribución actual.

Integración con racks, electricidad y sistemas contra incendios

Un mezzanine no opera aislado. Normalmente modifica la iluminación, la distribución eléctrica, las rutas de evacuación, la ventilación y la cobertura de los sistemas de protección contra incendios. También puede requerir racks específicos, protecciones contra impacto, señalización de capacidad y delimitación de zonas peatonales.

La ventaja de coordinar estas disciplinas en un único proyecto es evitar incompatibilidades entre proveedores. Instalar primero la estructura y resolver después la iluminación, la detección o las adecuaciones contra incendios puede provocar retrabajos, retrasos y costes que no aparecían en el presupuesto inicial.

Antes de aprobar el proyecto, la planta debe definir qué sistemas quedarán bajo el mezzanine y cuáles sobre él. La presencia de líneas de aire comprimido, canalizaciones, tuberías de proceso o cuadros eléctricos exige una revisión técnica previa. En algunos casos, reubicar una instalación existente es sencillo; en otros, condiciona la ubicación, la altura o incluso la viabilidad de la estructura.

Cómo decidir si su planta necesita un mezzanine

La señal más clara no es la falta absoluta de metros cuadrados, sino la pérdida de control sobre el espacio. Si el personal busca materiales con frecuencia, si los pasillos se estrechan, si el mantenimiento tiene dificultades para acceder a equipos o si producción convive con almacenamiento improvisado, merece la pena evaluar la altura disponible.

El siguiente paso es levantar información fiable: dimensiones de la nave, capacidad y condición de la solera, inventario actual y proyectado, cargas por zona, flujos de personal y material, instalaciones existentes y restricciones de seguridad. Con esos datos, se puede comparar un mezzanine con otras alternativas, como reorganizar racks, externalizar almacenamiento o ampliar la nave.

Grupo TAFO aborda este tipo de proyectos desde la operación real de la planta: diseño, instalación y coordinación con las especialidades industriales que el espacio requiera. La prioridad no es colocar una estructura, sino entregar una solución que pueda utilizarse con seguridad, orden y mínima interferencia en la producción.

Un mezzanine bien resuelto no debe obligar a la planta a adaptarse a él. Debe adaptarse al proceso, liberar espacio donde realmente hace falta y facilitar que cada turno trabaje con menos obstáculos y más control.

Guía de subestaciones para plantas industriales

Una ampliación de línea, un nuevo horno o una nave con mayor carga puede convertir una subestación aparentemente suficiente en un punto crítico de la operación. Esta guía de subestaciones para plantas está dirigida a responsables de mantenimiento, ingeniería y facilities que necesitan tomar decisiones con impacto directo en seguridad, disponibilidad y coste operativo.

Una subestación no debe dimensionarse solo para atender la carga actual. Debe responder al perfil real de consumo de la planta, proteger equipos de alto valor y permitir que la producción continúe cuando una falla sea localizada. Una mala definición puede provocar disparos recurrentes, sobrecalentamiento, baja calidad de energía, daños en motores y paradas no programadas que afectan el OEE.

Qué debe resolver una subestación en una planta

La función básica es transformar y distribuir la energía eléctrica en los niveles de tensión requeridos por maquinaria, servicios auxiliares e infraestructura. Sin embargo, en una operación industrial, su función práctica es más amplia: debe controlar el riesgo eléctrico, facilitar la maniobra segura, limitar el alcance de una avería y sostener la continuidad de los procesos críticos.

En una planta manufacturera, la elección de la subestación depende de la tensión de suministro, la potencia demandada, la distribución física de las cargas y la criticidad de cada proceso. No es igual alimentar una nave de almacenamiento con iluminación, cargadores y oficinas que una línea de producción con prensas, variadores, soldadura, compresores, hornos o equipos CNC.

También importa la estrategia de crecimiento. Diseñar al límite puede reducir la inversión inicial, pero encarece una futura ampliación y eleva el riesgo de operar transformadores, conductores y protecciones cerca de su capacidad máxima. Sobredimensionar sin análisis, por otro lado, puede significar costes innecesarios y una operación menos eficiente. La decisión correcta parte de datos medidos, no de estimaciones generales.

Guía de subestaciones para plantas: el diagnóstico previo

Antes de seleccionar un transformador o definir el tablero de media tensión, conviene realizar un levantamiento eléctrico y operativo. El objetivo es conocer la demanda real y anticipar los escenarios que pondrán a prueba la instalación.

El estudio debe considerar la carga conectada, la demanda máxima registrada, los factores de simultaneidad, los arranques de motores y el comportamiento de cargas no lineales, como variadores de frecuencia, rectificadores, UPS y equipos de soldadura. Estas cargas pueden introducir armónicos, elevar la temperatura de conductores y transformadores, y ocasionar fallos difíciles de identificar si no se evalúan desde el diseño.

La calidad de la energía merece atención específica. Caídas de tensión, desequilibrios entre fases, bajo factor de potencia y transitorios pueden afectar controles, sensores, PLC, servidores y accionamientos. En procesos sensibles, una interrupción breve puede generar piezas fuera de especificación, pérdida de trazabilidad o tiempo de recuperación considerable.

Además de la demanda eléctrica, el diagnóstico debe revisar el espacio disponible, las rutas de canalización, accesos para mantenimiento, ventilación, condiciones ambientales y cercanía con zonas de proceso. Una subestación ubicada sin prever maniobras, sustitución de equipos o disipación térmica puede convertirse en un problema operativo durante toda su vida útil.

Capacidad instalada y margen de crecimiento

La capacidad del transformador se expresa normalmente en kVA, pero no debe elegirse tomando solo la suma nominal de placas de los equipos. Hay que determinar cuántas cargas trabajan al mismo tiempo, cuándo ocurren los picos de producción y cuáles son las expansiones previstas.

Como criterio de ingeniería, se suele reservar un margen razonable para crecimiento, aunque el porcentaje adecuado depende del horizonte de inversión y de la estabilidad del proceso. Una planta con expansión aprobada a dos años requiere una previsión distinta a una instalación consolidada con cargas estables. También puede ser más conveniente instalar infraestructura preparada para un segundo transformador que adquirir desde el inicio una capacidad excesiva.

Tipo de subestación y configuración

Las subestaciones pueden ser compactas, interiores, exteriores, en pedestal o integradas en cuarto eléctrico, entre otras configuraciones. La selección depende del nivel de tensión, la potencia, el espacio, la exposición ambiental, los requisitos de protección y la logística de mantenimiento.

En naves industriales, una solución interior puede proteger mejor los equipos frente a contaminantes y clima, siempre que el recinto cuente con ventilación, accesos y medidas de seguridad adecuadas. Una solución exterior libera superficie productiva, pero exige evaluar corrosión, polvo, humedad, tráfico de montacargas y control de accesos.

La arquitectura de distribución también define el nivel de continuidad. Un sistema radial es más simple y puede ser apropiado para cargas no críticas. Cuando el coste de una parada es elevado, conviene valorar alimentaciones seccionadas, transferencia entre fuentes, respaldo para cargas esenciales o redundancia selectiva. No toda la planta requiere el mismo nivel de disponibilidad: separar cargas críticas de cargas generales permite invertir donde realmente protege la producción.

Protección eléctrica: selectividad antes que reacción

Una subestación bien protegida no es la que dispara todo ante cualquier anomalía. Es la que detecta una falla y desconecta únicamente la sección afectada, conservando energizada la mayor parte posible de la operación.

Para lograrlo, la coordinación de protecciones debe analizar interruptores, fusibles, relés, transformadores de corriente y ajustes de disparo. La selectividad entre protecciones de media y baja tensión evita que un cortocircuito en una carga secundaria provoque la desconexión de toda la planta.

El cálculo de cortocircuito es igualmente determinante. Define la capacidad interruptiva que deben soportar los equipos y ayuda a verificar que tableros, barras e interruptores sean adecuados ante una falla. Instalar un componente con capacidad insuficiente no es un detalle administrativo: puede agravar un evento eléctrico y comprometer la seguridad del personal.

El sistema de puesta a tierra debe diseñarse y medirse conforme a las condiciones del terreno, la corriente de falla y la infraestructura existente. Su función no se limita a “tener tierra”; debe conducir corrientes de falla de forma segura, estabilizar referencias eléctricas y reducir tensiones peligrosas de contacto y paso.

En instalaciones industriales también es necesario evaluar el riesgo de arco eléctrico. El etiquetado, la definición de límites de aproximación, los procedimientos de maniobra y el equipo de protección personal deben corresponder al estudio de energía incidente. La seguridad no depende únicamente del equipo instalado, sino de que el personal pueda operar y mantenerlo con información clara.

Cumplimiento técnico y ejecución en obra

El proyecto debe alinearse con la normativa eléctrica aplicable en México, las disposiciones de la suministradora, requisitos de protección civil y políticas internas de seguridad de la planta. Según el alcance, pueden intervenir dictámenes, verificaciones y trámites específicos. Dejarlos para el final suele retrasar energizaciones y entregas de proyecto.

La calidad de ejecución es tan relevante como la memoria de cálculo. Una mala terminación, un torque fuera de especificación, una conexión deficiente o una canalización mal resuelta puede generar puntos calientes y fallas prematuras. Durante la instalación, conviene mantener control documental de planos, fichas técnicas, pruebas, ajustes de protecciones y cambios realizados en campo.

Antes de poner en servicio la subestación, se deben realizar pruebas eléctricas y funcionales. Entre ellas están la continuidad de tierras, resistencia de aislamiento, relación de transformación cuando aplique, operación de interruptores, verificación de señales, pruebas de protecciones y revisión termográfica inicial tras la estabilización de carga. La puesta en marcha debe confirmar que el sistema funciona conforme al diseño, no solo que está energizado.

Mantenimiento que protege la continuidad operativa

Esperar a que aparezca una alarma, olor a aislamiento o disparo de interruptor es una estrategia reactiva y costosa. El mantenimiento preventivo y predictivo permite detectar degradación antes de que afecte una línea de producción.

La frecuencia depende del ambiente, la criticidad del equipo, el nivel de carga y el historial de fallas. En plantas con polvo, humedad, altas temperaturas o vibración, las inspecciones deben ser más frecuentes. El mantenimiento puede incluir limpieza técnica, reapriete con torque controlado, revisión de ventilación, estado de aisladores, contactos, aceite dieléctrico cuando corresponda, baterías de control, tierras y pruebas de protecciones.

La termografía es especialmente útil para localizar conexiones flojas, desequilibrios, sobrecargas y puntos anómalos sin detener el proceso. Su valor aumenta cuando se compara contra mediciones anteriores y se integra a un plan de acciones correctivas con prioridades claras.

También conviene registrar eventos de disparo y variaciones de calidad de energía. Un interruptor que opera repetidamente no debe resetearse sin investigar la causa. Puede revelar una carga que ha crecido, una protección mal ajustada, un defecto de aislamiento o un problema en la coordinación del sistema.

Decidir con visión de planta, no solo de obra

La subestación debe evaluarse como parte de la infraestructura que sostiene la producción, igual que el aire comprimido, los sistemas contra incendios o las redes de proceso. Su diseño afecta la capacidad de ampliar líneas, incorporar automatización y mantener niveles de calidad bajo condiciones de alta demanda.

Para proyectos nuevos, ampliaciones, rehabilitaciones o mantenimiento especializado, contar con un integrador que entienda operación, seguridad y ejecución en sitio reduce la fragmentación entre contratistas. Grupo TAFO trabaja desde esa visión: resolver la necesidad eléctrica sin perder de vista los paros, la seguridad del personal y los objetivos de desempeño de la planta.

La decisión más rentable no suele ser la subestación de menor coste inicial, sino la que ofrece capacidad verificable, protección bien coordinada, acceso seguro para mantenimiento y una ruta clara para crecer sin poner en riesgo la operación. Revisar estos puntos antes de energizar puede evitar que la próxima ampliación se convierta en la próxima parada crítica.

¿Cuánto dura un piso epóxico en una planta?

Un montacargas que gira siempre en el mismo punto, aceite hidráulico que permanece horas sobre el suelo o una losa con humedad ascendente pueden reducir de forma drástica la vida de un recubrimiento. Por eso, cuando un responsable de mantenimiento pregunta cuánto dura un piso epóxico, la respuesta correcta no es una cifra aislada: depende del sistema instalado, del estado del hormigón y de las condiciones reales de operación.

En una planta industrial bien evaluada, preparada e instalada, un piso epóxico puede ofrecer entre 5 y 10 años de servicio funcional. En áreas de tráfico moderado, almacenamiento seco o pasillos peatonales, puede superar esa referencia con un mantenimiento adecuado. En cambio, una zona de producción con tráfico intenso de montacargas, derrames químicos, impactos o lavados frecuentes puede requerir intervenciones parciales antes. La clave es diseñar el sistema para la carga operativa, no elegirlo únicamente por su acabado visual.

Cuánto dura un piso epóxico según el uso industrial

La durabilidad no debe medirse solo por si el color sigue uniforme. Un recubrimiento puede conservar buena apariencia y haber perdido espesor, adherencia o resistencia química en zonas críticas. Para una operación industrial, la vida útil relevante es el tiempo durante el cual el suelo protege la losa, mantiene condiciones seguras de tránsito y permite trabajar sin generar riesgos de calidad, limpieza o mantenimiento.

En almacenes con tránsito controlado y carga moderada, un sistema epóxico de espesor adecuado suele rendir entre 7 y 12 años. En pasillos de alto tráfico de montacargas, áreas de picking y zonas de carga, la expectativa suele situarse entre 5 y 8 años, siempre que se controle el desgaste localizado. Las áreas de producción con exposición continua a aceites, refrigerantes, ácidos, disolventes o cambios térmicos pueden requerir una solución más específica y revisiones más frecuentes.

No todos los recubrimientos epóxicos tienen el mismo comportamiento. Una pintura de baja película aplicada sobre una losa poco preparada no tendrá la misma duración que un mortero epóxico, un sistema autonivelante de alto espesor o una solución multicapa con cuarzo. Comparar ambos como si fueran el mismo producto lleva a presupuestos incompletos y a fallos prematuros.

Los factores que más acortan la vida útil

El desgaste visible suele atribuirse al tráfico, pero muchos fallos empiezan antes de que entre el primer montacargas. La preparación de superficie es determinante. Si el hormigón tiene polvo, lechada superficial, contaminantes, fisuras sin tratar o resistencia insuficiente, la resina se adherirá a una capa débil. Cuando esa capa falla, el sistema puede desprenderse aunque el material aplicado sea de buena calidad.

La humedad es otro factor crítico. Las losas con humedad residual elevada o con transmisión de vapor desde el subsuelo pueden generar ampollas, desprendimientos y zonas blanquecinas. En naves existentes, especialmente tras años de operación, no basta con observar si el suelo parece seco. Es necesario revisar su condición, detectar posibles barreras de vapor deficientes y definir si hace falta una imprimación especial de control de humedad.

La exposición química también condiciona el sistema. El epoxi presenta buena resistencia frente a muchos aceites, grasas y productos industriales, pero no es universal. Algunos ácidos, disolventes, agentes oxidantes, concentraciones elevadas o temperaturas de proceso pueden atacarlo. En estos casos, la selección debe considerar el producto específico, su concentración, la frecuencia de derrame y el tiempo que permanece sobre la superficie antes de limpiarse.

El tráfico industrial añade variables que a menudo se subestiman. Las ruedas macizas y cargas puntuales de carretillas elevadoras provocan abrasión, sobre todo en giros cerrados, rampas, accesos a racks, andenes y cruces de pasillo. Un suelo puede resistir el paso recto de equipos durante años y desgastarse rápidamente en los puntos donde frenan, giran o arrastran pallets.

También influyen los impactos, la caída de herramientas, el arrastre de piezas metálicas y los ciclos térmicos. Si existen hornos, lavado con agua caliente, cámaras frigoríficas o procesos que alternan temperaturas, es preciso valorar si el epoxi es la solución más adecuada o si conviene complementar el sistema con otros materiales en zonas concretas.

La instalación define gran parte de la duración

Un buen producto no corrige una mala ejecución. Antes de aplicar un piso epóxico, la losa necesita una evaluación técnica: resistencia del hormigón, humedad, nivelación, fisuras, juntas, contaminación y exigencias del proceso. Esa información determina tanto la preparación mecánica como el tipo y espesor del recubrimiento.

La preparación mediante desbaste, granallado o diamantado permite abrir el poro del hormigón y retirar capas débiles. Después se reparan fisuras, coqueras y zonas deterioradas con materiales compatibles. Las juntas deben tratarse según su función, ya que una junta con movimiento no puede rellenarse como una grieta estática. Ignorar este detalle suele provocar roturas lineales en el acabado.

La temperatura y humedad ambiental durante la aplicación también son relevantes. El epoxi tiene ventanas de trabajo concretas, y una aplicación fuera de especificación puede alterar su curado, su adherencia y su acabado. La planificación debe incluir tiempos de preparación, aplicación, curado y liberación del área. Reducir estos tiempos sin criterio puede evitar un paro corto, pero crear un problema de mantenimiento mucho mayor después.

En instalaciones industriales activas, conviene sectorizar los trabajos. Ejecutar por etapas permite mantener rutas logísticas, aislar zonas de riesgo y coordinar ventanas de producción. Esta planificación es especialmente importante en plantas donde un cierre no programado afecta al OEE, a entregas de cliente o a controles de calidad.

Cómo prolongar la duración del piso epóxico

El mantenimiento no consiste en esperar a que aparezcan desprendimientos. Un programa preventivo identifica zonas de desgaste antes de que la losa quede expuesta. Los puntos de giro de montacargas, puertas, andenes, áreas de mantenimiento y estaciones de mezcla deben inspeccionarse con mayor frecuencia que el resto de la nave.

La limpieza debe ser compatible con el recubrimiento. Es preferible retirar derrames de aceites, químicos o productos de proceso tan pronto como sea posible, utilizando detergentes con pH adecuado y sin sistemas de limpieza excesivamente agresivos. Los derrames no solo afectan la resistencia química: también incrementan el riesgo de resbalones y contaminan el acabado.

Para mantener una vida útil predecible, conviene actuar sobre cuatro frentes:

  • Reparar desconchones, grietas y bordes dañados antes de que el tráfico amplíe el deterioro.
  • Reaplicar capas de protección o acabado en zonas de abrasión localizada cuando el sistema aún conserva adherencia.
  • Sustituir ruedas deterioradas de equipos móviles y revisar cargas que superen el diseño operativo del área.
  • Mantener juntas, drenajes y pendientes funcionales para evitar acumulaciones de agua o químicos.

Una reparación localizada, bien integrada con el sistema existente, suele ser más eficiente que esperar a una rehabilitación total. Además de contener costes, reduce el tiempo de intervención y evita que los daños afecten a la losa estructural, cuya reparación siempre es más compleja que la de un recubrimiento.

Elegir el sistema por el riesgo, no por el color

El acabado puede incluir señalización de seguridad, zonas peatonales, pasillos logísticos, demarcación de maquinaria y códigos visuales de calidad. Sin embargo, el color debe ser el último criterio técnico, no el primero. La decisión inicial debe responder a qué ocurrirá sobre el suelo cada día: qué equipo circula, qué carga transporta, qué sustancias se utilizan, cómo se limpia el área y qué nivel de continuidad exige el proceso.

Un área de ensamblaje electrónico puede priorizar facilidad de limpieza, control de polvo y propiedades antiestáticas. Una zona de mantenimiento necesita resistencia a aceites e impactos. Un almacén de alta rotación requiere alta resistencia a abrasión y una textura que aporte seguridad sin dificultar la limpieza. Una planta de alimentos o bebidas puede requerir una solución enfocada en higiene, humedad y lavado frecuente.

En Grupo TAFO, la evaluación de pisos industriales parte precisamente de esas condiciones operativas. El objetivo no es aplicar una capa estándar, sino definir una solución que proteja la infraestructura y mantenga la producción en marcha con el menor impacto posible.

La mejor forma de alargar la vida de un piso epóxico es tratarlo como parte de la infraestructura productiva de la planta. Cuando el sistema se selecciona con datos reales, se instala sobre una losa correctamente preparada y se mantiene antes del fallo, el suelo deja de ser un punto recurrente de coste y se convierte en una base fiable para la operación diaria.