Sellado de juntas industriales para muros precolados

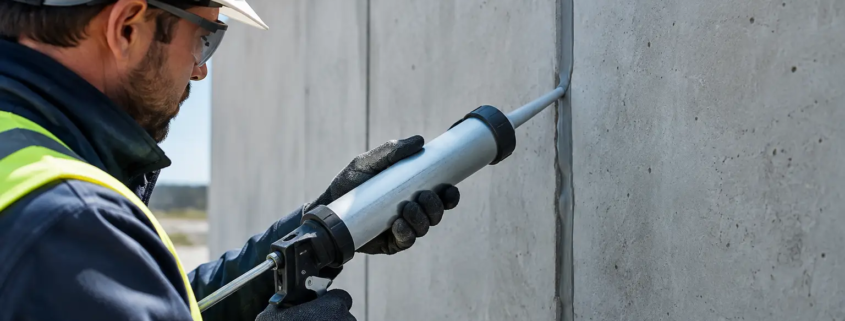
Una junta abierta entre paneles puede parecer un detalle menor hasta que permite el ingreso de agua, polvo, aire no controlado o contaminantes al interior de una nave. El sellado de juntas industriales para muros precolados es un trabajo de protección de envolvente que impacta directamente en la conservación del inmueble, las condiciones de operación y el riesgo de reparaciones correctivas más costosas.

En plantas manufactureras, centros de distribución y almacenes, los muros precolados están expuestos a cambios térmicos, vibración, lluvia impulsada por viento y movimientos propios de la estructura. La solución no consiste solamente en aplicar un sellador sobre la abertura. Requiere diagnosticar la junta, definir un sistema compatible con los materiales existentes y ejecutar una preparación que permita al sello trabajar dentro de su capacidad de movimiento.

Qué protege el sellado de juntas en muros precolados

Las juntas entre paneles precolados compensan tolerancias de montaje y movimientos diferenciales. Con el tiempo, un sello degradado puede agrietarse, desprenderse de un borde o endurecerse hasta perder elasticidad. Cuando eso ocurre, la fachada deja de funcionar como barrera continua.

El primer efecto suele ser una filtración localizada. Sin embargo, el problema puede avanzar hacia humedades en muros interiores, corrosión de elementos metálicos cercanos, deterioro de aislamientos, manchas en acabados y condiciones inadecuadas para áreas de producción o almacenamiento. En naves con procesos sensibles, la entrada de polvo o humedad también puede afectar estándares de limpieza, calidad del producto y seguridad de materiales.

El impacto depende de la ubicación de la junta y de la actividad de la planta. No exige el mismo sistema un muro perimetral expuesto al sol y la lluvia en Monterrey que una división interior en un área climatizada. Tampoco es igual una junta vertical entre paneles que una junta de transición entre concreto, lámina, aluminio o mampostería.

Diagnóstico antes del sellado de juntas industriales para muros precolados

Antes de seleccionar un sellador, conviene identificar por qué falló el sistema anterior. Cubrir una grieta sin corregir la causa puede resolver la apariencia por unas semanas, pero no asegura desempeño a mediano plazo.

La inspección debe revisar el ancho y la profundidad reales de la junta, la condición de los cantos de concreto, la presencia de sellador antiguo, humedad, eflorescencia, desprendimientos y zonas con daño mecánico. También es necesario confirmar si existen movimientos estructurales, asentamientos, deflexiones o filtraciones provenientes de remates, cubiertas, ventanas, bajantes o penetraciones cercanas.

En una revisión técnica, las señales más frecuentes son sellador cuarteado, pérdida de adhesión en uno o ambos lados, burbujas, zonas pegajosas, grietas en el concreto adyacente y manchas de agua al interior. Cada señal apunta a una causa distinta. Un desprendimiento limpio puede relacionarse con una mala preparación del sustrato; un sello fracturado suele indicar que el material no tenía la capacidad de movimiento requerida o que la geometría de la junta era incorrecta.

Cuando una junta requiere atención inmediata

Hay condiciones que justifican programar una intervención prioritaria: filtraciones activas durante lluvia, agua cercana a tableros eléctricos o equipos, desprendimiento de piezas de concreto, ingreso de polvo a áreas controladas y daño que compromete una barrera cortafuego. En esos casos, debe establecerse una contención temporal y planear la reparación definitiva sin interferir con rutas de seguridad, producción o maniobras logísticas.

Selección del sistema de sellado

El desempeño depende de que el sellador responda al tipo de movimiento, a la exposición ambiental y a los materiales de contacto. Para juntas de fachada en concreto precolado se emplean con frecuencia selladores elastoméricos de poliuretano, híbridos de polímero modificado con silano o siliconas de grado arquitectónico. La elección no debe basarse solo en la disponibilidad del material.

Los poliuretanos pueden ofrecer buena adherencia y resistencia mecánica, aunque la preparación del sustrato y las condiciones de curado son determinantes. Los selladores híbridos suelen funcionar bien en aplicaciones exteriores por su elasticidad y comportamiento ante intemperie. Las siliconas son útiles cuando se requiere alta resistencia a radiación solar y temperatura, pero es indispensable validar su compatibilidad con el concreto y con cualquier sistema de recubrimiento posterior.

Además del sellador, un sistema correctamente especificado puede incluir fondo de junta de celda cerrada, primer y, en ciertos casos, cinta antiadherente. El fondo de junta controla la profundidad del sello y evita la adhesión a tres caras. Este punto es crítico: si el sellador se pega al fondo y a ambos lados de la junta, pierde capacidad de elongación y aumenta el riesgo de falla prematura.

La geometría importa tanto como el producto

Una junta demasiado profunda consume material sin mejorar el desempeño. Una demasiado delgada puede no soportar los ciclos de expansión y contracción. La relación entre ancho y profundidad se define según el tipo de sellador, el movimiento estimado y las recomendaciones técnicas del fabricante.

También debe respetarse el ancho mínimo de diseño. Forzar un sello rígido en una abertura estrecha o irregular puede generar fisuras en los bordes. Cuando hay cantos fracturados o despostillados, primero se repara el concreto para recuperar una superficie firme y uniforme de adhesión.

Proceso de ejecución en sitio

El trabajo inicia con la delimitación de frentes, accesos y condiciones de seguridad. En fachadas altas puede requerirse plataforma elevadora, andamio certificado o equipo de acceso especializado. La logística debe considerar circulación de montacargas, operación de andenes, zonas de carga y ventanas de trabajo que reduzcan riesgos y afectaciones a la planta.

Después se retira completamente el sellador deteriorado. No se recomienda aplicar material nuevo sobre residuos flojos, contaminados o incompatibles, ya que la adhesión dependería de una capa que ya falló. La limpieza puede incluir corte mecánico, cepillado, aspirado industrial y limpieza con productos compatibles, siempre evitando dañar los bordes del panel.

Con la junta limpia y seca, se corrigen fisuras o defectos en los cantos, se instala el fondo de junta a la profundidad indicada y se aplica primer cuando la especificación lo requiere. El sellador se coloca de forma continua, sin vacíos, y se perfila para garantizar contacto completo con ambos sustratos. El acabado no es un tema estético: un perfil adecuado reduce la acumulación de agua y favorece el movimiento uniforme del material.

La humedad del concreto, la temperatura ambiente y la posibilidad de lluvia deben verificarse antes de iniciar. Aplicar sellador sobre una superficie húmeda, con polvo de obra o bajo condiciones fuera de especificación compromete el curado. En proyectos activos, también es necesario controlar que trabajos cercanos de pintura, soldadura, limpieza química o corte no contaminen las juntas recién intervenidas.

Control de calidad y liberación del trabajo

La revisión final debe confirmar continuidad, adherencia visual, perfil uniforme y ausencia de poros, oquedades o contaminación. Las juntas deben inspeccionarse en puntos de cambio de material, esquinas, remates de cubierta, vanos y penetraciones, pues son áreas donde se concentran los errores de ejecución.

Cuando el alcance es amplio, resulta útil documentar las áreas intervenidas, el lote de material aplicado, las condiciones ambientales y las reparaciones complementarias realizadas. Este registro facilita el mantenimiento futuro y ayuda a comparar el comportamiento de diferentes fachadas o etapas de construcción.

Si la junta forma parte de un elemento con clasificación contra incendio, no debe sellarse con un producto convencional sin validación. Ese caso requiere un sistema cortafuego compatible con la abertura, los materiales, el movimiento esperado y la clasificación requerida por el proyecto. La impermeabilización y la protección pasiva contra fuego pueden coincidir en una junta, pero no son automáticamente la misma solución.

Mantenimiento preventivo para evitar filtraciones

El sellado de fachada no debe revisarse solo cuando aparece agua dentro de la nave. Una inspección periódica, especialmente antes de temporada de lluvias y después de eventos de viento fuerte, permite detectar juntas con pérdida inicial de adherencia antes de que el daño llegue al interior.

En instalaciones con ampliaciones, nuevos equipos en fachada, modificaciones de cubiertas o trabajos de pintura, conviene revisar las transiciones afectadas. Muchas filtraciones no se originan en el centro de una junta, sino en un remate alterado durante otra intervención. Integrar la revisión de muros, cubierta, bajantes, canalones y penetraciones evita reparaciones aisladas que no eliminan la ruta real del agua.

Para una planta que necesita mantener su operación estable, el sellado debe tratarse como parte del mantenimiento de infraestructura y no como un gasto estético. Grupo TAFO puede coordinar el diagnóstico, la reparación civil asociada y la ejecución del sistema de sellado con enfoque en seguridad, control de calidad y continuidad operativa.

La junta que hoy presenta una fisura pequeña puede convertirse en humedad, corrosión y trabajos de emergencia durante la siguiente lluvia intensa. Evaluarla a tiempo permite definir una solución técnica, programar el frente de trabajo y proteger la nave sin poner en riesgo la producción.
Tubería de acero o aluminio ¿cuál conviene?

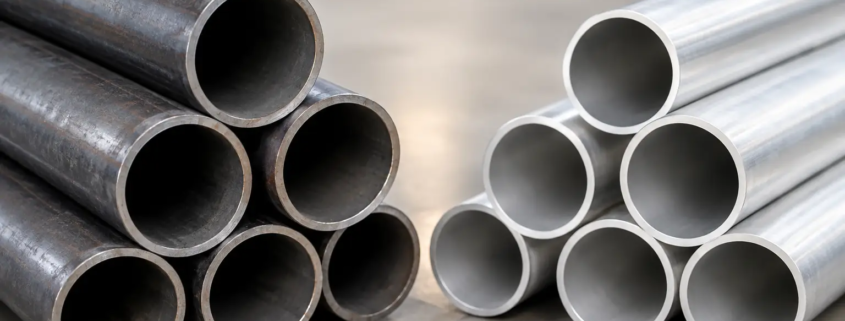
Una fuga de aire comprimido, una caída de presión al final de la línea o partículas de óxido en un proceso sensible no suelen originarse en el compresor. Con frecuencia, el problema está en una decisión tomada años antes: elegir sin suficiente análisis la tubería de acero o aluminio. En una planta, esa elección afecta el consumo energético, la calidad del aire, la facilidad de ampliar la red y el riesgo de paros por mantenimiento.

Para tomar una decisión rentable no basta con comparar el precio por metro. Hay que revisar el fluido transportado, la presión y temperatura de trabajo, el perfil de consumo, la criticidad del proceso, el ambiente de instalación y el costo de intervenir la operación después. El mejor material no es universal: es el que responde a las condiciones reales de la planta y se instala bajo criterios de ingeniería.

Tubería de acero o aluminio en instalaciones industriales

El acero sigue siendo una solución habitual en redes industriales por su resistencia mecánica, disponibilidad y versatilidad. El aluminio, por su parte, ha ganado terreno especialmente en distribución de aire comprimido, donde pesan la velocidad de instalación, la baja rugosidad interna y la facilidad de reconfigurar líneas. Ambos materiales pueden funcionar correctamente, pero sus alcances son distintos.

La primera pregunta debe ser qué circulará dentro de la tubería. Para aire comprimido seco y tratado, una red de aluminio puede entregar ventajas relevantes. Para vapor, ciertos fluidos de proceso, altas temperaturas o líneas con requerimientos mecánicos específicos, el acero suele ser la opción técnicamente adecuada. Confundir una red de aire con una red de proceso puede traducirse en una instalación costosa que no cumple su función.

Cuándo el acero ofrece una mejor respuesta

La tubería de acero al carbón es una alternativa conocida por los equipos de mantenimiento y ampliamente utilizada en instalaciones de servicios industriales. Su resistencia permite atender aplicaciones exigentes cuando se selecciona el espesor, cédula, tipo de unión y protección anticorrosiva correctos. También es una opción viable para líneas expuestas a golpes, áreas exteriores o condiciones donde la estructura requiere mayor tolerancia mecánica.

Sin embargo, no todos los aceros se comportan igual. El acero negro puede ser apropiado en ciertas aplicaciones, pero en redes de aire comprimido con humedad favorece la corrosión interna. Esa corrosión genera incrustaciones, reduce el diámetro efectivo, incrementa la pérdida de presión y puede contaminar equipos neumáticos, instrumentos, pintura o productos terminados.

El acero galvanizado busca reducir ese riesgo, aunque debe evaluarse el comportamiento del recubrimiento y la calidad de las uniones. El acero inoxidable representa otra categoría: ofrece alta resistencia a la corrosión y es útil en sectores con requerimientos sanitarios, químicos o de alta pureza, pero implica una inversión inicial superior. No se trata de sobredimensionar materiales, sino de justificar técnicamente cada especificación.

En acero, las uniones también definen el desempeño. Una soldadura mal ejecutada, una rosca con sellado deficiente o una brida sin alineación pueden convertirse en puntos de fuga y mantenimiento recurrente. Además, las intervenciones suelen requerir trabajo en caliente, permisos, aislamiento del área y paros programados, factores que deben incluirse en el costo total del proyecto.

Dónde destaca el aluminio

Los sistemas de tubería de aluminio se diseñan con frecuencia para distribución de aire comprimido. Su interior liso reduce la fricción frente a soluciones corroídas o con depósitos, ayudando a conservar presión disponible en los puntos de consumo. Esto puede permitir una operación más eficiente del sistema de generación, siempre que el diámetro y la arquitectura de la red estén correctamente calculados.

Su bajo peso facilita el montaje aéreo y disminuye tiempos de instalación en ampliaciones, nuevas celdas de manufactura o cambios de layout. Las conexiones mecánicas de sistemas modulares permiten agregar bajantes, válvulas, derivaciones y anillos de distribución con menor intervención que una red soldada. Para plantas que ajustan líneas de producción con frecuencia, esa flexibilidad tiene valor operativo.

El aluminio también elimina el problema de oxidación interna propio del acero al carbón. Aun así, no debe asumirse que es libre de mantenimiento o apto para todo. La compatibilidad química, la presión nominal del sistema, el tipo de conexión, la exposición a impactos y la temperatura deben verificarse contra las especificaciones del fabricante. En áreas de alto tránsito de montacargas o con riesgo de golpes, la protección física y la ubicación de la línea son indispensables.

El costo real va más allá del precio de compra

Una red de acero puede tener un costo inicial competitivo cuando existe mano de obra especializada, infraestructura disponible y un diseño estable a largo plazo. Pero esa ventaja puede reducirse si se consideran tiempos de fabricación, soldadura, pintura, corrección de fugas, mantenimiento anticorrosivo y futuras modificaciones.

El aluminio suele representar una inversión inicial mayor por metro y por conexión. A cambio, puede reducir horas de montaje, facilitar expansiones y limitar pérdidas de presión asociadas con tuberías envejecidas. En una instalación de aire comprimido, una red con fugas o caída de presión obliga al compresor a trabajar más para entregar el mismo resultado. Esa energía consumida durante años pesa más que una diferencia inicial de materiales.

La evaluación debe considerar al menos la inversión instalada, el consumo energético esperado, la vida útil, el mantenimiento, la disponibilidad de refacciones y el impacto de un paro. Si una línea alimenta equipos críticos de ensamble, empaque, pintura o automatización, una reparación de emergencia tiene un costo que rara vez aparece en una cotización inicial.

Factores técnicos para elegir el material correcto

La presión de operación es necesaria, pero no suficiente. También debe revisarse la presión máxima admisible, los picos de demanda, la temperatura, las vibraciones y el tipo de instalación. Una red bien diseñada incorpora válvulas de seccionamiento para aislar zonas, pendientes y puntos de purga para controlar condensado, así como bajantes configuradas para evitar el arrastre de agua hacia los equipos.

El tratamiento del aire es igual de relevante. Instalar una tubería de aluminio no corrige un sistema sin secador, filtros o drenajes funcionales. Del mismo modo, utilizar acero inoxidable no sustituye un cálculo deficiente de caudal. La red debe analizarse como un sistema completo: compresores, tanque, tratamiento, distribución, puntos de uso y consumo real por turno.

El diseño de diámetros merece atención especial. Reducir diámetro para bajar inversión puede generar velocidad excesiva, mayor caída de presión y falta de aire en los equipos más alejados. Sobredimensionar sin criterio tampoco garantiza eficiencia. La selección debe partir del caudal simultáneo, la longitud equivalente, las conexiones, el crecimiento proyectado y la presión mínima que necesita cada proceso.

También conviene separar redes cuando los requerimientos son diferentes. Un área de instrumentos, un proceso de pintura y herramientas neumáticas pueden demandar distintos niveles de filtración, presión y pureza. Compartir una sola línea sin regulación ni tratamiento específico puede afectar calidad, aumentar desperdicio y dificultar el diagnóstico de fallas.

Errores que elevan el riesgo de paro

El error más común es sustituir una sección de tubería sin identificar la causa raíz de la falla. Si hay agua en las líneas, primero debe revisarse el secador, los drenajes, la pendiente, los puntos bajos y la estrategia de purga. Cambiar el material sin corregir estas condiciones solo aplaza el problema.

Otro error es mezclar materiales, conexiones y diámetros sin validar compatibilidad. Cada transición debe resolverse con componentes adecuados y soportes suficientes. Las líneas no deben quedar sometidas a esfuerzo por mala alineación, peso de válvulas o vibración de equipos cercanos.

Finalmente, una expansión no debería ejecutarse como una derivación improvisada. Antes de agregar maquinaria, conviene confirmar si el compresor tiene capacidad, si la red conserva presión y si el nuevo consumo afectará otras áreas. Una modificación aparentemente menor puede reducir el desempeño de toda la planta.

Una decisión de ingeniería para mantener la operación

En Grupo TAFO, la selección de tubería industrial se aborda desde la condición operativa de cada instalación, no desde una preferencia fija por un material. Para aire comprimido, esto implica revisar generación, tratamiento, distribución, puntos críticos y posibilidades de crecimiento antes de definir acero, aluminio o una solución combinada.

La mejor decisión es la que permite que la línea entregue el fluido con presión, calidad y seguridad consistentes durante cada turno, sin convertir el mantenimiento en una fuente de paros. Cuando la tubería se evalúa como parte de la productividad de la planta, el material deja de ser una compra aislada y se convierte en una inversión operativa.

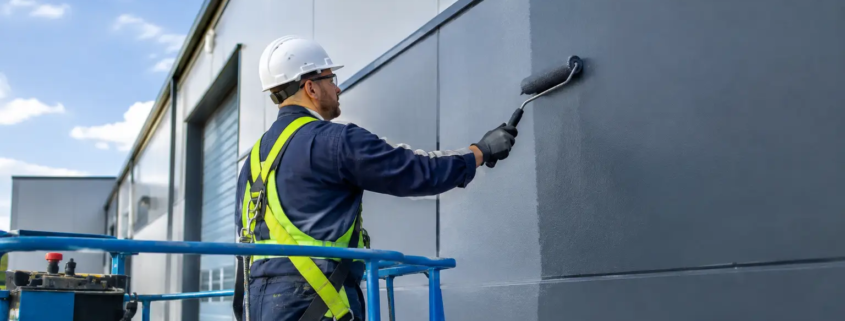
Pintura en fachadas industriales sin parar planta

Una fachada con desprendimientos, manchas de humedad, corrosión visible o colores deslavados no es solo un asunto estético. En una planta manufacturera, la pintura en fachadas es parte de la protección de la envolvente del inmueble, de la percepción de orden ante clientes y auditorías, y de la prevención de reparaciones mayores que pueden afectar el presupuesto de mantenimiento.

En Monterrey y su zona industrial, las fachadas están expuestas a radiación solar intensa, cambios térmicos, lluvia, polvo, contaminantes y, en ciertos sectores, ambientes con partículas o vapores que aceleran el deterioro. Pintar sin diagnosticar la superficie puede ocultar temporalmente el problema, pero no evita que la humedad, la fisuración o la corrosión sigan avanzando debajo del recubrimiento.

Qué resuelve la pintura en fachadas industriales

Una intervención bien especificada protege los sustratos de concreto, block, lámina, mortero y elementos metálicos contra agentes que reducen su vida útil. El objetivo no consiste únicamente en uniformar el color: consiste en crear un sistema compatible con la superficie, con el ambiente de operación y con las condiciones de exposición del edificio.

En muros de concreto o mampostería, un recubrimiento adecuado ayuda a limitar la penetración de agua y reduce la degradación asociada con humedad recurrente. En estructuras y revestimientos metálicos, el control de corrosión depende de una preparación de superficie correcta, de la eliminación de óxido y de la selección de primarios y acabados compatibles. Aplicar pintura nueva sobre corrosión activa solo retrasa una reparación que después será más costosa.

También hay un impacto operativo. Una nave industrial con fachada conservada transmite control de instalaciones, facilita la identificación visual de áreas y accesos, y mejora la imagen frente a visitas comerciales, clientes internacionales, aseguradoras y auditorías de seguridad. Para empresas que trabajan bajo estándares de calidad exigentes, la condición del inmueble también forma parte del entorno que respalda sus procesos.

El diagnóstico define el sistema de pintura

El error más común es pedir una cotización únicamente por metros cuadrados. La superficie total importa, pero no basta para definir alcance, costo ni durabilidad. Antes de seleccionar materiales, se debe revisar el estado real del sustrato y las causas del daño.

Una evaluación técnica debe identificar zonas con pintura floja, ampollamiento, salitre, grietas, filtraciones, juntas deterioradas, oxidación, impactos mecánicos y reparaciones previas incompatibles. También conviene revisar bajantes, canaletas, remates, sellos de ventanas, cubiertas y puntos de encuentro entre materiales. Si el origen de una humedad está en la azotea o en una junta abierta, pintar el muro no resolverá la falla.

La adherencia del recubrimiento existente es otro factor crítico. Cuando la pintura anterior está firme y es compatible, puede prepararse y recibir una nueva capa. Si presenta desprendimiento generalizado, calcinamiento severo o múltiples capas sin cohesión, será necesario retirar material hasta alcanzar una base estable. Esta diferencia cambia de forma importante el tiempo de ejecución, el consumo de materiales y la expectativa de vida del sistema.

No todas las grietas se tratan igual

Las fisuras superficiales pueden sellarse con materiales elastoméricos antes de pintar. Sin embargo, una grieta activa, diagonal o que reaparece puede señalar movimientos, asentamientos o problemas estructurales que requieren una revisión adicional. Cubrirla con pintura genera una apariencia limpia durante poco tiempo, pero no corrige la causa.

En edificios con paneles, lámina o elementos de distintos materiales, las juntas requieren especial atención. Son puntos de movimiento natural y de ingreso de agua. El sellador debe tener la elasticidad y adherencia adecuadas, y la pintura debe integrarse al sistema sin crear zonas rígidas que se fracturen prematuramente.

Preparación de superficie: donde se gana la durabilidad

El desempeño de la pintura depende en gran medida del trabajo previo. La limpieza elimina polvo, grasa, sales, contaminantes y material suelto que impedirían la adherencia. Según el caso, puede requerirse lavado a presión controlada, cepillado mecánico, lijado, desengrase, raspado o preparación por medios abrasivos en acero con corrosión más avanzada.

Después se corrigen defectos. Esto puede incluir resanes compatibles con concreto o mortero, reparación de aplanados, sustitución de secciones dañadas de lámina, tratamiento anticorrosivo, sellado de juntas y aplicación de primarios. Cada actividad debe respetar tiempos de secado y condiciones ambientales, porque la prisa suele convertirse en repintes anticipados.

En particular, el metal necesita un criterio distinto al concreto. Una estructura de acero expuesta no se protege de forma confiable con una pintura genérica aplicada sobre óxido. El sistema debe considerar el grado de corrosión, la preparación alcanzable, la exposición a humedad o químicos y el espesor de película seca requerido. En áreas con ambientes agresivos, la especificación puede requerir primarios anticorrosivos y acabados de alto desempeño.

Cómo elegir recubrimientos para fachadas

La selección depende de la superficie y del riesgo que se desea controlar. Los recubrimientos acrílicos son frecuentes en muros exteriores por su facilidad de mantenimiento y variedad de acabados. Los sistemas elastoméricos pueden ser convenientes cuando hay microfisuras y se requiere mayor capacidad de acompañar movimientos superficiales. No son la respuesta para daños estructurales, pero sí pueden aportar protección en sustratos correctamente reparados.

En lámina, acero y componentes metálicos, los primarios anticorrosivos y acabados industriales se seleccionan de acuerdo con el nivel de exposición. Una fachada de nave logística con exposición urbana no enfrenta lo mismo que un inmueble cercano a procesos químicos, humedad constante o contaminantes industriales. El criterio no debe ser elegir el producto de menor precio por litro, sino el sistema con mejor costo de ciclo de vida.

El color también tiene implicaciones prácticas. Tonos claros suelen reducir la absorción térmica respecto a colores oscuros, lo cual puede ser útil en muros muy expuestos al sol. Sin embargo, la elección debe equilibrar mantenimiento visual, identidad corporativa, restricciones del parque industrial y facilidad para retocar áreas puntuales. En accesos, andenes y zonas con tránsito de unidades, colores demasiado claros pueden demandar limpieza más frecuente.

Planeación para intervenir sin afectar la operación

La pintura exterior puede ejecutarse con bajo impacto si se planifica como un proyecto de mantenimiento industrial y no como una actividad aislada. El alcance debe coordinar accesos, maniobras, rutas de montacargas, estacionamientos, andenes, líneas de producción cercanas y horarios de proveedores.

Antes de iniciar, es necesario definir áreas de trabajo, delimitaciones, señalización, protecciones contra salpicaduras y rutas seguras para personal y vehículos. Cuando se utilizan andamios, plataformas elevadoras o equipos de lavado, el análisis de riesgos debe considerar líneas eléctricas, tránsito interno, puertas de emergencia, circulación peatonal y trabajos simultáneos.

En plantas que no pueden detener operaciones, el proyecto puede organizarse por frentes y ventanas de trabajo. Algunas zonas se atienden durante horarios de menor flujo, fines de semana o paros programados. El enfoque correcto evita bloquear accesos críticos y permite mantener control sobre polvo, residuos y equipos en altura.

La seguridad no debe tratarse como un complemento. Los trabajos en fachada implican riesgos de caída, caída de objetos, contacto eléctrico y exposición a productos químicos. Por ello se requieren procedimientos de trabajo en altura, equipo de protección personal, delimitación de áreas y supervisión en sitio. La velocidad de ejecución solo aporta valor cuando se conserva el control técnico y de seguridad.

Señales de que conviene intervenir ahora

Esperar a que la pintura se desprenda en grandes secciones suele elevar el costo. La intervención preventiva permite atender daños localizados antes de que el agua alcance elementos interiores, degrade recubrimientos o acelere la corrosión en componentes metálicos.

Conviene programar una revisión cuando hay decoloración intensa, desprendimiento visible, ampollas, manchas de humedad, grietas repetitivas, óxido, sellos cuarteados o filtraciones cercanas a puertas y ventanas. También es recomendable hacerlo antes de una auditoría relevante, de una expansión de planta, de una visita de cliente o de la temporada de lluvias.

Para responsables de mantenimiento, el indicador no debería ser solo el aspecto visual. El criterio debe incluir la condición del sustrato, la frecuencia de reparaciones, el riesgo de filtración y el impacto potencial sobre la operación. Documentar fotografías, áreas afectadas, materiales aplicados y fechas de intervención facilita presupuestar de forma preventiva y evitar decisiones reactivas.

Grupo TAFO aborda este tipo de trabajos con una visión de infraestructura industrial: diagnóstico de condiciones, preparación de superficie, reparación de daños asociados y ejecución coordinada con la operación de planta. Integrar estos frentes reduce la necesidad de gestionar varios contratistas cuando la fachada presenta problemas de pintura, sellado, obra civil o elementos metálicos.

Una fachada bien mantenida no sustituye la ingeniería de producción, pero sí evita que una falla visible y aparentemente menor evolucione hacia filtraciones, corrosión o interrupciones no previstas. Atenderla con criterio técnico permite proteger el activo físico mientras la planta sigue enfocada en producir.

Aislamiento de nave industrial para reducir costos

En Monterrey, una cubierta metálica expuesta al sol puede convertir el interior de una planta en una fuente constante de carga térmica. El problema no termina en la incomodidad del personal: aumenta el uso de climatización, afecta la estabilidad de ciertos procesos, acelera el deterioro de materiales y complica el cumplimiento de condiciones seguras de trabajo. Un aislamiento de nave industrial bien especificado actúa sobre esa causa, no sólo sobre sus síntomas.

Para un gerente de planta o mantenimiento, la decisión no consiste en colocar cualquier material bajo la lámina. Requiere entender por dónde entra o sale la energía, qué áreas son críticas, cómo se comporta la humedad y qué restricciones tiene la operación. La solución correcta puede reducir costos energéticos y proteger la productividad; una solución mal ejecutada puede generar condensación, filtraciones, riesgos de incendio o retrabajos.

Qué resuelve el aislamiento de nave industrial

El aislamiento térmico limita la transferencia de calor entre el exterior y el interior de una nave. En climas cálidos como el de Nuevo León, el objetivo principal suele ser disminuir la ganancia de calor a través de cubiertas y muros. En áreas con aire acondicionado, cuartos de proceso, laboratorios, almacenes con requerimientos de temperatura o plantas ubicadas en zonas frías, también ayuda a conservar la energía dentro del edificio.

Su efecto operativo se observa en varios frentes. La temperatura interior se vuelve más estable, los equipos de climatización trabajan con menor carga y los colaboradores enfrentan menos estrés térmico. Esto puede favorecer la continuidad de procesos sensibles, como ensamble de precisión, manejo de adhesivos, recubrimientos, empaques, componentes electrónicos o almacenamiento de materias primas con tolerancias definidas.

También existe una relación directa con el estado de la infraestructura. Las variaciones bruscas de temperatura y la condensación deterioran láminas, sellos, estructuras secundarias y acabados interiores. Cuando el vapor de agua alcanza una superficie fría, puede condensarse y provocar goteos sobre inventario, maquinaria, tableros eléctricos o producto en proceso. Por ello, aislar sin revisar barreras de vapor, ventilación y puntos de infiltración es una decisión incompleta.

El aislamiento acústico puede incorporarse al proyecto cuando existe maquinaria ruidosa, operaciones de corte, prensas, compresores o zonas cercanas a oficinas. Sin embargo, no todos los aislantes térmicos resuelven el ruido con la misma eficacia. El desempeño requerido debe definirse desde el diagnóstico, especialmente cuando seguridad e higiene industrial han identificado exposición relevante al ruido.

El diagnóstico antes de seleccionar un sistema

La cubierta suele ser el primer punto de revisión porque concentra una parte significativa de la ganancia térmica. Pero una nave no se comporta como un solo plano. Muros perimetrales, puertas de andén, cortinas, domos, ventilas, uniones entre láminas y pasos de tuberías pueden convertirse en puentes térmicos o rutas de infiltración de aire.

Una evaluación técnica debe considerar la orientación del edificio, el tipo y estado de la cubierta, la altura libre, los horarios de mayor radiación, la ventilación existente, la presencia de aire acondicionado y el uso de cada área. No exige el mismo desempeño un almacén general que una línea de producción con personal permanente, una zona de inspección de calidad o un cuarto donde se resguardan materiales higroscópicos.

También conviene revisar el consumo eléctrico y la operación de los equipos HVAC antes de iniciar. Si los equipos trabajan al límite durante las horas de mayor calor, el aislamiento puede reducir su carga. Si el problema principal es una mala distribución de aire, falta de mantenimiento o extracción insuficiente, el proyecto puede requerir acciones complementarias. Medir primero evita atribuir al aislante una solución que depende de todo el sistema de acondicionamiento.

La inspección debe incluir filtraciones, corrosión, deformaciones de lámina y fijaciones. Instalar un sistema sobre una cubierta con fallas activas sólo oculta temporalmente el problema. La reparación de impermeabilización, sellado de traslapes o sustitución de secciones dañadas debe coordinarse antes o durante la intervención para asegurar un resultado durable.

Sistemas habituales y sus aplicaciones

Los paneles tipo sándwich integran dos caras metálicas con un núcleo aislante. Son una alternativa eficiente cuando se requiere renovar cubiertas o muros, mejorar la imagen de la nave y obtener un desempeño térmico consistente. Su principal ventaja es que resuelven cerramiento y aislamiento en un mismo elemento. A cambio, requieren una revisión precisa de estructura, pendientes, remates y compatibilidad con instalaciones existentes.

Los sistemas de lana mineral o fibra de vidrio son útiles en cubiertas y muros cuando se busca aislamiento térmico y una contribución relevante al control acústico. Su desempeño depende de mantener el espesor especificado, evitar compresiones indebidas y proteger el material contra humedad. En aplicaciones donde el comportamiento ante fuego es prioritario, la lana mineral suele ser una opción a evaluar por sus características no combustibles, siempre conforme al diseño y especificación del proyecto.

Las espumas rígidas, como poliisocianurato o poliuretano, ofrecen alta capacidad aislante con espesores relativamente reducidos. Pueden ser convenientes cuando el espacio disponible es limitado o se necesita mejorar el desempeño sin modificar de forma importante la geometría interior. Deben seleccionarse considerando su reacción al fuego, los recubrimientos requeridos, la exposición a rayos UV y las condiciones de instalación.

Los recubrimientos térmicos reflectivos pueden apoyar al reducir la absorción de radiación solar en ciertas cubiertas. Funcionan mejor como parte de una estrategia integral y sobre superficies preparadas correctamente. No sustituyen automáticamente un aislante con resistencia térmica definida, sobre todo en procesos con control estricto de temperatura. Su conveniencia depende del estado de la cubierta, el objetivo térmico y el presupuesto disponible.

Diseñar para operación, seguridad y mantenimiento

Un proyecto de aislamiento no debe bloquear luminarias, sistemas contra incendio, ventilación, cámaras, charolas eléctricas, tuberías ni accesos de mantenimiento. Cada interferencia requiere coordinación entre especialidades para conservar distancias, accesibilidad y desempeño de los sistemas críticos de la nave.

La seguridad contra incendio merece atención particular. Los materiales, recubrimientos y detalles constructivos deben alinearse con los requerimientos aplicables de protección civil, seguridad industrial, aseguradora y diseño del inmueble. No basta con elegir un producto por su ficha comercial. Debe validarse su uso específico en cubiertas, muros, plafones o áreas de proceso, así como la continuidad de las barreras y sellos en penetraciones.

La humedad es otro punto de control. Una barrera de vapor instalada del lado incorrecto, juntas sin sellar o ventilación mal resuelta pueden atrapar humedad dentro del sistema. Con el tiempo, esto reduce el desempeño del aislante y favorece corrosión o contaminación. Los detalles de remate en cumbreras, bajantes, domos, puertas y encuentros con muros son tan relevantes como el material principal.

En plantas activas, la programación define buena parte del éxito. Los trabajos en altura, movimientos de material y apertura temporal de áreas deben ejecutarse por frentes, con delimitación, permisos, protección de equipos y coordinación con producción. El objetivo es mejorar la envolvente sin generar un paro no programado, exposición para el personal o contaminación sobre producto.

Cómo medir el retorno del proyecto

El retorno no debe calcularse sólo con el precio por metro cuadrado instalado. Conviene integrar el consumo energético previo, la reducción esperada de carga térmica, las horas de operación de aire acondicionado o ventilación, el costo de mantenimiento correctivo asociado a filtraciones y el impacto sobre condiciones de trabajo.

En algunos casos, el beneficio más visible será una menor factura eléctrica. En otros, estará en menos incidencias por condensación, mayor estabilidad en la calidad del producto, menor desgaste de equipos o una zona de trabajo que cumple mejor con las condiciones requeridas. Si la nave tiene ampliaciones, áreas con distintos usos o cubiertas de varias épocas, puede ser más rentable intervenir primero los puntos críticos que ejecutar una solución uniforme en toda la superficie.

Después de la instalación, vale la pena comparar temperaturas interiores, consumo de energía, llamadas de mantenimiento y reportes de humedad durante varias semanas. Ese seguimiento permite confirmar el resultado y detectar oportunidades adicionales, como mejorar ventilación, sellar accesos o ajustar controles de climatización.

Un buen aislamiento no se mide sólo por la sensación térmica al terminar la obra. Se mide por una nave más controlada, segura y predecible para producir. En Grupo TAFO, el enfoque parte de revisar la infraestructura completa para proponer una ejecución compatible con la operación, el mantenimiento y las prioridades reales de cada planta.

Instalación eléctrica para máquinas industriales

Una máquina nueva puede convertirse en un cuello de botella desde su primer turno si recibe una alimentación eléctrica incorrecta. La instalación eléctrica para máquinas industriales no consiste solo en tender cable y conectar un tablero: define la estabilidad del proceso, la seguridad de las personas, la vida útil de los equipos y la capacidad de la planta para sostener sus metas de producción.

En una operación manufacturera, una falla eléctrica puede detener una celda completa, comprometer un lote, afectar el OEE y generar costos que superan ampliamente la inversión de una ejecución bien planeada. Por eso, antes de energizar un CNC, una prensa, una inyectora, una línea de ensamble o un sistema automatizado, se requiere ingeniería aplicada a las condiciones reales de la planta.

Qué debe resolver una instalación eléctrica industrial

Cada equipo tiene una demanda distinta. No es lo mismo alimentar un motor de pequeña potencia que una línea con variadores de frecuencia, servodrives, resistencias de calentamiento, controles PLC y sistemas de visión. La instalación debe considerar la carga conectada, la carga de operación, los picos de arranque, la sensibilidad de los controles y la posibilidad de expansión.

El objetivo no es únicamente que la máquina encienda. Debe operar con voltaje estable, protecciones correctamente coordinadas y una puesta a tierra capaz de desviar fallas sin poner en riesgo a operadores ni componentes electrónicos. Una alimentación subdimensionada puede provocar disparos frecuentes, sobrecalentamiento de conductores y caídas de tensión. Una sobredimensionada sin criterio también eleva el costo del proyecto sin aportar desempeño.

La solución adecuada depende del proceso. Por ejemplo, una máquina con variadores puede requerir una estrategia específica para controlar armónicos, evitar interferencias electromagnéticas y proteger la electrónica de potencia. En cambio, un equipo de proceso térmico demanda especial atención a la carga continua y al dimensionamiento térmico de conductores, interruptores y gabinetes.

Ingeniería previa: donde se evitan los paros futuros

Antes de instalar, conviene revisar la capacidad disponible del sistema eléctrico de la nave. Esta validación comienza en la acometida, el transformador y el tablero general, y continúa hasta el punto de conexión de cada máquina. Si se agregan equipos sin revisar la demanda total, pueden aparecer sobrecargas que afecten áreas aparentemente no relacionadas.

Un levantamiento técnico debe identificar tensión nominal, número de fases, frecuencia, corriente de placa, factor de potencia, corriente de cortocircuito disponible, tipo de arranque y requerimientos del fabricante. También debe confirmar la ubicación física de la máquina, rutas de canalización, cruces con tuberías, zonas húmedas, áreas clasificadas y espacios necesarios para mantenimiento.

La distribución de la carga entre fases es otro punto crítico. Un desbalance puede generar calentamiento, pérdidas y problemas de desempeño en motores y controles. En plantas que crecen por etapas, este análisis evita que una expansión urgente termine concentrando cargas en un solo tablero o alimentador.

Capacidad instalada y capacidad realmente utilizable

Tener capacidad nominal no siempre significa tener capacidad disponible para una nueva máquina. Un transformador puede aparentar margen, pero operar cerca de su límite durante ciertos turnos o procesos. De igual forma, un tablero puede contar con espacios físicos libres, aunque su barra principal o interruptor general ya no admita más carga de forma segura.

La decisión debe partir de mediciones y cálculos, no de estimaciones. Evaluar la demanda simultánea, los ciclos de operación y las cargas no lineales permite definir si basta con un alimentador nuevo o si se requiere ampliar el tablero, instalar un transformador adicional o redistribuir cargas existentes.

Componentes que protegen producción y personal

Una instalación confiable integra componentes seleccionados para el ambiente y la criticidad de la operación. Los conductores deben tener la capacidad de corriente adecuada, aislamiento compatible con la temperatura y protección mecánica según la ruta. Las canalizaciones necesitan resistir las condiciones de planta, facilitar inspecciones y mantener una separación ordenada entre potencia, control y comunicaciones.

Los interruptores termomagnéticos, fusibles, guardamotores, contactores y relevadores no se eligen solo por amperaje. Deben tener capacidad interruptiva suficiente para la corriente de cortocircuito disponible y coordinación con las protecciones aguas arriba y aguas abajo. Esta coordinación busca que, ante una falla, se desconecte únicamente el circuito afectado y no una sección completa de producción.

La puesta a tierra merece la misma atención. Una tierra física deficiente puede dejar expuestos a los operadores, causar errores intermitentes en controles, dañar tarjetas electrónicas y dificultar el diagnóstico de fallas. Debe verificarse la continuidad de los conductores de protección, la unión equipotencial de gabinetes y estructuras, así como la condición general del sistema de tierras de la nave.

Instalación eléctrica para máquinas industriales y cumplimiento

El cumplimiento técnico no debe verse como un trámite posterior. Una instalación eléctrica para máquinas industriales debe ejecutarse con criterios de seguridad desde el diseño, considerando la normatividad aplicable, las especificaciones del fabricante, los procedimientos internos de seguridad y las condiciones del sitio.

Esto incluye identificar circuitos, tableros, desconectadores y tensiones; respetar espacios de trabajo frente a equipos eléctricos; seleccionar gabinetes con el grado de protección adecuado; y asegurar medios de desconexión accesibles para mantenimiento y emergencia. En áreas con polvo, humedad, temperaturas elevadas o sustancias inflamables, las exigencias de diseño cambian de forma relevante.

También es indispensable coordinar la instalación con seguridad industrial. Los trabajos de energización, pruebas y mantenimiento requieren procedimientos de bloqueo y etiquetado, verificación de ausencia de tensión y personal calificado. Un proyecto bien ejecutado deja documentación clara para que mantenimiento pueda intervenir sin improvisaciones meses después.

Errores que encarecen una expansión de planta

En proyectos de crecimiento acelerado, es frecuente instalar equipos con rutas provisionales que terminan siendo permanentes. Cables sin identificación, tableros saturados, canalizaciones sin reserva y conexiones fuera de especificación complican cada modificación futura. El costo no aparece solo en la siguiente obra: se refleja en tiempos de diagnóstico más largos y mayor riesgo de paro.

Otro error habitual es separar la instalación eléctrica de las necesidades mecánicas y de proceso. La ubicación de una máquina afecta el flujo de materiales, las rutas de montacargas, el acceso de mantenimiento, la distribución de aire comprimido, las protecciones contra incendio y hasta la capacidad de racks o mezzanines cercanos. Coordinar especialidades desde el inicio reduce retrabajos y evita conflictos en campo.

Tampoco conviene comprar materiales exclusivamente por precio unitario. Un conductor, gabinete o protección de baja calidad puede elevar el riesgo de falla y volver más difícil conseguir refacciones. La mejor decisión equilibra costo inicial, disponibilidad, compatibilidad técnica, vida útil y criticidad del proceso.

Pruebas antes de liberar la máquina a producción

Energizar no equivale a entregar. Antes de poner la máquina en operación, deben realizarse inspecciones visuales, pruebas de continuidad de tierra, verificación de torque en conexiones, revisión de polaridad cuando aplique y medición de voltajes. Durante la puesta en marcha se valida el sentido de giro de motores, la corriente bajo carga, el equilibrio entre fases y el comportamiento de protecciones.

En equipos críticos, una medición de calidad de energía puede revelar caídas de tensión, armónicos o variaciones que no se detectan con una prueba básica. Estos datos permiten corregir condiciones antes de que se conviertan en alarmas recurrentes, fallas de variadores o paros difíciles de explicar.

La entrega debe incluir identificación de circuitos, diagramas actualizados, capacidades de protección instaladas y recomendaciones de mantenimiento. Esa información reduce la dependencia de una sola persona y facilita intervenciones seguras en los siguientes turnos.

Un enfoque integral para plantas en crecimiento

Para una planta en Monterrey, Apodaca o cualquier parque industrial del país, la velocidad de respuesta es relevante, pero no debe sustituir el criterio de ingeniería. Grupo TAFO atiende proyectos de infraestructura industrial entendiendo que una conexión eléctrica se relaciona con la continuidad de toda la operación: producción, mantenimiento, seguridad, calidad y futuras ampliaciones.

Cuando se planea una nueva máquina o la reubicación de una línea, el mejor momento para revisar la infraestructura eléctrica es antes de que el equipo llegue a piso. Validar capacidad, protecciones, rutas y pruebas de puesta en marcha permite arrancar con mayor certidumbre y evitar que una decisión apresurada se convierta en un paro programado de última hora.

La siguiente mejora de su planta no debe comenzar cuando el tablero se dispara. Debe comenzar con una revisión técnica que convierta la energía disponible en producción confiable.

Mezzanine o racks selectivos: cuál conviene

Cuando un almacén empieza a saturarse, la decisión entre mezzanine o racks selectivos no debe partir del precio por metro cuadrado instalado. Debe partir de una pregunta operativa: ¿qué tipo de capacidad necesita ganar la planta sin crear recorridos lentos, riesgos de seguridad o paros durante la ejecución? En operaciones manufactureras y centros de distribución, una solución mal seleccionada puede trasladar el problema de espacio al surtido, al tráfico de montacargas o a la seguridad estructural.

Ambos sistemas aprovechan la altura disponible, pero resuelven necesidades distintas. El mezzanine crea una nueva superficie útil; el rack selectivo organiza carga palletizada con acceso directo. Elegir bien exige revisar inventario, movimiento de materiales, cargas, edificio existente y proyección de crecimiento.

Mezzanine o racks selectivos: la diferencia operativa

Un mezzanine es una estructura metálica independiente o integrada a la nave que genera un segundo nivel de trabajo, almacenamiento o servicios. Puede utilizarse para resguardo de refacciones, empaque, oficinas operativas, inspección de calidad, áreas de ensamble ligero o inventario de baja y media rotación. Su principal valor es convertir altura libre en metros cuadrados aprovechables.

Los racks selectivos, en cambio, están diseñados para almacenar tarimas y permitir acceso directo a cada ubicación. Son una solución especialmente eficiente cuando se manejan múltiples SKU, se requiere control por lote o FIFO operativo mediante una gestión adecuada, y el inventario entra y sale con frecuencia. La operación depende de pasillos, montacargas, alturas de elevación y una distribución que no genere cuellos de botella.

La diferencia parece simple, pero tiene consecuencias importantes. Un mezzanine puede liberar planta baja para producción, embarques o tránsito de materiales. Un rack selectivo aumenta posiciones de tarima sin obligar a mover inventario para llegar a una ubicación específica. Por eso no son soluciones intercambiables: una responde a superficie adicional y la otra a densidad con accesibilidad.

Cuándo conviene instalar un mezzanine

El mezzanine suele ser la alternativa correcta cuando el problema principal es la falta de área de piso, no la falta de posiciones de pallet. En una planta de Monterrey, Apodaca o cualquier corredor industrial con naves de buena altura, esta condición es frecuente: existe volumen vertical desaprovechado, mientras que las áreas de empaque, surtido o mantenimiento ya compiten por cada metro de planta baja.

Conviene considerarlo si se requiere separar procesos sin ampliar la huella de la nave. Por ejemplo, una zona de inspección, kitting, empaque secundario o almacenamiento de componentes pequeños puede operar en un segundo nivel, dejando el nivel inferior para recibo, flujo de materiales o producción. Esta separación también ayuda a ordenar recorridos y disminuir interferencias entre personal peatonal y equipos móviles.

El diseño debe responder a la carga real. No es lo mismo soportar cajas de componente ligero y personal que almacenar refacciones pesadas, contenedores metálicos o equipo de proceso. La capacidad de carga por metro cuadrado, los claros estructurales, el tipo de deck, los puntos de apoyo y el anclaje requieren definición de ingeniería antes de fabricar.

También debe evaluarse el acceso. Escaleras, barandales, puertas de carga, zonas de transferencia, sistemas de elevación y rutas de evacuación forman parte de la solución, no son accesorios que se resuelven al final. Si el segundo nivel recibirá materiales de manera continua, la logística vertical debe diseñarse para evitar que el área inferior se convierta en un punto de espera.

Un mezzanine tiene una ventaja adicional en proyectos por etapas. Puede instalarse para resolver una necesidad inmediata y dejar prevista una expansión, siempre que la estructura, cimentación y circulación se calculen desde el inicio. Sin embargo, no conviene usarlo para ocultar una mala distribución de flujo. Si el material debe subir y bajar varias veces durante cada ciclo de producción, el costo operativo puede superar el beneficio del espacio recuperado.

Cuándo los racks selectivos ofrecen mejor retorno

Los racks selectivos son la opción más lógica cuando el inventario se maneja en tarimas y cada posición debe estar disponible sin reacomodos. Son comunes en almacenes de materia prima, producto terminado, componentes importados y refacciones críticas, donde la trazabilidad y la rapidez de surtido tienen impacto directo en continuidad de operación.

Su configuración debe comenzar con el perfil de carga: dimensiones de tarima, peso máximo, altura total, estabilidad de la unidad, tipo de empaque y variación entre SKU. Un rack calculado sólo con la carga promedio puede quedar expuesto a sobrecargas cuando llegue el pallet más pesado. La capacidad nominal de los bastidores y vigas debe ser visible y consistente con la operación autorizada.

La selección de pasillo es otro punto decisivo. Un pasillo más angosto puede incrementar la capacidad de almacenamiento, pero exige equipos de manejo compatibles, operadores capacitados y mayor control de maniobras. Un pasillo amplio facilita la operación con montacargas convencionales, aunque consume área. No existe una medida universal: depende de la flota, los volúmenes, la frecuencia de movimientos y el nivel de servicio esperado.

En plantas con alta variedad de materiales, el acceso selectivo simplifica inventarios cíclicos, surtido y segregación por lote o condición de calidad. También facilita retirar un pallet dañado o revisar una ubicación puntual sin intervenir el resto del bloque. A cambio, normalmente ofrece menor densidad que soluciones de almacenamiento compacto. Si se manejan pocos SKU con muchas tarimas por referencia, conviene comparar otras configuraciones antes de decidir.

La seguridad de los racks no termina con la instalación. Golpes de montacargas, cambios de carga, modificaciones improvisadas y falta de inspección pueden comprometer componentes críticos. Protectores de puntal, señalización de capacidad, delimitación de pasillos y revisiones periódicas reducen el riesgo de daño estructural y de paros por incidentes.

Variables que deben revisarse antes de cotizar

La cotización debe ser el resultado de un levantamiento técnico, no sólo de un plano con dimensiones generales. La altura libre debe medirse considerando luminarias, ductos, rociadores, charolas eléctricas y cualquier interferencia existente. Asimismo, hay que identificar columnas, juntas, puertas, andenes, rutas de evacuación y zonas de operación que no pueden detenerse.

La carga de la losa es igual de relevante. Tanto un mezzanine como un sistema de racks transmiten cargas concentradas al piso. Antes de definir placas base, anclajes y distribución de apoyos, se requiere validar la condición de la losa y, cuando aplique, de la cimentación. Ignorar este punto puede generar fisuras, asentamientos o restricciones posteriores para la operación.

El sistema contra incendio también debe integrarse desde la ingeniería. Una nueva plataforma o un arreglo de almacenamiento a mayor altura puede modificar la cobertura de rociadores, la disposición de detectores y la estrategia de evacuación. La instalación debe respetar los criterios aplicables al inmueble, al tipo de mercancía y a la autoridad o aseguradora correspondiente.

Hay un factor que suele subestimarse: el calendario de ejecución. Instalar dentro de una planta activa requiere definir ventanas de trabajo, aislar áreas, controlar polvo y maniobras, y coordinar actividades con seguridad industrial. Una ejecución sin esta planeación puede afectar embarques, surtido o producción aunque la estructura final sea correcta.

¿Es posible combinar ambas soluciones?

Sí, y en muchos casos es la decisión más rentable. Un mezzanine puede destinarse a kitting, empaque o inventario ligero, mientras los racks selectivos concentran tarimas de materia prima y producto terminado en planta baja. Esta combinación ordena el uso de cada nivel según la naturaleza del material y evita utilizar posiciones de rack para artículos que no requieren manejo con montacargas.

También puede diseñarse un mezzanine sobre áreas de racks o almacenamiento, siempre que la solución considere claros, protecciones, accesos y cargas de forma integral. No debe tratarse como dos proyectos aislados. La convivencia entre estructura, tráfico, equipos de manejo, iluminación, protección contra incendio y evacuación necesita una sola coordinación técnica.

Para Grupo TAFO, el valor del proyecto está en revisar la operación completa: capacidad requerida, flujo de materiales, seguridad, estructura existente y continuidad de la planta durante la instalación. Esa visión evita inversiones que resuelven la saturación de hoy pero limitan el crecimiento de mañana.

Antes de decidir, recorra el almacén con datos reales de rotación, pesos, alturas y recorridos. La mejor solución no será necesariamente la que instale más acero, sino la que permita mover, resguardar y surtir materiales con seguridad sin agregar tiempos improductivos a la operación.

Guía de mantenimiento de techos industriales

Una filtración sobre una línea de producción, un tablero eléctrico o un almacén de materia prima puede detener una operación mucho antes de que el agua llegue al piso. Esta guía de mantenimiento de techos está dirigida a responsables de planta, facilities y mantenimiento que necesitan proteger la infraestructura de su nave sin comprometer seguridad, calidad ni disponibilidad operativa.

En el entorno industrial de Monterrey y otros corredores manufactureros del país, el techo recibe una carga constante: radiación solar intensa, cambios térmicos, lluvias de alta intensidad, contaminantes, vibración de equipos y tránsito técnico. Esperar a que aparezca una gotera para intervenir convierte una actividad controlable en una reparación urgente, más costosa y con mayor riesgo de afectar el OEE.

Por qué el mantenimiento de techos es una actividad crítica

El techo industrial no solo cubre el inmueble. Protege maquinaria, inventarios, instalaciones eléctricas, sistemas contra incendios y condiciones ambientales necesarias para el proceso. Cuando su desempeño se deteriora, las consecuencias pueden ir desde manchas de humedad hasta corrosión estructural, contaminación de producto, cortos eléctricos y paros no programados.

El costo real de una falla rara vez se limita al sellador, la lámina o la membrana que debe reemplazarse. También incluye horas de producción perdidas, movimientos de materiales, limpieza correctiva, merma, trabajo en horarios extraordinarios y exposición del personal a condiciones inseguras. Por eso, una estrategia efectiva se enfoca en anticipar fallas y priorizar riesgos, no solo en reparar daños visibles.

La frecuencia de revisión depende del tipo de cubierta, antigüedad del edificio, actividad dentro de la nave y exposición climática. Una cubierta nueva con mantenimiento documentado no requiere el mismo nivel de intervención que un techo con reparaciones acumuladas, equipos instalados y antecedentes de filtraciones. Aun así, toda nave debe contar con inspecciones programadas y una respuesta clara para eventos extraordinarios.

Guía de mantenimiento de techos: qué revisar en cada inspección

Una inspección útil no consiste en recorrer la cubierta y tomar fotografías generales. Debe comparar el estado actual con hallazgos anteriores, ubicar condiciones de falla y definir acciones con prioridad, responsable y fecha de ejecución. El registro permite identificar patrones antes de que se conviertan en una emergencia.

Cubierta, lámina y sistema impermeable

Revise la continuidad de la superficie. En techos de lámina, busque corrosión, perforaciones, fijaciones flojas, traslapes abiertos, deformaciones y pérdida de recubrimiento. En sistemas impermeabilizados, detecte ampollas, grietas, desprendimientos, zonas resecas, punzonamientos y uniones debilitadas.

Las reparaciones puntuales son adecuadas cuando el daño está delimitado y el sistema general conserva desempeño. Si los parches se multiplican, hay humedad recurrente o la cubierta agotó su vida útil, conviene evaluar una rehabilitación por secciones o integral. Aplicar más material sobre una superficie contaminada, húmeda o mal preparada puede ocultar el problema por semanas, pero no resuelve su causa.

Bajantes, canaletas y desagües

El agua estancada acelera el deterioro de casi cualquier sistema de techo. Canaletas con hojas, polvo, residuos de empaque o sedimentos reducen la capacidad de desalojo durante una tormenta. En una nave con grandes claros, esa acumulación puede generar cargas adicionales y dirigir el agua hacia juntas, penetraciones o zonas bajas.

La limpieza debe incluir canaletas, coladeras, rejillas, bajantes y descargas. También se debe confirmar que el agua termine en un punto seguro y que no regrese a la cimentación o a áreas de tránsito. Si existen encharcamientos frecuentes, la solución puede requerir corrección de pendientes, ampliación de drenajes o rediseño puntual, no solo limpieza.

Penetraciones, juntas y encuentros

La mayoría de las filtraciones no comienza en el centro del techo. Suele aparecer alrededor de ductos, ventiladores, domos, tuberías, bases de equipos, chimeneas, antenas, muros perimetrales y cambios de material. Estos puntos concentran movimiento térmico y requieren detalles de sellado compatibles con la cubierta.

Revise que los remates estén firmes, que los sellos no estén cuarteados y que no existan aperturas alrededor de fijaciones. Cuando se instalan nuevos equipos en azotea, el proyecto debe considerar desde el inicio los soportes, pasos de instalaciones, impermeabilización y rutas de mantenimiento. Perforar la cubierta sin resolver esos detalles crea fallas previsibles.

Estructura, plafones y señales desde el interior

La inspección exterior debe complementarse dentro de la nave. Manchas, goteo, aislante húmedo, corrosión en correas, pintura desprendida o presencia de moho indican que la humedad ya superó la primera barrera de protección. En áreas con plafón, el daño puede avanzar sin ser visible desde el piso.

Si se observa deformación de lámina, pandeo, fisuras en elementos estructurales o filtraciones cercanas a instalaciones energizadas, se requiere una evaluación técnica inmediata. No conviene asignar estas condiciones a una cuadrilla sin experiencia en trabajo en altura, seguridad industrial y sistemas de cubierta. La intervención improvisada puede aumentar el riesgo de caída, dañar la estructura o dejar una reparación incompatible.

Defina una frecuencia de mantenimiento basada en riesgo

Como regla operativa, programe una inspección general antes de la temporada de lluvias y otra al finalizarla. Además, realice revisiones posteriores a granizo, vientos fuertes, lluvias atípicas, instalación de equipos o trabajos de terceros en azotea. Las inspecciones adicionales son necesarias cuando una zona crítica reporta humedad, aunque el evento parezca menor.

Para administrar el programa, clasifique cada hallazgo según su impacto. Una obstrucción leve en una canaleta puede programarse en una ruta preventiva; una filtración sobre un tablero, un cuarto eléctrico, producto terminado o área con requisitos sanitarios exige atención prioritaria. El criterio no debe ser solo el tamaño del daño, sino la consecuencia de que evolucione.

Un formato de inspección debe registrar ubicación, evidencia fotográfica, condición detectada, causa probable, nivel de riesgo, acción recomendada y fecha de cierre. Esta disciplina facilita presupuestos, evita que los hallazgos se pierdan entre órdenes de trabajo y permite justificar rehabilitaciones con información técnica, no con percepciones.

Cómo ejecutar trabajos sin afectar la producción

El mantenimiento de techos requiere coordinación entre mantenimiento, seguridad, producción y, en algunos casos, calidad. Antes de iniciar, delimite el área de trabajo, defina accesos, revise el pronóstico climático, establezca permisos de trabajo en altura y proteja los equipos sensibles bajo la zona de intervención.

En procesos críticos, puede ser necesario ejecutar por etapas, fuera de ventanas de producción o con barreras temporales contra polvo y agua. No siempre es viable detener toda la nave, pero tampoco es aceptable trabajar sobre una línea activa sin controlar el riesgo de caída de herramientas, residuos o ingreso de humedad.

La selección de materiales debe responder al sistema existente y a las condiciones de operación. Hay diferencias relevantes entre una cubierta de lámina galvanizada, una losa con impermeabilizante prefabricado, una membrana líquida o un techo con aislamiento. Mezclar productos sin validar compatibilidad puede ocasionar desprendimientos, pérdida de adherencia o reparaciones difíciles de mantener.

Errores que elevan el costo de una filtración

Un error frecuente es limitarse a sellar el punto donde gotea dentro de la nave. El agua puede recorrer correas, aislamiento o juntas antes de aparecer, por lo que el origen suele estar a varios metros de la evidencia visible. Otra práctica riesgosa es acumular parches sin corregir drenajes, pendientes o penetraciones deficientes.

También afecta la falta de control sobre contratistas que suben a la cubierta para instalar cableado, equipos o publicidad. Cada perforación, anclaje o ruta de tránsito debe documentarse y restaurarse conforme al sistema de techo. La azotea no debe tratarse como una superficie de paso libre.

Finalmente, postergar una reparación porque la gotera “solo aparece cuando llueve fuerte” suele ser una decisión costosa. La humedad intermitente daña aislamiento, acelera corrosión y puede comprometer áreas que no son accesibles para inspección visual. Actuar temprano permite corregir con menor alcance y mejor control de costos.

Cuando conviene pasar de mantenimiento a rehabilitación

La rehabilitación debe evaluarse cuando el sistema presenta fallas repetitivas, corrosión extendida, pérdida generalizada de impermeabilidad, múltiples reparaciones antiguas o cambios en el uso del inmueble. Por ejemplo, una nave que incorporó nuevos equipos en azotea, incrementó el valor de su inventario o instaló procesos sensibles puede requerir un estándar de protección superior al original.

Antes de decidir, conviene realizar un diagnóstico que contemple la cubierta, estructura, drenaje, penetraciones y condiciones interiores. Así se evita invertir en una impermeabilización nueva sobre un problema estructural o de desalojo de agua que seguirá presente. El alcance correcto puede ser localizado, sectorizado o integral; depende de la evidencia técnica y del riesgo operativo.

En Grupo TAFO, el mantenimiento de infraestructura se aborda con enfoque de continuidad operativa: diagnóstico en sitio, ejecución segura y coordinación con las necesidades reales de la planta. La mejor intervención es la que protege activos sin crear nuevas restricciones para producción.

Un techo en buen estado no llama la atención porque cumple su función todos los días. Mantenerlo así exige inspeccionar antes de la lluvia, documentar cada condición y corregir las causas de falla con el mismo rigor que se aplica a un equipo crítico de producción.

Causas del arco eléctrico en plantas industriales

Un tablero eléctrico con conexiones flojas, humedad acumulada o mantenimiento postergado puede operar aparentemente sin problemas durante semanas. Sin embargo, basta una maniobra, una sobrecarga o una falla de aislamiento para generar un evento de alta energía. Entender las causas del arco eléctrico permite intervenir antes de que una anomalía menor se convierta en lesiones graves, daño a equipos críticos y un paro no programado.

En una planta manufacturera, el arco eléctrico no es únicamente un tema de cumplimiento en seguridad. También es un riesgo directo para la continuidad operativa, la disponibilidad de maquinaria, los costos de mantenimiento y métricas como OEE. La prevención requiere ingeniería, inspección en sitio y decisiones de mantenimiento basadas en las condiciones reales de la instalación.

¿Qué es un arco eléctrico y por qué es crítico?

Un arco eléctrico es una descarga de corriente que se produce a través del aire entre conductores con diferente potencial eléctrico, o entre un conductor y tierra. Cuando el aislamiento falla o la distancia entre partes energizadas se reduce, la corriente puede encontrar un camino no previsto y formar un plasma de muy alta temperatura.

El resultado puede incluir una liberación súbita de calor, luz intensa, presión, ruido y partículas metálicas fundidas. Un evento severo puede dañar interruptores, barras, gabinetes, cables, motores y equipos de control en cuestión de milisegundos. Para el personal cercano, representa riesgos de quemaduras, lesiones oculares, daño auditivo y proyección de materiales.

La severidad depende de factores como el nivel de cortocircuito disponible, el voltaje, el tiempo de despeje de las protecciones, la distancia de trabajo y la configuración del equipo. Por eso, dos tableros con el mismo voltaje pueden presentar niveles de riesgo muy distintos.

Principales causas del arco eléctrico

Las fallas de arco rara vez aparecen sin antecedentes. Generalmente son el último eslabón de una cadena que combina deterioro físico, condiciones ambientales, diseño deficiente o prácticas inseguras de operación.

Conexiones flojas y puntos calientes

Una terminal mal torqueada aumenta la resistencia eléctrica en el punto de unión. A medida que circula corriente, esa resistencia genera calor; el calor oxida la conexión, degrada el aislamiento y eleva aún más la resistencia. Este ciclo puede terminar en una falla entre fases o hacia tierra.

Las conexiones flojas son frecuentes después de ampliaciones, reemplazos de componentes, vibración constante de maquinaria o intervenciones sin control de torque. La termografía es una herramienta útil para detectar estos puntos antes de que se conviertan en una falla, siempre que los resultados se interpreten según la carga real del circuito.

Aislamiento deteriorado en cables y equipos

El aislamiento eléctrico envejece por temperatura, humedad, químicos, radiación, vibración y esfuerzo mecánico. En plantas donde existen aceites, polvo conductor, vapor, lavado frecuente o variaciones térmicas, el deterioro puede acelerarse de forma considerable.

Un cable con aislamiento agrietado, una barra con separadores dañados o un interruptor con componentes degradados pueden permitir una descarga entre conductores. El riesgo aumenta si el daño queda oculto dentro de charolas saturadas, canalizaciones con humedad o gabinetes sin limpieza técnica.

Contaminación, polvo y humedad

El polvo industrial no siempre es inocuo. Dependiendo del proceso, puede contener partículas metálicas, carbón, sales, fibras o residuos que reducen la capacidad aislante de las superficies. Cuando se acumula sobre aisladores, barras o componentes internos, facilita corrientes de fuga y trayectorias de arco.

La humedad genera un efecto similar, especialmente si entra en gabinetes con sellos deteriorados, puertas mal cerradas o canalizaciones expuestas. En áreas de proceso húmedas, cuartos eléctricos con condensación o zonas cercanas a lavado, la selección del envolvente y el mantenimiento de sellos son tan relevantes como la capacidad eléctrica del tablero.

Errores de instalación, modificación o mantenimiento

Una derivación agregada sin análisis de carga, una protección mal seleccionada o una barra expuesta después de una modificación pueden comprometer la seguridad de todo el conjunto. También hay riesgo cuando se sustituyen componentes por otros incompatibles, se instalan conductores de calibre inadecuado o se omiten separaciones y barreras internas.

Durante el mantenimiento, el problema no siempre es la tarea, sino la falta de un procedimiento controlado. Trabajar energizado sin justificación técnica, usar herramienta no aislada, dejar tornillería dentro del gabinete o cerrar un tablero sin verificar conexiones son prácticas que pueden detonar un arco eléctrico. Los protocolos de bloqueo y etiquetado deben ir acompañados de verificación de ausencia de tensión, no limitarse a una señalización administrativa.

Sobrecargas, cortocircuitos y protecciones mal coordinadas

Cuando una instalación crece sin actualizar alimentadores, interruptores y capacidad de cortocircuito, los componentes pueden operar fuera de sus condiciones de diseño. Las sobrecargas sostenidas elevan la temperatura de cables y conexiones, mientras que un cortocircuito exige que las protecciones interrumpan la corriente con rapidez y dentro de su capacidad nominal.

La coordinación de protecciones es determinante. Si un interruptor tarda demasiado en despejar una falla, la energía incidente aumenta. Si dispara de forma indiscriminada, puede detener una sección mayor de la planta de la necesaria. El objetivo es equilibrar selectividad y velocidad de despeje, con estudios y ajustes sustentados en la arquitectura eléctrica actual, no en condiciones de operación de años anteriores.

Fallas mecánicas y envejecimiento de interruptores

Los interruptores termomagnéticos, de caja moldeada o de potencia tienen una vida útil condicionada por maniobras, carga, ambiente y mantenimiento. Mecanismos desgastados, contactos erosionados o cámaras de extinción deterioradas pueden afectar su capacidad de abrir una falla.

Conservar un interruptor antiguo no implica necesariamente que sea inseguro. Depende de su condición, historial de operación, disponibilidad de refacciones, pruebas aplicables y nivel de falla disponible. No obstante, mantener equipos críticos sin diagnóstico por antigüedad o costo de reemplazo puede transferir un riesgo mayor a producción y al personal.

Señales que requieren atención inmediata

No todas las señales indican un arco inminente, pero ignorarlas normaliza condiciones que deben investigarse. Olor a material quemado, decoloración de terminales, disparos recurrentes, zumbidos anormales, calentamiento de gabinetes, carbonización interna o parpadeo en cargas son alertas operativas.

También conviene revisar cambios aparentemente menores: una línea de producción nueva conectada a un tablero existente, incremento en la demanda de motores, intervención de contratistas externos o filtraciones en un cuarto eléctrico. La condición de riesgo cambia cuando cambia la instalación; por ello, los planos unifilares, cuadros de carga y etiquetas de tableros deben mantenerse actualizados.

Cómo reducir el riesgo sin afectar la operación

La estrategia más efectiva combina prevención, detección y capacidad de respuesta. El primer paso es conocer la condición eléctrica de la planta mediante inspecciones visuales, termografía bajo carga, pruebas en equipos críticos y revisión de conexiones, tierras físicas y protecciones. Estas actividades deben programarse de acuerdo con la criticidad de cada activo, no con una frecuencia idéntica para toda la instalación.

Después, es necesario corregir hallazgos con prioridad técnica. Un punto caliente en un alimentador principal, una puerta de gabinete sin sello en un área húmeda o un interruptor con capacidad interruptiva insuficiente no deben tratarse como pendientes menores. La priorización debe considerar el riesgo a las personas, el impacto potencial en producción, la probabilidad de falla y la ventana disponible para intervenir.

La ingeniería de protección también debe actualizarse después de expansiones o cambios relevantes en carga. Estudios de cortocircuito, coordinación y energía incidente permiten definir ajustes, etiquetas de riesgo y equipo de protección personal apropiado para cada punto de trabajo. El EPP no elimina la falla: reduce parte de la exposición si la falla ocurre. La medida de mayor valor sigue siendo eliminar condiciones peligrosas y evitar trabajos energizados cuando exista una alternativa segura.

En operaciones con alta exigencia de disponibilidad, planear la intervención es clave. Algunas correcciones requieren paro programado, pero suelen evitar paros de mayor duración y costo. Un proveedor integral puede coordinar diagnóstico, reparación, canalización, reemplazo de componentes, adecuaciones civiles y puesta en marcha bajo un solo plan de ejecución. Para Grupo TAFO, este enfoque permite atender la infraestructura eléctrica con visión de seguridad, continuidad y desempeño de planta.

La prevención debe integrarse a la disciplina operativa

El arco eléctrico no se previene únicamente con una inspección anual ni con la sustitución aislada de un componente. Se previene cuando mantenimiento, seguridad, producción e ingeniería comparten información sobre cargas, cambios de proceso, fallas recurrentes y activos críticos.

Cada tablero intervenido, cada conexión verificada y cada protección correctamente ajustada representa una barrera adicional entre una operación estable y un evento que puede detenerla. La mejor ventana para corregir una condición eléctrica de riesgo es antes de que la planta tenga que detenerse por ella.

Instalación de sistemas de automatización y control

Un paro de línea no siempre empieza con una falla mecánica. Con frecuencia, el origen está en una señal que no llegó, un sensor mal calibrado, una lógica de control sin respaldo o un tablero que ya no responde a las condiciones reales del proceso. La instalación de sistemas de automatización y control debe atender estas variables desde la ingeniería inicial, porque su resultado impacta directamente la disponibilidad de equipos, la calidad del producto y la seguridad del personal.

Para una planta manufacturera, automatizar no significa únicamente colocar un PLC o una pantalla HMI. Significa integrar equipos, energía, instrumentación, comunicaciones y lógica de proceso para que la operación sea repetible, medible y capaz de responder ante desviaciones. Cuando la ejecución es correcta, el sistema entrega información útil a mantenimiento, producción, calidad y seguridad. Cuando se improvisa, genera fallas intermitentes que consumen tiempo, refacciones y capacidad productiva.

Qué debe resolver una instalación de automatización y control

El propósito de un sistema de control es llevar una variable de proceso al valor requerido y mantenerla dentro de los límites definidos. Puede tratarse de presión en una red de aire comprimido, nivel en un tanque, velocidad de un transportador, temperatura en un horno, caudal de agua de proceso o posición de una máquina. La automatización convierte esas condiciones en datos, decisiones y acciones controladas.

En una instalación industrial bien planteada, los sensores capturan la condición real del proceso; el controlador ejecuta la lógica programada; los actuadores responden mediante motores, válvulas, variadores o cilindros; y la interfaz permite que el operador supervise, ajuste parámetros autorizados y atienda alarmas. Cada componente depende del otro. Un instrumento preciso no compensa una mala canalización, ni un controlador moderno corrige una señal eléctrica contaminada.

También debe definirse el nivel de automatización que conviene a la operación. En ciertos procesos, basta un control local confiable con alarmas claras. En otros, la necesidad es centralizar datos, registrar tendencias, integrar sistemas de supervisión y comunicar información hacia plataformas de producción. La decisión depende de la criticidad del proceso, los riesgos asociados, el costo del paro y la capacidad del personal para operar y mantener la solución.

La ingeniería antes del cableado

La mayor parte de los problemas costosos aparece cuando se instala sin levantar correctamente el proceso. Antes de montar tableros, charolas o dispositivos de campo, es necesario revisar diagramas eléctricos disponibles, secuencias de operación, cargas, puntos de conexión, interbloqueos de seguridad y condiciones ambientales. En plantas con modificaciones acumuladas durante años, esta etapa suele revelar señales sin identificar, tableros saturados, equipos fuera de norma o circuitos que ya no corresponden con los planos.

La ingeniería debe traducir la necesidad operativa en documentos ejecutables. Esto incluye diagramas unifilares y de control, lista de entradas y salidas, arquitectura de red, planos de ubicación, especificación de instrumentación, listado de cables y filosofía de alarmas. Definir estos elementos no es burocracia: permite cotizar con precisión, reducir retrabajos y facilitar futuras intervenciones de mantenimiento.

Un punto crítico es separar correctamente la potencia, el control y las comunicaciones. Los conductores de motores, variadores y equipos de alta carga pueden generar interferencias que afectan señales analógicas y redes industriales si se comparten rutas o no se aplican blindajes y tierras adecuadas. La canalización, la selección de cable y la puesta a tierra forman parte de la confiabilidad del sistema, aunque no sean los componentes más visibles del proyecto.

Seguridad funcional y continuidad operativa

Toda lógica de control debe considerar qué ocurre cuando un sensor falla, se pierde comunicación, baja la presión de aire o se interrumpe la energía. Una instalación profesional no solo programa el ciclo normal: define estados seguros, alarmas relevantes, paros controlados y condiciones claras para reiniciar.

Los circuitos de paro de emergencia, relevadores o controladores de seguridad, guardas y dispositivos de acceso deben integrarse conforme al riesgo de la máquina y a las condiciones del área. No conviene usar una misma solución para toda aplicación. Un transportador, una celda robotizada y un sistema de bombeo tienen riesgos, dinámicas y requerimientos de protección diferentes.

La continuidad también depende de diseñar para mantenimiento. Tableros con identificación legible, borneras ordenadas, espacio para expansión, protecciones accesibles y respaldo del programa reducen el tiempo de diagnóstico cuando ocurre una falla. En un turno crítico, encontrar un punto de prueba o reemplazar un componente sin detener toda la instalación puede marcar una diferencia importante en OEE.

Etapas de la instalación de sistemas de automatización y control

La ejecución en sitio debe seguir una secuencia coordinada con producción, mantenimiento, seguridad y facilities. El objetivo no es terminar rápido a cualquier costo, sino intervenir sin comprometer la operación existente ni extender las ventanas de paro.

Primero se realiza el levantamiento técnico y la validación de alcance. Después se desarrollan o actualizan los documentos de ingeniería, se seleccionan equipos compatibles con el proceso y se planea la logística de materiales, accesos y maniobras. En instalaciones dentro de naves activas, también se deben programar bloqueos de energía, permisos de trabajo, trabajos en altura y rutas de circulación.

Durante el montaje se instalan tableros, canalizaciones, cableado, sensores, válvulas, variadores, estaciones de operador y equipos de comunicación. La calidad en esta fase se comprueba mediante etiquetado, torqueado de conexiones, continuidad, aislamiento, polaridad y revisión de tierras. Son verificaciones sencillas en apariencia, pero evitan fallas que después se confunden con errores de programación.

La etapa de pruebas debe distinguir entre pruebas en frío y pruebas con proceso. En frío se valida cada entrada, salida, alarma, sentido de giro y comunicación sin poner en riesgo la producción. Con proceso se ajustan tiempos, rangos, setpoints e interbloqueos bajo condiciones reales. Finalmente, el arranque debe cerrar con planos actualizados, respaldos de programas, manuales de operación y capacitación para los usuarios responsables.
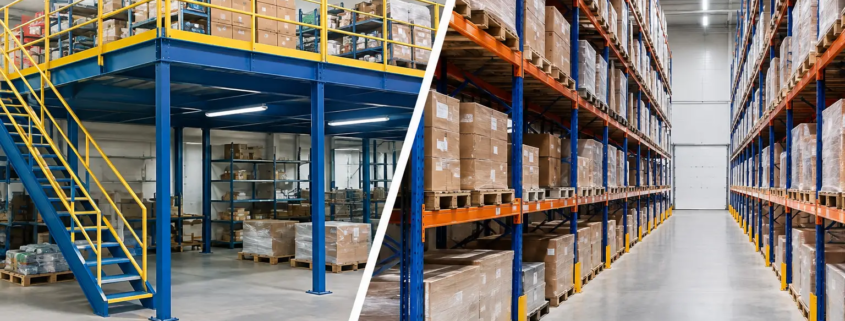
Integración con infraestructura industrial existente

La automatización no trabaja aislada. Una modernización de control puede requerir adecuaciones en la instalación eléctrica industrial, nuevas tuberías para aire comprimido, protección contra incendios, obra civil para bases o modificaciones en equipos de proceso. Coordinar estas especialidades desde un solo frente evita que una obra eléctrica avance sin considerar la ruta de instrumentos o que un tablero se instale donde después será inaccesible por una expansión de racks o mezzanines.

Esta integración es particularmente relevante en Monterrey y su zona metropolitana, donde muchas plantas operan con ampliaciones sucesivas, equipos de distintas generaciones y exigencias de producción elevadas. En estos casos, reemplazar todo el sistema no siempre es la mejor decisión. Puede ser más rentable migrar por etapas, conservar componentes que aún son confiables y priorizar los cuellos de botella que provocan paros o variación de calidad.

La compatibilidad con equipos existentes debe evaluarse desde el inicio. Hay que revisar protocolos de comunicación, disponibilidad de refacciones, capacidad de los tableros, condición de los motores y si la documentación permite intervenir con seguridad. Una solución aparentemente económica puede elevar el costo total si obliga a depender de componentes obsoletos o no permite diagnósticos rápidos.

Indicadores para evaluar el resultado

El éxito no se mide por la cantidad de dispositivos instalados, sino por el efecto sobre la operación. Después del arranque, conviene comparar los paros no programados, el tiempo medio de reparación, el consumo energético, los rechazos de calidad y la disponibilidad de información del proceso. Si el sistema controla una variable crítica, también debe verificarse la estabilidad del proceso y la reducción de ajustes manuales.

Los datos generados pueden ayudar a detectar pérdidas que antes eran invisibles: compresores operando fuera de rango, transportadores detenidos por acumulación, ciclos más lentos de lo esperado o alarmas repetitivas que el operador normalizó. Sin embargo, capturar datos no garantiza mejoras. Se requiere definir responsables, revisar tendencias y convertir los hallazgos en acciones de mantenimiento o proceso.

Grupo TAFO aborda estos proyectos con una visión de infraestructura y desempeño industrial: una instalación debe ser técnicamente correcta, mantenible y compatible con la continuidad de la planta. La prioridad es ejecutar con control de riesgos, coordinación en sitio y criterios que ayuden a sostener indicadores operativos, no solo entregar una obra terminada.

Antes de aprobar un proyecto, solicite que el alcance defina con claridad qué variable se controlará, qué sucede ante una falla, cómo se probará el sistema y qué documentación quedará disponible para mantenimiento. Esa conversación inicial suele ser la mejor forma de convertir una inversión en automatización en menos paros, decisiones más rápidas y una operación que responde con mayor certeza.

Cómo anclar racks industriales con seguridad

Un rack industrial puede verse estable aun cuando su capacidad real para resistir un impacto, una carga excéntrica o un movimiento sísmico sea insuficiente. Saber cómo anclar racks industriales no consiste solo en perforar el piso e instalar taquetes: requiere validar el sistema completo, desde la losa y el diseño de carga hasta la ubicación del rack y las condiciones reales de operación.

En una planta manufacturera o centro de distribución, un anclaje mal especificado puede convertir un golpe de montacargas en una desviación de columnas, pérdida de verticalidad o colapso progresivo. El costo no se limita a la reparación del rack. Puede implicar inventario dañado, áreas bloqueadas, riesgos para el personal, retrasos de embarque y paros que afectan la continuidad de la operación.

El anclaje es parte del sistema, no un accesorio

Los racks selectivos, drive-in, push-back o de doble profundidad trabajan como estructuras que transmiten cargas al piso. Los marcos verticales reciben el peso de los niveles, tarimas y vigas; las placas base distribuyen esfuerzos hacia la losa; y los anclajes fijan el sistema para resistir fuerzas horizontales, levantamiento y desplazamientos.

Por eso, no todos los racks se anclan de la misma forma. La selección depende de la altura del sistema, la capacidad de carga, el tipo de montacargas, el tráfico en pasillos, la configuración de los niveles, la zona sísmica, el estado del concreto y los requisitos del fabricante. Copiar el anclaje de una instalación vecina o reutilizar perforaciones existentes puede dejar una condición de riesgo que no es visible durante la operación diaria.

El objetivo no es usar el ancla más grande disponible. El objetivo es definir una solución compatible con la placa base, la resistencia y espesor de la losa, las cargas calculadas y los criterios del diseño estructural del rack.

Qué revisar antes de anclar racks industriales

Antes de iniciar perforaciones, el equipo responsable debe revisar la ingeniería del sistema y las condiciones del sitio. Esta etapa previene retrabajos, daños al piso y ajustes improvisados cuando el rack ya está cargado.

Capacidad y condición de la losa

La losa debe evaluarse más allá de su apariencia superficial. Un piso sin grietas visibles no necesariamente tiene el espesor, refuerzo o resistencia requerida en el punto donde se instalará el anclaje. También importa la cercanía a juntas de construcción, juntas de expansión, bordes de losa, fosas, registros, ductos o instalaciones subterráneas.

Perforar demasiado cerca de una junta puede comprometer el concreto o reducir la capacidad efectiva del anclaje. Si existen recubrimientos epóxicos, daños previos, desprendimientos, humedad o reparaciones localizadas, conviene determinar si se requiere rehabilitación antes de montar la estructura. Instalar sobre una base deficiente solo traslada el problema a una etapa posterior, normalmente cuando el rack ya tiene producto almacenado.

Diseño, cargas y geometría del rack

Se debe confirmar la ficha técnica de los marcos, vigas, placas base y anclajes especificados. La carga nominal de un nivel no es el único dato relevante. También deben validarse la altura total, el número de niveles, el tipo de tarima, la distribución de carga, la separación entre racks y la posibilidad de cargas no uniformes.

Una tarima con sobrepeso o mal centrada puede incrementar los esfuerzos en un marco. Lo mismo ocurre cuando un rack se modifica para agregar niveles, cambiar vigas o almacenar productos con dimensiones distintas a las previstas. Si la operación cambió, el anclaje original debe revisarse como parte de la reingeniería, no asumirse como suficiente.

Riesgos de impacto y operación logística

Los anclajes no sustituyen protecciones físicas. En pasillos con alto tránsito, cruces de montacargas o maniobras cerradas, los protectores de columna, defensas y barreras de impacto reducen la probabilidad de que el rack reciba una carga lateral para la que no fue diseñado.

La ubicación de los racks debe permitir radios de giro adecuados, visibilidad y espacio de maniobra. Cuando la operación obliga al operador a trabajar con tolerancias mínimas, los daños recurrentes serán cuestión de tiempo. La seguridad del almacenamiento comienza en el layout, no después del primer golpe.

Proceso técnico de instalación

Una instalación confiable sigue una secuencia controlada. Primero se replantean ejes, alineación, niveles y separación de pasillos conforme al plano aprobado. Los marcos deben colocarse a plomo y las vigas correctamente aseguradas antes de definir el apriete final de los anclajes. Anclar un rack fuera de escuadra o con desniveles sin corregir puede fijar un error de montaje en la estructura.

Después se marcan los puntos de perforación de acuerdo con las placas base y la especificación de ingeniería. El diámetro y la profundidad de barreno deben corresponder exactamente al anclaje definido. Una perforación con diámetro incorrecto, polvo acumulado o profundidad insuficiente disminuye el desempeño del sistema, incluso si el anclaje aparenta quedar firme.

La limpieza del barreno es un paso crítico. El polvo de concreto reduce la adherencia en anclajes químicos y puede afectar la instalación de anclajes mecánicos. El procedimiento debe considerar aspirado, cepillado y limpieza según la tecnología especificada por el fabricante. También es necesario respetar las distancias mínimas entre anclajes y respecto a bordes o juntas.

En anclajes mecánicos, el torque debe aplicarse con herramienta calibrada y conforme a la especificación. Un torque insuficiente puede permitir movimiento; un torque excesivo puede dañar el anclaje, deformar la placa base o fracturar el concreto. En anclajes químicos, además del procedimiento de limpieza, se debe respetar el tiempo de curado antes de aplicar carga. Cargar el rack antes de ese tiempo puede comprometer la fijación.

Una vez instalado, el rack debe verificarse en plomo, nivel y alineación. El apriete final no debe usarse para corregir desviaciones grandes. Cuando existen diferencias en el piso, pueden requerirse calzas metálicas aprobadas y correctamente distribuidas. No se deben usar materiales improvisados como madera, cartón, placas sueltas o rellenos que se deformen con el tiempo.

Errores que generan riesgo y costos operativos

Hay prácticas frecuentes que reducen la confiabilidad de un sistema de almacenamiento. La primera es instalar el rack sin conocer la condición de la losa. La segunda es sustituir el anclaje especificado por otro disponible en obra, sin validar capacidad y compatibilidad. La tercera es omitir anclajes porque el rack “no se mueve” cuando está vacío.

También es riesgoso cortar, soldar o modificar marcos y placas base en sitio sin autorización del fabricante o revisión de ingeniería. Estas intervenciones alteran el comportamiento estructural y pueden invalidar el diseño original. Lo mismo sucede al mover una fila de racks y reutilizar anclajes, perforaciones o componentes dañados por impactos.

Un punto especialmente sensible es la instalación sobre concreto deteriorado. Si el barreno revela concreto con baja integridad, nidos, fisuras activas o espesores menores a los requeridos, la respuesta correcta no es continuar con más anclajes. Se debe detener el frente, evaluar la condición y definir una reparación o solución estructural adecuada.

Inspección y mantenimiento después del montaje

El anclaje debe formar parte de las inspecciones periódicas del rack. Supervisión, mantenimiento y seguridad industrial pueden revisar visualmente la presencia de anclajes, placas deformadas, grietas en concreto, holguras, corrosión, daños en marcos y evidencia de impactos. Cualquier condición anormal debe documentarse y clasificarse para corregirla antes de que evolucione.

Cuando ocurre un impacto de montacargas, no basta con enderezar un protector o liberar el pasillo. Deben revisarse la columna, la placa base, los anclajes y la losa alrededor del punto afectado. Una deformación pequeña puede modificar la distribución de esfuerzos y reducir la capacidad del conjunto.

Los cambios operativos también exigen una nueva revisión: ampliaciones de altura, incremento de cargas, cambio de tarimas, incorporación de equipos de mayor capacidad o reconfiguración de pasillos. El rack fue diseñado para ciertas condiciones, y mantener sus parámetros actualizados protege tanto al personal como al inventario.

En Grupo TAFO, la instalación de racks se aborda con una visión de operación completa: revisión de sitio, montaje, anclaje, adecuaciones de piso y coordinación con las necesidades reales de planta. Para una operación que mide seguridad, disponibilidad y productividad, un rack correctamente anclado no es un detalle de obra: es una condición básica para almacenar, surtir y crecer sin agregar riesgos innecesarios.

Antes de cargar la primera tarima, conviene hacer una pregunta directa: ¿la estructura está anclada para las condiciones que tendrá mañana, no solo para las que tenía el día de su instalación? Esa revisión puede evitar que una decisión aparentemente menor se convierta en un paro operativo mayor.