Qué provoca grietas estructurales en una nave

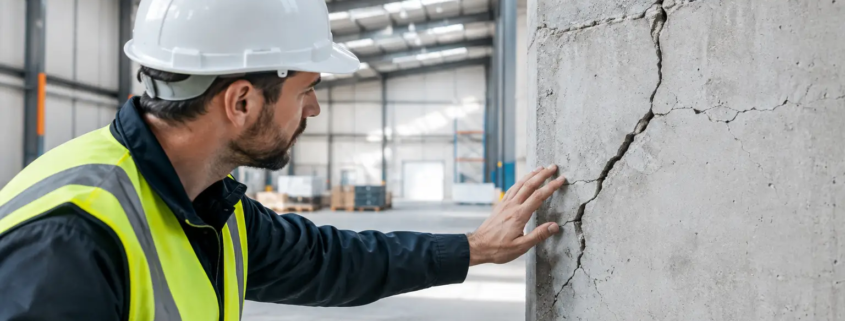
Una grieta que cruza un muro de block, aparece junto a una columna o se abre en la losa de una nave no debe evaluarse solo por su apariencia. Entender qué provoca grietas estructurales permite distinguir entre un detalle superficial y una condición que puede comprometer la seguridad, el flujo de materiales, la instalación de equipos o la continuidad productiva.

En una planta industrial, el problema rara vez es aislado. Una fisura puede ser la manifestación visible de asentamientos, sobrecargas, corrosión, vibración constante, errores constructivos o cambios no controlados en la configuración de la nave. Actuar con criterio técnico desde la primera inspección reduce el riesgo de que una reparación menor se convierta en un paro no programado, una restricción de uso o un costo mayor de rehabilitación.

Qué provoca grietas estructurales en instalaciones industriales

Las grietas estructurales ocurren cuando un elemento de la construcción supera su capacidad de deformación, resistencia o soporte. A diferencia de las fisuras superficiales del recubrimiento, pueden involucrar losas, trabes, columnas, muros de carga, cimentaciones o conexiones metálicas. Su orientación, profundidad, ubicación y evolución dan señales sobre el origen, pero ninguna debe diagnosticarse únicamente a simple vista.

En naves industriales de Monterrey y otros corredores manufactureros, hay factores recurrentes: suelos con comportamiento variable, ampliaciones ejecutadas por etapas, tránsito de montacargas, cargas puntuales de maquinaria y adecuaciones de proceso que modifican las condiciones previstas en el diseño original. El ambiente también influye, especialmente cuando hay humedad, agentes químicos, fugas de agua o variaciones térmicas relevantes.

Asentamientos diferenciales de la cimentación

El asentamiento diferencial sucede cuando una parte de la cimentación desciende más que otra. Esto genera esfuerzos que muros, losas y marcos estructurales no siempre pueden absorber. Es común observar grietas diagonales cerca de vanos, puertas, ventanas, esquinas o uniones entre construcciones nuevas y existentes.

Las causas pueden incluir una compactación deficiente, rellenos no controlados, cambios en la humedad del suelo, fugas hidráulicas, excavaciones cercanas o una cimentación que no corresponde a las cargas reales. En una nave, una grieta asociada a movimiento de suelo puede afectar desde el cierre de puertas hasta la alineación de racks, equipos de precisión y transportadores.

No todos los asentamientos están activos. Algunos ocurrieron durante la construcción y se estabilizaron; otros siguen evolucionando. Por eso, antes de intervenir, conviene medir la apertura, revisar niveles y colocar testigos o instrumentos de monitoreo cuando el caso lo requiera.

Sobrecargas y cambios de uso no evaluados

Una losa diseñada para circulación ligera no responde igual cuando recibe maquinaria pesada, almacenamiento de alta densidad, racks selectivos de mayor altura o tráfico continuo de montacargas. La carga no solo depende del peso total: importan los puntos de apoyo, el impacto dinámico, la separación entre anclajes y la distribución real de la operación.

También hay modificaciones que parecen menores, como abrir un claro para una puerta, retirar un muro, colgar tuberías pesadas de una estructura existente o instalar un mezzanine. Si se realizan sin memoria de cálculo ni revisión de ingeniería, pueden redistribuir esfuerzos hacia elementos que no fueron concebidos para esa función.

Las grietas por sobrecarga suelen acompañarse de flechas excesivas, desprendimientos de concreto, deformaciones en perfiles, puertas que dejan de operar correctamente o daños recurrentes en acabados. Reparar la grieta sin corregir la carga que la originó solo oculta temporalmente la condición.

Deficiencias de diseño, construcción o materiales

Una ejecución deficiente puede tardar años en hacerse visible. Concreto con resistencia inferior a la especificada, acero de refuerzo mal colocado, juntas insuficientes, curado inadecuado, soldaduras deficientes o anclajes incorrectos reducen el margen de desempeño de la estructura.

En pisos industriales, por ejemplo, una mala preparación de subbase, cortes de junta tardíos o una dosificación inadecuada pueden provocar fisuración. No toda grieta en piso significa una falla de la estructura principal, pero sí puede representar un problema operativo si genera bordes rotos, vibración en el tránsito, daño a ruedas de montacargas, contaminación en áreas sensibles o fallas en recubrimientos epóxicos.

La revisión debe considerar planos disponibles, historial de obra, especificaciones de materiales y cambios realizados durante la vida útil de la instalación. Cuando no existe documentación confiable, una evaluación en sitio con levantamiento dimensional y pruebas específicas aporta una base más segura para definir la reparación.

Vibración, impacto y fatiga operativa

Prensas, compresores, troqueles, equipos rotativos, puentes grúa y tráfico pesado transmiten vibraciones a pisos, pedestales y estructuras. El efecto no siempre es inmediato. La repetición de ciclos de carga puede producir fatiga en conexiones, abrir fisuras existentes o acelerar el deterioro de un elemento ya debilitado.

Los impactos también cuentan. Golpes de montacargas contra columnas, racks o protecciones pueden deformar perfiles, aflojar anclajes y generar daños que no se aprecian desde lejos. En zonas de embarque y pasillos de alta circulación, la inspección periódica debe formar parte del programa de mantenimiento de infraestructura.

El criterio aquí depende del proceso. Una vibración tolerable para un almacén puede ser inaceptable en un área con maquinaria de precisión, líneas automatizadas o sistemas de inspección de calidad. La solución puede requerir refuerzo, aislamiento de vibración, rediseño de anclajes o ajustes a la ruta logística.

Humedad, corrosión y deterioro ambiental

El agua es uno de los aceleradores más frecuentes del daño estructural. Una filtración en cubierta, una fuga en tubería, drenajes deficientes o humedad permanente pueden penetrar el concreto y favorecer la corrosión del acero de refuerzo. Al oxidarse, el acero aumenta su volumen, genera presión interna y provoca desprendimientos o grietas longitudinales.

En estructuras metálicas, la corrosión reduce sección resistente y debilita conexiones. Esto es especialmente relevante en áreas de proceso con vapores, lavado frecuente, productos químicos o exposición a ambientes agresivos. Una capa de pintura no resuelve por sí sola una pérdida de espesor o una conexión comprometida.

La intervención debe eliminar la causa de la humedad, evaluar el daño existente y definir un sistema de reparación compatible con el sustrato. Si la fuente de agua permanece activa, cualquier resane tendrá una vida útil limitada.

Señales que requieren una evaluación prioritaria

No toda fisura obliga a detener operaciones, pero existen condiciones que ameritan atención inmediata de ingeniería. Una grieta que crece con el tiempo, supera el recubrimiento superficial, presenta desplazamiento entre sus bordes o aparece en columnas, trabes, muros de carga o cimentaciones debe tratarse como un hallazgo crítico hasta demostrar lo contrario.

También requieren prioridad las grietas acompañadas de acero expuesto, concreto desprendido, deformación visible, filtraciones activas, ruidos inusuales, desniveles en piso o fallas en puertas y ventanas. Si el daño se localiza cerca de maquinaria pesada, racks, sistemas contra incendio, tableros eléctricos o rutas de evacuación, la evaluación debe considerar el riesgo para personas y activos.

En estos casos, el primer paso no es aplicar mortero, sellador o pintura. Conviene delimitar el área si existe riesgo, documentar la condición con fotografías y mediciones, revisar cargas cercanas y solicitar una inspección técnica. El objetivo es identificar el mecanismo de falla antes de seleccionar materiales o métodos de reparación.

Cómo prevenir grietas estructurales y evitar afectaciones operativas

La prevención comienza antes de cualquier ampliación o cambio de layout. Instalar racks más altos, mover maquinaria, incorporar un mezzanine, abrir pasos en muros o añadir líneas de proceso exige validar capacidad de carga, cimentación, anclajes e interferencias con instalaciones existentes. La rapidez de ejecución no debe sustituir la revisión técnica.

Un programa efectivo de mantenimiento de nave incluye recorridos visuales periódicos, control de filtraciones, limpieza y conservación de drenajes, revisión de juntas de piso, protección contra impactos y corrección temprana de corrosión. Documentar cada hallazgo permite comparar si una grieta permanece estable o si está avanzando, información decisiva para priorizar inversión.

También ayuda coordinar obra civil, instalaciones industriales, racks, tuberías y sistemas de seguridad bajo una misma planeación. Muchas fallas aparecen cuando cada especialidad interviene por separado sin revisar cargas, perforaciones, rutas de servicio y restricciones de la estructura. La integración reduce retrabajos y protege la operación.

Grupo TAFO aborda este tipo de necesidades desde la condición real de la planta: inspección en sitio, definición de alcance, ejecución controlada y coordinación con las áreas de mantenimiento, seguridad y producción. La meta no es solo reparar una grieta, sino recuperar condiciones seguras sin perder de vista la disponibilidad de la operación.

Una grieta no siempre anuncia una falla grave, pero siempre plantea una pregunta técnica que conviene responder a tiempo. Atenderla con diagnóstico, evidencia y una reparación compatible con la causa protege a la nave, al personal y a los indicadores que sostienen la producción.
Piso epóxico o poliuretano para su planta

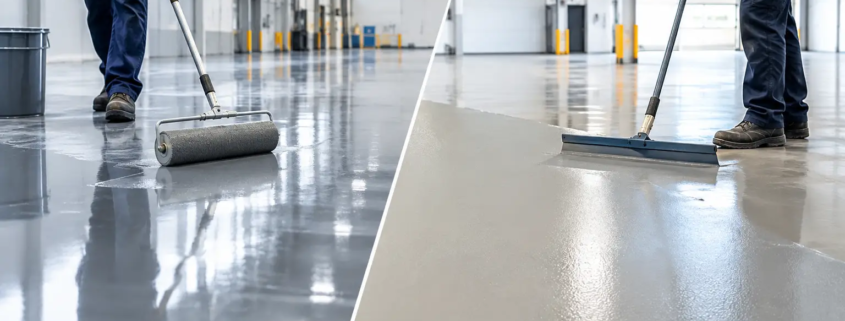
Una fisura en el recubrimiento junto a una línea de producción, polvo desprendido en un pasillo de montacargas o una superficie resbalosa en un área de lavado no son problemas estéticos. Pueden convertirse en riesgos de seguridad, contaminación, rechazo de calidad y paros de operación. Por eso, decidir entre piso epóxico o poliuretano exige revisar las condiciones reales del proceso, no elegir únicamente por costo inicial o apariencia.

En una planta manufacturera, el piso es parte de la infraestructura crítica. Debe soportar tráfico, impactos, derrames, limpieza, cambios térmicos y exigencias de inocuidad o calidad. El sistema adecuado protege la losa, facilita el mantenimiento y reduce intervenciones correctivas que afectan la continuidad operativa.

Piso epóxico o poliuretano: la diferencia que define el desempeño

Aunque ambos sistemas se aplican como recubrimientos industriales, responden de manera distinta frente a la operación. El epóxico forma una capa dura, adherente y con alta resistencia a numerosos agentes químicos. El poliuretano, por su parte, suele aportar mayor elasticidad y mejor comportamiento ante variaciones de temperatura, radiación UV o ciertos impactos.

La elección no debe plantearse como un material universalmente superior. Un piso epóxico puede ser una solución muy eficiente para un almacén seco o un área de ensamble con requerimientos de limpieza y resistencia química. Sin embargo, en zonas con vapor, lavado frecuente, choques térmicos o exposición exterior, un sistema de poliuretano puede conservar mejor sus propiedades durante el servicio.

También es indispensable distinguir entre un recubrimiento de poliuretano convencional y un mortero de poliuretano-cemento. Este último se diseña para entornos de mayor exigencia, como procesos alimentarios, cocinas industriales, cuartos fríos, áreas de lavado y plantas con limpieza a alta temperatura. Agrupar todas las alternativas bajo el nombre de poliuretano puede llevar a especificaciones incorrectas.

Cuándo conviene un piso epóxico

El recubrimiento epóxico es una alternativa frecuente en instalaciones industriales por su dureza, capacidad de adherencia y acabado continuo. Bien especificado y aplicado sobre una losa preparada, ayuda a controlar la generación de polvo, mejora la visibilidad en áreas operativas y permite una limpieza más eficiente que el concreto expuesto.

Su desempeño resulta especialmente favorable en áreas de ensamble, almacenes interiores, laboratorios, talleres, cuartos eléctricos, pasillos con tránsito moderado y zonas donde pueden presentarse derrames de aceites, lubricantes, solventes o productos químicos compatibles con la formulación seleccionada. No todos los epóxicos resisten los mismos compuestos, por lo que la ficha técnica debe validarse contra los químicos presentes en la operación.

Otra ventaja es la variedad de acabados disponibles. Se pueden integrar señalizaciones, franjas de seguridad, delimitación de rutas peatonales, zonas de surtido o identificación de áreas productivas. Esto permite que el piso contribuya al orden visual y a la seguridad industrial sin depender por completo de pintura aplicada sobre concreto.

El principal límite del epóxico aparece cuando hay humedad ascendente desde la losa, exposición prolongada al sol o cambios térmicos severos. La presión de vapor puede provocar ampollamiento o desprendimiento si no se diagnostica antes de instalar. En exteriores, algunos epóxicos también pueden amarillear o perder apariencia por la radiación ultravioleta, aunque esto no siempre implica una pérdida inmediata de resistencia mecánica.

Cuándo conviene un piso de poliuretano

Un sistema de poliuretano suele ser recomendable cuando el piso debe acompañar movimientos leves del sustrato, absorber mejor ciertos impactos o enfrentar ciclos de expansión y contracción por temperatura. Su mayor flexibilidad puede ayudar a reducir el riesgo de fisuras superficiales en condiciones donde un sistema más rígido estaría sometido a mayor tensión.

Es una opción relevante en rampas, áreas expuestas a luz solar, andenes, pasillos con cambios de temperatura y zonas donde el confort al tránsito o la resistencia a la abrasión son factores importantes. Dependiendo de la formulación, también puede ofrecer excelente estabilidad de color y acabado para instalaciones donde la imagen de la planta es parte de auditorías, recorridos de cliente o estándares corporativos.

Para áreas húmedas, de lavado o con exposición a temperatura elevada, el poliuretano-cemento es una solución distinta y de mayor capacidad. Puede soportar condiciones que deterioran rápidamente a un epóxico convencional, como agua caliente, vapor, choques térmicos y limpieza intensiva. A cambio, requiere una ingeniería de instalación más precisa, una preparación adecuada del sustrato y normalmente una inversión inicial superior.

No conviene especificar poliuretano solamente porque la zona sea de alto tráfico. Si el problema real es el impacto de tarimas, el paso constante de montacargas pesados o el deterioro de juntas, quizá se requiera además reparar el concreto, reforzar juntas o definir espesores específicos. El recubrimiento no sustituye una losa con daños estructurales.

Factores que deben revisarse antes de elegir

La decisión técnica debe partir de un levantamiento en sitio. El tipo de tránsito es fundamental: no genera el mismo desgaste un patín hidráulico, un montacargas eléctrico con llanta sólida o un montacargas de combustión que circula con carga en giros repetitivos. También importa la frecuencia del tránsito, las cargas puntuales y la condición de las juntas.

La humedad de la losa es otro criterio decisivo. Antes de aplicar el sistema, es necesario medirla y evaluar si existe transmisión de vapor. Si la superficie se recubre sin atender esta condición, incluso un producto de alta calidad puede fallar prematuramente. La preparación mecánica, mediante desbaste, granallado o diamantado según el caso, es igual de importante que el material elegido.

También deben revisarse los químicos, temperaturas y métodos de limpieza. Una planta que usa desengrasantes alcalinos, sanitizantes, aceites, ácido o agua a presión necesita una especificación ligada a su proceso. La textura antideslizante debe definirse con criterio: una superficie demasiado lisa aumenta el riesgo de resbalones, pero un perfil excesivamente rugoso dificulta la limpieza y puede retener contaminantes.

Finalmente, el programa de instalación debe alinearse con la ventana disponible de paro. Algunos sistemas permiten retornos más rápidos al servicio que otros, pero acelerar sin respetar tiempos de curado compromete la adherencia y la vida útil. En una operación con objetivos exigentes de OEE, planear correctamente la intervención vale más que improvisar una reparación de emergencia.

El costo real no termina en la cotización

Comparar únicamente el precio por metro cuadrado puede llevar a una decisión costosa. Un sistema económico, instalado sobre una losa mal preparada o sin resolver fisuras y humedad, puede desprenderse en poco tiempo. El resultado es doble gasto, interrupciones operativas y una superficie que sigue representando un riesgo para personal, equipos y auditorías.

El costo total debe considerar preparación del concreto, reparación de grietas y juntas, nivelación si existe desgaste localizado, materiales, espesores, acabado antideslizante, curado y protección de áreas adyacentes. También debe incluir el impacto de un posible paro. Una solución bien ejecutada reduce la frecuencia de mantenimiento correctivo y preserva la capacidad operativa de la instalación.

En Grupo TAFO, el enfoque para pisos industriales parte de evaluar el uso real del área y las condiciones del sustrato antes de recomendar un sistema. Esto permite integrar la rehabilitación del piso con necesidades de mantenimiento, señalización, obra civil y seguridad industrial, evitando que varios proveedores intervengan sin una coordinación técnica clara.

Una elección que debe responder al proceso

Si el área es interior, seca, requiere buena resistencia química y un acabado limpio, el epóxico puede ser la alternativa más eficiente. Si existen movimientos térmicos, radiación solar, humedad exigente o necesidad de mayor flexibilidad, el poliuretano puede ofrecer mejor desempeño. Para lavado intenso, temperaturas elevadas o choques térmicos, el poliuretano-cemento merece una evaluación prioritaria.

La mejor decisión no es la que promete el acabado más brillante ni la que ofrece el menor precio inicial. Es la que protege la losa, soporta el proceso y permite que la planta mantenga su operación segura, ordenada y disponible cuando más se necesita.

Guía de puesta a tierra industrial para plantas

Una falla a tierra no siempre detiene la planta de inmediato. A veces aparece como disparos intermitentes, lecturas inestables en PLC, daño prematuro en variadores o rechazos de calidad difíciles de rastrear. Esta guía de puesta a tierra industrial aborda el sistema como lo que realmente es: una parte crítica de la seguridad, la protección de activos y la continuidad operativa.

En una nave manufacturera, la puesta a tierra no consiste solo en instalar una varilla y conectar un conductor. Debe integrarse al diseño eléctrico, a la capacidad de cortocircuito disponible, a los equipos electrónicos, a las estructuras metálicas y a las condiciones reales del terreno. Una ejecución parcial puede dejar la instalación aparentemente funcional, pero expuesta ante una falla, una sobretensión o una descarga atmosférica.

Qué resuelve una puesta a tierra industrial bien diseñada

El objetivo principal es proporcionar un camino controlado para las corrientes de falla y mantener las masas metálicas accesibles en un potencial seguro. Esto permite que las protecciones actúen dentro del tiempo esperado y reduce el riesgo de tensión de contacto para el personal.

También protege la operación. Motores, tableros, centros de control, variadores de frecuencia, sistemas de automatización, racks de datos y equipos de medición dependen de referencias eléctricas estables. Cuando la conexión equipotencial es deficiente o existen trayectos de tierra improvisados, aumentan el ruido eléctrico, las fallas de comunicación y los daños asociados a eventos transitorios.

Conviene separar tres conceptos que con frecuencia se mezclan en campo. La puesta a tierra conecta un sistema al terreno; la unión equipotencial enlaza partes metálicas para evitar diferencias de potencial peligrosas; y la protección contra sobretensiones limita picos de tensión. Los tres trabajan en conjunto, pero ninguno sustituye a los otros.

Guía de puesta a tierra industrial: el diagnóstico antes de instalar

El primer paso no es perforar el piso ni colocar electrodos. Es levantar información técnica de la instalación. En ampliaciones de planta, cambios de layout o incorporación de maquinaria, este diagnóstico evita conectar nuevas cargas a una red de tierra que ya no responde a las condiciones de operación.

Debe revisarse el diagrama unifilar, la configuración del sistema de suministro, la ubicación de subestaciones y tableros, las protecciones instaladas, los conductores de protección existentes y las interconexiones entre edificios. En plantas con equipos sensibles también es necesario identificar fuentes de armónicos, variadores, hornos, soldadura, sistemas de TI y cableados de control.

El estudio de resistividad del suelo es determinante. El terreno de Monterrey y de distintos parques industriales de México puede variar notablemente por composición, humedad, rellenos, roca y obras civiles previas. Instalar el mismo arreglo de electrodos en todos los sitios, sin medir, suele traducirse en retrabajos o resultados inconsistentes.

La resistencia de tierra es un indicador relevante, pero no debe tratarse como una cifra aislada. El valor objetivo depende del tipo de instalación, la corriente de falla, el esquema de protección, el tiempo de despeje, la geometría de la malla y las tensiones de paso y contacto calculadas. Exigir un número único sin revisar el proyecto puede generar una solución costosa que no necesariamente mejora la seguridad.

Datos que el proyecto debe definir

Un proyecto ejecutable requiere establecer el punto de conexión del neutro cuando aplique, el calibre y material de los conductores, los electrodos o malla necesarios, las uniones a estructuras, la protección mecánica de conductores y los puntos de prueba. También debe considerar futuras expansiones para no obligar a intervenir áreas productivas cada vez que se agregue una línea.

En paralelo, hay que determinar qué equipos deben quedar unidos equipotencialmente: carcasas de maquinaria, tableros, charolas portacables, tuberías metálicas, estructuras de mezzanines, cercos, carcasas de transformadores y sistemas contra incendio cuando su diseño lo requiera. La continuidad debe comprobarse, no suponerse por contacto físico entre metales pintados, oxidados o unidos con tornillería inadecuada.

Componentes y criterios de instalación en planta

Una red de tierra industrial puede incluir electrodos verticales, conductores enterrados, mallas, anillos perimetrales, barras principales de tierra, barras secundarias y puentes de unión equipotencial. La configuración correcta depende de la carga, el riesgo, el suelo y la distribución física de la nave.

En una subestación o área con alta corriente de falla, una malla de tierra correctamente calculada suele ofrecer mejor control de potenciales que una solución basada únicamente en varillas. En cambio, para ciertos tableros remotos o ampliaciones específicas, un anillo o conductor de interconexión puede ser parte de una solución eficiente, siempre conectado al sistema general y validado por ingeniería.

Las uniones son tan críticas como los electrodos. Una conexión con baja calidad de contacto, corrosión acelerada o incompatibilidad entre materiales puede elevar la impedancia con el tiempo. Las conexiones exotérmicas, los conectores certificados y la protección adecuada contra corrosión se seleccionan según el ambiente, el material y la accesibilidad requerida para mantenimiento.

La instalación debe respetar la normatividad aplicable, incluyendo los criterios de la NOM-001-SEDE vigente para instalaciones eléctricas, además de las disposiciones de seguridad que correspondan al proceso y al centro de trabajo. El cumplimiento documental no reemplaza la ingeniería, pero sí ayuda a demostrar que la solución fue ejecutada con trazabilidad y criterios verificables.

Errores que generan riesgos y paros

En campo, los problemas recurrentes rara vez provienen de un solo componente. Suelen ser la suma de decisiones rápidas durante modificaciones, mantenimientos o ampliaciones. Entre los hallazgos más comunes están los siguientes:

  • Conductores de protección desconectados, cortados o dimensionados sin considerar la corriente de falla y el tiempo de operación de la protección.
  • Tableros, charolas y estructuras metálicas sin puentes de unión equipotencial o con conexiones sobre superficies pintadas.
  • Electrodos instalados sin estudio de suelo, sin registro de ubicación y sin puntos accesibles para pruebas posteriores.
  • Neutro y tierra unidos en puntos no autorizados, creando corrientes circulantes y comportamientos erráticos en protecciones y controles.
  • Supresores de sobretensión instalados sin una trayectoria corta y efectiva hacia la barra de tierra, reduciendo su capacidad de respuesta.

Corregir estos puntos mientras la planta está operando exige coordinación. No se trata de desconectar áreas completas por prevención, sino de planear ventanas de intervención, aislamientos, permisos de trabajo y pruebas por etapas para proteger el OEE y evitar afectar la producción.

Pruebas que confirman el desempeño del sistema

Una puesta a tierra no queda validada por su apariencia ni por el hecho de que un tablero energice. La entrega técnica debe incluir mediciones y evidencia de continuidad de conductores de protección, resistencia o impedancia del sistema según el método aplicable, y verificación de las conexiones principales.

Las mediciones deben realizarse con instrumentos calibrados y personal que entienda las limitaciones del método. Por ejemplo, una medición con pinza puede ser útil en sistemas cerrados con trayectorias paralelas, pero no reemplaza automáticamente una prueba de caída de potencial cuando se necesita caracterizar un electrodo o una malla. El método se define por el sistema que se está evaluando, no por la disponibilidad del instrumento.

La documentación final debe incluir planos actualizados, ubicación de registros, resultados de pruebas, materiales instalados y fotografías de puntos críticos antes de quedar ocultos por obra civil. Este expediente reduce tiempos de diagnóstico durante fallas futuras y evita que una expansión comprometa conexiones existentes.

Mantenimiento: cuando conviene revisar la red de tierra

El sistema requiere inspección periódica, especialmente si hay humedad, agentes corrosivos, vibración, ampliaciones eléctricas, modificaciones a subestaciones o eventos como descargas atmosféricas y cortocircuitos. El intervalo no es idéntico para todas las plantas: depende del ambiente, la criticidad de los equipos y el historial de la instalación.

Una señal para intervenir es la recurrencia de fallas que no se explican por la carga o por el equipo. Disparos sin causa aparente, alarmas de variadores, reinicios de control, diferencias de potencial entre estructuras o corrosión en conexiones justifican una revisión integral. Esperar a que falle un activo crítico suele convertir una corrección programable en un paro no planeado.

Para Grupo TAFO, una solución de tierra industrial debe poder construirse, medirse y mantenerse sin perder de vista la operación de la nave. La coordinación entre ingeniería eléctrica, obra civil, tuberías, racks y mantenimiento evita interferencias que después cuestan tiempo, material y disponibilidad.

La mejor decisión no es instalar más electrodos por reacción, sino conocer el comportamiento real de la instalación y corregir el punto que limita su seguridad. Cuando la puesta a tierra se gestiona como infraestructura crítica, la planta gana una base más confiable para producir, crecer y responder ante fallas.

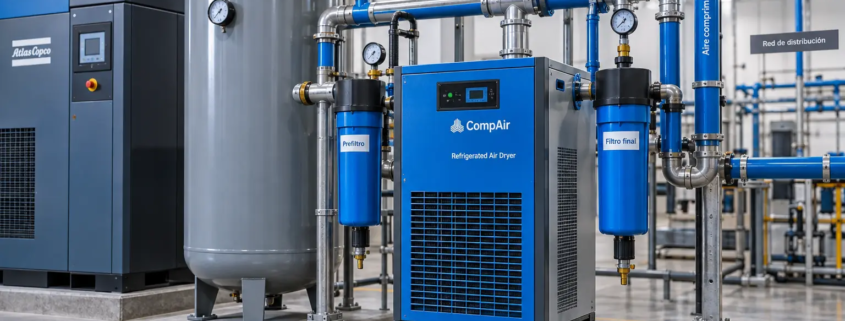
Secador de aire comprimido industrial instalado junto a compresor y tanque receptor

Secador de aire: por qué es importante en un sistema de aire comprimido industrial

Un secador de aire es uno de los componentes más importantes para mantener la calidad del aire comprimido dentro de una planta industrial. Su función consiste principalmente en reducir la humedad presente en el aire después del proceso de compresión, ayudando a proteger tuberías, herramientas neumáticas, maquinaria y procesos productivos.

El aire atmosférico contiene vapor de agua. Cuando ingresa a un compresor, aumenta su presión y posteriormente se enfría. Durante este proceso, parte de la humedad puede condensarse y convertirse en agua líquida.

Si esa humedad entra directamente a la red de distribución, puede provocar corrosión, deterioro de componentes, fallas en equipos neumáticos e incluso afectar determinados productos o procesos.

Por esta razón, un sistema industrial correctamente diseñado normalmente necesita analizar si debe incorporar un secador de aire comprimido y qué tecnología resulta adecuada para las condiciones reales de operación.

En Grupo TAFO trabajamos con soluciones integrales de aire comprimido para plantas industriales, considerando generación, almacenamiento, tratamiento y distribución.

¿Qué es un secador de aire?

Un secador de aire es un equipo diseñado para reducir la cantidad de humedad contenida en el aire comprimido.

Aunque un compresor produce el aire a presión que necesita la planta, este aire no necesariamente se encuentra en las condiciones adecuadas para utilizarse directamente.

Después de la compresión puede contener:

  • Vapor de agua.
  • Condensado.
  • Partículas.
  • Residuos de aceite, dependiendo de la tecnología.
  • Otros contaminantes presentes en el ambiente.

El secador se integra después del proceso de compresión para controlar principalmente la humedad.

Dependiendo del tipo de instalación, también se utilizan filtros y separadores para mejorar la calidad antes de que el aire llegue a las máquinas.

¿Por qué aparece agua en el aire comprimido?

Para entender la importancia del secador primero debemos comprender qué ocurre durante la compresión.

El aire atmosférico siempre contiene cierta cantidad de humedad.

Cuando el compresor aspira grandes volúmenes de aire y los comprime, también concentra el vapor de agua presente en ellos.

Además, durante el proceso de compresión aumenta la temperatura.

Cuando el aire posteriormente se enfría, parte de ese vapor puede condensarse.

El resultado puede ser agua dentro del sistema.

Una instalación puede utilizar separadores y drenajes para eliminar parte de este condensado, pero estos componentes no siempre son suficientes cuando el proceso necesita controlar de manera más estricta la humedad.

Ahí es donde interviene el secador de aire para compresor.

Secador de aire para compresor: ¿cómo funciona?

El secador de aire para compresor recibe el aire después de la etapa de compresión y reduce su contenido de humedad antes de que ingrese a la red de distribución.

La forma en que realiza esta función depende de la tecnología utilizada.

Algunos equipos enfrían el aire para provocar deliberadamente la condensación y posteriormente separar el agua.

Otros utilizan materiales capaces de adsorber el vapor de agua y producir aire con niveles de humedad mucho más bajos.

El objetivo final es el mismo: entregar aire más seco a los procesos industriales.

Esto ayuda a proteger tanto la infraestructura del sistema como los equipos que dependen de él.

Tipos de secador de aire comprimido

Existen diferentes tecnologías de secador de aire comprimido y no todas son necesarias para las mismas aplicaciones.

Secador refrigerativo

Es una de las tecnologías más utilizadas en instalaciones industriales generales.

El aire comprimido se enfría para que parte del vapor de agua se condense. Posteriormente, el condensado se separa y se descarga.

Este tipo de secador puede resultar adecuado para una amplia variedad de aplicaciones de manufactura donde se necesita controlar la humedad sin requerir condiciones extremadamente secas.

Secador desecante

Los secadores desecantes utilizan materiales que adsorben la humedad presente en el aire.

Pueden alcanzar condiciones mucho más secas que un secador refrigerativo, por lo que son empleados en procesos donde la presencia de humedad debe mantenerse a niveles muy bajos.

Dependiendo de la configuración, pueden utilizar dos torres que trabajan de manera alternada: mientras una seca el aire, la otra regenera el material desecante.

Otras tecnologías

Existen también soluciones de membrana y sistemas especializados destinados a determinadas aplicaciones.

La selección debe realizarse considerando calidad requerida, presión, caudal, temperatura, condiciones ambientales y consumo energético.

Filtro secador de aire para compresor

Es común encontrar la búsqueda filtro secador de aire para compresor, pero es importante distinguir entre las funciones de un filtro y las de un secador.

Un filtro puede ayudar a retirar partículas, aerosoles de aceite o determinados contaminantes.

El secador, en cambio, está enfocado principalmente en reducir la humedad contenida en el aire.

En muchos sistemas ambos trabajan juntos.

Una configuración puede incluir, por ejemplo:

Compresor → tanque → separador → prefiltro → secador → filtro posterior → red de aire comprimido.

La configuración exacta dependerá de la aplicación.

Por eso, cuando una planta solicita un filtro secador de aire para compresor, conviene primero determinar qué contaminante necesita controlar y qué calidad de aire requiere realmente el proceso.

Secador de compresor de aire y calidad del proceso

Instalar correctamente un secador de compresor de aire puede ayudar a evitar diferentes problemas dentro de una instalación.

La humedad puede provocar corrosión en tuberías metálicas y afectar componentes internos de herramientas neumáticas.

También puede generar problemas en:

  • Válvulas.
  • Cilindros.
  • Actuadores.
  • Instrumentación.
  • Equipos de pintura.
  • Procesos de ensamble.
  • Sistemas automatizados.

En determinados procesos, el impacto puede ser aún mayor.

Por ejemplo, en aplicaciones de pintura, la presencia de agua puede afectar la calidad del acabado.

En sistemas de instrumentación, la humedad puede afectar el funcionamiento de algunos componentes.

Por ello, la calidad del aire debe definirse según las necesidades reales de producción.

¿Qué es el punto de rocío?

Uno de los conceptos utilizados para evaluar el desempeño de un secador es el punto de rocío.

En términos sencillos, indica la temperatura a la que la humedad presente en el aire comenzaría a condensarse.

Cuanto menor sea el punto de rocío, más seco se encuentra el aire.

No todas las plantas necesitan alcanzar valores extremadamente bajos.

Seleccionar un sistema capaz de producir aire mucho más seco de lo necesario puede aumentar la inversión y el consumo energético sin aportar un beneficio relevante para el proceso.

Por eso, el nivel requerido debe determinarse antes de seleccionar el equipo.

¿Qué es un secador neumático?

El término secador neumático se utiliza frecuentemente para describir equipos destinados a eliminar humedad del aire que alimenta sistemas neumáticos.

Sin embargo, es importante no confundirlo con otros componentes de preparación de aire.

En una línea neumática pueden existir:

  • Filtros.
  • Reguladores.
  • Separadores de humedad.
  • Lubricadores.
  • Secadores.

Cada uno cumple una función diferente.

Un secador neumático dentro de una instalación industrial debe seleccionarse principalmente a partir del caudal, presión, calidad de aire requerida y condiciones ambientales.

No debe dimensionarse solamente por el diámetro de la conexión.

¿Cómo seleccionar un secador de aire para compresor?

Seleccionar un secador de aire para compresor requiere conocer las características del sistema.

Entre los principales datos que recomendamos analizar están:

  • Caudal máximo del compresor.
  • Presión de operación.
  • Temperatura del aire de entrada.
  • Temperatura ambiente.
  • Calidad del aire requerida.
  • Horas de funcionamiento.
  • Variaciones de demanda.
  • Aplicación final del aire.

El secador debe tener capacidad suficiente para trabajar bajo las condiciones reales de la planta.

Un error frecuente consiste en seleccionar el equipo utilizando únicamente el caudal nominal del compresor sin considerar temperatura y presión.

Estas variables pueden modificar significativamente la capacidad efectiva del secador.

¿Qué sucede si el secador está mal dimensionado?

Un equipo demasiado pequeño puede no retirar la humedad de forma adecuada cuando aumenta la demanda.

Esto puede provocar presencia de agua en la red incluso cuando el secador aparentemente está funcionando.

Entre las señales que pueden indicar un problema se encuentran:

  • Agua en puntos de consumo.
  • Condensación en tuberías.
  • Corrosión.
  • Problemas recurrentes en herramientas.
  • Drenajes con exceso de condensado.
  • Calidad de aire inconsistente.

Pero también debe evitarse sobredimensionar sin necesidad.

El objetivo es seleccionar una solución acorde con la capacidad y condiciones reales del sistema.

Mantenimiento del secador de aire

Como cualquier componente industrial, el secador de aire necesita mantenimiento.

Las actividades dependen de la tecnología y del fabricante, pero pueden incluir revisión de drenajes, limpieza de condensadores, inspección de filtros, verificación de temperaturas y revisión del material desecante.

Los filtros instalados antes y después del secador también deben revisarse periódicamente.

Un filtro saturado puede generar una caída de presión y obligar al sistema a trabajar con mayor presión para compensarla.

Además, los drenajes deben funcionar correctamente para evitar acumulaciones de condensado.

El mantenimiento del tratamiento de aire debe considerarse parte del mantenimiento general de todo el sistema.

El secador debe formar parte del diseño completo

Seleccionar un secador de manera aislada puede generar resultados deficientes.

El diseño debe considerar:

Compresor → almacenamiento → separación → filtración → secado → distribución → punto de consumo.

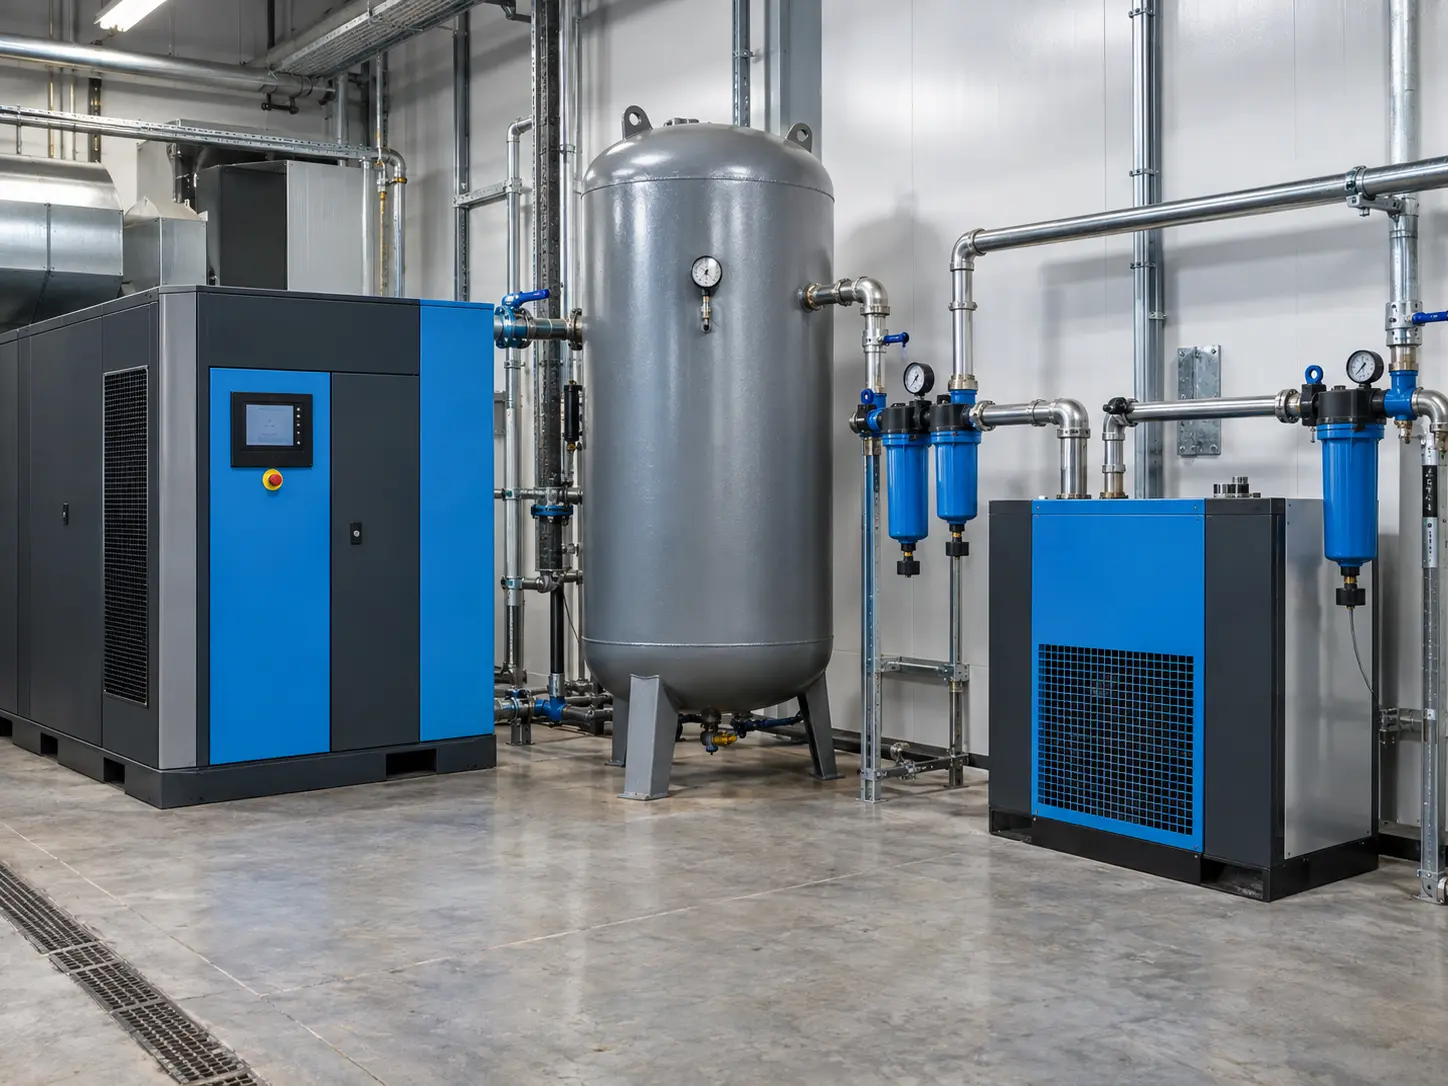
Secador de aire integrado en un sistema de aire comprimido industrial

Secador de aire integrado en un sistema de aire comprimido industrial

Cada componente influye sobre el siguiente.

También debe analizarse la red de tuberías. Incluso si el aire sale correctamente seco del cuarto de compresores, determinadas condiciones de temperatura o instalaciones inadecuadas pueden generar problemas posteriormente.

Por ello, el tratamiento y la distribución deben analizarse como partes del mismo proyecto.

Secadores de aire comprimido con Grupo TAFO

Un secador de aire correctamente seleccionado ayuda a proteger la infraestructura neumática y proporcionar aire con las condiciones que necesita cada proceso industrial.

Pero no todas las instalaciones requieren la misma tecnología ni el mismo nivel de secado.

En Grupo TAFO podemos analizar el sistema completo para determinar la capacidad del compresor, condiciones de operación, filtración, almacenamiento, secado y distribución.

Si tu planta presenta humedad en la red, problemas de condensación o necesita instalar un nuevo secador de aire comprimido, podemos ayudarte a evaluar las condiciones reales de operación y determinar una solución adecuada.

Contáctanos para analizar la calidad y tratamiento del aire comprimido de tu planta.

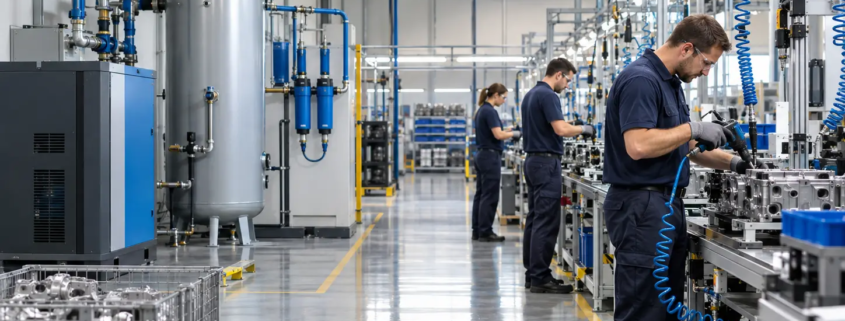
Compresor de aire industrial instalado en una planta de manufactura

Compresor de aire

Un compresor de aire es un equipo diseñado para tomar aire del ambiente, aumentar su presión y ponerlo a disposición de diferentes procesos, herramientas o sistemas neumáticos. En el ámbito industrial, este equipo puede convertirse en una parte crítica de la operación diaria de una planta.

Los compresores de aire industriales se utilizan en líneas de producción, estaciones de ensamble, maquinaria automatizada, herramientas neumáticas, procesos de soplado, sistemas de control y una gran variedad de aplicaciones productivas.

En Grupo TAFO trabajamos con soluciones de aire comprimido orientadas a plantas industriales. Por esta razón, cuando hablamos de un compresor, nuestro enfoque está en equipos capaces de responder a condiciones reales de producción, operación continua y necesidades específicas de caudal y presión.

¿Qué es un compresor de aire?

Un compresor toma aire atmosférico y reduce el espacio que ocupa para aumentar su presión.

Posteriormente, ese aire puede almacenarse en un tanque receptor o enviarse directamente hacia un sistema de tratamiento y distribución.

Una instalación industrial normalmente puede incluir:

  • Compresor.
  • Tanque receptor.
  • Secador de aire.
  • Filtros.
  • Separadores de humedad.
  • Válvulas.
  • Reguladores.
  • Red de tuberías.
  • Puntos de consumo.

El objetivo es entregar aire con la presión, capacidad y calidad adecuadas para cada proceso.

Por esta razón, un compresor para aire no debe analizarse únicamente como una máquina independiente. En aplicaciones industriales forma parte de un sistema completo.

Compresor de aire industrial vs. equipos pequeños

El mercado ofrece equipos de tamaños y capacidades muy diferentes.

Es posible encontrar desde un mini compresor de aire, un compresor pequeño o un compresor portátil utilizado para tareas ligeras, hasta un compresor de aire grande diseñado para alimentar líneas completas de producción.

Los equipos pequeños pueden utilizarse en aplicaciones domésticas, talleres ligeros, inflado, herramientas de bajo consumo o trabajos intermitentes.

Un compresor industrial, en cambio, debe ser capaz de trabajar bajo condiciones más exigentes.

Puede requerirse durante varios turnos, alimentar múltiples estaciones al mismo tiempo y mantener una presión estable a lo largo de toda la instalación.

Por ello, términos como compresor de aire pequeño, compresoras chicas o equipos portátiles corresponden normalmente a una necesidad diferente a la que Grupo TAFO atiende.

Nuestro enfoque está en soluciones para procesos industriales.

¿Qué compresor de aire necesita una planta industrial?

La selección de un compresor comienza por entender la demanda real de la planta.

No existe un equipo adecuado para todas las empresas.

Uno de los primeros datos que deben analizarse es el caudal de aire requerido, normalmente expresado en CFM, PCM o metros cúbicos por minuto.

También debe conocerse la presión necesaria en los equipos de consumo.

Otros factores importantes incluyen:

  • Número de máquinas conectadas.
  • Consumo simultáneo.
  • Horas de operación.
  • Variaciones de demanda.
  • Distancia de la red.
  • Calidad del aire requerida.
  • Crecimiento esperado de la planta.

Por ejemplo, una línea automatizada que trabaja durante varios turnos puede necesitar una solución muy diferente a una estación que utiliza aire solo durante determinados momentos del día.

Por eso, seleccionar solamente por potencia o tamaño puede provocar un sistema insuficiente o sobredimensionado.

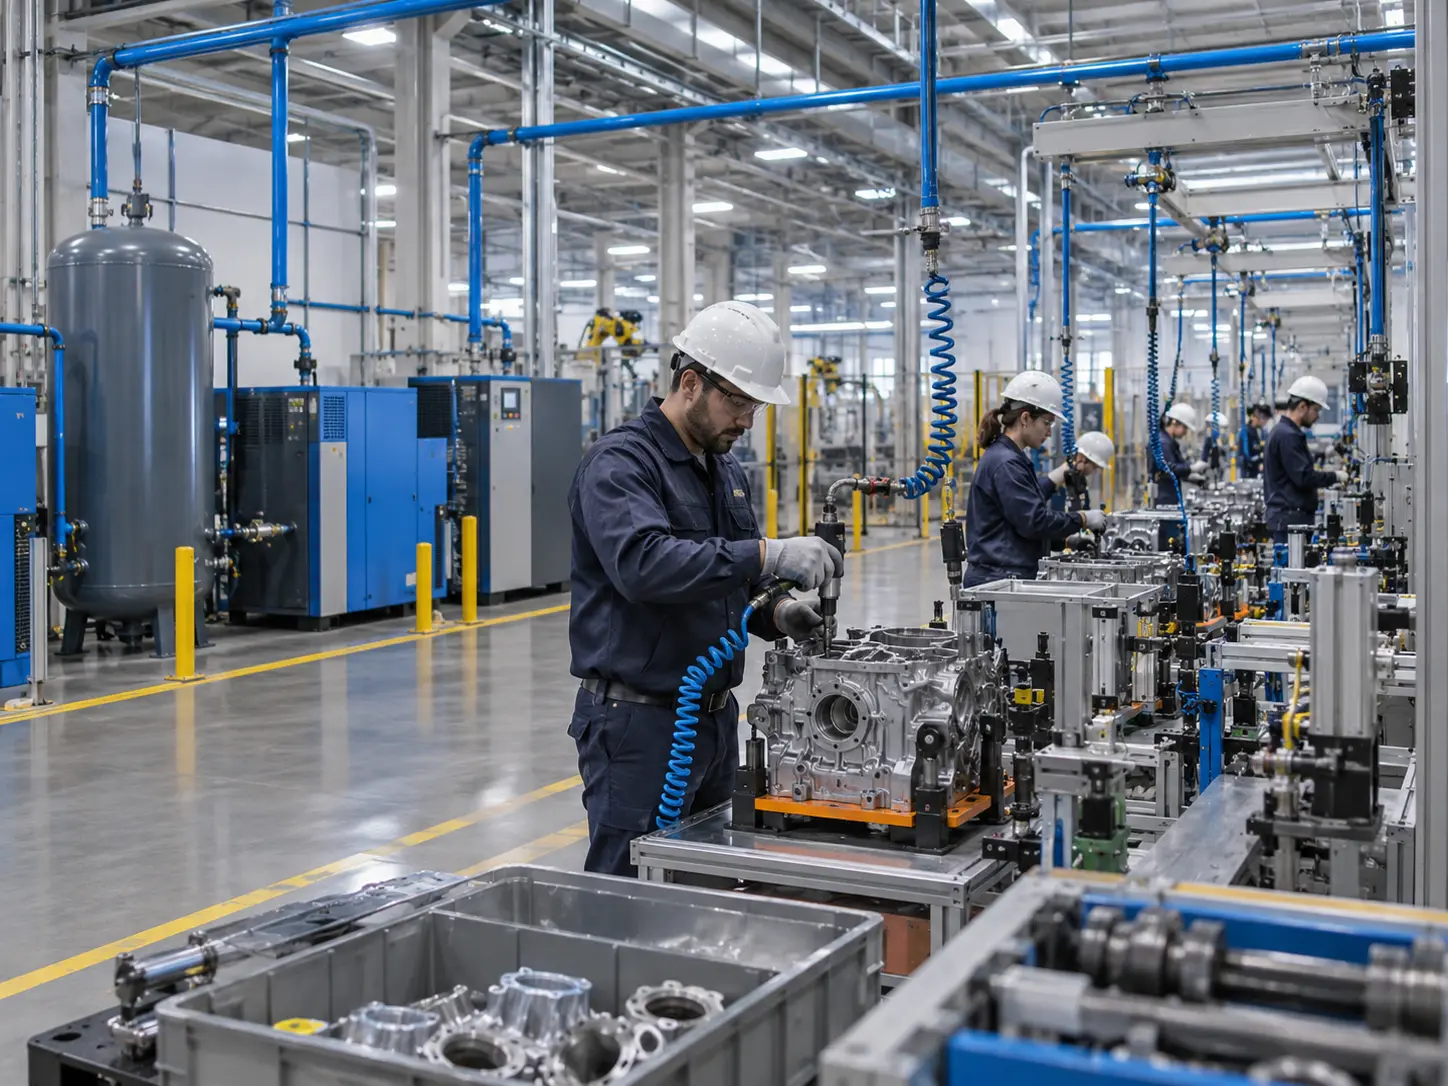
Aplicación de compresor de aire industrial en procesos de manufactura y producción

Aplicación de compresor de aire industrial en procesos de manufactura y producción

Compresor de aire precios: ¿Cuánto cuesta un compresor?

Una de las preguntas más comunes antes de adquirir un equipo es conocer los compresor de aire precios disponibles en el mercado.

Sin embargo, responder cuánto cuesta un compresor de aire depende de múltiples variables.

El precio de compresor puede cambiar de acuerdo con:

  • Tecnología.
  • Potencia.
  • Capacidad de aire.
  • Presión.
  • Marca.
  • Tipo de control.
  • Eficiencia energética.
  • Equipamiento complementario.
  • Instalación.
  • Condiciones de operación.

Por esta razón, el costo de compresor de aire debe evaluarse considerando todo el proyecto y no únicamente el precio de la máquina.

Cuando una empresa pregunta cuánto cuesta un compresor, también es importante considerar energía eléctrica, mantenimiento, filtros, secadores, tubería y vida útil.

En algunos casos, el costo inicial representa solamente una parte de la inversión total.

¿Un compresor de aire barato siempre es una buena opción?

Buscar un compresor de aire barato, un compresor de aire económico o incluso una oferta compresor puede parecer atractivo inicialmente.

Sin embargo, en una aplicación industrial el precio más bajo no siempre representa el menor costo para la empresa.

Un equipo mal dimensionado puede operar constantemente cerca de su capacidad máxima, generar caídas de presión o consumir más energía de la necesaria.

También es importante revisar disponibilidad de refacciones, mantenimiento y soporte técnico.

Un compresor de aire en oferta puede resultar adecuado si cumple realmente con los requerimientos de la planta, pero la decisión debe basarse en especificaciones técnicas y no únicamente en el descuento.

Lo mismo ocurre con los compresores baratos: el factor principal debe ser la capacidad del equipo para sostener la operación requerida.

¿Qué pasa con búsquedas como Mercado Libre compresores?

Quienes realizan búsquedas como mercado libre compresores pueden encontrar equipos con características, tamaños y aplicaciones muy diferentes.

Los marketplaces pueden ser una alternativa para determinadas necesidades de consumo general o equipos pequeños.

Sin embargo, cuando se trata de una instalación industrial, comprar únicamente a partir de una ficha de producto puede no ser suficiente para determinar si un equipo satisface correctamente la demanda de una planta.

Es necesario conocer caudal, presión, ciclo de trabajo, calidad del aire y condiciones de instalación.

Grupo TAFO no comercializa sus soluciones industriales mediante marketplaces. Nuestro enfoque consiste en analizar las condiciones de cada proyecto y proponer una solución acorde con las necesidades reales de operación.

Dónde comprar compresores de aire para uso industrial

La búsqueda de dónde comprar compresores de aire debe considerar algo más que encontrar una tienda de compresores.

Para una planta industrial, es conveniente trabajar con un proveedor que pueda apoyar en aspectos técnicos como dimensionamiento, instalación, integración y mantenimiento.

La venta de compresores de aire para aplicaciones industriales debería incluir un análisis de:

  • Capacidad necesaria.
  • Presión requerida.
  • Tratamiento del aire.
  • Red de distribución.
  • Consumo energético.
  • Condiciones de instalación.
  • Mantenimiento posterior.

Una simple tienda de compresores de aire puede ofrecer distintos modelos, pero un proyecto industrial normalmente necesita evaluar cómo se integrará el equipo con la infraestructura existente.

Por ello, la venta de compresores debe acompañarse de criterios técnicos.

Compresores de aire en México para aplicaciones industriales

Existe una amplia variedad de compresores de aire en México, desde equipos pequeños hasta sistemas diseñados para instalaciones de alta demanda.

En aplicaciones industriales, la elección debe enfocarse en continuidad operativa, eficiencia, disponibilidad de servicio y compatibilidad con los procesos de la planta.

Un compresor grande no necesariamente será la mejor opción por el simple hecho de tener mayor capacidad. Lo importante es que el sistema responda correctamente a la demanda real.

También es recomendable analizar el crecimiento futuro para evitar que la capacidad instalada quede limitada al incorporar nuevas líneas o maquinaria.

Venta de compresores de aire industriales con Grupo TAFO

En Grupo TAFO apoyamos a empresas que necesitan instalar, ampliar o mejorar sus sistemas de aire comprimido.

Nuestro enfoque considera el compresor, los equipos complementarios y la red de distribución como parte de un mismo sistema.

Si tu planta necesita evaluar un nuevo compresor de aire, podemos ayudarte a analizar la demanda, presión, horas de operación y condiciones de instalación para determinar una solución adecuada.

Antes de tomar una decisión únicamente por precio, conviene evaluar el impacto del equipo sobre la eficiencia y continuidad de toda la operación.

Contáctanos para analizar las necesidades de aire comprimido de tu planta y encontrar una solución industrial adecuada para tu proyecto.

Cómo elegir compresores de desplazamiento positivo

Un compresor sobredimensionado puede elevar el consumo eléctrico durante años; uno insuficiente puede provocar caídas de presión, rechazos de calidad y paros en puntos críticos. Por eso, la selección de compresores de desplazamiento positivo debe partir de la demanda real de aire, el perfil de operación y los riesgos específicos de cada proceso, no únicamente de la potencia del equipo disponible.

En una planta manufacturera, el aire comprimido participa en automatización, empaque, instrumentación, pintura, transporte neumático, herramientas y limpieza técnica. Cuando el sistema pierde estabilidad, el efecto se refleja en ciclos más lentos, actuadores con respuesta irregular y presión operativa fuera de especificación. Elegir correctamente la tecnología de compresión es una decisión de productividad, seguridad y costo total de operación.

¿Qué son los compresores de desplazamiento positivo?

Los compresores de desplazamiento positivo capturan un volumen definido de aire y reducen el espacio disponible para elevar su presión. A diferencia de un compresor dinámico, que incrementa la presión mediante velocidad y conversión de energía cinética, este tipo de equipo entrega aire al desplazar mecánicamente el gas dentro de una cámara.

Su característica principal es que el caudal está estrechamente relacionado con la velocidad de operación y el volumen interno del elemento compresor. Esto los hace especialmente adecuados para aplicaciones industriales con presión media o alta, consumo variable y requerimientos de aire continuo o intermitente.

En la práctica, son la solución más común en plantas, almacenes y naves industriales. Sin embargo, no todos ofrecen el mismo desempeño frente a fluctuaciones de carga, calidad de aire requerida, temperatura ambiente o número de turnos. La tecnología debe responder a las condiciones de la operación, no al revés.

Tipos de compresores de desplazamiento positivo

Compresores de tornillo rotativo

El compresor de tornillo utiliza dos rotores helicoidales para atrapar y comprimir el aire. Es una tecnología ampliamente utilizada en manufactura porque puede trabajar durante periodos prolongados, entregar caudal estable y adaptarse a instalaciones con demanda relevante de aire comprimido.

Los modelos lubricados con aceite suelen ofrecer una buena relación entre capacidad, confiabilidad y costo de adquisición. Son adecuados para la mayoría de los procesos industriales siempre que se integren filtros, secadores y mantenimiento correctos. Si el aire entra en contacto con producto, empaque primario, instrumentos sensibles o procesos regulados, la calidad del tratamiento posterior debe evaluarse con rigor.

Los compresores de tornillo de velocidad variable ajustan las revoluciones del motor a la demanda. Esta alternativa puede reducir el consumo energético cuando el perfil de consumo cambia a lo largo del día. No siempre es la opción más rentable: si la planta opera de forma constante cerca de su capacidad nominal, un equipo de velocidad fija bien dimensionado puede ser más conveniente y más simple de mantener.

Compresores reciprocantes o de pistón

Los equipos de pistón comprimen el aire mediante el movimiento alternativo de uno o varios cilindros. Son frecuentes en aplicaciones de menor caudal, necesidades de alta presión, talleres de mantenimiento o consumos intermitentes.

Su fortaleza está en la capacidad de alcanzar presiones elevadas y en su costo inicial generalmente menor para ciertas capacidades. Como contraparte, pueden generar mayor ruido, vibración y desgaste mecánico si se les exige trabajo continuo fuera de su rango recomendado. Para una línea de producción que consume aire las 24 horas, un pistón rara vez será la mejor respuesta como fuente principal; puede funcionar mejor como respaldo o para una demanda localizada.

Compresores scroll y de paletas

Los compresores scroll emplean espirales que comprimen el aire progresivamente. Destacan por su funcionamiento silencioso y por la posibilidad de trabajar sin aceite en algunas configuraciones. Son una alternativa útil para laboratorios, ensamble electrónico, áreas médicas o procesos donde el control de contaminación es prioritario.

Los compresores de paletas rotativas usan un rotor excéntrico con paletas deslizantes. Pueden entregar flujo uniforme y ocupar poco espacio, aunque su conveniencia depende de la capacidad requerida, disponibilidad de refacciones y estrategia de servicio. No basta con comparar fichas técnicas: la facilidad de mantenimiento en sitio también influye en la continuidad operativa.

La presión no define por sí sola el equipo correcto

Un error común es seleccionar el compresor a partir de la presión más alta que aparece en una ficha de proceso. Si una máquina requiere 7 bar, operar todo el sistema a 9 o 10 bar para compensar fugas, tuberías restrictivas o filtros saturados incrementa el gasto eléctrico sin resolver la causa raíz.

La presión debe definirse desde el punto de consumo más exigente y considerar la caída de presión a través de la red, secadores, filtros, reguladores y conexiones. Después, la instalación debe diseñarse para que esa pérdida sea controlada. En muchos casos, corregir una tubería mal dimensionada o una fuga recurrente permite reducir el setpoint del compresor y mejorar el costo por metro cúbico de aire.

También debe revisarse el caudal en condiciones reales. El consumo nominal de cada equipo no siempre coincide con su utilización simultánea. Una planta con diez máquinas neumáticas puede no requerir que todas operen al máximo al mismo tiempo, pero tampoco es prudente basarse en supuestos. La medición con registradores de presión, flujo y potencia durante varios turnos permite identificar picos, cargas base, tiempos de descarga y oportunidades de control.

Calidad del aire: el compresor es solo una parte del sistema

Un compresor eficiente no garantiza aire adecuado en el punto de uso. La humedad, el aceite residual y las partículas pueden afectar válvulas, cilindros, pintura, sensores, herramientas y producto terminado. Por ello, la selección debe incluir el tratamiento posterior y la red de distribución.

El sistema puede requerir tanque húmedo, separador de condensados, secador refrigerativo o desecante, filtros de partículas, coalescentes y de carbón activado, según el proceso. Un secador refrigerativo suele cubrir aplicaciones generales de planta; un secador desecante puede ser necesario cuando se exige un punto de rocío más bajo, existen tuberías expuestas a bajas temperaturas o el proceso es especialmente sensible a humedad.

La gestión de condensados también es un tema de cumplimiento y orden operativo. Drenar agua con aceite directamente al drenaje no es una práctica aceptable. Los separadores agua-aceite y los programas de inspección ayudan a controlar este residuo sin convertirlo en una contingencia ambiental o de seguridad.

Cómo dimensionar el sistema con criterio operativo

Antes de cotizar, conviene documentar el caudal promedio, el pico de demanda, la presión mínima requerida en cada área, las horas anuales de operación y la calidad de aire necesaria. También hay que considerar crecimiento de producción, expansiones planeadas y criticidad de los equipos conectados.

La reserva de capacidad es necesaria, pero no debe convertirse en sobredimensionamiento. Un equipo demasiado grande pasa más tiempo en vacío o descarga, desperdiciando energía y acumulando horas de operación que no producen aire útil. Una arquitectura con dos o más compresores puede ser más eficiente que una sola unidad grande: permite atender la carga base con un equipo y usar otro para picos o respaldo.

El tanque de almacenamiento merece la misma atención. Un volumen suficiente amortigua variaciones rápidas de demanda, estabiliza la presión y reduce ciclos innecesarios. Aun así, el tanque no corrige una capacidad de compresión insuficiente ni una red con fugas severas. Debe ser parte de un diseño integral.

Eficiencia energética y mantenimiento que protege el OEE

La electricidad representa una parte relevante del costo del aire comprimido durante la vida útil del equipo. Por eso, el análisis debe ir más allá del precio de compra. El consumo específico, el modo de control, la presión de trabajo, las fugas y la calidad del mantenimiento determinan el costo real.

Un programa preventivo debe incluir revisión de lubricante, filtros de admisión, separadores, bandas o acoplamientos, temperatura de operación, drenajes automáticos y condición de conexiones eléctricas. Los filtros saturados y las fugas no son detalles menores: obligan al compresor a trabajar más para entregar menos aire útil.

Conviene vigilar tendencias de presión, horas cargadas y descargadas, consumo eléctrico, temperatura de descarga y alarmas recurrentes. Estos datos permiten anticipar fallas y programar intervenciones sin exponer la producción a un paro no planificado. En instalaciones críticas, contar con redundancia y un plan de respuesta para contingencias protege indicadores como OEE y cumplimiento de entrega.

Una decisión de ingeniería para la planta real

La tecnología adecuada depende de la operación. Un taller con consumo intermitente puede beneficiarse de un pistón; una línea de producción continua probablemente requerirá tornillo rotativo; un proceso sensible puede justificar aire libre de aceite y tratamiento especializado. La respuesta correcta surge de medir, diseñar y mantener el sistema completo.

En Grupo TAFO, el enfoque para sistemas de aire comprimido parte de revisar la demanda en sitio, las condiciones de la red y el impacto de cualquier intervención sobre la operación. Para una planta en Monterrey o en cualquier parque industrial del país, un sistema bien especificado no solo entrega presión: reduce incertidumbre, protege el proceso y permite que la producción mantenga su ritmo.

Guía para diseñar mezzanines industriales

Un mezzanine mal dimensionado puede liberar metros cuadrados y, al mismo tiempo, crear un cuello de botella, una sobrecarga estructural o un riesgo de seguridad. Esta guía para diseñar mezzanines parte de una pregunta operativa: ¿qué proceso necesita crecer y cómo puede hacerlo sin comprometer el flujo, la capacidad de carga ni la continuidad de la planta?

En una nave industrial, aprovechar la altura disponible suele ser más rentable que ampliar el edificio o rentar espacio externo. Sin embargo, un mezzanine no debe decidirse solo por el área que agrega. Su diseño debe responder al uso real, a las cargas permanentes y variables, a los accesos, a los servicios existentes y a las condiciones de seguridad que exige la operación.

Guía para diseñar mezzanines según la operación

El primer criterio no es la estructura: es el proceso. Un mezzanine para resguardo de refacciones tiene exigencias distintas a uno destinado a surtido de materiales, oficinas, inspección de calidad, ensamble ligero o almacenamiento con racks. Cambian la carga, la circulación de personas, el tipo de piso, los accesos y la protección requerida.

Definir el uso evita uno de los errores más costosos: instalar una plataforma que funciona durante la etapa inicial y queda limitada cuando crece el inventario o cambia la distribución de la línea. Conviene documentar desde el inicio qué materiales se moverán, cuánto pesan, con qué frecuencia se manipulan y qué equipos participan en el movimiento.

También debe revisarse la relación del mezzanine con los flujos actuales. Si el surtido requiere subir y bajar material continuamente, una escalera convencional puede no ser suficiente. Si se utilizan patines, carros, montacargas o transportadores, la solución debe considerar accesos de carga, zonas de transferencia y protecciones perimetrales desde la ingeniería conceptual.

Calcule la carga real, no una estimación visual

La capacidad de carga es el punto central del diseño estructural. No es válido asumir que un mezzanine soportará pallets, refacciones o equipos solo porque tiene una apariencia sólida. Deben distinguirse las cargas muertas, como estructura, piso, luminarias e instalaciones fijas, de las cargas vivas generadas por personas, material almacenado, equipos móviles y maniobras.

El cálculo debe contemplar escenarios de operación razonablemente exigentes. Por ejemplo, no es igual almacenar cajas ligeras distribuidas que concentrar tarimas con componentes metálicos en un área reducida. La carga puntual de un equipo, una tarima o un rack puede controlar el diseño aunque el promedio de carga por metro cuadrado parezca aceptable.

La ingeniería debe definir la retícula de columnas, perfiles, vigas, uniones y tipo de entrepiso con base en esos datos. Asimismo, es indispensable revisar la cimentación o la losa existente. Una estructura correctamente fabricada puede presentar problemas si transmite cargas a una losa que no fue diseñada para recibirlas. Antes de intervenir, se requiere una evaluación estructural en sitio y planos de ejecución validados por especialistas.

Altura libre, interferencias y espacio útil

Tener una nave alta no garantiza que exista espacio aprovechable para un mezzanine. La altura libre debe analizarse arriba y abajo de la plataforma. En el nivel inferior se necesita espacio seguro para tránsito, equipos y operación; en el superior, altura suficiente para el uso previsto, sin interferir con cubierta, cerchas, ductos, charolas eléctricas, tubería, rociadores o luminarias.

En muchas plantas de Monterrey y su zona metropolitana, las instalaciones han crecido por etapas. Es frecuente encontrar redes eléctricas, aire comprimido, sistemas contra incendio y tuberías industriales instalados a diferentes alturas. Moverlos después de fabricar la estructura eleva costos, extiende tiempos y puede generar paros no contemplados.

Por eso, el levantamiento debe incluir dimensiones precisas de la nave, ubicación de columnas, rutas de servicios, claros estructurales, equipos cercanos y áreas de maniobra. Un modelo o plano coordinado permite detectar conflictos antes de que lleguen los materiales a obra. Esta revisión es especialmente valiosa cuando el mezzanine se instala dentro de una operación activa.

Diseñe accesos para personas y materiales

Las escaleras, barandales, puertas de seguridad y zonas de carga no son accesorios. Forman parte del desempeño diario y de la prevención de incidentes. La ubicación de una escalera debe facilitar una evacuación ordenada y evitar que los usuarios crucen rutas de montacargas o áreas de riesgo.

Cuando se transfieren materiales entre niveles, se deben definir claramente los puntos de carga y descarga. Las puertas abatibles, barreras de seguridad y protecciones contra caída deben impedir que una persona quede expuesta al borde durante la maniobra. El diseño también debe prever la dirección de apertura, el radio de giro de carros y el espacio para estacionar temporalmente la carga sin bloquear el pasillo.

La necesidad de uno o varios accesos depende del tamaño de la plataforma, la ocupación, la distancia de recorrido y el nivel de riesgo del proceso. Reducir accesos puede bajar el costo inicial, pero puede afectar la evacuación, el surtido y la productividad. Aquí conviene evaluar el costo total de operación, no solo el presupuesto de fabricación.

Seguridad, normatividad y protección contra incendios

Un mezzanine industrial debe integrarse a la estrategia de seguridad de la nave. Esto implica revisar señalización, rutas de evacuación, iluminación de emergencia, barandales, rodapiés, superficies antiderrapantes y capacidad de las escaleras. La plataforma no puede obstaculizar pasillos, salidas, tableros eléctricos, equipos contra incendio ni accesos de mantenimiento.

También debe analizarse el efecto sobre el sistema contra incendios. Una nueva plataforma puede modificar la cobertura de rociadores, detectores, extintores y rutas de acceso para respuesta a emergencias. Dependiendo de la configuración, puede requerirse reubicar, ampliar o adecuar componentes para mantener la protección del área y cumplir con los criterios aplicables de seguridad industrial y Protección Civil.

El tipo de piso merece una decisión técnica. Una rejilla metálica puede favorecer ventilación y paso de luz, pero no siempre es adecuada para piezas pequeñas, oficinas o tránsito frecuente de carros. Un piso metálico sólido puede mejorar ciertas condiciones de operación, aunque exige revisar peso, acabado, drenaje y comportamiento ante derrames. Si habrá procesos de calidad, empaque o ensamble, el acabado debe facilitar limpieza y reducir el riesgo de resbalones.

Planee la instalación sin detener la producción

El mejor diseño pierde valor si la instalación interrumpe una línea crítica o expone a personal y activos. Antes de iniciar, debe definirse una secuencia de obra: ingreso de materiales, áreas de acopio, maniobras de elevación, montaje de columnas, trabajos en altura, soldadura o atornillado, liberación de áreas y pruebas finales.

En plantas con producción continua, suele ser conveniente ejecutar por etapas, programar actividades de mayor impacto durante ventanas autorizadas y aislar físicamente la zona de obra. El plan debe incluir permisos de trabajo, análisis de riesgos, control de chispas cuando aplique, supervisión de seguridad y comunicación con producción, mantenimiento, facilities y EHS.

La alternativa entre estructura soldada en sitio y componentes prefabricados con uniones atornilladas depende de los accesos, el calendario, las restricciones de seguridad y el diseño. La prefabricación puede reducir actividades dentro de la nave y mejorar el control de calidad, mientras que la fabricación en sitio puede resolver geometrías complejas. No existe una solución universal: el criterio correcto es minimizar riesgo, retrabajo y afectación operativa.

Verifique antes de recibir el proyecto

La entrega no debe limitarse a ver el mezzanine terminado. Antes de ponerlo en operación, conviene confirmar que las dimensiones, niveles, anclajes, protecciones, accesos y capacidad correspondan a los planos aprobados. Deben entregarse criterios de carga visibles, recomendaciones de uso y documentación de la instalación para facilitar inspecciones y futuras modificaciones.

También es recomendable establecer una rutina de revisión. Golpes por montacargas, corrosión, anclajes flojos, deformaciones, sobrecarga por inventario acumulado o modificaciones no autorizadas pueden reducir la seguridad con el tiempo. Un responsable de mantenimiento debe conocer la capacidad permitida y evitar que el área se convierta en almacenamiento improvisado.

Grupo TAFO aborda este tipo de proyectos desde la operación completa: levantamiento en sitio, coordinación con instalaciones industriales, fabricación, montaje y adecuaciones necesarias para que el espacio adicional contribuya a la productividad sin generar un nuevo frente de riesgo. Para una planta, el objetivo no es solo ganar superficie, sino ganar capacidad de manera controlada.

Un mezzanine bien diseñado debe sentirse como parte natural de la nave: soporta la carga prevista, ordena el flujo, protege a las personas y permite que mantenimiento y producción sigan trabajando con certeza. Esa es la diferencia entre colocar una estructura y ejecutar una solución industrial que sostiene el crecimiento.

Aire comprimido versus sopladores industriales

Una línea de soplado que consume aire comprimido de forma continua puede convertirse en uno de los costos eléctricos menos visibles de una planta. Por eso, al evaluar aire comprimido versus sopladores industriales, la pregunta correcta no es cuál tecnología es mejor en términos absolutos, sino cuál entrega el caudal, la presión y la calidad de aire que el proceso requiere con el menor costo total y sin comprometer la continuidad operativa.

En plantas manufactureras de Monterrey y del resto de México, esta decisión suele aparecer durante ampliaciones de capacidad, proyectos de automatización, correcciones de problemas de secado o limpieza, y auditorías de consumo energético. Elegir por costumbre puede elevar el gasto eléctrico, generar ruido excesivo, provocar fallas por contaminación o dejar un proceso crítico sin respaldo.

Aire comprimido versus sopladores industriales: la diferencia técnica

El aire comprimido se genera al elevar la presión del aire ambiente mediante un compresor. Después puede pasar por etapas de tratamiento como tanque de almacenamiento, secador, filtros y drenajes de condensado antes de llegar a la red de distribución. Su ventaja principal es que concentra una gran cantidad de energía en poco volumen y permite accionar herramientas neumáticas, cilindros, válvulas, equipos de medición y sistemas de control.

Los sopladores industriales, en cambio, desplazan grandes volúmenes de aire a baja presión. Dependiendo de la tecnología – lóbulos, canal lateral, centrífugos o turbo – pueden suministrar aire para secado, transporte neumático ligero, aireación, enfriamiento, barreras de aire, aspiración o limpieza de superficies. No están diseñados para sustituir una red neumática de 6 o 7 bar; su valor aparece cuando el proceso sólo necesita flujo de aire y una presión moderada.

La diferencia parece sencilla, pero tiene consecuencias directas. Comprimir aire hasta varios bar para luego liberarlo por una boquilla de soplado puede ser una solución funcional, aunque no siempre eficiente. Si la tarea requiere un alto caudal continuo y baja presión, un soplador correctamente seleccionado suele reducir de forma importante el consumo específico de energía.

La presión requerida define la tecnología

El primer dato que debe validar el equipo de ingeniería es la presión real en el punto de uso, no la presión nominal del compresor ni la lectura disponible en un manómetro lejano. Una aplicación puede operar correctamente con aire a baja presión, pero estar recibiendo aire comprimido a 7 bar porque la planta cuenta con esa infraestructura. Esa diferencia representa energía pagada que el proceso no aprovecha.

Por el contrario, si el sistema necesita fuerza neumática, pulsos de alta velocidad, control preciso mediante válvulas o aire limpio para instrumentación, el aire comprimido sigue siendo la opción adecuada. Intentar reemplazarlo con un soplador puede ocasionar pérdida de desempeño, variaciones de proceso o daños en el equipo.

Dónde suele convenir cada alternativa

El aire comprimido tiene una posición difícil de sustituir en automatización neumática, actuadores, herramientas de mantenimiento, empaque, instrumentación, equipos de prueba y procesos donde se requieren descargas puntuales de alta presión. También es práctico cuando el consumo es intermitente o cuando varios puntos de uso están dispersos dentro de la nave.

Los sopladores industriales suelen ser más convenientes en aplicaciones de consumo continuo: secado de piezas después de lavado, remoción de agua superficial, limpieza de bandas, enfriamiento de producto, cortinas de aire, desmoldeo, ventilación de proceso y transporte de materiales de baja densidad. En estos casos, el caudal constante pesa más que la presión elevada.

Un ejemplo común es el secado de componentes después de una etapa de lavado. Si se utilizan múltiples pistolas de aire comprimido durante todo el turno, el sistema puede demandar una capacidad considerable del cuarto de compresores. Un arreglo con soplador, tubería dedicada y boquillas de aire de alta eficiencia puede cumplir el mismo objetivo de secado con menor presión de trabajo. Sin embargo, debe validarse la distancia a la pieza, la geometría de las boquillas, la temperatura, la presencia de aceite o agua y el tiempo de ciclo.

El costo no se limita al consumo eléctrico

Comparar únicamente la potencia instalada lleva a decisiones incompletas. Un sistema de aire comprimido requiere evaluar compresor, secador, filtración, drenajes, tanque, red de distribución, detección de fugas, mantenimiento y calidad del aire. Además, una caída de presión en tuberías, conexiones deficientes o filtros saturados obliga a elevar la presión de generación para compensar una pérdida que no agrega valor al proceso.

En un soplador también existen costos de instalación y mantenimiento. El dimensionamiento de ductos, silenciadores, filtros de admisión, variador de frecuencia, gabinetes acústicos y accesibilidad para servicio influye en el resultado. Un soplador mal seleccionado puede trabajar fuera de su curva eficiente, sobrecalentarse o no entregar el caudal requerido al final de la línea.

La comparación financiera debe considerar el costo de ciclo de vida: inversión inicial, consumo anual, horas de operación, mantenimiento, refacciones, paros potenciales y vida útil esperada. Para una aplicación de unas cuantas horas al mes, la inversión en un sistema dedicado puede no justificarse. Para una operación continua de dos o tres turnos, el retorno de una solución de baja presión puede ser atractivo.

Calidad del aire y seguridad de proceso

No todo aire es apto para todo proceso. En alimentos, farmacéutica, pintura, electrónica, empaque sensible o manufactura automotriz, la presencia de humedad, aceite, partículas o microorganismos puede afectar la calidad del producto. El aire comprimido requiere tratamiento conforme al riesgo del proceso y controles de mantenimiento que sostengan esa calidad en el tiempo.

Los sopladores toman aire del ambiente. Si la admisión se ubica cerca de polvo, vapores, tráfico de montacargas o zonas de soldadura, ese contaminante puede llegar al producto o a la estación de trabajo. Por eso, la ubicación de la toma de aire, el tipo de filtración y la limpieza de ductos son decisiones de ingeniería, no detalles de instalación.

El ruido también merece atención. Tanto los compresores como los sopladores pueden generar niveles sonoros que afecten la seguridad y el confort del personal. Un proyecto bien ejecutado revisa silenciadores, aislamiento, vibración, soportes, rutas de ductería y cumplimiento con los criterios internos de seguridad industrial.

Cuatro datos para tomar una decisión rentable

Antes de cotizar o sustituir equipos, conviene levantar información directamente en piso. Los datos más útiles son:

  • Caudal requerido, presión mínima y patrón de consumo: continuo, intermitente o por pulsos.
  • Horas anuales de operación, turnos, tiempo de ciclo y variaciones esperadas de producción.
  • Calidad de aire necesaria: humedad, aceite, partículas, temperatura y riesgo de contaminación.
  • Condiciones de instalación: distancia, espacio disponible, ruido, energía eléctrica, mantenimiento y necesidad de respaldo.

Con esta información se puede evitar un error frecuente: usar la capacidad nominal de una máquina como referencia sin medir lo que realmente ocurre en la aplicación. Una prueba en sitio con instrumentación de presión, flujo y consumo eléctrico permite dimensionar con mayor certeza y defender la inversión ante mantenimiento, producción y compras.

¿Conviene reemplazar todo el aire comprimido?

En la mayoría de las plantas, no. La estrategia más rentable suele ser separar las aplicaciones. El aire comprimido se conserva para tareas donde su presión, velocidad de respuesta y control neumático son indispensables. Los sopladores se destinan a procesos de flujo continuo de baja presión que hoy sobrecargan el sistema de compresión.

Esta separación libera capacidad del cuarto de compresores, ayuda a estabilizar la presión para equipos críticos y puede reducir arranques innecesarios. También facilita planear el crecimiento de la planta: una nueva celda de secado puede contar con su sistema de soplado dedicado sin aumentar la demanda general de aire comprimido.

La ejecución requiere coordinación entre proceso, mantenimiento, seguridad, eléctrica e instalación mecánica. No basta con montar un equipo. Se deben definir protecciones eléctricas, control de arranque, interlocks con la línea, soportes, ductos, accesos de servicio y criterios de aceptación de caudal, presión, ruido y desempeño de proceso.

Grupo TAFO puede apoyar este tipo de evaluación desde el levantamiento técnico hasta la instalación industrial, integrando sistemas de aire comprimido, alimentación eléctrica, tuberías y mantenimiento para reducir riesgos de coordinación entre proveedores.

La mejor decisión nace de medir el proceso antes de comprar equipos. Cuando presión, caudal, calidad de aire y horas de operación se revisan en piso, la tecnología deja de ser una preferencia y se convierte en una herramienta para proteger costo, calidad y continuidad productiva.

Cómo reducir las caídas de voltaje industrial

Una línea de producción que se detiene sin una avería mecánica visible suele dejar una pista en los registros eléctricos: tensión insuficiente en el momento de mayor demanda. Resolver la cuestión de cómo reducir caídas de voltaje no consiste en instalar un equipo aislado, sino en comprobar si la red está correctamente dimensionada, equilibrada y mantenida para la carga real de la planta.

En una fábrica, una caída de tensión puede afectar a variadores de frecuencia, PLC, contactores, soldadura, compresores, equipos de medición y sistemas de automatización. El resultado no siempre es un apagón completo. A menudo aparece como una alarma intermitente, una parada no programada, rechazo de producto, reinicio de controladores o desgaste prematuro de motores. Por eso, el diagnóstico debe relacionar la calidad del suministro eléctrico con los indicadores de producción, seguridad y mantenimiento.

Qué son las caídas de voltaje y cuándo se convierten en un problema

Existe una caída de voltaje cuando la tensión que llega al punto de consumo es inferior a la disponible en el origen de la instalación. Una parte de esta caída es normal: todo conductor tiene resistencia e impedancia, y ambas provocan pérdidas cuando circula corriente. El problema comienza cuando el valor supera el margen admisible para la instalación, para la normativa aplicable o para la tolerancia del equipo conectado.

No es lo mismo una reducción breve durante el arranque de un motor que una tensión baja sostenida al final de una línea de producción. En el primer caso, puede ser un fenómeno previsto que requiere validar la capacidad de la red. En el segundo, puede revelar conductores insuficientes, conexiones deterioradas, un transformador saturado o una distribución desequilibrada.

También conviene diferenciar una caída de tensión interna de una perturbación procedente de la red de suministro. Si el evento afecta a varias áreas de la planta al mismo tiempo, hay que revisar el punto de acometida, el transformador y la relación con la compañía suministradora. Si ocurre únicamente en una máquina o zona, el origen suele estar en el circuito aguas abajo: cableado, protecciones, barras, terminales, cuadros o cargas concretas.

Principales causas en plantas y naves industriales

La causa más frecuente es un dimensionamiento que ya no corresponde con la operación actual. Es habitual encontrar líneas diseñadas para una carga inicial que, tras ampliaciones de maquinaria, nuevos turnos o automatización adicional, soportan una corriente superior a la prevista. El cable puede no presentar un fallo evidente, pero su longitud, sección y método de instalación dejan de ser adecuados.

Las cargas con picos elevados también exigen atención. Motores de gran potencia, compresores, bombas, prensas, equipos de soldadura y hornos pueden generar descensos de tensión en el arranque o en cambios rápidos de carga. Si varios equipos arrancan a la vez, el efecto se multiplica. La solución no siempre pasa por aumentar secciones: puede ser más eficiente secuenciar arranques, revisar los ajustes de variadores o emplear métodos de arranque que reduzcan la corriente de irrupción.

Las conexiones flojas, sulfatadas o sobrecalentadas son otra fuente recurrente de pérdidas. Un terminal con mal apriete eleva la resistencia de contacto y concentra calor. Con el tiempo, el problema puede afectar al aislamiento, dañar el cuadro eléctrico y aumentar el riesgo de arco eléctrico. La termografía permite localizar estos puntos antes de que se conviertan en una parada crítica.

Por último, debe revisarse el equilibrio entre fases. En instalaciones trifásicas, una distribución desigual de cargas puede provocar tensiones desequilibradas, sobrecorriente en una fase y funcionamiento irregular de motores. Un motor sometido a desequilibrio trabaja con mayor temperatura, reduce su vida útil y puede terminar disparando protecciones sin que el origen sea el propio motor.

Cómo reducir las caídas de voltaje desde la ingeniería

La intervención correcta comienza con datos, no con suposiciones. Medir únicamente la tensión en el cuadro principal no basta. Es necesario registrar tensión, corriente, demanda, factor de potencia, armónicos y eventos transitorios en el origen y en los puntos sensibles de consumo. Una medición durante varios días o durante un ciclo completo de producción permite identificar qué máquina, turno o condición de carga coincide con la incidencia.

Dimensionar conductores y alimentadores para la carga real

La sección del conductor debe calcularse considerando potencia instalada, demanda simultánea, longitud de recorrido, tipo de carga, agrupamiento, temperatura ambiente y método de canalización. Elegir un cable solo por su capacidad de corriente puede ser insuficiente si la distancia hasta la carga es elevada.

En alimentadores largos, aumentar la sección puede disminuir de forma relevante la caída de tensión y las pérdidas por efecto Joule. Sin embargo, requiere valorar coste, espacio disponible en bandejas, capacidad de las terminales y coordinación con las protecciones. En una ampliación industrial, conviene estudiar el conjunto de la distribución para evitar que la mejora de un tramo traslade el cuello de botella al siguiente.

Revisar el transformador y la distribución principal

Un transformador con capacidad limitada o trabajando de forma continuada cerca de su carga máxima puede contribuir a una tensión inestable, especialmente cuando existen picos de demanda. El análisis debe revisar su potencia nominal, perfil de carga, tomas de regulación, ventilación, estado de conexiones y proyección de crecimiento de la planta.

La distribución principal también importa. Barras, interruptores, embarrados y cuadros deben soportar la corriente prevista y mantener conexiones fiables. Cuando la nave ha crecido mediante ampliaciones sucesivas, es común que el diseño original haya quedado fragmentado. Reordenar alimentadores, acercar subcuadros a las cargas y separar procesos de alta demanda puede mejorar la tensión disponible y simplificar el mantenimiento.

Controlar los arranques y picos de demanda

Los arranques directos de motores grandes producen una demanda instantánea elevada. En determinados procesos, un arrancador suave o un variador de frecuencia reduce ese impacto y permite controlar mejor la aceleración. La elección depende de la aplicación: un variador ofrece regulación de velocidad y beneficios energéticos en cargas variables, pero añade requisitos de configuración, compatibilidad electromagnética y gestión de armónicos.

La programación de arranques es una medida de bajo impacto operativo cuando existen varios equipos no críticos. Evitar que compresores, extractores y bombas entren simultáneamente reduce los picos sin necesidad de cambiar toda la infraestructura. Para que funcione, debe coordinarse con producción, automatización y mantenimiento, evitando crear esperas que afecten al ritmo de fabricación.

Corregir factor de potencia y vigilar armónicos

Un factor de potencia bajo incrementa la corriente necesaria para entregar la misma potencia útil. Al circular más corriente, aumentan las pérdidas y la caída de tensión en los conductores. Los bancos de condensadores pueden ayudar, pero deben seleccionarse a partir de mediciones. Instalar compensación sin analizar la red puede causar maniobras inadecuadas o problemas de resonancia.

Las cargas electrónicas, como variadores, rectificadores, soldadura o fuentes conmutadas, pueden introducir armónicos. Estos elevan pérdidas, calientan conductores y transformadores, y complican la lectura real de la calidad eléctrica. Según el resultado del análisis, puede ser necesario emplear reactancias, filtros específicos o una distribución dedicada para determinadas cargas no lineales.

Mantenimiento preventivo para evitar que el problema reaparezca

Reducir la caída de tensión no termina al sustituir un cable o reajustar un cuadro. La instalación cambia con cada ampliación, modificación de proceso y aumento de producción. Un programa preventivo debe incluir inspección visual, reapriete con par controlado, limpieza técnica, termografía y mediciones periódicas de calidad de energía.

La termografía es especialmente útil en paradas planificadas o rondas de mantenimiento, porque detecta conexiones calientes, fusibles con degradación, desequilibrios y sobrecargas sin desmontar toda la instalación. Sus hallazgos deben priorizarse por criticidad: no todos los puntos calientes requieren la misma urgencia, pero ninguno debe ignorarse si afecta a un circuito esencial para producción o seguridad.

Es recomendable mantener planos unifilares actualizados, identificación clara de cuadros y circuitos, históricos de carga y registro de incidencias. Sin esta trazabilidad, una ampliación aparentemente menor puede dejar fuera de control la capacidad real de la instalación. La documentación técnica reduce tiempos de diagnóstico y facilita decisiones justificadas ante mantenimiento, producción y compras.

Señales que requieren una intervención inmediata

Hay situaciones que no deben esperar al siguiente mantenimiento programado. Olor a aislamiento quemado, decoloración en terminales, disparos repetitivos de protecciones, calentamiento anormal de cuadros, reinicios de PLC o variadores y oscilaciones visibles en iluminación industrial justifican una revisión técnica prioritaria.

La respuesta debe asegurar primero a las personas y después a la continuidad productiva. Aislar el circuito cuando exista riesgo, medir antes de restablecer la carga, revisar aprietes y protecciones, y validar el comportamiento bajo carga evita recurrencias. Cambiar un interruptor que dispara sin investigar la causa puede ocultar una sobrecarga o una mala conexión más grave.

En Grupo TAFO abordamos este tipo de incidencias desde la instalación eléctrica industrial, combinando diagnóstico en campo, corrección de infraestructura y ejecución orientada a minimizar paros. Para una planta en Monterrey o en cualquier parque industrial con crecimiento continuo, el objetivo no es solo recuperar tensión: es asegurar que la red eléctrica acompañe la capacidad productiva que el negocio necesita.

La mejor intervención es la que convierte una alarma recurrente en un dato controlado. Cuando la tensión, la demanda y el estado de la instalación se supervisan con criterio de producción, las caídas dejan de ser un imprevisto y pasan a ser un riesgo gestionable antes de que detenga la operación.

Loop de aire comprimido eficiente en planta

Un equipo neumático que pierde fuerza al coincidir varios consumos, una herramienta que trabaja con presión inestable o un compresor obligado a operar por encima de su carga prevista suelen señalar un problema de distribución. Un loop de aire comprimido bien diseñado evita que la red se convierta en un cuello de botella y convierte el aire en un suministro predecible para producción, calidad y mantenimiento.

En una planta industrial, el aire comprimido no es un servicio auxiliar menor. Acciona cilindros, válvulas, transportadores, herramientas, sistemas de limpieza y equipos de automatización. Cuando la presión o la calidad del aire fallan, el efecto puede aparecer como rechazo de piezas, ciclos lentos, microparos, consumo energético elevado o desgaste prematuro de componentes.

Qué es un loop de aire comprimido y por qué funciona

Un loop, también denominado red en anillo, es una instalación en la que la tubería principal forma un circuito cerrado alrededor de la zona de consumo. El aire puede llegar a cada punto desde dos direcciones, en lugar de depender de un único ramal largo alimentado desde un extremo.

La ventaja principal es la estabilidad. Si varias máquinas demandan aire a la vez, el caudal tiene rutas alternativas para llegar a ellas. Esto reduce las caídas de presión respecto a una red lineal mal dimensionada y mejora la respuesta ante variaciones de demanda.

También aporta continuidad operativa. Al aislar un tramo mediante válvulas, es posible intervenir una sección para mantenimiento o ampliación sin detener toda la red. Este beneficio es especialmente relevante en líneas con alta utilización, procesos de ensamblaje, estaciones robotizadas o áreas donde cada paro afecta directamente al OEE.

Sin embargo, un anillo no corrige por sí solo una instalación deficiente. Si el compresor no tiene capacidad suficiente, el depósito está mal seleccionado, existen fugas relevantes o la tubería se ha dimensionado sin calcular caudal y distancia, el problema permanecerá. El diseño debe analizarse como sistema completo, desde la generación hasta el punto de uso.

Diseño del loop de aire comprimido: variables que definen el resultado

El punto de partida es conocer el consumo real, no solo sumar los consumos nominales de las fichas técnicas. Hay que considerar qué equipos funcionan simultáneamente, qué picos de demanda se producen, cuál es la presión mínima que exige el proceso y qué crecimiento está previsto para la planta. Una red calculada únicamente para la condición actual puede quedarse corta tras incorporar una célula, una línea o un turno adicional.

Caudal, presión y caída admisible

La presión a la salida del compresor no es la presión disponible en una herramienta o válvula. Entre ambos puntos existen pérdidas por longitud de tubería, cambios de dirección, válvulas, filtros, secadores, racores y mangueras. Cuando estas pérdidas son excesivas, la respuesta habitual es aumentar la presión de generación. Es una medida costosa: el compresor consume más energía y el problema de fondo sigue en la red.

Conviene definir una caída de presión admisible para cada tramo y reservar margen para filtros, reguladores y futuros consumos. Las líneas principales deben tener un diámetro que permita transportar el caudal requerido sin convertir la fricción en gasto energético permanente. En tramos largos o con demanda elevada, reducir diámetro para ahorrar en materiales suele salir caro durante la vida útil de la instalación.

Tubería y accesorios adecuados al entorno industrial

El material de la red influye en la fiabilidad, la calidad del aire y la facilidad de ampliación. Las soluciones metálicas correctamente instaladas ofrecen resistencia mecánica y buen desempeño en aplicaciones industriales. Los sistemas modulares de aluminio pueden acelerar montajes y modificaciones, siempre que se seleccionen según presión, temperatura, compatibilidad y condiciones de operación.

No todos los accesorios tienen el mismo impacto. Codos innecesarios, reducciones bruscas, conexiones mal ejecutadas y mangueras flexibles sobredimensionadas en longitud aumentan la pérdida de carga. La instalación debe priorizar recorridos lógicos, accesibles y preparados para inspección, sin olvidar los soportes, la dilatación y la protección frente a impactos propios de la operación.

Pendientes, drenajes y calidad del aire

El aire comprimido contiene humedad procedente de la atmósfera aspirada y puede arrastrar aceite o partículas si la generación y el tratamiento no son adecuados. La red debe contemplar pendiente en los tramos principales, puntos bajos con purgas y bajantes correctamente configuradas para que el condensado no llegue a los equipos.

Las tomas de servicio no deben salir de la parte inferior de la línea principal. Una toma elevada reduce el arrastre de agua hacia el punto de uso. Antes de definir filtros y secadores, conviene clasificar la calidad de aire que requiere cada proceso. Una herramienta neumática, una operación de pintura, un equipo de instrumentación y un proceso de contacto con producto pueden exigir niveles muy distintos de partículas, agua y aceite.

Cómo distribuir la red sin crear problemas futuros

Un loop debe sectorizarse. Las válvulas de corte ubicadas con criterio permiten aislar áreas de producción, almacenes, muelles o nuevas ampliaciones sin dejar sin aire a toda la planta. Además, facilitan localizar incidencias y realizar trabajos programados con menos riesgo de parar operaciones críticas.

Es recomendable prever puntos de conexión para expansión, pero deben permanecer correctamente cerrados y etiquetados mientras no se utilicen. Una previsión ordenada evita recurrir a derivaciones improvisadas, mangueras atravesando pasillos o conexiones que no cumplen el estándar de la instalación.

La ubicación del compresor, depósito, secador y filtros también condiciona el rendimiento. Un cuarto de compresores mal ventilado eleva la temperatura de admisión y reduce eficiencia. Una red cercana a fuentes de calor, tráfico de montacargas o procesos con vibración necesita medidas de protección específicas. En naves con ampliaciones sucesivas, revisar el trazado completo suele ser más rentable que seguir añadiendo ramales a una red ya saturada.

Fugas: el coste que un buen diseño no debe ocultar

Una red en anillo puede mejorar la distribución, pero no debe utilizarse para disimular fugas. Las fugas consumen energía de forma continua, incluso cuando la producción está detenida, y obligan al compresor a realizar ciclos innecesarios. Además, pueden provocar que el mantenimiento interprete una falta de capacidad como necesidad de comprar un compresor mayor.

La inspección debe incluir un recorrido sistemático de uniones, válvulas, purgas, reguladores, mangueras, conexiones rápidas y equipos fuera de servicio. La detección ultrasónica permite localizar pérdidas que no siempre son audibles en un entorno productivo. Después de reparar, es conveniente verificar la mejora mediante presión, caudal, horas de carga y comportamiento del compresor.

El mantenimiento preventivo debe contemplar limpieza o sustitución de filtros, revisión de purgas, inspección de soportes, control de corrosión, comprobación de válvulas y medición de presión en puntos críticos. Estos datos permiten decidir con evidencia si hace falta redimensionar un tramo, ajustar un regulador o redistribuir consumos.

Señales de que la instalación necesita una revisión

Hay indicios que justifican una evaluación técnica de la red: diferencias de presión entre turnos, alarmas recurrentes de baja presión, piezas defectuosas vinculadas a actuadores neumáticos, incremento sin explicación en las horas de funcionamiento del compresor o necesidad de elevar la presión general para que funcione una única área.

También conviene revisar la instalación antes de ampliar capacidad productiva. Integrar una nueva línea sobre una red sin margen puede generar inestabilidad en equipos que antes trabajaban correctamente. El coste de planificar el loop, los puntos de aislamiento y el tratamiento de aire durante el proyecto suele ser muy inferior al coste de corregir paros y defectos después de arrancar.

Grupo TAFO aborda este tipo de proyectos desde la operación real de la planta: diagnóstico de demanda, trazado de tubería, instalación, mantenimiento y coordinación con otras especialidades industriales. Para instalaciones en Monterrey y en plantas de todo México, el objetivo no es solo llevar aire a una máquina, sino asegurar que cada punto reciba el caudal, la presión y la calidad que el proceso necesita.

La decisión más rentable no suele ser instalar más capacidad de generación, sino medir primero qué ocurre entre el compresor y el punto de consumo. Un loop bien calculado ofrece una base para crecer, intervenir y producir con menos incertidumbre.