Mejores alarmas contra incendio para plantas

Un conato en un tablero eléctrico, una fuga de solvente cerca de producción o humo acumulado en un almacén de gran altura no dan margen para evaluar opciones. Las mejores alarmas contra incendio son las que detectan el riesgo en su etapa inicial, activan una respuesta útil y operan de forma confiable cuando la planta más las necesita. En una operación industrial, elegirlas no es una decisión de compra aislada: afecta la seguridad del personal, la protección de activos, el cumplimiento y la continuidad de producción.

Para una planta en Monterrey, Apodaca o cualquier parque industrial del país, el criterio no debe ser instalar más dispositivos, sino diseñar un sistema acorde con los procesos, la carga de fuego, la distribución del inmueble y el plan de emergencia. Una alarma mal seleccionada puede generar falsas activaciones que detienen líneas o, en el escenario más grave, no detectar un incendio a tiempo.

Qué define a las mejores alarmas contra incendio

No existe un modelo universalmente superior para todas las naves, almacenes o plantas manufactureras. La mejor solución depende de qué se produce, cómo se almacena, qué fuentes de ignición están presentes y qué condiciones ambientales afectan a los detectores.

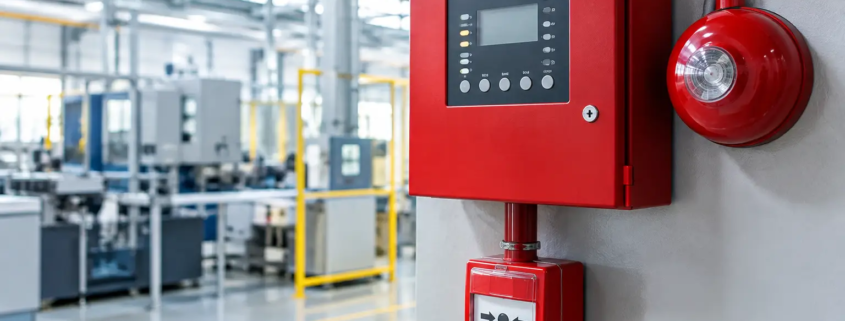
Un sistema industrial efectivo integra cuatro capacidades: detección temprana, notificación clara, control automático de equipos críticos y supervisión permanente de su propio estado. Si un detector identifica humo, calor o flama, pero las sirenas no son audibles sobre la maquinaria o el panel no reporta una falla de comunicación, la protección queda incompleta.

La selección también debe considerar el marco regulatorio aplicable. La NOM-002-STPS-2010 establece criterios para la prevención y protección contra incendios en los centros de trabajo. Según el proyecto, también pueden intervenir disposiciones de Protección Civil, requerimientos de aseguradoras y estándares técnicos como los de NFPA. El cumplimiento documental es necesario, pero el objetivo operativo es que el sistema responda correctamente ante una condición real.

Detección de humo: útil, pero sensible al ambiente

Los detectores de humo son una alternativa sólida en oficinas, cuartos eléctricos limpios, áreas administrativas, centros de control y espacios cerrados donde un incendio puede iniciar con combustión lenta. Detectan partículas antes de que la temperatura alcance niveles elevados, lo que aporta tiempo para investigar, evacuar o activar protocolos.

Su limitación está en los ambientes industriales con polvo, vapor, aerosoles, humos de proceso o cambios bruscos de temperatura. En áreas de soldadura, pintura, cocción, lavado o transformación de materiales, un detector convencional puede presentar alarmas no deseadas. Eso no significa que deba eliminarse la detección temprana, sino que hay que elegir tecnología y ubicación adecuadas, además de definir rutinas de limpieza y prueba.

Detección de calor: una opción resistente para zonas exigentes

Los detectores térmicos funcionan al identificar una temperatura fija o un incremento rápido de temperatura. Son adecuados para cuartos de máquinas, cocinas industriales, talleres, áreas con polvo y ciertos espacios donde el humo forma parte normal de la operación.

El intercambio es claro: por lo general reaccionan después que un detector de humo. Por ello, no suelen ser la única respuesta para áreas de alto valor, equipos críticos o zonas donde un conato debe identificarse con máxima anticipación. Su desempeño mejora cuando se integran a una estrategia que contempla compartimentación, supresión y una notificación efectiva.

Detectores de flama y sistemas especiales

En procesos con líquidos inflamables, gases, combustibles, cabinas de pintura o maniobras de carga de combustible, un detector de flama infrarrojo o ultravioleta puede ser determinante. Estos equipos identifican la radiación producida por una flama y ofrecen una respuesta rápida en escenarios donde el humo o el calor pueden no ser suficientes como primer indicador.

También existen detectores lineales de humo para naves altas y amplias, detección por aspiración para salas limpias o cuartos de telecomunicaciones, y cables detectores de calor para charolas eléctricas, túneles o zonas de difícil acceso. La tecnología debe corresponder al peligro específico, no a la disponibilidad inmediata de un equipo en inventario.

Diseño del sistema: donde se define la confiabilidad

Una alarma contra incendio no debe diseñarse únicamente con base en los metros cuadrados. La altura libre, el tipo de techo, los flujos de aire, los racks, los muros divisorios, las rutas de evacuación y el ruido operativo pueden cambiar por completo la ubicación y cantidad de dispositivos requeridos.

En un almacén con racks de gran altura, el humo puede estratificarse antes de llegar al techo. En una nave con extractores potentes, puede desplazarse fuera del punto esperado. En una línea de producción con prensas, compresores o bandas transportadoras, una sirena estándar puede no escucharse. Por eso, la ingeniería debe validar cobertura visual y audible en condiciones reales de operación, no solo en planos.

El panel de control es otro punto crítico. Debe permitir identificar el origen de la alarma, supervisar circuitos, baterías y comunicaciones, y activar secuencias previamente definidas. Dependiendo del riesgo, puede requerirse detener equipos, liberar puertas, cerrar compuertas, desenergizar una zona o enviar señal a un sistema de monitoreo. Estas interacciones deben programarse con cuidado para evitar que una activación comprometa procesos sensibles sin una lógica de seguridad validada.

Alarmas audibles, visuales y mensajes claros

La notificación debe llegar a personas que trabajan con protección auditiva, operan montacargas, están dentro de cuartos aislados o se encuentran entre racks. Las sirenas, estrobos y altavoces deben seleccionarse considerando el nivel de ruido, la geometría del área y la visibilidad disponible.

En operaciones complejas, los mensajes por voz pueden aportar instrucciones más precisas que una señal sonora general. Sin embargo, requieren una estrategia de comunicación y simulacros frecuentes. Una alarma que se escucha pero no provoca una reacción ordenada no protege adecuadamente a la organización.

Integración con la protección contra incendios

Una alarma no extingue el fuego por sí sola. Su mayor valor aparece al integrarse con sistemas de rociadores, gabinetes, bombas contra incendio, supresión limpia en cuartos eléctricos, detección de gas, ventilación de emergencia y procedimientos de brigada.

Por ejemplo, un cuarto de servidores o de control puede requerir detección temprana por aspiración y un sistema de agente limpio para evitar daños por agua. Una zona de carga de baterías puede necesitar detección compatible con los gases y la ventilación del espacio. En cambio, un almacén de materias primas combustibles exige revisar el diseño integral de rociadores, suministro hidráulico y compartimentación.

La coordinación entre especialidades evita soluciones fragmentadas. Cuando el proveedor de detección, el electricista, el responsable de protección contra incendios y el área de mantenimiento trabajan sin una secuencia común, son frecuentes las fallas de interfaz: señales sin monitoreo, equipos sin respaldo eléctrico o dispositivos bloqueados durante modificaciones de layout.

Mantenimiento: la diferencia entre instalar y proteger

Los sistemas de alarma requieren inspección, prueba y mantenimiento programado. El polvo en cámaras de detección, baterías degradadas, cableado dañado, estrobos fuera de servicio o paneles con fallas ignoradas pueden convertir una instalación aparentemente completa en un riesgo operativo.

El mantenimiento debe incluir revisión visual, pruebas funcionales de detectores y dispositivos de notificación, verificación de alimentación normal y de respaldo, inspección de comunicaciones y registro de eventos. La frecuencia depende de la normativa, la tecnología instalada, el nivel de riesgo y las condiciones de cada proceso.

También conviene revisar el sistema después de cualquier cambio relevante: ampliación de líneas, instalación de mezzanines, reubicación de racks, modificación de ductos, nuevos materiales o crecimiento de la carga de fuego. Lo que funcionaba para una nave con una sola línea puede dejar zonas sin cobertura después de una expansión.

Cómo tomar una decisión técnica sin sobredimensionar

Antes de cotizar equipos, conviene levantar información en sitio: procesos y materiales, fuentes de ignición, áreas de mayor valor, altura de nave, rutas de evacuación, niveles de ruido, sistemas existentes y requerimientos de aseguradora o cliente final. Con ese diagnóstico es posible definir qué tecnología aporta protección real y dónde una solución más simple es suficiente.

Sobredimensionar eleva inversión, mantenimiento y posibilidad de falsas alarmas. Subdimensionar expone al personal, los activos y la continuidad de producción. El punto correcto se alcanza mediante una evaluación de riesgo y un diseño que considere el proceso completo, no solo la instalación eléctrica de los dispositivos.

Grupo TAFO trabaja este tipo de proyectos con enfoque de infraestructura industrial: detección, alimentación eléctrica, integración con sistemas existentes y ejecución en sitio bajo una sola coordinación técnica. Para el responsable de planta, eso reduce interfases y facilita mantener la protección alineada con la operación.

La decisión más útil no es elegir la alarma más sofisticada del catálogo, sino construir un sistema que detecte el riesgo correcto, avise a las personas correctas y mantenga su desempeño después de meses de producción, polvo, vibración y cambios de operación.
Cómo instalar barreras cortafuego en planta

Un muro con una perforación sin sellar puede comprometer la compartimentación contra incendio de toda un área crítica. Por eso, entender cómo instalar barreras cortafuego no consiste solo en levantar un elemento físico: implica conservar una resistencia al fuego verificable en muros, losas, pasos de instalaciones y juntas constructivas. Para una planta industrial, una ejecución deficiente puede convertirse en un riesgo para las personas, activos, inventario y continuidad productiva.

Las barreras cortafuego limitan la propagación del fuego, humo y gases calientes entre sectores de una nave, almacén, cuarto eléctrico o área de proceso. Su objetivo es dar tiempo para la evacuación, activar la respuesta de emergencia y evitar que un incidente localizado escale a una afectación mayor. La solución correcta depende del diseño del inmueble, la carga de fuego, los procesos instalados y los requerimientos aplicables al proyecto.

Antes de instalar: definir qué debe protegerse

El primer paso no es comprar selladores ni paneles. Es realizar un levantamiento técnico que identifique los elementos que forman parte de la compartimentación existente o requerida. En una planta, esto suele incluir muros divisorios resistentes al fuego, losas entre niveles, shafts, cuartos eléctricos, salas de bombas, zonas de almacenamiento de químicos, áreas de pintura y rutas de evacuación.

También deben registrarse todas las penetraciones que cruzan esos elementos: tubería de acero, cobre, PVC o CPVC; charolas portacables; cableado; ductos de aire; conduits; tubería hidráulica y líneas de proceso. Cada abertura modifica el desempeño del muro o la losa. Una barrera no conserva su capacidad si sus pasos de instalaciones se resuelven con materiales improvisados o sin compatibilidad con el sistema ensayado.

La ingeniería debe definir la resistencia requerida para cada división, normalmente expresada en tiempo de protección. No todos los sectores necesitan la misma clasificación. Un cuarto de transformación eléctrica, por ejemplo, puede demandar una solución distinta a la de un muro perimetral en oficinas administrativas. Copiar una especificación de otra nave sin revisar riesgos, uso y configuración es una práctica que genera costos innecesarios o incumplimientos.

Cómo instalar barreras cortafuego paso a paso

La instalación debe ejecutarse contra planos aprobados, especificaciones del fabricante y criterios de seguridad industrial. El procedimiento exacto cambia según se trate de un muro, una junta, una penetración o una cortina cortafuego, pero la secuencia de control mantiene la misma lógica.

1. Delimitar los sectores y preparar las superficies

Marque en sitio los tramos que forman la división cortafuego y confirme que coincidan con el proyecto. Antes de colocar cualquier material, la superficie debe estar limpia, seca y libre de polvo, grasa, pintura suelta o residuos de obra. En muros de block, concreto o panel de yeso, una mala preparación reduce la adherencia de morteros, selladores intumescentes y recubrimientos.

Si se instala un muro nuevo, revise desde el arranque su continuidad hasta la losa o cubierta estructural. Un muro que termina bajo una plafonería o deja un claro en la parte superior no detiene el paso de humo y llamas. La barrera debe cerrar realmente el sector, incluidos los encuentros con columnas, vigas y muros laterales.

2. Construir o rehabilitar el elemento resistente al fuego

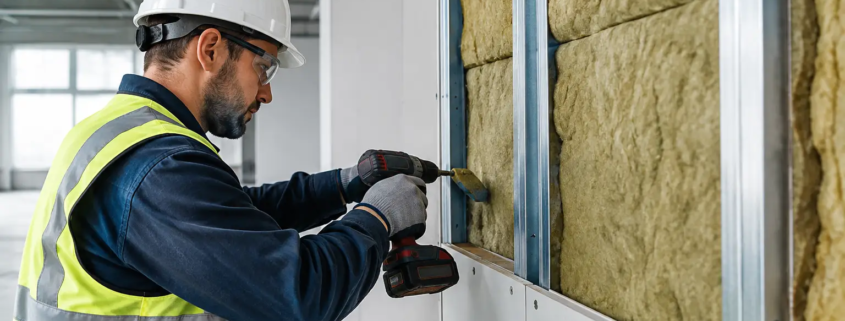
Según el proyecto, la barrera puede construirse con block, concreto, paneles certificados, sistemas de tablaroca de uso industrial o soluciones modulares. Lo relevante no es solo el material principal, sino el ensamble completo: espesores, calibre de estructura, fijaciones, separación entre elementos, tratamiento de juntas y anclajes.

En muros ligeros, por ejemplo, sustituir una placa, un aislante o un tornillo por otro sin validar el sistema puede modificar el desempeño esperado. En soluciones de mampostería, los huecos, juntas incompletas y encuentros mal resueltos son puntos vulnerables. La calidad de ejecución debe comprobarse durante el avance, no únicamente al final de la obra.

3. Sellar penetraciones de tuberías, cables y charolas

El sellado de penetraciones es una de las etapas más sensibles. Para cada paso se debe identificar el tipo de elemento que atraviesa la barrera, el diámetro o dimensiones de la abertura, el material del muro o losa y el movimiento esperado de la instalación.

Las tuberías metálicas pueden requerir selladores, morteros o sistemas combinados. Las tuberías combustibles necesitan soluciones que compensen su deformación o desaparición ante el fuego, como collarines o dispositivos intumescentes aprobados para esa aplicación. En charolas de cables, la solución debe considerar tanto el perímetro de la abertura como la densidad de cables y la posibilidad de futuras ampliaciones.

Rellenar un claro con espuma común, cemento sin especificación o sobrantes de aislamiento no equivale a un sistema cortafuego. Además de afectar la seguridad, dificulta la inspección y puede obligar a rehacer el trabajo cuando haya una auditoría, ampliación de línea o siniestro.

4. Tratar juntas de construcción y movimiento

Las juntas entre losas, muros, fachadas y estructuras metálicas requieren una solución flexible. Si se sellan con un material rígido donde existe movimiento térmico, vibración o desplazamiento estructural, el sello puede fisurarse y perder continuidad.

En estos puntos se utilizan respaldos, selladores elastoméricos, mantas o sistemas de junta con desempeño al fuego definido. La profundidad, el ancho y la preparación de la junta son tan relevantes como el producto seleccionado. Una aplicación con espesores irregulares o sin control de geometría puede no responder como se espera durante una exposición al fuego.

5. Proteger ductos y pasos de ventilación

Los ductos pueden transportar fuego y humo de un compartimiento a otro. Por eso, los cruces de muros y losas deben resolverse con compuertas cortafuego, sellos perimetrales o recubrimientos, según el diseño de ventilación y el tipo de ducto.

No conviene bloquear o modificar un sistema de aire acondicionado sin coordinarse con mantenimiento, seguridad y producción. Cerrar una abertura sin revisar el flujo, acceso a compuertas y necesidades de servicio puede generar un problema operativo. La instalación debe proteger el sector sin comprometer la funcionalidad de los equipos.

Errores que incrementan el riesgo en una nave industrial

El error más frecuente es tratar cada perforación como un detalle menor. En una nave con modificaciones constantes, nuevas alimentaciones eléctricas, tuberías de aire comprimido, redes de datos y cambios de layout, las barreras se deterioran gradualmente si no existe control sobre cada intervención.

También es común usar materiales compatibles de manera aparente, pero sin respetar espesores, profundidades o configuraciones probadas. Un sellador intumescente bien aplicado en una condición puede ser inadecuado para otro diámetro de tubería o para una charola de cables con alta ocupación. La etiqueta del producto no sustituye la validación de la solución completa.

Otro problema es no documentar la ubicación de los sellos. Sin planos actualizados, fotografías, identificación de áreas y evidencia de materiales instalados, facilities y mantenimiento pierden trazabilidad. Esto complica las inspecciones, eleva el tiempo de respuesta ante cambios de proceso y deja vulnerabilidades ocultas detrás de plafones, racks o equipos.

Verificación, mantenimiento y control de cambios

Una barrera cortafuego debe inspeccionarse como un activo crítico de la infraestructura. Al terminar la instalación, conviene revisar continuidad, fijaciones, sellos, juntas, penetraciones y accesibilidad. Las observaciones deben corregirse antes de entregar el área o reanudar la operación, especialmente cuando se trata de cuartos eléctricos, almacenes de alta carga combustible o zonas con procesos térmicos.

Después, el mantenimiento debe integrarse al programa de recorridos de seguridad. Cualquier nueva perforación, cable adicional, retiro de tubería o adecuación de proceso debe pasar por un control de cambio. El objetivo es sencillo: ninguna intervención puede dejar abierta una ruta de propagación de fuego entre sectores.

Para plantas con múltiples especialidades trabajando al mismo tiempo, la coordinación resulta decisiva. Un proveedor que instala tubería, electricidad, aire comprimido o racks necesita respetar las divisiones existentes y restituir los sellos cuando cruza un muro o losa. Este enfoque reduce retrabajos, evita observaciones de seguridad y protege la continuidad de la operación.

Grupo TAFO aborda este tipo de proyectos desde la condición real de la nave: levantamiento en sitio, coordinación con ingeniería y ejecución compatible con las necesidades de producción. En operaciones de Monterrey y otros parques industriales del país, esta visión ayuda a atender tanto instalaciones nuevas como correcciones puntuales sin perder control sobre los riesgos críticos.

Antes de liberar una ampliación, un nuevo cuarto técnico o una modificación de línea, revise una pregunta concreta: ¿la barrera sigue siendo continua después de todos los trabajos? Resolverla con inspección técnica y ejecución documentada protege mucho más que el cumplimiento del proyecto: protege la capacidad de la planta para seguir operando cuando más importa.

Cómo nivelar piso industrial correctamente

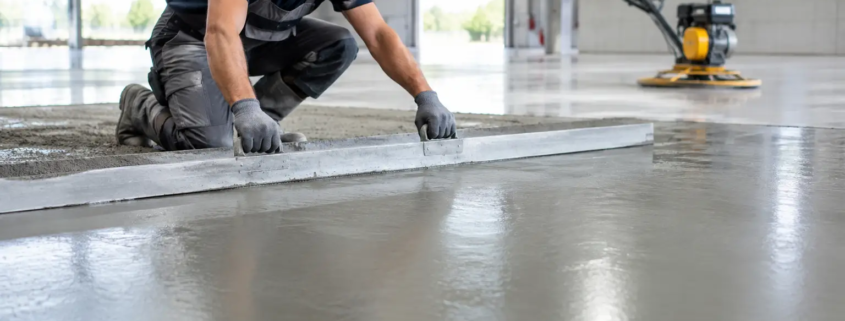
Un desnivel de pocos milímetros puede convertirse en vibración constante para un montacargas, desgaste prematuro de ruedas, daño a la mercancía y desviaciones en una línea de producción. Por eso, nivelar piso industrial correctamente no es un trabajo estético ni una reparación genérica de obra civil: es una intervención que debe responder a la carga, el tráfico, el proceso y las condiciones reales de la planta.

En una nave manufacturera o centro de distribución, el piso es parte de la infraestructura operativa. Soporta racks, maniobras, equipos de carga, tránsito peatonal, derrames y ciclos térmicos. Cuando presenta ondulaciones, grietas, juntas deterioradas o zonas con asentamiento, el costo aparece en distintos frentes: mantenimiento correctivo, seguridad, calidad, productividad y paros no programados.

Antes de nivelar, hay que diagnosticar la causa

El error más costoso es aplicar un mortero o recubrimiento sobre una superficie irregular sin investigar por qué se deformó. Si existe humedad ascendente, pérdida de soporte en la subbase, movimiento de losas, filtraciones o fallas en las juntas, el nuevo material puede desprenderse o agrietarse en poco tiempo.

El diagnóstico debe iniciar con una inspección de la zona y del patrón de daño. No es igual atender un desnivel localizado por impacto de montacargas que una pendiente general provocada por asentamiento. También cambia la solución si el área recibirá racks de pasillo angosto, maquinaria de precisión, carros manuales, tránsito pesado o un sistema de piso epóxico.

La evaluación técnica considera la planeidad, el nivel, el estado del concreto, la resistencia superficial y la presencia de contaminantes como aceites, grasas, pinturas o sales. En pisos existentes conviene revisar juntas, bordes de losa, grietas activas y áreas con sonido hueco, ya que indican posibles desprendimientos. Cuando hay dudas sobre humedad o integridad de la losa, se requieren pruebas antes de definir el sistema de reparación.

También debe levantarse la información operativa. El responsable de mantenimiento conoce dónde se concentran los golpes; logística identifica las rutas críticas de montacargas; producción señala los puntos donde un desnivel afecta el ensamble o la estabilidad de un equipo. Integrar esas variables evita reparar únicamente el síntoma.

Cómo nivelar piso industrial correctamente según el uso

La especificación no se define por el espesor que parece conveniente, sino por el desempeño esperado. Una zona de tránsito peatonal puede requerir una corrección superficial distinta a un pasillo de racks con montacargas retráctiles. En este último caso, la planeidad impacta directamente en la estabilidad de la carga, la velocidad segura de operación y el desgaste de la flota.

Para elegir el método, primero se define si el objetivo es corregir puntos altos, rellenar depresiones, reconstruir áreas dañadas o crear una superficie continua para recibir un acabado. Los métodos más comunes incluyen el desbaste mecánico, los morteros de reparación, los autonivelantes cementicios y los sistemas de resina. Cada uno tiene límites de espesor, tiempos de curado, preparación requerida y compatibilidad con el sustrato.

El desbaste con equipo de diamantado es adecuado para eliminar crestas, rebabas, restos de recubrimientos y zonas altas. Tiene la ventaja de conservar cotas y no agregar material, pero exige control de polvo, maquinaria apropiada y personal que no debilite la capa superficial del concreto. Por sí solo no corrige depresiones profundas ni problemas estructurales.

Los morteros de reparación se utilizan cuando hay oquedades, bordes fracturados, juntas dañadas o pérdidas localizadas de sección. Deben tener resistencia, adherencia y comportamiento compatibles con las cargas del área. Colocar un mortero de uso general en una ruta de tráfico pesado suele generar despostillamientos y reparaciones repetitivas.

Los autonivelantes son una alternativa eficiente para recuperar uniformidad en superficies con variaciones controladas. Sin embargo, no todos están diseñados para quedar expuestos al tráfico industrial ni para recibir el mismo tipo de recubrimiento. Algunos requieren una capa de protección posterior; otros funcionan como base para sistemas epóxicos, poliuretanos o acabados especiales. La selección debe considerar la resistencia a abrasión, impacto, químicos y temperatura.

Los sistemas de resina pueden ser convenientes en zonas de proceso que requieren rápida puesta en servicio, alta resistencia química o espesores reducidos. Su desempeño depende de una preparación rigurosa y del control de humedad. Aplicarlos sobre concreto contaminado, húmedo o mal perfilado puede provocar ampollas, falta de adherencia y desprendimientos.

La preparación de superficie define la vida útil

Gran parte del éxito de la nivelación ocurre antes de extender el primer material. El concreto debe estar firme, limpio y con el perfil de anclaje que requiera el producto seleccionado. Barrer o lavar no basta cuando hay grasas industriales, selladores viejos o zonas debilitadas por abrasión.

La preparación puede incluir granallado, escarificado, diamantado, fresado o limpieza mecánica localizada. El método se decide según la condición del piso y la reparación prevista. Una intervención demasiado agresiva puede dejar irregularidades nuevas; una demasiado ligera no genera el anclaje suficiente para que el sistema trabaje como una sola unidad con la losa.

En paralelo, deben delimitarse las áreas de trabajo y establecer rutas alternativas para conservar la operación segura. En plantas con producción continua, la nivelación puede ejecutarse por etapas, durante ventanas programadas o en sectores aislados. El reto no es solo aplicar material rápido: es entregar cada tramo con condiciones seguras para volver a operar sin comprometer el curado.

Las juntas merecen una atención particular. Son puntos previstos para el movimiento del concreto y no deben rigidizarse sin un criterio técnico. Si una junta se rellena con un material inadecuado o se ignora su movimiento, es probable que la grieta reaparezca en el acabado nuevo. En rutas de montacargas, la reconstrucción de bordes y el relleno semirrígido correcto reducen impactos repetitivos y daños en ruedas.

Control de cotas, pendientes y tolerancias

Nivelar no siempre significa dejar el piso completamente horizontal. En áreas de lavado, contención, drenaje o manejo de fluidos, la pendiente es necesaria para dirigir líquidos hacia los puntos de desagüe. El problema surge cuando esa pendiente no está definida, cambia bruscamente o genera encharcamientos que afectan seguridad e higiene.

Antes de intervenir se deben establecer cotas de referencia, revisar accesos, puertas, bases de maquinaria, drenajes y transiciones con otras áreas. Una corrección de nivel aparentemente menor puede impedir el cierre de una puerta, crear un escalón en una ruta de tránsito o modificar la altura de anclaje de un rack.

Para áreas de alto desempeño, conviene acordar tolerancias verificables desde la etapa de cotización. Las mediciones con nivel láser, regla de precisión u otros instrumentos apropiados permiten comprobar que el resultado corresponde al uso previsto. La planeidad requerida para almacenamiento convencional no necesariamente es suficiente para un sistema de pasillo muy angosto o una operación con automatización.

La verificación debe hacerse durante la ejecución, no solo al final. Corregir una variación mientras el material está dentro de su ventana de trabajabilidad evita retrabajos, desperdicio y retrasos. En proyectos extensos, dividir el piso en paños y mantener controles de espesor ayuda a conservar consistencia entre etapas.

Curado y puesta en operación sin precipitarse

Un piso recién nivelado puede verse terminado y aun así no estar listo para recibir carga. El tiempo de curado depende del sistema utilizado, el espesor aplicado, la temperatura, la humedad ambiental y el tipo de tráfico. Abrir el área antes de tiempo puede marcar la superficie, generar fisuras o reducir la adherencia del recubrimiento posterior.

La planeación debe distinguir entre tránsito peatonal, carros ligeros, montacargas cargados e instalación de racks o maquinaria. Cada condición puede tener un plazo distinto. Si el proyecto requiere un acabado epóxico, también debe respetarse el tiempo de curado y la preparación entre capas para evitar fallas de adherencia.

La entrega técnica debe incluir la delimitación de zonas reparadas, la revisión visual de juntas y transiciones, y la confirmación de que no existan bordes levantados o cambios abruptos de nivel. Cuando aplica, se documentan las cotas y tolerancias logradas para dar trazabilidad a mantenimiento, seguridad y calidad.

Señales de que el piso requiere intervención

No todas las fallas demandan una rehabilitación total, pero postergar una corrección localizada suele ampliar el daño. Conviene revisar el piso cuando aparecen vibraciones anormales en montacargas, encharcamientos recurrentes, juntas despostilladas, grietas que crecen, desprendimientos de recubrimiento o zonas donde la carga pierde estabilidad.

En instalaciones donde el piso convive con racks, tuberías, puertas rápidas, equipos de proceso y rutas de evacuación, la intervención debe coordinarse con todas las especialidades. Un proyecto bien ejecutado protege la superficie y evita crear conflictos con la infraestructura existente.

Para una planta, el mejor piso no es el que solo luce uniforme el día de la entrega. Es el que mantiene su desempeño frente al tráfico, las cargas y el ritmo de operación que exige el negocio. Grupo TAFO puede evaluar la condición del área, definir una solución de obra civil y recubrimiento compatible con su operación, y programar la ejecución para reducir afectaciones a la continuidad productiva.

Cuánto cuesta un mezzanine industrial en México

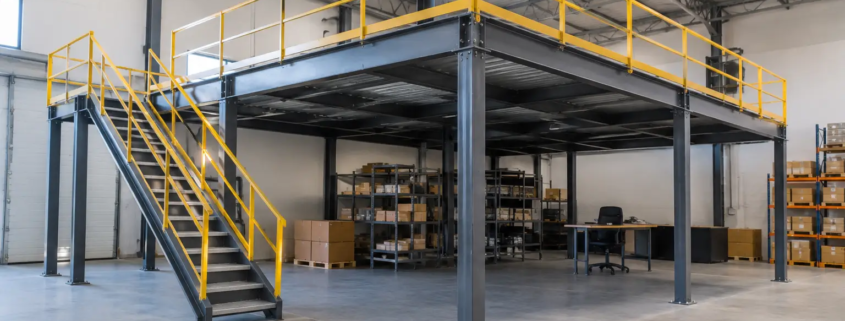
Una nave con saturación de piso no siempre requiere una ampliación. Cuando la altura libre lo permite, un mezzanine puede convertir metros cúbicos desaprovechados en áreas de almacenamiento, surtido, empaque, oficinas o producción auxiliar. Pero responder cuánto cuesta un mezzanine sin revisar la operación, las cargas y las condiciones de la nave sería dar una cifra incompleta.

En proyectos industriales, el precio no depende sólo de los metros cuadrados. Una estructura aparentemente similar puede requerir perfiles más pesados, cimentación adicional, escaleras de seguridad, integración contra incendio o adecuaciones eléctricas que cambian de forma importante la inversión. La cotización correcta debe proteger tanto el presupuesto como la continuidad operativa de la planta.

Cuánto cuesta un mezzanine industrial: rangos de referencia

Como referencia inicial, un mezzanine industrial de acero puede ubicarse aproximadamente entre $6,000 y $15,000 MXN por m², considerando estructura, piso, escaleras, barandales y montaje bajo condiciones estándar. Para aplicaciones ligeras de almacenamiento manual, con claros moderados y diseño sencillo, el costo suele permanecer en la parte baja del rango.

En cambio, un proyecto para cargas elevadas, tránsito frecuente de patines hidráulicos, estantería, equipos de proceso o sistemas de transportación puede superar los $15,000 MXN por m². También pueden aumentar el costo los requerimientos de protección contra incendio, acabados especializados, accesos controlados, integración eléctrica y trabajo en ventanas de montaje restringidas.

Estos rangos sirven para presupuestar de manera preliminar, no para sustituir una ingeniería de proyecto. Dos mezzanines de 300 m² pueden tener costos muy distintos si uno soporta cajas ligeras y el otro debe operar con racks, personal, equipos y flujo continuo de materiales.

Ejemplo de presupuesto preliminar

Una plataforma de 200 m² para almacenamiento manual, con una carga de diseño definida, escalera, barandal perimetral y piso metálico, podría representar una inversión aproximada de $1.2 a $2.2 millones MXN antes de impuestos. Si el mismo espacio exige reforzar la losa, incorporar sistema contra incendio, instalar iluminación, alimentar contactos industriales y trabajar sin detener la operación, el presupuesto puede crecer de manera relevante.

El dato útil no es sólo el precio por m². Es el costo total de contar con un espacio seguro, funcional y disponible para la operación sin generar riesgos, retrabajos ni futuros paros por una instalación mal resuelta.

Los factores que definen el costo de un mezzanine

Carga viva y uso real de la plataforma

La carga es uno de los principales determinantes estructurales. No cuesta lo mismo diseñar para archivo, empaque ligero o refacciones pequeñas que para tarimas, racks, montacargas, maquinaria o acumulación de producto terminado. La capacidad debe calcularse según el uso real, incluyendo cargas puntuales y concentración de materiales en zonas específicas.

Un error frecuente es comprar una estructura con base en el uso actual y no considerar el crecimiento de la planta. Si existe la posibilidad de aumentar inventario, cambiar el tipo de empaque o integrar procesos de valor agregado, conviene evaluar desde el inicio una capacidad que acompañe ese escenario. El sobrecosto inicial suele ser menor que desmontar y reforzar una estructura ya instalada.

Dimensiones, claros y altura disponible

Los claros entre columnas, la altura del mezzanine y la altura libre bajo la plataforma influyen en la cantidad y el tipo de acero requerido. Una estructura con menos columnas puede facilitar el tránsito de materiales y mantener libres zonas de producción, pero normalmente exige vigas de mayor capacidad y un diseño más exigente.

También debe revisarse la altura efectiva para el personal, los racks, los ductos, la iluminación y la circulación. Colocar un mezzanine sin coordinar estas interferencias puede reducir la funcionalidad del área o forzar modificaciones costosas después del montaje.

Condición de la losa y cimentación

La estructura transmite cargas a la losa y, en ciertos casos, requiere zapatas, placas base o refuerzos específicos. Antes de definir precio, es necesario revisar el tipo y espesor de piso, la resistencia disponible, juntas, instalaciones enterradas y cercanía con equipos o muros existentes.

Una losa industrial no siempre está preparada para recibir cargas concentradas en las bases de las columnas. Omitir esta validación puede provocar asentamientos, fisuras o una solución estructural que no cumple con el desempeño esperado. La revisión de campo y la ingeniería son parte del control de riesgo, no un gasto administrativo.

Piso, accesos y protección perimetral

El tipo de superficie cambia tanto el costo como la aplicación del mezzanine. La rejilla metálica permite ventilación y paso de luz, mientras que la lámina antiderrapante ofrece una superficie continua para ciertas actividades. Un deck metálico con recubrimiento puede ser conveniente para oficinas, áreas de ensamble o almacenamiento de piezas menores, siempre que se diseñe para las cargas requeridas.

Los accesos también deben definirse de acuerdo con el flujo. Una escalera industrial, un portón de carga, zonas de transferencia de materiales, barandales y rodapiés no son accesorios secundarios. Son elementos que impactan la seguridad, la ergonomía y el tiempo de operación del área.

Cumplimiento de seguridad y protección contra incendio

Un mezzanine modifica la configuración de la nave y puede afectar rutas de evacuación, distribución de rociadores, detección, iluminación de emergencia y señalización. Dependiendo del uso, la altura y la normatividad aplicable, puede ser necesario reubicar o ampliar componentes del sistema contra incendio.

La ingeniería debe considerar desde el principio la seguridad del personal que trabaja arriba y abajo de la plataforma. Diseñar primero la estructura y revisar después las rutas, los rociadores o la evacuación casi siempre genera ajustes más costosos. Para plantas con auditorías de clientes, seguros o estándares corporativos, este punto es especialmente crítico.

Montaje en una planta en operación

No todos los proyectos se instalan en una nave vacía. En manufactura, el montaje suele convivir con líneas, inventario, montacargas y turnos de producción. Esto exige un plan de maniobras, delimitación de áreas, permisos de trabajo, control de riesgos y coordinación diaria con mantenimiento, seguridad y producción.

Trabajar en horario nocturno, fines de semana o durante paros programados puede tener un costo adicional, pero reduce la afectación al OEE y evita interferencias con embarques o procesos críticos. La alternativa más barata en papel no siempre es la de menor costo para la operación.

Qué debe incluir una cotización confiable

Una cotización de mezzanine útil para compras, facilities y mantenimiento debe detallar el alcance técnico. Debe indicar dimensiones, carga de diseño, tipo de perfiles, acabado anticorrosivo, sistema de piso, número de escaleras, barandales, anclajes, maniobras, montaje y condiciones de entrega.

También conviene separar claramente los conceptos incluidos y excluidos. Por ejemplo, obra civil, adecuaciones eléctricas, iluminación, reubicación de rociadores, racks, permisos internos, retiro de instalaciones existentes o trabajos fuera de horario pueden formar parte del proyecto, pero no siempre están incluidos en un precio inicial.

La propuesta debe especificar la memoria de cálculo o la ingeniería estructural aplicable, además de los criterios de carga. Esto permite comparar proveedores por alcance real y no sólo por una cifra global. Un presupuesto muy bajo puede estar dejando fuera componentes que serán indispensables antes de liberar el área para uso operativo.

Cómo evaluar el retorno de inversión

El retorno de un mezzanine no se mide únicamente por el espacio ganado. Debe compararse contra el costo de rentar una nave adicional, mover inventario a una bodega externa, recorrer materiales más lejos o interrumpir el flujo de producción por falta de espacio. En zonas industriales de Monterrey, Apodaca y el resto del país, aprovechar la altura disponible puede ser una alternativa eficiente frente a una expansión física inmediata.

También vale la pena medir el impacto en recorridos, surtido, seguridad y control de inventarios. Un mezzanine bien ubicado puede acercar refacciones al punto de consumo, liberar pasillos en planta y separar materiales de alto movimiento de zonas productivas. Uno mal planeado puede crear cuellos de botella, recorridos verticales innecesarios y riesgos de manejo manual.

Antes de pedir precio, defina estas condiciones

Para recibir una propuesta precisa, tenga disponibles el área aproximada, altura libre de nave, uso previsto, carga estimada, dimensiones de los materiales que subirán, tipo de acceso deseado y restricciones de operación. Fotografías, planos y la ubicación de columnas, tableros, tuberías o sistemas contra incendio aceleran el diagnóstico.

Grupo TAFO aborda estos proyectos como una intervención de infraestructura industrial, no como la simple instalación de una plataforma metálica. La coordinación entre estructura, obra civil, instalaciones eléctricas, seguridad y protección contra incendio permite reducir interferencias y ejecutar con mayor control dentro de plantas activas.

Un mezzanine rentable es el que libera capacidad sin comprometer la seguridad ni obligar a detener la operación después. Antes de decidir por el menor precio por metro cuadrado, valide la carga, la losa, el flujo y las instalaciones que rodean el proyecto: ahí es donde se define el costo real y el desempeño que tendrá durante años.

Tablero eléctrico versus centro carga: cuál conviene

Una ampliación de líneas, la instalación de un nuevo compresor o el crecimiento de un almacén pueden convertir una decisión aparentemente simple en un riesgo operativo. El debate sobre tablero eléctrico versus centro carga no se resuelve solo comparando precios o espacios disponibles en muro. La elección correcta define cómo se distribuye la energía, qué tan rápido se puede aislar una falla y cuánto margen tendrá la planta para crecer sin comprometer seguridad, calidad o continuidad de producción.

En una nave industrial, una mala selección puede causar disparos frecuentes, calentamiento en conexiones, falta de capacidad para nuevas cargas y paros que impactan OEE. Por eso, antes de comprar un gabinete o instalar interruptores, se requiere revisar la carga real, la capacidad de corto circuito, el tipo de operación y la arquitectura eléctrica completa.

Tablero eléctrico versus centro carga: la diferencia práctica

En el uso cotidiano, ambos términos pueden confundirse porque los dos distribuyen energía y alojan dispositivos de protección. Sin embargo, en proyectos industriales conviene diferenciarlos por alcance, capacidad y función dentro del sistema.

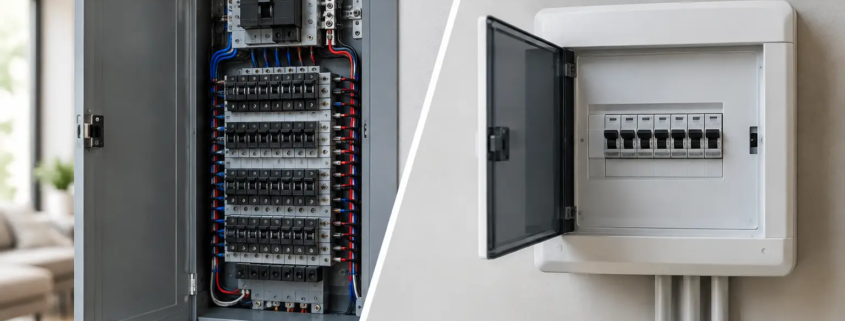
Un centro de carga suele ser un gabinete de distribución para circuitos derivados. Recibe alimentación desde un equipo aguas arriba y reparte la energía hacia iluminación, contactos, equipos de oficina, extractores, bombas pequeñas o cargas puntuales de baja y media demanda. Generalmente incorpora interruptores termomagnéticos derivados y está pensado para concentrar protecciones en una zona específica.

Un tablero eléctrico es un término más amplio. Puede referirse a un tablero general de distribución, un tablero seccional, un tablero de fuerza, un tablero de transferencia o un ensamble diseñado para controlar y proteger una parte relevante de la instalación. Según el proyecto, puede incluir interruptor principal, barras de mayor capacidad, medición, protecciones coordinadas, señalización, contactores, relevadores, variadores o sistemas de monitoreo.

La diferencia no es semántica. Un centro de carga puede ser adecuado para distribuir circuitos en una oficina administrativa o un área de servicios. Un tablero eléctrico diseñado para uso industrial puede ser necesario cuando se alimentan procesos críticos, maquinaria de mayor potencia, subtableros, cargas con alta corriente de arranque o áreas con requerimientos específicos de continuidad.

Cuándo un centro de carga es una buena decisión

El centro de carga funciona bien cuando la demanda está claramente delimitada, los circuitos derivados son convencionales y existe un tablero aguas arriba que ya resuelve la protección principal y la capacidad de distribución. Por ejemplo, puede utilizarse para una zona de iluminación de almacén, módulos administrativos, servicios generales o estaciones de trabajo con cargas previsibles.

Su principal ventaja es la practicidad. Permite concentrar circuitos cercanos a las cargas, reducir trayectorias de cableado y facilitar la identificación de interruptores durante mantenimiento. También puede ser una alternativa eficiente en ampliaciones pequeñas, siempre que el alimentador, la capacidad interruptiva y el balance de fases estén correctamente calculados.

El error aparece cuando se usa como solución genérica para cualquier expansión. Si el gabinete no tiene espacios de reserva, si trabaja de forma permanente cerca de su límite o si recibe cargas con comportamiento eléctrico exigente, la economía inicial puede transformarse en una modificación prematura. En planta, instalar sin prever crecimiento normalmente significa volver a intervenir cuando la operación menos puede detenerse.

Cuándo se requiere un tablero eléctrico industrial

Un tablero eléctrico con especificación industrial es la opción adecuada cuando la distribución exige mayor control, capacidad o confiabilidad. Esto ocurre al alimentar maquinaria de proceso, sistemas de aire comprimido, equipos de bombeo, hornos, transportadores, sistemas contra incendio, subtableros o áreas completas de producción.

También es necesario evaluar un tablero de mayor desempeño cuando hay corrientes de corto circuito elevadas, alimentadores de gran capacidad, cargas no lineales, necesidad de selectividad entre protecciones o requerimientos de transferencia entre red y planta de emergencia. En estos casos, no basta con que el equipo “aguante” la corriente nominal. Debe soportar y despejar de manera segura las condiciones de falla previstas en el punto de instalación.

En una nave con operación continua, un tablero bien diseñado ayuda a aislar una falla en el circuito afectado sin desenergizar una línea completa. Esa selectividad es valiosa: reduce el alcance del paro, protege activos y permite que mantenimiento actúe con mayor rapidez. La selección debe considerar además acceso frontal, etiquetado, ventilación, grado de protección del gabinete y condiciones ambientales como polvo, humedad, corrosión o temperatura.

El tablero no sustituye al centro de carga ni al revés

La mejor arquitectura suele integrar ambos. Un tablero general puede recibir la alimentación principal y distribuir energía hacia tableros seccionales o centros de carga ubicados cerca de las áreas de consumo. Así se mantiene una jerarquía de protección clara y se evita concentrar todos los circuitos en un solo punto.

Por ejemplo, una planta puede requerir un tablero principal para la distribución de fuerza, tableros dedicados para maquinaria y centros de carga para iluminación, oficinas o servicios auxiliares. El diseño depende de la criticidad de cada carga, las distancias de canalización, la expansión prevista y la estrategia de mantenimiento.

Criterios para seleccionar el equipo correcto

La decisión debe partir de ingeniería, no de inventario disponible. La potencia instalada es solo uno de los datos relevantes. Una evaluación técnica debe revisar la demanda simultánea, los picos de arranque, el factor de potencia y el comportamiento de las cargas existentes y futuras.

Estos son los puntos que más impactan la selección:

  • Capacidad de corriente y crecimiento: el equipo debe atender la carga calculada y conservar reserva útil para futuras líneas, maquinaria o cambios de proceso. La reserva se define con base en el plan real de expansión, no con un porcentaje elegido al azar.
  • Capacidad interruptiva: los interruptores y el conjunto deben ser compatibles con la corriente de corto circuito disponible. Instalar dispositivos con capacidad insuficiente expone a fallas graves y compromete la seguridad del personal.
  • Coordinación y selectividad: las protecciones deben responder en el orden correcto. Ante una falla en un circuito derivado, debe operar preferentemente el interruptor más cercano a la falla, evitando perder alimentación de áreas no involucradas.
  • Tipo de carga: motores, variadores de frecuencia, soldadoras, hornos, equipos electrónicos y sistemas de iluminación tienen comportamientos distintos. Sus efectos sobre armónicos, corriente de arranque y calidad de energía deben incorporarse al diseño.
  • Entorno de instalación: un equipo instalado en una zona con polvo, humedad, lavado, tránsito de montacargas o ambiente corrosivo requiere un gabinete, ubicación y protección mecánica acordes con la condición del sitio.

Además, el proyecto debe cumplir la normativa eléctrica aplicable y las disposiciones de seguridad de la planta. La revisión de memoria de cálculo, diagramas unifilares, conductores, puesta a tierra, protecciones y etiquetado no es burocracia técnica. Es la base para que el sistema opere de forma predecible y sea intervenido con seguridad.

Señales de que la distribución actual ya no es suficiente

Hay síntomas que indican que un centro de carga o tablero necesita evaluación antes de una falla mayor. Interruptores que se disparan repetidamente, gabinetes calientes, espacios saturados, extensiones permanentes, circuitos sin identificación y modificaciones acumuladas son señales frecuentes.

También deben revisarse los equipos cuando una planta incorpora maquinaria de mayor capacidad, instala variadores, amplía turnos, agrega áreas de producción o conecta nuevos sistemas de aire comprimido y bombeo. La carga conectada puede haber crecido mucho más rápido que la infraestructura que la alimenta.

Un punto especialmente crítico es la documentación. Cuando nadie puede confirmar qué alimenta cada interruptor, cuál es la carga del circuito o dónde se encuentra el punto de desconexión, el tiempo de respuesta ante una contingencia aumenta. Actualizar diagramas, directorios y etiquetas reduce incertidumbre durante mantenimiento y emergencias.

Diseño e instalación con enfoque en continuidad operativa

En instalaciones existentes, la ejecución debe planearse para minimizar el impacto productivo. Esto implica levantar información en campo, validar cargas, programar ventanas de paro, preparar materiales y prever pruebas antes de energizar. Cambiar un tablero no debe convertirse en una intervención improvisada con producción detenida y decisiones tomadas sobre la marcha.

Grupo TAFO aborda este tipo de proyectos con una visión de operación industrial: diagnóstico de la infraestructura, definición del equipo adecuado, instalación en sitio y seguimiento técnico para que la distribución eléctrica responda a las necesidades reales de la planta. En Monterrey y los principales corredores industriales del país, esa coordinación es clave cuando mantenimiento, producción, seguridad y compras necesitan resolver bajo una misma ruta de trabajo.

La elección entre un centro de carga y un tablero eléctrico debe dejar espacio para el siguiente turno, la siguiente línea y la siguiente ampliación. Cuando la distribución se diseña con esa perspectiva, la energía deja de ser un punto de incertidumbre y se convierte en soporte confiable para la operación.

Tendencias de eficiencia energética en plantas

Un compresor que opera con fugas, un tablero con conexiones deterioradas o una nave con iluminación sobredimensionada pueden elevar el costo por pieza sin aparecer como una falla crítica en el reporte diario. Ahí está el valor real de seguir las tendencias de eficiencia energética: identificar pérdidas que afectan el consumo, la disponibilidad de los equipos y la rentabilidad de la planta antes de que se conviertan en un paro o una desviación presupuestal.

Para las operaciones manufactureras de Monterrey y los principales corredores industriales de México, la eficiencia ya no es una iniciativa aislada de sustentabilidad. Es una disciplina operativa que cruza aire comprimido, instalaciones eléctricas, mantenimiento, automatización, envolvente de la nave y hábitos de producción. El objetivo no es simplemente consumir menos energía, sino obtener el mismo o mayor nivel de producción con infraestructura confiable, segura y controlada.

Tendencias de eficiencia energética con impacto operativo

Las plantas más avanzadas están dejando atrás los proyectos genéricos de ahorro para priorizar intervenciones sustentadas en datos de operación. Esto permite distinguir entre un consumo inevitable por carga productiva y una pérdida asociada con equipos mal ajustados, capacidad instalada sin control o mantenimiento reactivo.

Medición por área, línea y equipo crítico

La submedición energética se está convirtiendo en una decisión de ingeniería, no solo en una herramienta administrativa. Medir el consumo total de una nave sirve para facturación y control general, pero no explica qué línea, proceso o equipo está elevando la demanda. Al instalar medición en cargas relevantes como compresores, hornos, bombas, chillers, tableros principales y áreas de alta demanda, mantenimiento puede relacionar los kilowatts con variables reales: unidades producidas, turnos, scrap, presión de trabajo y horas de disponibilidad.

El beneficio está en detectar desviaciones a tiempo. Si una línea mantiene la misma producción pero aumenta su consumo específico, existe una condición que investigar: fricción mecánica, parámetros incorrectos, fuga de aire, motor trabajando fuera de su rango o una carga eléctrica desequilibrada. La medición no corrige la causa por sí sola, pero evita tomar decisiones con base en promedios que ocultan el problema.

La inversión debe tener proporción con el proceso. No todas las cargas requieren monitoreo permanente y de alta resolución. En equipos auxiliares de bajo consumo puede bastar una revisión periódica; en activos que condicionan la producción, la medición continua entrega información que justifica su costo.

Aire comprimido: menos presión, menos desperdicio

El aire comprimido sigue siendo una de las mayores oportunidades de mejora en manufactura. Su costo no depende únicamente de la potencia del compresor. También intervienen la presión requerida, la calidad del aire, el estado de la red, la capacidad de almacenamiento, los ciclos de carga y descarga, así como la demanda durante turnos sin producción.

Las fugas son el punto más visible, pero no el único. Elevar la presión del sistema para compensar caídas de presión puede parecer una solución rápida, aunque incrementa el consumo y castiga al equipo. Una red con tubería inadecuada, conexiones deficientes o mantenimiento irregular obliga al compresor a trabajar más para entregar el mismo servicio al punto de uso.

La tendencia es diseñar y mantener el sistema completo: generación, tratamiento, almacenamiento, distribución y consumo final. También se revisan secuencias de operación en instalaciones con varios compresores, para que no funcionen simultáneamente equipos que no aportan capacidad necesaria. En ciertos procesos, un variador de velocidad ofrece ahorro relevante; en otros, la prioridad es estabilizar la demanda o corregir fugas. Depende del perfil de consumo y no de una receta estándar.

Electrificación inteligente y calidad de energía

El crecimiento de automatización, robótica, cargadores, sistemas de control y procesos eléctricos ha vuelto más relevante la calidad de energía. Una planta puede tener capacidad suficiente en su acometida y, aun así, sufrir disparos, sobrecalentamiento, fallas prematuras o penalizaciones por bajo factor de potencia.

Las tendencias de eficiencia energética en instalaciones eléctricas industriales incluyen el monitoreo de demanda máxima, corrección de factor de potencia, revisión de armónicos, balanceo de cargas y mantenimiento preventivo de tableros, conexiones y protecciones. Estas acciones buscan reducir pérdidas, pero también disminuir riesgos de seguridad y eventos que afecten la continuidad operativa.

El análisis debe partir de mediciones en sitio. Instalar bancos de capacitores sin validar armónicos, por ejemplo, puede generar problemas en redes con variadores de frecuencia y electrónica de potencia. De la misma forma, sustituir equipos por opciones de menor consumo sin revisar la capacidad del circuito, las protecciones y las condiciones ambientales puede trasladar el riesgo a otra parte de la operación.

Una modernización bien ejecutada considera planos actualizados, coordinación de protecciones, etiquetado, cumplimiento técnico y ventanas de trabajo que no comprometan la producción. La eficiencia eléctrica y la confiabilidad del sistema deben avanzar juntas.

Iluminación industrial basada en tarea y operación

La migración a LED continúa, pero el enfoque ha cambiado. El ahorro ya no depende solo de sustituir luminarios antiguos. El diseño debe considerar altura de montaje, niveles de iluminación por tarea, distribución de racks, sombras en estaciones de inspección, zonas de carga, pasillos de montacargas y requerimientos de seguridad.

Los controles por presencia, aprovechamiento de luz natural y programación por turnos reducen horas improductivas de operación. Sin embargo, una automatización mal configurada puede afectar inspecciones, maniobras o rutas de evacuación. En áreas críticas, la prioridad es mantener visibilidad segura y uniforme; el ahorro se obtiene con una selección correcta de luminarios, óptica y control, no reduciendo iluminación donde la operación la necesita.

Mantenimiento predictivo para evitar pérdidas ocultas

La eficiencia se degrada gradualmente. Un motor con rodamientos dañados, un ventilador desalineado, un filtro saturado o un aislamiento térmico deteriorado consumen más energía antes de provocar una falla evidente. Por eso, mantenimiento predictivo y eficiencia energética son parte del mismo plan de confiabilidad.

Herramientas como termografía, análisis de vibración, ultrasonido para detección de fugas y monitoreo de variables eléctricas permiten intervenir en condición, no solo por calendario. Una conexión caliente en un tablero puede indicar resistencia anormal y riesgo de falla. Una fuga ultrasónica en una red neumática puede representar consumo continuo que no aparece en una inspección visual. Un patrón de vibración puede anticipar una pérdida de rendimiento mecánico.

La tendencia útil no consiste en acumular sensores o reportes, sino en convertir hallazgos en órdenes de trabajo priorizadas. Los responsables de planta necesitan saber qué condición representa mayor impacto en seguridad, producción, consumo y costo de paro. Esa jerarquización permite proteger los indicadores de OEE sin dispersar recursos en actividades de bajo efecto.

Eficiencia en edificios industriales y crecimiento de capacidad

La nave también consume energía. Puertas con sellos deteriorados, infiltraciones, aislamiento insuficiente, equipos HVAC mal dimensionados y áreas recién ampliadas sin ajuste de servicios pueden incrementar cargas de forma silenciosa. Esto cobra especial importancia en plantas que instalan mezzanines, modifican layouts, amplían almacenamiento o crean zonas de calidad y ensamble.

Cada cambio físico debe incluir una revisión de cargas eléctricas, ventilación, iluminación, protección contra incendio y rutas de acceso para mantenimiento. Un mezzanine bien diseñado aprovecha volumen disponible y evita una expansión mayor, pero requiere resolver desde el inicio la iluminación inferior, la distribución de energía, la evacuación y las cargas estructurales. Corregir estos puntos después suele costar más y obliga a intervenir áreas ya operativas.

En climas de alta temperatura, también conviene evaluar el calor generado por procesos, compresores, iluminación y equipos eléctricos. Mejorar ventilación o separar fuentes de calor puede reducir la carga sobre sistemas de climatización y mejorar las condiciones de trabajo. La solución correcta depende del proceso, la ocupación, el horario y las especificaciones de calidad del producto.

De proyectos aislados a una gestión energética ejecutable

La principal tendencia no es una tecnología específica: es integrar eficiencia a la gestión cotidiana de la planta. Esto requiere una línea base confiable, metas por proceso, responsables definidos y validación posterior a cada intervención. Si no se mide el resultado contra producción, turnos y condiciones de operación, es difícil distinguir un ahorro real de una variación temporal.

Una ruta práctica comienza con una evaluación de consumos y activos críticos. Después se priorizan acciones de rápida recuperación, como reparación de fugas, mantenimiento de conexiones, corrección de parámetros operativos y mejoras de iluminación. Los proyectos de mayor alcance, como renovación de aire comprimido, automatización de controles o adecuaciones eléctricas, deben desarrollarse con ingeniería, análisis de riesgo y una programación compatible con la operación.

Para Grupo TAFO, la eficiencia energética se trabaja desde el piso de planta: con diagnóstico técnico, ejecución en sitio y una visión completa de la infraestructura industrial. Cuando cada mejora protege la continuidad, reduce desperdicios y facilita el mantenimiento, la energía deja de ser un costo fijo difícil de controlar y se convierte en una variable de desempeño que la planta puede gestionar.

Mejores prácticas de almacenamiento industrial

Un rack sobrecargado, un pasillo invadido o una ubicación sin identificación pueden detener más que el movimiento de materiales: comprometen la seguridad, el inventario y el ritmo de producción. Las mejores prácticas de almacenamiento industrial convierten el almacén en un componente controlado de la operación, no en un punto de acumulación que genera recorridos innecesarios, daños y riesgos.

En una planta manufacturera o centro de distribución, almacenar bien no significa únicamente aprovechar cada metro cuadrado. Significa asegurar que el material correcto llegue a la línea, en la condición requerida y en el momento previsto. Para lograrlo, se requiere una combinación de ingeniería, disciplina operativa, inspección y una infraestructura adecuada a la carga real.

Diseñar el almacenamiento a partir del flujo operativo

El primer error suele ocurrir antes de instalar el primer rack: distribuir el espacio con base en la superficie disponible y no en el flujo de materiales. Un almacén debe responder a cómo entra, se inspecciona, se resguarda, se surtirá y sale cada insumo, componente o producto terminado.

Conviene separar físicamente las áreas de recibo, cuarentena, inspección, almacenamiento, surtido, embarque, devoluciones y material no conforme. Cuando estas zonas se mezclan, aumentan los cruces de montacargas, las confusiones de estatus y el riesgo de que material pendiente de liberación llegue a producción.

La ubicación de alta rotación debe quedar cerca de los puntos de consumo o surtido. Los materiales de baja frecuencia pueden ocupar posiciones más altas o alejadas, siempre que el equipo de manejo tenga la capacidad necesaria. No todas las operaciones requieren el mismo criterio: una planta con producción repetitiva puede priorizar recorridos cortos hacia línea, mientras que un centro de distribución puede requerir mayor capacidad de picking y consolidación.

También es necesario definir desde el inicio la política de inventario aplicable. FIFO funciona cuando la antigüedad es determinante; FEFO es indispensable para materiales con caducidad; y un sistema por lote o número de serie exige ubicaciones y registros que impidan pérdidas de trazabilidad. La infraestructura debe facilitar esa regla, no obligar al personal a depender de la memoria o de etiquetas improvisadas.

Mejores prácticas de almacenamiento industrial para la capacidad real

La capacidad útil no es igual a la cantidad máxima de pallets que aparentemente caben en una nave. La capacidad segura depende del peso de la carga, sus dimensiones, la configuración del rack, el estado del piso, la altura libre, el tipo de montacargas y el ancho de pasillos. Cada decisión afecta productividad y nivel de riesgo.

Seleccionar racks según carga, rotación y acceso

El rack selectivo es una solución eficiente cuando se requiere acceso directo a cada pallet y existe variedad de SKUs. Para operaciones con grandes volúmenes de pocas referencias, pueden resultar convenientes configuraciones de mayor densidad. Sin embargo, aumentar densidad suele reducir accesibilidad o exigir maniobras más controladas. La decisión correcta depende del perfil de inventario, no de un solo indicador de capacidad.

Los racks deben contar con placas de capacidad visibles y actualizadas. Estas deben corresponder a la configuración instalada, incluyendo niveles, vigas, bastidores, anclajes y tipo de carga. Cambiar una viga de posición, añadir niveles o colocar pallets de mayor peso sin validación técnica puede alterar la capacidad del sistema.

Es igual de relevante revisar el pallet. Un rack calculado correctamente pierde seguridad si recibe tarimas rotas, deformadas, con tablas faltantes o con una carga mal flejada. La carga debe estar centrada, estable y dentro de las dimensiones previstas para la posición asignada.

Proteger la estructura y el piso

Los impactos de montacargas son una de las causas más frecuentes de deterioro en racks. Protectores de puntal, barreras en cabeceras de pasillo, defensas para columnas y señalización visible reducen daños, pero no sustituyen la operación responsable. Los operadores deben tener rutas claras, velocidad controlada y condiciones de visibilidad adecuadas.

El piso industrial también forma parte del sistema de almacenamiento. Desniveles, grietas, juntas deterioradas o recubrimientos con desgaste afectan la estabilidad de equipos y cargas, además de acelerar el daño por vibración. En áreas de tráfico intensivo, un piso epóxico o una rehabilitación adecuada puede mejorar limpieza, resistencia y seguridad de circulación, siempre que la solución se especifique para el uso real del área.

Control visual y trazabilidad sin depender de la memoria

Un almacén ordenado debe poder interpretarse rápidamente por cualquier persona autorizada. La identificación de pasillos, racks, niveles, posiciones y zonas de estatus reduce tiempos de búsqueda y evita errores de surtido. El código debe ser lógico, consistente y visible incluso durante los picos de operación.

La señalización de piso ayuda a delimitar pasillos peatonales, áreas de seguridad, zonas de carga de baterías, ubicaciones temporales y rutas de evacuación. No se trata de pintar líneas sin criterio: las marcas deben mantenerse legibles y corresponder a un estándar de operación conocido por personal propio, visitantes y contratistas.

La trazabilidad exige registrar movimientos de forma oportuna. Puede apoyarse en códigos de barras, radiofrecuencia o sistemas de gestión de almacenes, según el nivel de complejidad de la operación. Lo esencial es que la disciplina del dato acompañe el movimiento físico. Si el sistema indica una ubicación que ya cambió en piso, el inventario deja de ser confiable y compras, producción y calidad toman decisiones con información equivocada.

Para materiales críticos, químicos, componentes de cliente o producto con requisitos de calidad, la identificación debe incluir estatus de inspección, lote, fecha relevante y restricciones de uso. El material no conforme necesita un área claramente segregada, con control de acceso y señalización que elimine la posibilidad de liberación accidental.

Inspecciones que previenen paros y accidentes

Las inspecciones de almacenamiento no deben limitarse a una revisión posterior a un incidente. Un programa efectivo combina verificaciones diarias por supervisión, reportes de daños por operadores y evaluaciones periódicas de la estructura por personal competente.

Durante la revisión se deben detectar puntales golpeados, vigas deformadas, seguros faltantes, anclajes flojos, placas de capacidad ilegibles, pallets dañados, cargas sobresalientes y obstrucciones en pasillos o rutas de emergencia. Un daño visible no siempre implica colapso inmediato, pero sí requiere clasificación, restricción de uso y corrección técnica antes de volver a cargar la posición.

La respuesta no debe ser improvisada. Si se identifica un elemento comprometido, se descarga el tramo afectado cuando sea seguro hacerlo, se aísla el área y se solicita evaluación. Enderezar componentes en sitio o sustituir piezas por otras no compatibles puede agravar el problema. La reparación debe respetar el diseño del sistema y las condiciones de carga.

Seguridad operativa: personas, equipos y emergencias

La seguridad del almacén depende de la interacción entre peatones, montacargas, racks y mercancía. Separar flujos siempre que sea posible es más efectivo que intentar resolver el riesgo únicamente con avisos. Los cruces inevitables requieren visibilidad, señalización, espejos, prioridad definida y capacitación continua.

El personal debe conocer límites de carga, alturas autorizadas, procedimientos de estiba y criterios para rechazar pallets en malas condiciones. También necesita autorización específica para operar equipos de elevación. La presión por surtir rápido no justifica transportar cargas inestables, circular con la carga elevada o bloquear equipos contra incendio.

Los sistemas contra incendios merecen atención particular. El almacenamiento no puede obstruir rociadores, gabinetes, hidrantes, extintores, tableros eléctricos ni salidas de emergencia. La altura y disposición de la mercancía pueden afectar la estrategia de protección contra incendio, especialmente en materiales combustibles o almacenamientos de alta densidad. Cualquier cambio relevante de layout debe revisarse con criterio técnico y normativo antes de ejecutarse.

Medir para corregir antes de que el problema escale

Las mejores prácticas de almacenamiento industrial se sostienen con indicadores simples y accionables. Exactitud de inventario, tiempo de surtido, ocupación por zona, daños a racks, incidentes de montacargas, pallets rechazados y hallazgos de auditoría revelan dónde se está perdiendo capacidad o control.

No conviene perseguir una ocupación del 100%. Un almacén saturado pierde flexibilidad para recibos, inspecciones, reubicaciones y contingencias. La ocupación óptima depende de la variabilidad de la demanda, la rotación y el método de operación. Mantener posiciones disponibles puede parecer capacidad ociosa, pero con frecuencia es una reserva necesaria para evitar congestión y movimientos improductivos.

Cuando el crecimiento exige más espacio, un mezzanine, una reconfiguración de racks o la rehabilitación de áreas existentes pueden ser alternativas viables. La solución debe partir de un levantamiento de cargas, flujos, piso, altura disponible, instalaciones y requerimientos de seguridad. Grupo TAFO integra estas especialidades para ejecutar mejoras sin perder de vista la continuidad operativa de la planta.

Un almacenamiento industrial bien diseñado se nota cuando producción no espera material, el inventario coincide con el sistema y los equipos circulan sin improvisaciones. Ese nivel de control no depende de llenar más espacio, sino de construir una operación donde cada ubicación, cada carga y cada recorrido tenga una razón técnica.

Guía de almacenamiento de material no conforme

Un lote sin identificación, una tarima colocada junto a material liberado o un rack sin señalización pueden convertir una desviación de calidad en un paro de producción, un retrabajo costoso o una reclamación del cliente. Esta guía de almacenamiento de material no conforme plantea cómo diseñar un área de contención que proteja la trazabilidad, evite mezclas y permita a Calidad tomar decisiones sin comprometer el flujo operativo.

Por qué el material no conforme requiere un espacio controlado

El material no conforme es todo componente, producto en proceso, empaque, materia prima o producto terminado que no cumple con una especificación definida. La causa puede ser dimensional, visual, funcional, documental o de trazabilidad. También puede tratarse de material sospechoso mientras se confirma una inspección.

El punto crítico no es solo detectar la no conformidad. Es impedir que ese material se use, embarque, transforme o mezcle por error con inventario liberado. Cuando la segregación falla, el problema deja de ser una pieza defectuosa y se convierte en un riesgo para el FTQ, el OEE, el cumplimiento con el cliente y la continuidad de la planta.

En operaciones de alto volumen, la presión por liberar espacio suele llevar a usar pasillos, andenes o posiciones temporales como zonas de cuarentena. Esa práctica puede resolver una urgencia puntual, pero crea riesgos de seguridad, obstruye rutas logísticas y debilita el control visual. El área debe responder a la realidad del proceso, no ser un espacio improvisado al final del almacén.

Guía de almacenamiento de material no conforme: principios de diseño

Un área eficaz de material no conforme debe ser visible, delimitada, segura y trazable. No existe una distribución única para todas las plantas: el tamaño depende del volumen de rechazo, los tiempos de disposición, las dimensiones de los contenedores y el riesgo asociado al producto. Sin embargo, hay criterios que no deben negociarse.

Segregación física y control de acceso

La primera barrera es física. El material debe ubicarse en una zona separada de recibo, surtido, producción y producto terminado liberado. Puede delimitarse con malla industrial, barreras modulares, puertas con control de acceso, jaulas metálicas o un cuarto cerrado, según el nivel de riesgo y el valor del inventario.

Para piezas pequeñas, sensibles o de alto valor, una jaula con acceso restringido suele ser adecuada. Para tarimas, contenedores retornables o lotes completos, se requieren racks industriales identificados y con capacidad calculada. La solución debe considerar el equipo de manejo de materiales: radios de giro de montacargas, altura de elevación, carga por nivel y rutas peatonales seguras.

No basta con pintar un rectángulo rojo en el piso. Si el material puede salir de la zona sin autorización o si cualquier persona puede tomarlo para abastecer una línea, la contención es insuficiente. Calidad, almacén y producción deben acordar quién puede ingresar, mover, reinspeccionar y liberar cada lote.

Identificación que elimine dudas

Cada unidad almacenada necesita una etiqueta legible y resistente que indique, como mínimo, número de parte, descripción, cantidad, lote, fecha de detección, motivo de rechazo, estatus y responsable. Cuando aplique, debe incluir orden de producción, proveedor, ubicación y disposición pendiente.

El color ayuda, pero no sustituye la información. Una etiqueta roja comunica alerta de forma inmediata; sin embargo, la decisión operativa depende de los datos que acompañan al material. En plantas con sistemas ERP o WMS, el estatus físico debe coincidir con el bloqueo electrónico. Tener una tarima en cuarentena registrada como inventario disponible es una brecha de control que puede generar surtidos incorrectos.

También conviene definir etiquetas específicas para escenarios diferentes: retenido, rechazado, pendiente de inspección, retrabajo autorizado, devolución a proveedor y scrap. Tratar todos los casos como si fueran iguales ralentiza la disposición y ocupa posiciones que podrían utilizarse para inventario activo.

Capacidad planeada, no estimada

La capacidad del área debe calcularse con datos históricos. Revise cuántas tarimas o contenedores se generan por semana, cuánto tiempo permanecen retenidos y cuál es el pico esperado durante auditorías, cambios de proveedor, lanzamientos o problemas de proceso. A esa demanda debe añadirse un margen razonable para eventos extraordinarios.

La capacidad no solo se mide en metros cuadrados. Hay que considerar posiciones de rack, peso por ubicación, compatibilidad de materiales, necesidad de inspección, espacio de maniobra y áreas para muestras o conteos. Un material retenido que bloquea un pasillo o se apila de forma insegura agrega un riesgo de seguridad a una desviación de calidad.

Si la operación genera material no conforme de manera recurrente y supera la capacidad prevista, el almacén no es el problema de fondo. Es una señal para revisar el proceso, el proveedor, el empaque, los parámetros de máquina o el método de inspección. La zona de cuarentena contiene la consecuencia, pero no corrige la causa raíz.

Defina el flujo desde la detección hasta la disposición

La trazabilidad se fortalece cuando el flujo está definido antes de que aparezca la desviación. El operador o inspector que detecta el material debe saber dónde llevarlo, cómo identificarlo y a quién notificar. El almacén debe confirmar la recepción en el área de cuarentena, mientras Calidad define la disposición técnica.

Las disposiciones habituales son reinspección, retrabajo, uso bajo concesión, devolución a proveedor, reclasificación o scrap. Cada una requiere una autorización documentada. Un lote no debe regresar a inventario liberado solo porque se ve correcto o porque producción tiene una necesidad urgente. La liberación debe dejar evidencia de quién autorizó, bajo qué criterio y en qué fecha.

El tiempo es un indicador relevante. Medir los días de permanencia por lote permite detectar cuellos de botella entre Calidad, Ingeniería, Compras y proveedores. Un área ordenada pero saturada por decisiones pendientes sigue siendo un riesgo operativo y financiero.

Infraestructura para seguridad, orden y trazabilidad

La infraestructura del área debe corresponder al tipo de carga y al entorno. Los racks selectivos permiten controlar tarimas por lote y facilitar inventarios visuales. Las jaulas metálicas ofrecen mayor seguridad para componentes críticos. Los racks con charolas o contención son necesarios cuando existen líquidos, químicos o empaques que puedan derramarse.

La señalización debe ser clara desde los accesos y mantenerse visible aun con posiciones ocupadas. Marque pasillos, zonas de carga, ubicaciones, capacidad máxima y prohibiciones de uso. La iluminación debe permitir leer etiquetas y realizar inspecciones sin errores. Si hay componentes sensibles a humedad, temperatura, descargas electrostáticas o contaminación, la cuarentena debe incluir los controles ambientales correspondientes.

El piso también importa. Un concreto deteriorado, con grietas o desniveles, dificulta el movimiento seguro de montacargas y puede dañar contenedores. En zonas donde se realizan inspecciones, limpieza o retrabajos ligeros, un sistema de piso epóxico bien especificado facilita la limpieza, mejora la visibilidad y resiste el tránsito industrial. La selección depende de la carga, los químicos presentes y el nivel de tráfico.

Errores que suelen provocar liberaciones accidentales

Los incidentes no siempre se originan en una falla de inspección. Con frecuencia aparecen por controles físicos débiles o procesos ambiguos. Los errores más comunes son mezclar material retenido con inventario disponible, usar etiquetas ilegibles, almacenar sin registrar ubicación, retirar piezas para “resolver” una urgencia y mantener lotes por semanas sin disposición.

Otro problema habitual es usar la zona de cuarentena como almacén general. Cuando ahí se colocan empaques vacíos, refacciones, herramentales o inventario de baja rotación, se pierde visibilidad y se reduce la capacidad para atender una desviación real. La regla debe ser simple: el espacio existe exclusivamente para material con estatus de calidad definido.

Las auditorías internas periódicas ayudan a verificar etiquetas, ubicaciones, bloqueo en sistema, condiciones de rack y tiempos de permanencia. No se trata de generar más burocracia, sino de confirmar que el control sigue funcionando bajo presión operativa.

Indicadores que muestran si el control funciona

Además de contar el inventario retenido, conviene dar seguimiento al porcentaje de lotes correctamente identificados, tiempo promedio de disposición, reincidencia por causa, ocupación del área y eventos de mezcla o liberación no autorizada. Estos datos permiten dimensionar el costo real de la no calidad y priorizar acciones correctivas.

Una planta que reduce el tiempo de disposición libera espacio, evita compras innecesarias, disminuye movimientos de material y da mayor certidumbre a producción. También facilita auditorías de cliente y sistemas de gestión, porque la evidencia física coincide con los registros documentales.

En Grupo TAFO, el diseño de racks, delimitaciones industriales y adecuaciones de infraestructura se aborda desde la operación real de la planta: tipo de carga, flujo de montacargas, seguridad, espacio disponible y necesidad de crecimiento. Una buena zona de material no conforme no debe convertirse en un almacén permanente de problemas; debe permitir contenerlos, decidirlos y sacarlos del flujo productivo con control.

Racks drive in versus selectivo: cuál conviene

Un almacén puede perder capacidad sin estar lleno. Ocurre cuando los pasillos consumen demasiados metros cuadrados, cuando el montacargas recorre distancias innecesarias o cuando una tarima crítica queda bloqueada detrás de otra. La decisión entre racks drive in versus selectivo incide directamente en esos problemas, pero no se resuelve eligiendo el sistema que almacena más pallets por metro cuadrado.

La configuración correcta depende de la rotación, el número de SKU, el método de inventario, las dimensiones de las cargas, los equipos de manejo y la proyección de crecimiento. Para una planta en Monterrey o cualquier operación industrial con presión por mantener entregas y producción, un rack mal seleccionado se convierte en recorridos adicionales, daños a estructura, inventario inmovilizado y riesgos operativos.

Racks drive in versus selectivo: la diferencia operativa

El rack selectivo es el sistema más utilizado cuando se requiere acceso directo a cada pallet. Cada posición es accesible desde el pasillo frontal mediante montacargas, lo que permite tomar o reabastecer una carga sin mover las demás. Su fortaleza no es la máxima densidad, sino la flexibilidad para administrar múltiples productos, lotes y rotaciones.

El rack drive in, en cambio, concentra pallets en calles profundas. El montacargas ingresa al interior de la estructura y deposita las cargas sobre rieles laterales. Al reducir considerablemente el número de pasillos, aprovecha mejor el área disponible y puede incrementar la capacidad de almacenamiento respecto a un sistema selectivo convencional.

Esa ganancia de densidad tiene una condición operativa: normalmente el drive in trabaja bajo el criterio LIFO, es decir, última entrada, primera salida. La última tarima colocada en una calle suele ser la primera disponible para retiro. Por ello, no resulta conveniente cuando cada lote debe salir en un orden estricto de antigüedad o cuando hay muchas referencias con poco volumen por SKU.

La comparación no debe quedarse en capacidad nominal. Dos diseños con el mismo número de posiciones pueden comportarse de forma muy distinta durante un turno completo. Uno puede ofrecer acceso inmediato a cada carga; el otro puede reducir metros ocupados, pero requerir una disciplina superior en asignación de ubicaciones, operación de montacargas e inspección de la estructura.

Cuándo conviene instalar rack selectivo

El rack selectivo suele ser la opción adecuada para almacenes con alta variedad de materiales. Refacciones MRO, componentes para líneas de producción, empaques, producto terminado con pedidos mixtos y materias primas con múltiples códigos requieren localizar una posición específica sin depender de lo que haya al frente.

También facilita el control por lote, fecha de recepción, calidad o estatus de liberación. Cuando el inventario debe administrarse bajo FIFO, primera entrada, primera salida, el acceso directo permite organizar las ubicaciones para cumplir la secuencia requerida. El sistema no garantiza FIFO por sí solo, pero sí brinda la accesibilidad necesaria para ejecutarlo.

Desde el punto de vista de seguridad y mantenimiento, el selectivo permite inspeccionar mejor vigas, marcos, anclajes y protecciones. Las maniobras ocurren en el pasillo, no dentro de una calle confinada. Esto reduce ciertos puntos de contacto, aunque no elimina el riesgo de impacto. La protección de puntales, el ancho correcto de pasillos y la capacitación del operador siguen siendo indispensables.

Su principal limitación es el espacio. Cada hilera necesita pasillos de operación, y estos no almacenan producto. En naves donde el metro cuadrado es costoso o la expansión física está limitada, esa superficie puede representar una oportunidad importante de mejora.

Cuándo un rack drive in genera mayor valor

El drive in es eficiente cuando se manejan grandes cantidades de pallets homogéneos. Es frecuente encontrarlo en operaciones con producto terminado de pocas referencias, materias primas por campaña, empaques de alto volumen o inventarios que se almacenan temporalmente antes de su consumo o embarque.

Por ejemplo, si una planta recibe varias tarimas del mismo insumo y las utiliza en un periodo corto, dedicar una calle profunda a ese material puede reducir pasillos y liberar superficie para producción, surtido o áreas de valor agregado. El ahorro no proviene únicamente de almacenar más: puede evitar la necesidad de rentar espacio externo o modificar la nave antes de tiempo.

Sin embargo, asignar una calle drive in a un SKU de baja rotación o con inventario irregular desperdicia capacidad. Una calle parcialmente llena conserva la restricción de acceso, pero no entrega su beneficio de densidad. Por eso es fundamental revisar el perfil real de inventario y no únicamente el promedio mensual de pallets.

El diseño debe considerar la profundidad de cada calle, la altura útil, el claro de maniobra, la capacidad del montacargas y las tolerancias de la tarima. Una tarima deformada, una carga sobresaliente o un operador sin visibilidad adecuada pueden ocasionar daños en rieles, puntales y niveles de carga. En drive in, la precisión de operación es parte del rendimiento del sistema.

La decisión debe partir del flujo, no del catálogo

Antes de cotizar racks, conviene levantar información operativa. No basta con conocer el número total de pallets. La ingeniería debe identificar qué se almacena, durante cuánto tiempo, con qué frecuencia se mueve y cómo se surtirá.

Hay cuatro preguntas que suelen definir la alternativa correcta:

  • ¿Cuántos SKU se manejan y cuántas tarimas promedio existen por cada uno?
  • ¿El inventario debe operar bajo FIFO, LIFO o una combinación según el material?
  • ¿Qué equipo de manejo se utiliza y cuál es su capacidad a la altura máxima de operación?
  • ¿La prioridad es acceso inmediato, densidad de almacenaje o una combinación de ambas?

También se deben medir las tarimas reales, no asumir dimensiones estándar. El tipo de pallet, el estado de sus patines, la altura de carga, el peso distribuido y la estabilidad del embalaje impactan la configuración. Un sistema calculado para una carga teórica puede fallar operativamente si las dimensiones reales varían entre proveedores o materiales.

La resistencia de la losa es otro punto crítico. Los racks transmiten cargas concentradas a través de sus anclajes y placas base. Antes de incrementar altura o instalar alta densidad, es necesario validar la capacidad del piso, las juntas, la planicidad y cualquier condición que pueda afectar la seguridad estructural o la operación de los montacargas.

Costos: comparar más allá de la inversión inicial

El rack selectivo puede requerir más estructura total debido a la mayor cantidad de hileras y posiciones accesibles, además de ocupar más área por sus pasillos. Aun así, puede reducir tiempos de búsqueda, facilitar inventarios cíclicos y disminuir movimientos improductivos cuando existen muchos SKU.

El drive in puede ofrecer un mejor costo por posición de pallet en escenarios de alta densidad. Pero su costo operativo debe evaluarse con realismo. Si la secuencia LIFO obliga a reubicar cargas, si se forman esperas para entrar a las calles o si el daño por maniobra se vuelve recurrente, la ventaja inicial se reduce rápidamente.

La productividad depende también del patrón de entradas y salidas. Un drive in que recibe producto en un extremo y despacha por el mismo frente puede funcionar bien para almacenamiento por lote. Si se requiere flujo continuo FIFO, quizá deba analizarse otra tecnología, como push back, pallet flow o drive through, según el volumen, presupuesto y método de surtido.

No todos los materiales deben vivir en el mismo sistema. En muchas plantas, la solución más eficiente es híbrida: rack selectivo para referencias de alta variedad, cuarentena, refacciones y picking; drive in para inventario masivo de pocas claves. Esta combinación aprovecha el espacio sin sacrificar accesibilidad donde realmente importa.

Seguridad, inspección y continuidad operativa

Instalar el rack es solo una parte del proyecto. La continuidad operativa depende de que las capacidades estén señalizadas, las cargas no excedan el diseño, los anclajes se mantengan íntegros y los operadores conozcan las reglas de circulación y depósito.

Las inspecciones periódicas permiten detectar puntales golpeados, vigas deformadas, rieles fuera de nivel, anclajes flojos y protecciones dañadas antes de que se conviertan en un riesgo mayor. Cualquier modificación, como agregar niveles, cambiar el tipo de tarima o aumentar peso por pallet, requiere revisión de ingeniería. Improvisar ajustes en sitio puede comprometer la capacidad de toda la instalación.

Grupo TAFO evalúa estas decisiones desde la operación completa: flujo de materiales, condiciones de la nave, seguridad del personal, equipo de manejo y metas de capacidad. El objetivo no es llenar el almacén de estructura, sino convertir cada metro cuadrado en una solución que sostenga el ritmo de producción y embarque.

La mejor elección empieza al observar una jornada real: qué pallet espera, cuál se busca, qué recorrido se repite y dónde se generan maniobras innecesarias. Ahí se encuentra la información que permite diseñar un almacenamiento más seguro, rentable y preparado para crecer.

Mejores prácticas de seguridad eléctrica industrial

Un tablero que opera caliente, una protección que dispara sin causa aparente o un cableado improvisado junto a una línea de producción no son detalles menores. Son señales de una condición que puede escalar a un choque eléctrico, un arco eléctrico, daño en equipos críticos o un paro no programado. Para una planta, aplicar mejores prácticas de seguridad eléctrica significa proteger al personal sin perder de vista el resultado operativo: conservar la disponibilidad de los activos, sostener el OEE y evitar costos por interrupciones, mermas y entregas comprometidas.

La seguridad eléctrica no se resuelve únicamente instalando interruptores o colocando señalamientos. Exige ingeniería correcta, disciplina durante la intervención, mantenimiento basado en condición y control de los cambios que ocurren todos los días en una operación manufacturera. Esto cobra especial relevancia en plantas de Monterrey y su zona industrial, donde la expansión de líneas, los altos consumos y la presión por producir pueden dejar riesgos ocultos en la infraestructura.

La seguridad eléctrica impacta directamente la continuidad operativa

Una falla eléctrica tiene más de un costo. Además de la posible lesión de un colaborador, puede afectar variadores, PLC, motores, controles de proceso, sistemas de aire comprimido, alumbrado de emergencia y equipos de protección contra incendio. Cuando el diagnóstico llega tarde, el área de mantenimiento suele intervenir bajo presión y con una ventana de paro limitada. Ese contexto aumenta la probabilidad de decisiones apresuradas.

El objetivo debe ser pasar de una atención reactiva a un control planeado del riesgo. Esto implica identificar qué equipos son críticos para la producción, conocer su condición eléctrica y definir cómo se trabajará en ellos antes de que ocurra una falla. No todas las cargas requieren la misma frecuencia de inspección ni el mismo nivel de redundancia. Un tablero que alimenta una oficina no tiene el mismo impacto que uno que sostiene una celda de manufactura, una bomba de proceso o un sistema de extracción.

También conviene diferenciar entre cumplimiento y desempeño. Cumplir con las NOM aplicables, los requerimientos de seguridad internos y las especificaciones del fabricante es indispensable. Sin embargo, una instalación puede cumplir en papel y seguir siendo vulnerable si no cuenta con mantenimiento, identificación clara de circuitos, coordinación de protecciones o procedimientos de trabajo realmente aplicados.

Mejores prácticas de seguridad eléctrica desde el diagnóstico

La base de una instalación segura es conocerla. Muchas plantas operan durante años con modificaciones acumuladas: alimentadores añadidos para una nueva máquina, tableros sin actualización de diagramas, circuitos con cargas que ya cambiaron o protecciones seleccionadas sin revisar la capacidad disponible. El diagnóstico debe convertir esa condición incierta en información útil para decidir.

Levante una línea base técnica de la instalación

El primer paso es revisar diagramas unifilares, cuadros de carga, rutas de canalización, capacidad de tableros, sistema de puesta a tierra y estado físico de conexiones. Si la documentación no refleja la realidad, debe corregirse en campo. Trabajar con planos desactualizados introduce errores en maniobras, aislamientos y mantenimientos.

La revisión debe incluir la calidad de energía cuando existen disparos recurrentes, fallas de drives, calentamientos o comportamiento irregular de equipos electrónicos. Armónicos, desbalance de fases, caídas de tensión y picos transitorios pueden deteriorar componentes sin provocar una alarma inmediata. Medir permite distinguir si el origen está en la carga, en la distribución o en la alimentación de la instalación.

Una evaluación seria también clasifica activos por criticidad. Para cada uno se deben conocer, como mínimo, la carga conectada, la protección asociada, el riesgo para el personal, el respaldo disponible y el efecto de su salida de operación. Con esa información, mantenimiento y producción pueden priorizar recursos con criterio operativo, no sólo por urgencia percibida.

Controle calentamientos y conexiones deficientes

Los puntos calientes suelen anticipar una falla. Una terminal floja, una barra con oxidación, un conductor mal dimensionado o un contacto desgastado elevan la resistencia y generan temperatura. La termografía es especialmente útil porque permite detectar anomalías sin desenergizar de inmediato, aunque sus resultados deben ser interpretados por personal competente y comparados contra condiciones de carga similares.

Cuando se detecta un calentamiento, cambiar el componente sin investigar la causa puede ser insuficiente. Es necesario revisar torque, calibre de conductores, corriente real, ventilación del gabinete, estado de la protección y posibles desequilibrios entre fases. La corrección debe eliminar el mecanismo que generó la falla, no sólo su evidencia visible.

Diseñe protecciones para aislar fallas, no para detener la planta

Un error común es aumentar el calibre de un interruptor porque ocurre un disparo frecuente. Esa decisión puede ocultar una sobrecarga o dejar sin protección adecuada al conductor y al equipo. Las protecciones deben seleccionarse y ajustarse con base en la capacidad de interrupción, el nivel de cortocircuito disponible, la corriente de operación y la coordinación con dispositivos aguas arriba y aguas abajo.

La selectividad es un punto operativo clave. Ante una falla localizada, debe abrir el dispositivo más cercano posible al problema, no el interruptor general que deja fuera de servicio una zona completa. El nivel de coordinación que conviene implementar depende de la criticidad de la carga, la configuración de la red y el costo aceptable de un paro. En procesos continuos o áreas con equipos de alto valor, el análisis detallado se justifica ampliamente.

Los gabinetes, canalizaciones y envolventes también deben corresponder al ambiente de trabajo. Polvo, humedad, aceites, vibración, temperatura elevada y tránsito de montacargas deterioran una instalación que en condiciones ideales podría operar sin problemas. Las soluciones deben considerar el entorno real de la nave, no sólo la capacidad eléctrica nominal del equipo.

Trabaje sin energía cuando sea posible y controle la energía cuando no lo sea

La intervención eléctrica debe iniciar con planeación, no con la apertura de un gabinete. Antes de ejecutar, el responsable debe identificar las fuentes de energía, el alcance de la actividad, el equipo afectado, el nivel de riesgo y las condiciones para liberar el área. Esto incluye energías asociadas que pueden pasar inadvertidas, como alimentación de respaldo, bancos de capacitores, UPS, generadores o fuentes de control independientes.

El bloqueo y etiquetado debe impedir que un equipo sea energizado mientras alguien trabaja en él. No basta con colocar una etiqueta: se requiere aislar la fuente correcta, bloquear el medio de desconexión, liberar o controlar energía almacenada y verificar ausencia de tensión con instrumentos adecuados. La verificación debe formar parte del procedimiento, incluso si el interruptor aparenta estar abierto.

El trabajo energizado debe ser excepcional y justificarse técnicamente cuando desenergizar introduzca un riesgo mayor o resulte inviable para una prueba específica. En esos casos se requieren permisos, evaluación de riesgo, límites de aproximación, herramientas aisladas, equipo de protección personal definido para la tarea y personal con competencia demostrable. Convertir el trabajo energizado en práctica habitual por ahorrar tiempo traslada un riesgo serio a la operación.

Convierta el mantenimiento eléctrico en una rutina de confiabilidad

El mantenimiento preventivo no consiste en limpiar tableros una vez al año. Debe incluir inspecciones visuales, reapriete con torque especificado, limpieza técnica, pruebas funcionales, revisión de protecciones, medición de aislamiento cuando aplique y seguimiento a hallazgos. La frecuencia depende de la criticidad del activo, el ambiente, las horas de operación y el historial de fallas.

Los registros son parte del trabajo técnico. Documentar temperaturas, corrientes, valores de aislamiento, disparos, correcciones y componentes sustituidos permite encontrar tendencias. Si un mismo circuito presenta calentamiento en cada inspección, el dato cambia la conversación: deja de ser una reparación aislada y se convierte en un problema de diseño, carga o ejecución que debe resolverse de fondo.

También es recomendable definir indicadores simples para la gestión: número de hallazgos críticos abiertos, disparos no planeados, porcentaje de tableros inspeccionados, tiempo de cierre de anomalías y reincidencia de fallas. Estos indicadores conectan seguridad con disponibilidad y dan visibilidad a decisiones que de otra forma quedan dispersas entre reportes de mantenimiento.

Capacite, estandarice y controle a contratistas

La mejor ingeniería pierde efectividad si quienes operan o intervienen los equipos no conocen los riesgos. El personal debe comprender qué tableros puede manipular, cuándo debe escalar una anomalía, cómo reconocer una condición insegura y por qué no se deben improvisar extensiones, puentes o derivaciones. La capacitación debe estar vinculada a los equipos y procedimientos reales de la planta, no ser un curso genérico desconectado del piso de producción.

Los contratistas requieren el mismo nivel de control. Antes de iniciar, deben acreditarse alcances, competencias, permisos, herramientas, equipo de protección y responsable de la actividad. Al finalizar, la planta debe recibir evidencia de pruebas, planos actualizados cuando existan modificaciones y una entrega ordenada del área. Esta disciplina reduce riesgos durante la ejecución y evita heredar problemas a mantenimiento.

En Grupo TAFO, la atención a instalaciones eléctricas industriales parte precisamente de esa visión: resolver la necesidad técnica sin perder continuidad, trazabilidad y condiciones seguras de operación. La integración con otras especialidades industriales permite coordinar intervenciones en naves, equipos y servicios críticos con menor fricción para la planta.

La seguridad eléctrica se fortalece cuando cada modificación, inspección y maniobra deja la instalación en una condición más controlada que la anterior. Esa consistencia es la que protege a las personas y permite que la producción siga avanzando con menos incertidumbre.