Mejores prácticas de seguridad eléctrica industrial

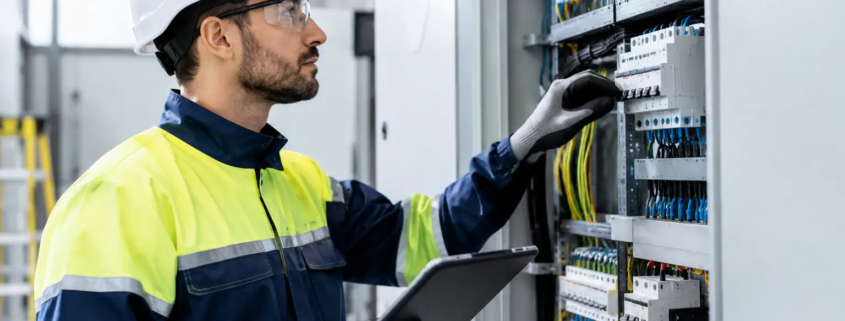
Un tablero que opera caliente, una protección que dispara sin causa aparente o un cableado improvisado junto a una línea de producción no son detalles menores. Son señales de una condición que puede escalar a un choque eléctrico, un arco eléctrico, daño en equipos críticos o un paro no programado. Para una planta, aplicar mejores prácticas de seguridad eléctrica significa proteger al personal sin perder de vista el resultado operativo: conservar la disponibilidad de los activos, sostener el OEE y evitar costos por interrupciones, mermas y entregas comprometidas.

La seguridad eléctrica no se resuelve únicamente instalando interruptores o colocando señalamientos. Exige ingeniería correcta, disciplina durante la intervención, mantenimiento basado en condición y control de los cambios que ocurren todos los días en una operación manufacturera. Esto cobra especial relevancia en plantas de Monterrey y su zona industrial, donde la expansión de líneas, los altos consumos y la presión por producir pueden dejar riesgos ocultos en la infraestructura.

La seguridad eléctrica impacta directamente la continuidad operativa

Una falla eléctrica tiene más de un costo. Además de la posible lesión de un colaborador, puede afectar variadores, PLC, motores, controles de proceso, sistemas de aire comprimido, alumbrado de emergencia y equipos de protección contra incendio. Cuando el diagnóstico llega tarde, el área de mantenimiento suele intervenir bajo presión y con una ventana de paro limitada. Ese contexto aumenta la probabilidad de decisiones apresuradas.

El objetivo debe ser pasar de una atención reactiva a un control planeado del riesgo. Esto implica identificar qué equipos son críticos para la producción, conocer su condición eléctrica y definir cómo se trabajará en ellos antes de que ocurra una falla. No todas las cargas requieren la misma frecuencia de inspección ni el mismo nivel de redundancia. Un tablero que alimenta una oficina no tiene el mismo impacto que uno que sostiene una celda de manufactura, una bomba de proceso o un sistema de extracción.

También conviene diferenciar entre cumplimiento y desempeño. Cumplir con las NOM aplicables, los requerimientos de seguridad internos y las especificaciones del fabricante es indispensable. Sin embargo, una instalación puede cumplir en papel y seguir siendo vulnerable si no cuenta con mantenimiento, identificación clara de circuitos, coordinación de protecciones o procedimientos de trabajo realmente aplicados.

Mejores prácticas de seguridad eléctrica desde el diagnóstico

La base de una instalación segura es conocerla. Muchas plantas operan durante años con modificaciones acumuladas: alimentadores añadidos para una nueva máquina, tableros sin actualización de diagramas, circuitos con cargas que ya cambiaron o protecciones seleccionadas sin revisar la capacidad disponible. El diagnóstico debe convertir esa condición incierta en información útil para decidir.

Levante una línea base técnica de la instalación

El primer paso es revisar diagramas unifilares, cuadros de carga, rutas de canalización, capacidad de tableros, sistema de puesta a tierra y estado físico de conexiones. Si la documentación no refleja la realidad, debe corregirse en campo. Trabajar con planos desactualizados introduce errores en maniobras, aislamientos y mantenimientos.

La revisión debe incluir la calidad de energía cuando existen disparos recurrentes, fallas de drives, calentamientos o comportamiento irregular de equipos electrónicos. Armónicos, desbalance de fases, caídas de tensión y picos transitorios pueden deteriorar componentes sin provocar una alarma inmediata. Medir permite distinguir si el origen está en la carga, en la distribución o en la alimentación de la instalación.

Una evaluación seria también clasifica activos por criticidad. Para cada uno se deben conocer, como mínimo, la carga conectada, la protección asociada, el riesgo para el personal, el respaldo disponible y el efecto de su salida de operación. Con esa información, mantenimiento y producción pueden priorizar recursos con criterio operativo, no sólo por urgencia percibida.

Controle calentamientos y conexiones deficientes

Los puntos calientes suelen anticipar una falla. Una terminal floja, una barra con oxidación, un conductor mal dimensionado o un contacto desgastado elevan la resistencia y generan temperatura. La termografía es especialmente útil porque permite detectar anomalías sin desenergizar de inmediato, aunque sus resultados deben ser interpretados por personal competente y comparados contra condiciones de carga similares.

Cuando se detecta un calentamiento, cambiar el componente sin investigar la causa puede ser insuficiente. Es necesario revisar torque, calibre de conductores, corriente real, ventilación del gabinete, estado de la protección y posibles desequilibrios entre fases. La corrección debe eliminar el mecanismo que generó la falla, no sólo su evidencia visible.

Diseñe protecciones para aislar fallas, no para detener la planta

Un error común es aumentar el calibre de un interruptor porque ocurre un disparo frecuente. Esa decisión puede ocultar una sobrecarga o dejar sin protección adecuada al conductor y al equipo. Las protecciones deben seleccionarse y ajustarse con base en la capacidad de interrupción, el nivel de cortocircuito disponible, la corriente de operación y la coordinación con dispositivos aguas arriba y aguas abajo.

La selectividad es un punto operativo clave. Ante una falla localizada, debe abrir el dispositivo más cercano posible al problema, no el interruptor general que deja fuera de servicio una zona completa. El nivel de coordinación que conviene implementar depende de la criticidad de la carga, la configuración de la red y el costo aceptable de un paro. En procesos continuos o áreas con equipos de alto valor, el análisis detallado se justifica ampliamente.

Los gabinetes, canalizaciones y envolventes también deben corresponder al ambiente de trabajo. Polvo, humedad, aceites, vibración, temperatura elevada y tránsito de montacargas deterioran una instalación que en condiciones ideales podría operar sin problemas. Las soluciones deben considerar el entorno real de la nave, no sólo la capacidad eléctrica nominal del equipo.

Trabaje sin energía cuando sea posible y controle la energía cuando no lo sea

La intervención eléctrica debe iniciar con planeación, no con la apertura de un gabinete. Antes de ejecutar, el responsable debe identificar las fuentes de energía, el alcance de la actividad, el equipo afectado, el nivel de riesgo y las condiciones para liberar el área. Esto incluye energías asociadas que pueden pasar inadvertidas, como alimentación de respaldo, bancos de capacitores, UPS, generadores o fuentes de control independientes.

El bloqueo y etiquetado debe impedir que un equipo sea energizado mientras alguien trabaja en él. No basta con colocar una etiqueta: se requiere aislar la fuente correcta, bloquear el medio de desconexión, liberar o controlar energía almacenada y verificar ausencia de tensión con instrumentos adecuados. La verificación debe formar parte del procedimiento, incluso si el interruptor aparenta estar abierto.

El trabajo energizado debe ser excepcional y justificarse técnicamente cuando desenergizar introduzca un riesgo mayor o resulte inviable para una prueba específica. En esos casos se requieren permisos, evaluación de riesgo, límites de aproximación, herramientas aisladas, equipo de protección personal definido para la tarea y personal con competencia demostrable. Convertir el trabajo energizado en práctica habitual por ahorrar tiempo traslada un riesgo serio a la operación.

Convierta el mantenimiento eléctrico en una rutina de confiabilidad

El mantenimiento preventivo no consiste en limpiar tableros una vez al año. Debe incluir inspecciones visuales, reapriete con torque especificado, limpieza técnica, pruebas funcionales, revisión de protecciones, medición de aislamiento cuando aplique y seguimiento a hallazgos. La frecuencia depende de la criticidad del activo, el ambiente, las horas de operación y el historial de fallas.

Los registros son parte del trabajo técnico. Documentar temperaturas, corrientes, valores de aislamiento, disparos, correcciones y componentes sustituidos permite encontrar tendencias. Si un mismo circuito presenta calentamiento en cada inspección, el dato cambia la conversación: deja de ser una reparación aislada y se convierte en un problema de diseño, carga o ejecución que debe resolverse de fondo.

También es recomendable definir indicadores simples para la gestión: número de hallazgos críticos abiertos, disparos no planeados, porcentaje de tableros inspeccionados, tiempo de cierre de anomalías y reincidencia de fallas. Estos indicadores conectan seguridad con disponibilidad y dan visibilidad a decisiones que de otra forma quedan dispersas entre reportes de mantenimiento.

Capacite, estandarice y controle a contratistas

La mejor ingeniería pierde efectividad si quienes operan o intervienen los equipos no conocen los riesgos. El personal debe comprender qué tableros puede manipular, cuándo debe escalar una anomalía, cómo reconocer una condición insegura y por qué no se deben improvisar extensiones, puentes o derivaciones. La capacitación debe estar vinculada a los equipos y procedimientos reales de la planta, no ser un curso genérico desconectado del piso de producción.

Los contratistas requieren el mismo nivel de control. Antes de iniciar, deben acreditarse alcances, competencias, permisos, herramientas, equipo de protección y responsable de la actividad. Al finalizar, la planta debe recibir evidencia de pruebas, planos actualizados cuando existan modificaciones y una entrega ordenada del área. Esta disciplina reduce riesgos durante la ejecución y evita heredar problemas a mantenimiento.

En Grupo TAFO, la atención a instalaciones eléctricas industriales parte precisamente de esa visión: resolver la necesidad técnica sin perder continuidad, trazabilidad y condiciones seguras de operación. La integración con otras especialidades industriales permite coordinar intervenciones en naves, equipos y servicios críticos con menor fricción para la planta.

La seguridad eléctrica se fortalece cuando cada modificación, inspección y maniobra deja la instalación en una condición más controlada que la anterior. Esa consistencia es la que protege a las personas y permite que la producción siga avanzando con menos incertidumbre.
Caso de reducción de paros en planta industrial

Una línea detenida no solo deja de producir. También altera secuencias de embarque, compromete mano de obra, incrementa tiempos de ajuste y puede trasladar presión a calidad, mantenimiento y logística. Este caso de reducción de paros muestra cómo una planta puede atacar las causas operativas de las detenciones recurrentes sin limitarse a reparar la falla que hizo visible el problema.

El escenario es común en manufactura: paros breves que, vistos de manera aislada, parecen manejables. Una baja de presión, una conexión eléctrica con temperatura elevada, una fuga de aire comprimido o un área de trabajo congestionada pueden representar pocos minutos. Sin embargo, cuando ocurren varias veces por turno, consumen capacidad productiva, afectan el OEE y convierten la operación en una cadena de respuestas urgentes.

El punto de partida: paros pequeños con impacto acumulado

En este caso representativo, una planta con procesos de ensamble registraba detenciones intermitentes en una zona crítica de producción. El equipo de operación reportaba variaciones de presión en puntos de consumo neumático, mientras que mantenimiento atendía fallas correctivas sin una tendencia clara en las bitácoras. Al mismo tiempo, existían ajustes frecuentes en conexiones y mangueras, además de recorridos largos para aislar o restablecer servicios.

El problema no era únicamente el aire comprimido. La condición de la instalación, la distribución de los puntos de servicio, la accesibilidad para mantenimiento y la falta de estandarización en ciertas conexiones estaban elevando la probabilidad de una detención. Reparar el componente que fallaba permitía reiniciar, pero no eliminaba la condición que favorecía la repetición.

Esta distinción es clave. Un paro puede tener un evento detonante, pero casi siempre tiene causas físicas, operativas y de gestión que se acumularon antes. Si la planta mide solo el tiempo de reparación, deja fuera el costo de las microdetenciones, del retrabajo y de los reinicios que afectan el ritmo real de la línea.

Caso de reducción de paros: diagnóstico antes de intervenir

La primera decisión fue no iniciar con una sustitución masiva de componentes. Se realizó una revisión en sitio para identificar en qué momento ocurrían los paros, qué equipos se veían afectados, qué condiciones se repetían y qué actividades de mantenimiento coincidían con las interrupciones.

El diagnóstico consideró la red de aire, los puntos de conexión, los equipos de regulación, los recorridos de tubería y la condición de soportes. También se revisó la alimentación eléctrica de equipos auxiliares, ya que una falla eléctrica menor puede presentarse como un problema neumático o mecánico cuando interrumpe controles, válvulas o compresores.

Las principales condiciones encontradas fueron fugas localizadas, conexiones con acceso limitado, variación en la presión disponible durante picos de consumo y falta de puntos de aislamiento cercanos a las estaciones. Esto obligaba a intervenir secciones más amplias de la necesaria cuando surgía una incidencia. La consecuencia era clara: un evento puntual podía detener una zona completa.

La revisión también confirmó una lección frecuente en plantas con crecimiento progresivo. Las instalaciones suelen responder bien a una etapa inicial de producción, pero dejan de hacerlo cuando cambian los volúmenes, se agregan estaciones o se modifica el layout. La infraestructura no falla necesariamente por antigüedad. Puede fallar porque ya no corresponde a la demanda actual del proceso.

La intervención se enfocó en contener y corregir

Con el diagnóstico definido, la estrategia se dividió en dos frentes. El primero consistió en recuperar la condición inmediata de operación sin comprometer seguridad ni calidad. El segundo buscó eliminar los puntos que hacían recurrente la falla.

Se corrigieron fugas y conexiones deterioradas, se ordenaron puntos de servicio y se mejoró la accesibilidad para futuras intervenciones. En zonas críticas se ajustó la segmentación de la red para reducir el alcance de un aislamiento. De esta manera, una reparación localizada no requeriría suspender el suministro de toda la línea o de un grupo amplio de estaciones.

También se establecieron criterios de inspección para conexiones, mangueras, reguladores y soportes. No se trataba de aumentar actividades por rutina, sino de enfocar las revisiones en componentes con mayor efecto sobre la continuidad. Cuando una planta cuenta con recursos limitados de mantenimiento, priorizar por criticidad produce mejores resultados que distribuir el esfuerzo de forma uniforme.

La ejecución debía adaptarse a las ventanas disponibles de producción. En una operación con entregas comprometidas, detener para mejorar no siempre es viable. Por eso, algunas actividades se programaron fuera de los picos de operación y otras se realizaron por secciones, con coordinación entre producción, mantenimiento y seguridad industrial.

Aquí existe un intercambio que debe evaluarse con criterio. Una intervención rápida puede recuperar la producción de inmediato, pero una corrección de mayor alcance puede requerir más planeación y una ventana programada. La decisión adecuada depende de la criticidad del activo, del inventario disponible, del riesgo de seguridad y del costo real de volver a fallar en el mismo punto.

Medir la mejora más allá de horas detenidas

La reducción de paros no debe evaluarse únicamente con el número total de horas fuera de operación. En este caso, el seguimiento se centró en la frecuencia de eventos, el tiempo promedio para aislar la falla, la estabilidad de las condiciones de servicio y la recurrencia de intervenciones en los mismos puntos.

Un indicador útil fue la cantidad de incidencias repetidas por turno o por semana. Si disminuyen las detenciones, pero se mantienen los mismos avisos de presión, fugas o ajustes, la mejora puede ser temporal. Por el contrario, si baja la repetición y el personal puede aislar una sección sin afectar otras áreas, la planta está ganando control operativo.

También conviene relacionar los datos de mantenimiento con producción y calidad. Una presión inestable, por ejemplo, no siempre detiene una línea, pero puede afectar actuadores, torque, sellado, aplicación de adhesivos o ciclos de equipos. El impacto puede aparecer después como rechazo, retrabajo o baja de FTQ. Por eso, los responsables de mantenimiento, procesos y calidad deben revisar el mismo evento desde perspectivas distintas.

La disciplina de registro es parte del resultado. Una bitácora útil debe identificar equipo, hora, condición observada, causa confirmada, acción aplicada y duración de la afectación. Frases como “se ajustó conexión” ayudan poco si no muestran dónde, por qué ocurrió y si volvió a presentarse. La información debe servir para decidir, no solo para cerrar una orden de trabajo.

Qué hizo sostenible la reducción de paros

El valor de este caso no está en una reparación aislada, sino en la combinación de ingeniería de campo, mantenimiento dirigido y seguimiento de condiciones. La planta dejó de responder únicamente a síntomas y empezó a identificar los elementos que convertían una falla menor en una interrupción de producción.

Para sostener esa mejora, se definieron responsables de inspección, puntos críticos de revisión y criterios claros para escalar una anomalía antes de que afectara la línea. Asimismo, se consideró la disponibilidad de refacciones y materiales de uso recurrente. Tener un componente crítico identificado, pero no disponible cuando se necesita, puede anular el beneficio de cualquier plan preventivo.

La participación de un proveedor integral también simplifica este tipo de proyecto. Cuando una misma coordinación puede revisar aire comprimido, instalaciones eléctricas, tubería industrial, obra civil menor, racks o condiciones de seguridad, se reducen los vacíos entre especialidades. Grupo TAFO trabaja bajo este enfoque para que las intervenciones en planta respondan al desempeño completo de la operación, no a una disciplina aislada.

Decisiones prácticas para una planta con paros recurrentes

Antes de solicitar una corrección, conviene definir qué tipo de paro se busca reducir. No es lo mismo una falla de equipo, una interrupción de servicios industriales, una condición de infraestructura o una pérdida por logística interna. La solución cambia según el origen, aunque el indicador final sea el mismo: tiempo no productivo.

Después, es recomendable revisar si el evento se repite en el mismo activo, turno, producto o condición de carga. Esa relación puede revelar una capacidad insuficiente, un mantenimiento mal calendarizado o una modificación de proceso que no fue acompañada por ajustes de infraestructura.

Finalmente, toda intervención debe dejar una condición verificable. Esto puede ser una lectura de presión estable, una conexión protegida, un circuito identificado, un acceso seguro para mantenimiento o un procedimiento de aislamiento que reduzca el área afectada. Sin un criterio de aceptación, la planta corre el riesgo de confundir actividad ejecutada con problema resuelto.

La continuidad operativa se protege antes de que suene la alarma. Cuando los paros se analizan con datos de campo, prioridad técnica y una ejecución bien coordinada, la planta puede convertir incidencias repetitivas en mejoras concretas para producción, calidad y seguridad.

Mantenimiento correctivo versus preventivo

Una alarma de presión baja en plena corrida, un montacargas detenido en andén o una filtración sobre un tablero eléctrico no dan margen para debates teóricos. La decisión entre mantenimiento correctivo versus preventivo determina cuánto tiempo pierde la planta, qué tan expuesta queda la seguridad y cuánto termina costando una falla que pudo haberse detectado antes.

Para un gerente de mantenimiento o de planta, la pregunta no es cuál enfoque es mejor en términos absolutos. El reto consiste en asignar cada activo a la estrategia que protege mejor la continuidad operativa, el OEE, la calidad del producto y el presupuesto disponible. Hay equipos que no pueden fallar sin comprometer producción o seguridad; otros pueden operarse hasta el fin de su vida útil siempre que exista una contingencia controlada.

Mantenimiento correctivo versus preventivo: la diferencia operativa

El mantenimiento correctivo se ejecuta después de que aparece una falla, una degradación evidente o una condición que impide que el activo cumpla su función. Puede ser una reparación de emergencia, como sustituir un contactor quemado que detuvo una línea, o una corrección programable, como reparar un desnivel en un piso industrial antes de que afecte el tránsito de patines y montacargas.

Su valor está en restablecer la operación con rapidez y seguridad. Para hacerlo bien, requiere diagnóstico técnico, refacciones compatibles, personal calificado, procedimientos de bloqueo y etiquetado cuando corresponde, y capacidad de coordinación con producción. Una reparación rápida pero mal ejecutada suele convertirse en una reincidencia, un riesgo eléctrico o un paro mayor semanas después.

El mantenimiento preventivo se realiza antes de la falla, de acuerdo con frecuencias definidas por tiempo, horas de operación, ciclos, carga o recomendaciones del fabricante. Incluye inspecciones, limpieza, lubricación, ajustes, pruebas funcionales y sustitución planificada de componentes con desgaste previsible. En infraestructura industrial también abarca revisiones de cubiertas, drenajes, racks, sistemas contra incendios, tuberías, pisos epóxicos e instalaciones eléctricas.

La diferencia central no es solo el momento en que se interviene. El correctivo administra una falla ya presente; el preventivo administra la probabilidad y la consecuencia de una falla. Por eso, compararlos únicamente por el costo de una orden de trabajo lleva a decisiones incompletas.

El costo real de esperar a que falle un activo

El correctivo parece económico cuando se observa una sola pieza: no se gasta en inspecciones frecuentes ni se reemplaza un componente que todavía funciona. Sin embargo, el costo real de una falla incluye mucho más que la mano de obra y la refacción.

Cuando una línea se detiene sin aviso, la planta puede perder producción, generar tiempos ociosos, incumplir una entrega, requerir horas extra y afectar indicadores de calidad. Si la falla ocurre en un sistema de aire comprimido, por ejemplo, la caída de presión puede impactar herramientas neumáticas, válvulas, actuadores y equipos de empaque al mismo tiempo. En una instalación eléctrica, una conexión floja puede evolucionar de un punto caliente a un daño de mayor alcance.

También hay activos donde el riesgo rebasa la productividad. Un sistema contra incendios, una estructura de mezzanine, un rack con daño por impacto o una fuga en tubería de proceso no deben mantenerse bajo una lógica de esperar a que algo falle. En estos casos, la inspección y la corrección oportuna responden a obligaciones de seguridad, cumplimiento y protección del personal.

Esto no significa que todo componente deba cambiarse anticipadamente. Una frecuencia excesiva eleva costos, provoca intervenciones innecesarias y puede introducir errores durante el desmontaje. El preventivo debe basarse en criticidad, historial de fallas, condiciones de operación y evidencia de campo, no en un calendario genérico que se cumple solo para cerrar reportes.

Cuándo conviene el mantenimiento preventivo

El mantenimiento preventivo suele ser la mejor alternativa cuando la falla tiene consecuencias altas y existen señales de desgaste o tareas capaces de reducir su probabilidad. Es especialmente útil en equipos cuello de botella, servicios auxiliares críticos y activos con impacto directo en seguridad, calidad o consumo energético.

En aire comprimido, la revisión de fugas, drenajes, filtros, conexiones, presión y condición de tuberías evita pérdidas que se traducen en mayor consumo eléctrico y variaciones en el desempeño de equipos neumáticos. En instalaciones eléctricas, el torque de conexiones, la limpieza de tableros, la inspección de canalizaciones y las pruebas pertinentes ayudan a detectar condiciones que no siempre son visibles durante la operación normal.

En naves industriales, el preventivo también protege la infraestructura. Corregir sellos deteriorados, drenajes obstruidos, fisuras iniciales en pisos o daños menores en racks cuesta menos que atender filtraciones severas, desprendimientos, contaminación de producto o un incidente de almacenamiento. La clave es programar las actividades en ventanas que no comprometan el plan de producción.

Un programa preventivo bien diseñado define qué revisar, con qué criterio de aceptación, quién ejecuta la tarea, qué evidencia se debe registrar y cuándo debe escalarse una desviación. La orden de trabajo no debe limitarse a indicar revisar equipo. Debe especificar variables observables, como presión diferencial, temperatura, vibración, estado de aislamiento, nivelación, corrosión o condición mecánica.

Cuándo el correctivo es una decisión válida

El mantenimiento correctivo no es sinónimo de mala gestión. Es razonable en activos no críticos, de bajo costo de sustitución, sin riesgos relevantes y cuya falla no afecta la producción ni el cumplimiento. Una luminaria secundaria, ciertos accesorios de oficina o elementos fácilmente reemplazables pueden atenderse al fallar, siempre que se mantenga un inventario básico y un tiempo de respuesta aceptable.

También resulta válido cuando el activo no presenta un patrón de desgaste útil para intervenir antes de la falla. En estos casos, sustituir componentes por calendario puede desperdiciar vida útil sin reducir de forma real el riesgo. La decisión debe sustentarse con datos de fallas, tiempo medio entre fallas, disponibilidad de refacciones y consecuencia operacional.

La condición indispensable es que el correctivo sea controlado. La planta debe conocer el procedimiento de respuesta, disponer de personal competente o soporte especializado y asegurar que la reparación elimine la causa, no solo el síntoma. Cambiar repetidamente un fusible sin investigar sobrecarga, cortocircuito, conexiones deficientes o una mala selección del componente es correctivo reactivo, no mantenimiento confiable.

Cómo definir la estrategia para cada activo

La mejor práctica no consiste en elegir un solo modelo para toda la planta. Consiste en construir una matriz de criticidad y tomar decisiones según el impacto real de cada activo. Para priorizar, conviene valorar la seguridad, el efecto sobre producción, la repercusión en calidad, el tiempo de recuperación, la disponibilidad de refacciones y el costo total de la falla.

Un compresor que alimenta varios procesos, un tablero principal, una bomba contra incendio o una estructura de almacenamiento con carga elevada requieren controles preventivos y planes de contingencia. En cambio, un activo redundante o de sustitución inmediata puede mantenerse bajo una estrategia correctiva planificada.

El historial de la planta es decisivo. Si un motor falla repetidamente por contaminación, revisar solo el motor no resolverá el problema si el origen está en sellos, ventilación, alineación o prácticas de limpieza. Si un piso epóxico se deteriora prematuramente, la causa puede estar en preparación de superficie, humedad, ataque químico o tránsito superior al previsto. El mantenimiento efectivo conecta la falla con su causa física y operativa.

En operaciones con producción continua, la planeación también debe integrar ventanas de paro, permisos de trabajo, aislamiento de energías, refacciones críticas y coordinación entre mantenimiento, producción, seguridad y calidad. Un preventivo sin planeación puede convertirse en un paro evitable; un correctivo sin control puede ampliar una falla localizada a un problema de planta.

De la reacción a una operación más predecible

El primer paso es identificar los activos críticos y revisar dónde se concentran los paros no programados, las órdenes urgentes y los gastos recurrentes. Después, se deben estandarizar rutinas preventivas para los equipos e infraestructura de mayor consecuencia, dejando criterios claros para los activos que se atenderán correctivamente.

La medición debe ir más allá del número de órdenes cerradas. Conviene observar horas de paro, reincidencia de fallas, cumplimiento del plan preventivo, costo de mantenimiento por activo, consumo energético y afectación a OEE o FTQ. Estos indicadores permiten ajustar frecuencias y evitar la falsa sensación de control que generan muchas actividades sin resultados verificables.

Cuando se requiere atención en sitio, una coordinación integral reduce fricciones entre especialidades. Grupo TAFO aporta soporte industrial para intervenir sistemas eléctricos, aire comprimido, infraestructura, pisos, racks, tuberías y otras necesidades operativas bajo una ejecución técnica alineada con la continuidad de planta.

La decisión correcta no es eliminar por completo el mantenimiento correctivo, sino reservarlo para donde tenga sentido y evitar que gobierne la operación. Una planta más predecible empieza cuando cada falla deja de ser solo una urgencia y se convierte en información para proteger la siguiente jornada de producción.

Por qué falla un compresor industrial: 8 causas

Un compresor no suele detenerse sin aviso. Antes del paro aparecen caídas de presión, ciclos de carga cada vez más frecuentes, temperatura elevada, condensado excesivo o un incremento que nadie logra explicar en el consumo eléctrico. Entender por qué falla un compresor industrial permite intervenir antes de que el problema afecte una línea de producción, el desempeño de herramientas neumáticas o la calidad del producto.

En una planta manufacturera, el aire comprimido es una utilidad crítica. Cuando su suministro pierde estabilidad, el impacto puede llegar a cilindros, válvulas, sistemas de empaque, instrumentación, pintura, transporte neumático y equipos de automatización. El costo no se limita a reparar el equipo: incluye horas perdidas, desperdicio, presión sobre mantenimiento y riesgo de incumplir entregas.

Por qué falla un compresor industrial en planta

Las fallas rara vez tienen una sola causa. Con frecuencia se combinan condiciones de operación exigentes, mantenimiento reactivo, mala calidad del aire de admisión y una red de distribución que obliga al compresor a trabajar fuera de su punto eficiente. Identificar la causa raíz evita cambiar refacciones sin resolver el origen del problema.

1. Sobrecalentamiento por ventilación deficiente

La temperatura es uno de los indicadores más relevantes en compresores de tornillo y de pistón. Un cuarto de compresores con recirculación de aire caliente, rejillas obstruidas, radiadores sucios o ventiladores con bajo desempeño eleva la temperatura de operación. Como resultado, el aceite se degrada antes de tiempo, aumentan las alarmas por alta temperatura y se acelera el desgaste de sellos, mangueras y componentes internos.

En Monterrey, donde las temperaturas ambientales pueden ser elevadas durante buena parte del año, el diseño de ventilación no puede tratarse como un detalle menor. La extracción debe sacar el calor generado y permitir una entrada suficiente de aire limpio. Si el equipo toma aire caliente proveniente de su propia descarga, operará con menor eficiencia incluso si aparentemente no presenta una alarma.

2. Lubricante contaminado, degradado o incorrecto

El aceite en un compresor lubricado cumple funciones de lubricación, sellado y disipación térmica. Usar un lubricante no compatible, extender excesivamente los intervalos de cambio o permitir el ingreso de humedad y partículas provoca oxidación, formación de depósitos y menor capacidad de enfriamiento.

No todos los compresores ni todos los turnos de trabajo demandan el mismo intervalo de mantenimiento. Una operación de dos turnos, un ambiente polvoso o temperaturas altas pueden requerir ajustes frente al programa estándar del fabricante. También conviene revisar el estado de filtros de aceite, separadores y líneas de retorno, porque una restricción en estos elementos puede causar arrastre de aceite o falta de lubricación donde más se necesita.

3. Filtros de admisión y enfriadores sucios

El aire que entra al compresor lleva polvo, fibras, humedad y contaminantes propios de la nave. Cuando el filtro de admisión se satura, aumenta la caída de presión y el motor debe demandar más energía para entregar el mismo caudal. A la vez, un enfriador sucio limita la transferencia térmica y favorece el sobrecalentamiento.

La limpieza superficial no siempre basta. En instalaciones cercanas a procesos de corte, lijado, cartón, fundición o movimiento constante de montacargas, la suciedad puede acumularse dentro de aletas y conductos. Una inspección técnica debe evaluar diferencial de presión, condición física y frecuencia real de saturación, no solo reemplazar filtros por calendario.

4. Fugas de aire comprimido en la red

Muchas plantas atribuyen la baja presión al compresor cuando el problema está en la distribución. Fugas en coples, mangueras, válvulas, conexiones roscadas, drenajes o puntos de uso hacen que el equipo cargue más tiempo y tenga arranques o ciclos innecesarios. El resultado es desgaste anticipado, consumo eléctrico elevado y capacidad disponible que se pierde sin producir valor.

La prueba práctica es revisar el comportamiento fuera de producción. Si el compresor continúa operando de forma sostenida cuando la demanda debería ser mínima, hay que investigar fugas y consumos no controlados. Un levantamiento de ultrasonido y una priorización por volumen de pérdida permiten corregir primero los puntos con mayor impacto económico.

5. Demanda mal calculada o compresor sobredimensionado

Un equipo puede fallar por operar demasiado, pero también por trabajar con cargas muy bajas y ciclos cortos. Un compresor sobredimensionado arranca y se descarga con frecuencia, lo que incrementa el desgaste de contactores, motores, válvulas y elementos de control. Por otro lado, uno con capacidad insuficiente trabaja continuamente al límite, con temperatura y consumo mayores.

La selección adecuada depende del perfil real de consumo, no solo del caudal nominal de una máquina. Deben considerarse picos simultáneos, presión requerida en el punto más alejado, crecimiento previsto, pérdidas de la red, calidad de aire y necesidad de respaldo. En ciertos casos, un tanque de almacenamiento, un secuenciador o un compresor de velocidad variable ofrece más resultado que comprar un equipo más grande.

6. Humedad, condensado y drenajes sin control

Comprimir aire concentra la humedad. Si los drenajes automáticos no funcionan, el agua llega a tuberías, herramientas, válvulas y procesos sensibles. Esto genera corrosión interna, fallas de instrumentación, defectos en pintura y contaminación en aplicaciones que exigen aire seco.

El compresor no debe evaluarse de manera aislada. Posenfriador, tanque, separador de condensado, secador y filtros forman un sistema. Un secador con punto de rocío inadecuado o un drenaje atascado puede convertirse en el origen de fallas que se confunden con un problema mecánico del compresor. La especificación correcta depende del proceso: no es igual alimentar herramientas generales que una cabina de pintura, un laboratorio o equipos de control neumático de precisión.

7. Problemas eléctricos y de control

Variaciones de voltaje, terminales flojas, protecciones mal calibradas, contactores desgastados o fallas en el variador pueden detener un compresor aunque la parte mecánica esté en buen estado. Las alarmas intermitentes son especialmente delicadas porque suelen restablecerse sin una investigación de causa raíz y reaparecen durante un turno crítico.

Es recomendable registrar voltaje, corriente, temperatura de conexiones, historial de alarmas y condición de tableros. En compresores con variador de frecuencia, también se deben revisar parámetros de control, ventilación del gabinete y calidad de energía. Una mala conexión eléctrica puede generar calentamiento localizado y terminar en un paro de mayor alcance.

8. Mantenimiento reactivo y falta de monitoreo

Esperar a que aparezca una alarma para intervenir convierte el mantenimiento en una carrera contra el paro. Cambiar consumibles sin documentar horas de operación, presiones, temperaturas, diferenciales y eventos de falla impide detectar tendencias. El equipo vuelve a operar, pero la condición que lo llevó a fallar permanece.

Un programa preventivo útil debe incluir inspecciones visuales, análisis de condición, revisión de fugas, limpieza técnica, control de lubricación y verificación del tratamiento de aire. La periodicidad debe basarse en las condiciones reales de la planta. Un compresor que alimenta una operación crítica necesita criterios de respaldo y atención distintos a uno utilizado de forma ocasional.

Señales que justifican una revisión inmediata

No conviene esperar a que el equipo se detenga si se presenta alguno de estos síntomas:

  • Temperatura de descarga superior a su rango habitual o alarmas recurrentes.
  • Caídas de presión en puntos de consumo, especialmente durante picos de producción.
  • Arranques frecuentes, ciclos de carga y descarga anormales o ruido distinto al normal.
  • Presencia de aceite o agua en la red, herramientas o producto terminado.
  • Incremento de amperaje o consumo eléctrico sin aumento equivalente de producción.
  • Fugas audibles, drenajes que no descargan y filtros con diferencial elevado.

La prioridad depende de la criticidad del proceso. Una fuga menor puede esperar si no compromete capacidad, pero agua en una línea de pintura o presión inestable en automatización requiere atención inmediata. Clasificar el riesgo por seguridad, calidad y continuidad ayuda a asignar recursos sin detener trabajos necesarios.

Cómo reducir paros y costo energético

La mejor práctica es gestionar el aire comprimido como un sistema completo: generación, tratamiento, almacenamiento, distribución y punto de uso. Medir presión y caudal en distintos horarios permite saber si el problema está en la oferta de aire, en una demanda anormal o en pérdidas de la red.

También es conveniente definir rangos operativos, responsables de inspección y criterios claros para reemplazar consumibles. Subir la presión de descarga para compensar una red deficiente casi nunca es la solución correcta: aumenta el consumo energético y puede ocultar fugas, restricciones o una mala distribución. Primero se debe localizar la pérdida de presión y corregirla con ingeniería.

Grupo TAFO apoya a plantas manufactureras con diagnóstico, mantenimiento y atención técnica para sistemas de aire comprimido, considerando tanto el compresor como la infraestructura que sostiene la operación. El objetivo no es solo restablecer el equipo, sino reducir la probabilidad de que la misma falla vuelva a detener la producción.

Un compresor confiable no depende de una reparación de emergencia bien ejecutada, sino de detectar señales pequeñas cuando todavía son controlables. Revisar hoy la temperatura, el diferencial de filtros, los drenajes y las fugas puede proteger mañana la capacidad productiva de toda la planta.

Termografía industrial para evitar paros

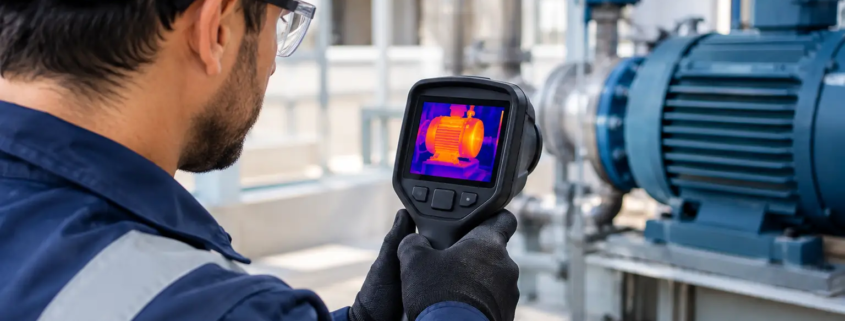
Un tablero eléctrico puede parecer estable durante un recorrido de rutina y, aun así, alojar una conexión floja que ya trabaja a una temperatura crítica. La termografía industrial permite identificar ese tipo de condición sin detener el equipo ni desmontar componentes, convirtiendo el calor en información útil para prevenir fallas, proteger al personal y sostener la continuidad productiva.

Para una planta manufacturera, el valor no está en obtener una imagen con colores llamativos. Está en detectar una desviación térmica, entender su causa y corregirla antes de que afecte el OEE, la calidad del proceso o la fecha de entrega al cliente. Por eso, una inspección termográfica debe integrarse a un plan de mantenimiento con criterios técnicos, prioridades y seguimiento verificable.

Qué detecta la termografía industrial

La termografía mide la radiación infrarroja emitida por una superficie y la traduce en una imagen térmica. Cada punto muestra una temperatura aparente, lo que permite localizar zonas más calientes o más frías que su entorno. En instalaciones industriales, estas variaciones suelen revelar resistencia eléctrica anormal, fricción, sobrecarga, aislamiento deficiente, fugas o problemas de transferencia térmica.

La técnica es no invasiva y puede realizarse con los equipos operando. Esa es una ventaja relevante en líneas de producción, centros de distribución y naves donde un paro para inspección implica pérdidas de capacidad, reprogramaciones y presión sobre mantenimiento. Sin embargo, la cámara no diagnostica por sí sola: identifica una anomalía que debe evaluarse con la condición de carga, el historial del activo y, cuando aplique, mediciones complementarias.

Un punto caliente en una barra eléctrica, por ejemplo, puede deberse a una terminal floja, corrosión, desbalance de fases, conductor subdimensionado o exceso de carga. La imagen indica dónde investigar; la experiencia del técnico determina qué acción evita que la condición evolucione a una falla.

Aplicaciones de la termografía industrial en planta

La aplicación más conocida es la inspección de sistemas eléctricos. Tableros de distribución, interruptores, centros de control de motores, transformadores, conexiones, fusibles, bancos de capacitores y canalizaciones pueden revisarse sin abrir circuitos innecesariamente ni intervenir la operación. Una elevación de temperatura respecto a componentes equivalentes puede anticipar daño en aislamiento, disparos intempestivos o incluso riesgo de arco eléctrico.

En equipos mecánicos, la termografía ayuda a encontrar rodamientos con fricción elevada, desalineación, problemas de lubricación, acoplamientos defectuosos y bandas con deslizamiento. No sustituye el análisis de vibraciones en todos los casos, pero es un complemento eficiente para enfocar inspecciones en motores, reductores, ventiladores, bombas y transportadores con mayor exposición operativa.

También aporta valor en sistemas térmicos y de proceso. Hornos, tuberías, intercambiadores, calderas, líneas de vapor, cámaras frigoríficas y aislamientos pueden presentar pérdidas de energía o distribución irregular de temperatura. En estos activos, una anomalía térmica puede traducirse en mayor consumo, variación de proceso, deterioro prematuro o incumplimiento de parámetros de calidad.

En edificios industriales, la inspección puede revelar infiltraciones de humedad, puentes térmicos, fallas en aislamiento de cubiertas y zonas con pérdidas de climatización. Es especialmente útil cuando se evalúan ampliaciones, rehabilitaciones o condiciones que afectan áreas sensibles de producción y almacenamiento.

La imagen térmica debe compararse, no interpretarse aislada

El error más común es definir una falla por una temperatura absoluta. Que un componente esté a 60 °C no necesariamente significa que está fuera de condición. Hay que considerar la carga que transporta, la temperatura ambiente, la emisividad del material, la distancia de medición, el ángulo de captura y el diseño del equipo.

En un tablero, la comparación entre fases bajo cargas similares suele ser más valiosa que una lectura individual. Si una terminal de la misma función opera 25 °C por encima de sus equivalentes, existe una desviación que requiere atención, aunque la temperatura absoluta parezca moderada. En motores o rodamientos, la tendencia histórica también ayuda a distinguir un comportamiento normal de una degradación progresiva.

Las superficies metálicas brillantes representan otro reto. Reflejan radiación de objetos cercanos y pueden dar lecturas engañosas. Un técnico competente ajusta parámetros de la cámara, selecciona el punto de medición adecuado y, si es necesario, utiliza una referencia de emisividad conocida. La calidad del diagnóstico depende tanto del procedimiento como del equipo utilizado.

Cómo convertir una inspección en prevención de paros

Una ruta de termografía industrial genera resultados cuando se diseña según la criticidad de los activos, no cuando se limita a recorrer todo el sitio sin prioridad. El primer paso es definir qué equipos comprometen seguridad, producción, calidad, energía o cumplimiento si fallan. Un tablero principal, un compresor que alimenta procesos críticos o una bomba sin respaldo merecen una frecuencia y profundidad de revisión distintas a las de un activo auxiliar.

Después conviene inspeccionar en condiciones de operación representativas. Revisar un circuito con carga mínima puede ocultar una conexión deficiente que se manifestará durante el turno de mayor demanda. Registrar carga, condiciones ambientales, ubicación, fotografías visuales e imagen térmica permite que la comparación futura sea útil y no dependa de la memoria del inspector.

El reporte debe priorizar hallazgos por riesgo y definir una acción concreta. No basta con indicar temperatura elevada. Un reporte útil identifica el activo, la ubicación precisa, la anomalía observada, la posible causa, el nivel de prioridad, la recomendación de corrección y la evidencia para validar el cierre. Así, mantenimiento puede programar recursos, refacciones y ventanas de intervención antes de que la falla obligue a actuar de emergencia.

Tras la reparación, una reinspección confirma que el ajuste, cambio de componente o corrección de carga resolvió la desviación. Este paso evita dar por cerrada una orden de trabajo que sólo atendió el síntoma. Con el tiempo, el historial térmico de los activos ayuda a optimizar frecuencias de mantenimiento y a justificar inversiones con datos.

Frecuencia: depende del riesgo y de la operación

No existe una periodicidad universal. Una planta con alta demanda eléctrica, procesos continuos o equipos envejecidos puede requerir inspecciones trimestrales en activos críticos. En instalaciones con cargas más estables y buen historial de mantenimiento, una revisión semestral o anual puede ser adecuada, siempre que se mantenga vigilancia sobre los equipos de mayor impacto.

También deben programarse inspecciones después de eventos específicos: ampliaciones eléctricas, cambios de carga, reparaciones mayores, disparos recurrentes, inundaciones, trabajos en tableros o señales de calentamiento detectadas por el personal. Esperar al programa anual cuando existe un síntoma operativo puede ser una decisión costosa.

La frecuencia debe revisarse con base en hallazgos repetitivos. Si una familia de tableros presenta conexiones flojas de forma recurrente, el problema puede estar en el método de instalación, la vibración del entorno, el torque aplicado o el crecimiento de carga. La termografía muestra el efecto; el análisis de causa raíz evita que se repita.

Seguridad durante la inspección térmica

La posibilidad de inspeccionar equipos energizados no elimina el riesgo eléctrico. Abrir un tablero, retirar cubiertas o acercarse a partes expuestas exige procedimientos de seguridad, personal capacitado, equipo de protección personal definido por el nivel de energía incidente y cumplimiento de las prácticas internas de la planta.

La inspección debe coordinarse con operación y seguridad industrial. El técnico necesita conocer accesos, restricciones de proceso, condiciones de carga y protocolos para intervenir frente a un hallazgo crítico. Si se detecta una temperatura que representa riesgo inminente, la prioridad deja de ser documentar y pasa a controlar la condición de manera segura.

Un recurso para mantenimiento basado en condición

La termografía aporta mayor valor cuando trabaja junto con inspecciones visuales, análisis de vibraciones, ultrasonido, pruebas eléctricas y datos de producción. Ninguna técnica cubre todos los modos de falla. La combinación correcta depende del activo, de su criticidad y del costo de una interrupción no programada.

En Grupo TAFO entendemos que una planta no necesita reportes aislados: necesita decisiones técnicas que protejan la operación. Una inspección térmica bien ejecutada permite identificar prioridades antes de que una anomalía se convierta en un paro, una merma de calidad o un riesgo para el personal.

El mejor momento para revisar un activo crítico es cuando todavía está produciendo y existe margen para planear la corrección. Convertir el calor anormal en una orden de trabajo oportuna es una decisión práctica que protege capacidad, presupuesto y cumplimiento operativo.

Fallas comunes en subestaciones industriales

Un disparo inesperado en media tensión puede detener una línea, dejar fuera de servicio equipos auxiliares y comprometer entregas que ya estaban programadas. Las fallas comunes en subestaciones no suelen aparecer sin aviso: se manifiestan como calentamientos, disparos repetitivos, ruidos anormales, olores, alarmas o variaciones de voltaje que muchas plantas normalizan hasta que el paro ya ocurrió.

Para un gerente de planta o mantenimiento, el punto no es reaccionar más rápido ante la emergencia, sino detectar la degradación antes de que afecte la producción, la seguridad del personal o la vida útil de los activos. Una subestación industrial requiere inspección técnica, registros confiables y criterios de intervención definidos según su carga, criticidad y condiciones de operación.

Fallas comunes en subestaciones y su impacto operativo

Una subestación integra equipos con funciones distintas: transformación, maniobra, protección, medición, puesta a tierra y distribución. Por eso, una falla puede originarse en un componente puntual y propagarse hacia tableros, motores, variadores, sistemas de control o servicios críticos de la nave.

Conexiones flojas y puntos calientes

Las terminales, barras, zapatas, empalmes y contactos de interruptores están sometidos a ciclos térmicos, vibración y corrientes elevadas. Con el tiempo, un apriete deficiente o una superficie de contacto deteriorada incrementa la resistencia eléctrica. El resultado es calor localizado que acelera la oxidación, daña el aislamiento y puede terminar en arco eléctrico o pérdida de fase.

La termografía es especialmente útil para detectar estas condiciones sin detener la operación, siempre que la inspección se realice con carga representativa y que las imágenes sean interpretadas contra referencias comparables. Una conexión más caliente no siempre indica una falla crítica por sí sola: hay que revisar la corriente, el diseño del circuito, la temperatura ambiente y la comparación entre fases. Sin embargo, cualquier tendencia térmica ascendente merece atención antes de que genere un paro no programado.

Degradación del aislamiento

El aislamiento de cables, barras, boquillas, transformadores y celdas se deteriora por temperatura, humedad, contaminación, envejecimiento y esfuerzos eléctricos. En ambientes industriales de Monterrey y otros corredores manufactureros, el polvo, partículas metálicas, vapores y cambios de temperatura pueden acelerar este proceso, sobre todo si la envolvente no conserva su grado de protección o si existen filtraciones.

Las señales incluyen descargas parciales, marcas de carbonización, olor a ozono, rastros de arco, ruido de crepitación y disparos sin causa aparente. Ignorar estos indicios es riesgoso: el aislamiento rara vez recupera sus propiedades por sí solo. La limpieza técnica, las pruebas de resistencia de aislamiento y el análisis de condición permiten decidir si basta una corrección localizada o si se requiere rehabilitar componentes.

Fallas en interruptores de potencia y mecanismos de maniobra

Un interruptor debe abrir una falla cuando la protección lo ordena y hacerlo dentro del tiempo previsto. Cuando el mecanismo de carga, resortes, bobinas de apertura, contactos principales o contactos auxiliares presentan desgaste, la capacidad de maniobra queda comprometida. Puede ocurrir que el interruptor no cierre, no abra, opere lentamente o se dispare de forma recurrente.

Estos problemas no se resuelven cambiando piezas sin diagnóstico. Conviene revisar el historial de operaciones, los tiempos de apertura y cierre, la condición de contactos, el circuito de control y la coordinación con los relevadores. También debe verificarse que la capacidad interruptiva sea compatible con el nivel de cortocircuito disponible en la instalación. Una modificación de carga o de acometida puede cambiar ese escenario.

Protecciones mal ajustadas o con mantenimiento insuficiente

Los relevadores de protección son la lógica que decide cuándo aislar una falla. Un ajuste demasiado sensible puede generar disparos molestos que reducen el OEE; uno demasiado permisivo puede dejar circular una corriente de falla el tiempo suficiente para provocar daños severos.

Errores de parametrización, relaciones incorrectas de transformadores de corriente, cables de control deteriorados, baterías descargadas o falta de pruebas funcionales son causas frecuentes. La coordinación de protecciones debe revisarse cuando se agregan transformadores, bancos de capacitores, maquinaria de alta demanda, generación de respaldo o cambios relevantes en la red interna. No es un documento que deba permanecer estático durante años.

Problemas en transformadores y sistemas de enfriamiento

En transformadores secos, la acumulación de polvo limita la disipación de calor y puede afectar conexiones, ventiladores y sensores. En transformadores en aceite, además de la temperatura, deben vigilarse fugas, nivel de aceite, estado de boquillas, sellos y evidencia de humedad o degradación del fluido.

La sobrecarga sostenida reduce la vida del aislamiento interno. No obstante, no toda temperatura alta significa que el transformador esté fallando: una demanda temporal elevada puede ser aceptable si el equipo fue diseñado para ese régimen. La decisión técnica requiere contrastar la carga real, los límites del fabricante, la ventilación disponible y la tendencia de temperatura, no solo un valor aislado.

Puesta a tierra deficiente y sobretensiones

La red de puesta a tierra protege a las personas y facilita la operación correcta de las protecciones. Corrosión en conectores, conductores dañados, ampliaciones sin integración a la malla original o cambios en la resistividad del terreno pueden elevar la impedancia y afectar el desempeño del sistema.

A esto se suman las sobretensiones por descargas atmosféricas, maniobras o perturbaciones de red. Apartarrayos degradados, conexiones inadecuadas y una puesta a tierra insuficiente dejan expuestos a transformadores, celdas y equipos electrónicos sensibles. La verificación debe contemplar continuidad, conexiones visibles, mediciones aplicables y el estado integral de la instalación, no solo un punto de prueba.

Señales que justifican una intervención prioritaria

No todas las anomalías requieren detener una subestación de inmediato, pero algunas sí demandan una evaluación urgente y un plan de control de riesgos. Entre ellas están los disparos repetitivos sin causa documentada, olor a material quemado, humo, evidencia de arco, temperaturas anormales, fuga de aceite, ruido inusual en celdas o transformadores y daños visibles en aislamiento.

También debe investigarse cualquier caída de voltaje que afecte arrancadores, PLC, variadores o equipos de medición. Cuando el síntoma aparece en producción, la causa puede estar aguas arriba en la subestación, en un alimentador, en la calidad del suministro o en la propia carga. Medir antes de reemplazar evita intervenciones costosas que no corrigen el origen.

Ante una condición potencialmente peligrosa, la prioridad es proteger al personal. La maniobra debe realizarse con procedimientos autorizados, análisis de riesgo eléctrico, bloqueo y etiquetado, equipo de protección personal adecuado y personal calificado. Mantener una línea operando a cualquier costo nunca es una estrategia rentable si expone a las personas o aumenta el alcance de la falla.

Mantenimiento que reduce paros no programados

El mantenimiento efectivo combina actividades predictivas, preventivas y correctivas planeadas. La frecuencia no debe definirse solo por calendario. Depende de la criticidad de la carga, antigüedad del activo, ambiente, historial de fallas, régimen de operación y consecuencias de perder el suministro.

Un programa técnicamente sólido suele incluir inspección visual de celdas y tableros, limpieza controlada, reapriete con torque especificado, termografía bajo carga, pruebas de aislamiento, revisión de interruptores, validación de circuitos de control, pruebas de protecciones y evaluación de la puesta a tierra. Cuando la condición del equipo lo justifica, se añaden pruebas especializadas para transformadores, cables y relevadores.

El valor de estas tareas está en convertir resultados en decisiones. Una imagen térmica, una lectura de megóhmetro o una prueba de disparo sin historial ni criterio de aceptación pierde utilidad. Mantenga registros por equipo, compare tendencias y clasifique los hallazgos por riesgo, impacto operativo y fecha objetivo de corrección.

Planear ventanas de paro con criterio de producción

Las intervenciones intrusivas requieren una ventana programada, pero aplazarlas indefinidamente suele elevar el costo final. La mejor alternativa es coordinar mantenimiento, producción, seguridad y compras para agrupar actividades compatibles: limpieza, corrección de puntos calientes, pruebas, reemplazo de componentes con desgaste y adecuaciones menores.

Esta coordinación reduce movilizaciones, evita abrir repetidamente los mismos equipos y permite disponer de refacciones antes del paro. En plantas con operación continua, también puede ser necesario definir redundancias, transferencias de carga o planes de contingencia. La solución adecuada depende de si la subestación alimenta una carga crítica, si existe capacidad disponible y si la arquitectura eléctrica permite aislar secciones sin detener toda la operación.

Cuándo conviene solicitar un diagnóstico integral

Si existen disparos recurrentes, crecimiento de carga, ampliaciones de nave, incorporación de nueva maquinaria o ausencia de documentación actualizada, un diagnóstico integral deja de ser una tarea administrativa. Es una herramienta para conocer la capacidad real de la infraestructura y priorizar inversiones con base en riesgo.

Grupo TAFO apoya a plantas industriales con ejecución en sitio y enfoque en continuidad operativa, integrando mantenimiento e instalaciones eléctricas dentro de una visión más amplia de infraestructura. Para cada caso, la recomendación debe partir de evidencias de campo, condiciones de operación y objetivos de producción, no de soluciones genéricas.

Una subestación confiable no se define por la ausencia temporal de alarmas, sino por la capacidad de anticipar fallas, intervenir con seguridad y sostener la energía que la planta necesita para cumplir. Documentar la condición actual y atender el hallazgo más crítico puede ser la decisión que evite el próximo paro.

Inspección en línea de producción sin paros

Una pieza fuera de especificación detectada al final del turno no es solo un rechazo: puede convertirse en retrabajo, material desperdiciado, entregas comprometidas y una investigación costosa. La inspección en línea de producción existe para detectar la variación en el punto donde todavía es posible contenerla, corregirla y proteger el ritmo operativo de la planta.

Para un gerente de calidad, procesos o producción, el objetivo no es inspeccionar más por inspeccionar. El objetivo es construir controles que prevengan escapes al cliente sin crear cuellos de botella, sobrecargar a los operadores ni incrementar falsos rechazos. Ese equilibrio exige criterios claros, métodos de medición confiables y una respuesta inmediata cuando el proceso deja de comportarse como debería.

Qué debe controlar una inspección en línea de producción

La inspección en línea es la verificación realizada durante la fabricación, ensamble, empaque o movimiento interno del producto. A diferencia de una revisión final, permite identificar desviaciones entre operaciones y evita que un lote completo avance con un defecto repetitivo.

El primer paso es definir qué características realmente requieren control en cada estación. Algunas son críticas para seguridad, función o cumplimiento del cliente. Otras afectan el ensamble posterior, la apariencia o el desempeño. No todas demandan el mismo nivel de frecuencia ni el mismo sistema de medición.

Una inspección eficaz suele vigilar cuatro frentes: dimensiones y tolerancias, presencia o correcta colocación de componentes, apariencia y acabado, y parámetros del proceso como torque, temperatura, presión, tiempo de ciclo o mezcla. El criterio debe ser visible, medible y entendible para quien opera la estación. Decir que una pieza debe verse bien deja demasiado espacio a la interpretación. Indicar el límite de rebaba permitido, la zona de inspección y la muestra visual aceptada da una referencia operativa.

También conviene distinguir entre inspección de arranque, inspección por frecuencia e inspección por evento. La primera confirma que máquina, herramental, material y parámetros están en condición antes de liberar producción. La segunda verifica que el proceso se mantenga estable durante el turno. La tercera se activa después de un cambio de lote, ajuste de máquina, paro, mantenimiento o sustitución de operador.

El costo de inspeccionar tarde

Cuando el control se concentra al final de la línea, la planta obtiene información, pero pierde capacidad de reacción. Si un herramental se desajustó al inicio del turno y el defecto se descubre cuatro horas después, habrá que segregar producto, revisar trazabilidad, inspeccionar inventario en proceso y posiblemente detener embarques.

La detección temprana reduce el tamaño del problema. Una sola pieza no conforme en una estación puede indicar una variación aislada; veinte piezas consecutivas sugieren que el método de trabajo, el equipo, el material o el parámetro ya requieren intervención. Por eso la inspección debe estar ligada a un plan de reacción, no limitada a llenar un registro.

Un buen plan define quién detiene o contiene, qué cantidad de producto se pone en cuarentena, cómo se identifica el material sospechoso, quién valida el ajuste y qué evidencia se requiere para reiniciar. Sin esta disciplina, la organización detecta el defecto, pero permite que siga avanzando.

Diseñe puntos de control donde cambie el riesgo

No conviene colocar inspectores en cada metro de la línea. Además de elevar costos, una inspección excesiva puede ralentizar el flujo y aumentar la variabilidad de criterio entre personas. La ubicación de los controles debe responder al riesgo del proceso.

Los mejores puntos suelen estar después de operaciones irreversibles, antes de agregar componentes de alto valor, antes de procesos que oculten el defecto y antes de empaque o embarque. Por ejemplo, es más rentable validar una dimensión crítica antes de pintura o ensamble final que descubrir la desviación cuando la pieza ya incluye mano de obra y materiales adicionales.

Empiece por el historial de fallas

Los rechazos internos, devoluciones, PPM del cliente, retrabajos y paros por calidad ofrecen una guía más útil que una lista genérica de inspecciones. Si una estación genera repetidamente falta de componente, el control debe centrarse en presencia, orientación, alimentación y error a prueba de operador. Si la variación es dimensional, habrá que revisar fijación, desgaste de herramental, capacidad del equipo y método de medición.

La frecuencia también depende de la estabilidad. Un proceso capaz y automatizado puede requerir muestreo periódico. Un proceso recién transferido, con cambio de modelo frecuente o con antecedentes de escapes necesita una vigilancia más cercana hasta demostrar control estadístico y repetibilidad.

El sistema de medición también puede fallar

Una decisión de calidad solo es tan confiable como el método utilizado para tomarla. Un calibrador desajustado, una iluminación deficiente, un patrón visual ambiguo o una diferencia de técnica entre inspectores puede producir falsos rechazos o, peor aún, aceptar producto no conforme.

Antes de endurecer límites o aumentar inspecciones, valide el sistema de medición. Es necesario confirmar calibración, resolución del instrumento, repetibilidad, reproducibilidad y condiciones de uso en piso. Un dispositivo adecuado en laboratorio puede ser poco práctico junto a una prensa, una máquina de inyección o una celda de ensamble si hay vibración, suciedad, temperatura variable o poco espacio para manipular la pieza.

En atributos visuales, las ayudas físicas hacen una diferencia importante. Muestras límite, fotografías de defectos aceptables y no aceptables, iluminación dirigida y guías de posición reducen la subjetividad. Cuando el volumen o la criticidad lo justifican, una cámara de visión puede mejorar consistencia y trazabilidad. Sin embargo, automatizar una inspección mal definida solo acelera decisiones inconsistentes. Primero se debe estabilizar el criterio; después evaluar la tecnología.

Indicadores que conectan calidad con producción

La inspección debe generar datos útiles para tomar decisiones, no únicamente evidencia para auditoría. El FTQ, o First Time Quality, muestra qué proporción de piezas cumple a la primera sin retrabajo. Es un indicador directo de la salud del proceso y tiene impacto en capacidad real, costo y entregas.

También conviene monitorear tasa de rechazo, defectos por millón, costo de no calidad, tiempos de contención y reincidencia de defectos. Para producción, el dato relevante es la relación entre calidad y OEE: una línea puede aparentar alta disponibilidad, pero perder desempeño si trabaja a menor velocidad por inspecciones improvisadas, ajustes continuos o acumulación de producto pendiente de liberar.

Los registros deben permitir responder preguntas concretas: qué defecto apareció, en qué estación, en qué turno, con qué lote de material, en qué equipo y después de qué evento. Esa trazabilidad reduce el tiempo de análisis y evita contener más producto del necesario.

Contención y sorteo cuando el riesgo ya está en planta

Hay ocasiones en que el problema ya alcanzó inventario en proceso, almacén o material listo para embarque. En esos casos, la prioridad es proteger al cliente y recuperar control sin detener innecesariamente toda la operación. La contención debe separar físicamente el producto sospechoso, identificarlo de forma visible y definir un método de inspección con criterios documentados.

El sorteo de calidad requiere personal capacitado, supervisión, muestreo de verificación y reportes por turno. No basta con revisar piezas y marcarlas como liberadas. La planta necesita conocer cuántas unidades se inspeccionaron, cuántas fueron rechazadas, qué defecto se encontró, de qué lote provenían y si el defecto sigue apareciendo en producción.

En operaciones con presión de entrega, un equipo externo de contención puede ayudar a mantener el flujo mientras el personal interno atiende la causa raíz. Grupo TAFO apoya este tipo de servicios con enfoque en continuidad operativa, criterios de inspección acordados y seguimiento en sitio para que la contención no se convierta en una solución permanente.

La respuesta correcta debe llegar a la causa raíz

El error común es ajustar la máquina, reiniciar y asumir que el problema terminó. Si no se confirma la causa, la desviación suele reaparecer en el siguiente turno, con otro lote o después de un cambio de modelo. La inspección en línea debe activar un ciclo corto de corrección: detectar, contener, verificar la condición del proceso, implementar la acción y validar su efectividad.

Las causas pueden estar en el método, la máquina, el material, la mano de obra, la medición o el entorno. Una variación de presión neumática, por ejemplo, puede alterar una operación de ensamble; una mala conexión eléctrica puede generar fallas intermitentes; una zona de trabajo mal iluminada puede ocultar defectos superficiales. Calidad, mantenimiento y procesos deben revisar el problema con una misma evidencia, no trabajar como áreas aisladas.

La siguiente mejora no tiene que ser una inversión mayor. Puede comenzar por revisar el último defecto que obligó a retrabajar, contener o retrasar un embarque. Si la planta puede detectar ese defecto una estación antes, medirlo de forma confiable y reaccionar con una instrucción clara, habrá dado un paso concreto hacia una operación más estable.

Control de envío CSL1 y CSL2 en manufactura

Un rechazo de cliente no se resuelve únicamente separando producto sospechoso. Cuando se activa un control de envío CSL1 y CSL2, la planta debe demostrar que identificó el modo de falla, protegió al cliente y estableció una barrera verificable antes de liberar cada embarque. La diferencia entre recuperar la confianza o acumular cargos, devoluciones y paros de línea está en la disciplina con que se ejecuta esa contención.

En sectores como automotriz, metalmecánico, electrodomésticos y manufactura de componentes, el Controlled Shipping es una medida de calidad exigida cuando los controles internos no han evitado la salida de producto no conforme. No sustituye la acción correctiva. Es una contención temporal, intensiva y documentada para asegurar que el defecto no vuelva a llegar al cliente mientras se elimina su causa raíz.

¿Qué es el control de envío CSL1 y CSL2?

CSL significa Controlled Shipping Level, o nivel de envío controlado. Es una metodología de inspección reforzada aplicada al producto antes de su liberación. Puede solicitarla el cliente, establecerse como respuesta preventiva del proveedor o escalarse después de una recurrencia, una queja formal, una devolución o una interrupción de producción.

El alcance específico depende de los requerimientos del cliente y de la severidad del problema. Sin embargo, la lógica es constante: crear una operación de inspección adicional, separada de los controles normales de producción, capaz de detectar y contener el defecto con evidencia trazable.

El objetivo no es inspeccionar indefinidamente. La inspección al 100% incrementa costos, tiempos de ciclo y manipulación de material. Su función es proteger la cadena de suministro mientras la organización comprueba que el proceso volvió a ser capaz y estable.

CSL1: contención ejecutada por el proveedor

En CSL1, la empresa proveedora implementa una estación de inspección reforzada con personal propio o bajo su gestión directa. Esta estación debe ser independiente de la inspección regular de línea. Revisar dos veces el mismo punto con el mismo operador, la misma instrucción ambigua y sin registros diferenciados no constituye una contención confiable.

El equipo asignado inspecciona cada pieza, lote o empaque según el plan acordado. Se validan características relacionadas con la no conformidad: dimensiones críticas, orientación, ensamble, apariencia, etiquetas, presencia de componentes, torque, soldadura, empaque o cualquier atributo que haya provocado el escape de calidad.

Cada unidad liberada debe conservar identificación visible o un método de trazabilidad que permita demostrar que pasó por el control reforzado. También se registran cantidades inspeccionadas, piezas rechazadas, defectos encontrados, turno, fecha, inspector y destino del material. Sin estos datos, la planta no puede medir la efectividad del filtro ni justificar el cierre del CSL1.

CSL2: verificación independiente

CSL2 representa un nivel más crítico. Normalmente se solicita cuando la contención interna no fue suficiente, el problema se repite, existe un riesgo alto para la operación del cliente o éste requiere una validación independiente. La inspección suele ser realizada por un tercero aprobado, una fuente externa designada o un equipo con independencia formal respecto al proceso productivo.

La principal diferencia no es sólo quién revisa el producto. CSL2 implica una pérdida de confianza mayor y, por tanto, mayor exigencia de evidencia. El proveedor continúa con sus controles internos y, adicionalmente, asume el costo y la coordinación de una segunda barrera independiente.

Esto puede afectar la capacidad de embarque si no se planea con precisión. Hay que definir espacio de segregación, flujo de entradas y salidas, criterios de aceptación, disponibilidad de muestras límite, comunicación de hallazgos y disposición inmediata del producto no conforme. Si el tercero detecta defectos que el CSL1 no identificó, el problema no es únicamente de calidad de producto: también es de eficacia del método de inspección interno.

Cuándo debe activarse una contención reforzada

No toda desviación requiere CSL1 o CSL2. Una no conformidad aislada, contenida dentro de la planta y sin evidencia de escape, puede resolverse mediante controles de proceso y disposición interna. El envío controlado se vuelve necesario cuando hay exposición real del cliente o evidencia de que el sistema existente no detectó una falla.

Los detonantes más frecuentes incluyen una queja de cliente, devolución de material, hallazgo en recibo, paro de línea, defecto repetitivo, incumplimiento de una característica especial o resultados de auditoría que cuestionan la efectividad del control. También puede activarse después de cambios relevantes en herramental, proveedor secundario, proceso, personal, empaque o parámetros de fabricación.

La decisión debe considerar el riesgo, no sólo el volumen de rechazo. Un defecto cosmético puede requerir una respuesta distinta a una condición que compromete seguridad, ensamble o desempeño funcional. La severidad, la frecuencia, la detectabilidad y el inventario potencialmente afectado determinan el alcance razonable de la contención.

Cómo implementar un CSL sin frenar la operación

El primer paso es definir con precisión el defecto y la población en riesgo. Decir que existe una “pieza mala” no permite construir un filtro útil. Se debe especificar qué condición se busca, cómo se reconoce, qué instrumento o muestra patrón se utilizará y cuáles lotes, turnos, fechas, moldes, máquinas o proveedores pudieron verse afectados.

Después se establece un área físicamente identificada para la contención. El material pendiente, aprobado, rechazado y retrabajado debe mantenerse segregado. Mezclar producto ya inspeccionado con producto sin revisar elimina la confiabilidad del control, incluso si la inspección fue correcta.

El plan de inspección necesita instrucciones visuales y criterios objetivos. Cuando el defecto es visual, las muestras límite aprobadas por calidad son más efectivas que descripciones como “rayadura leve” o “acabado aceptable”. Cuando se trata de una dimensión o función, el método de medición, la frecuencia de verificación del equipo y la condición de calibración deben estar definidos.

La capacitación del personal es otro punto crítico. El inspector debe conocer el defecto, el método de revisión, el manejo de material sospechoso y la reacción ante una detección. En operaciones de alto volumen, también conviene hacer verificaciones por capas para confirmar que el criterio se mantiene entre turnos y que la fatiga visual no está reduciendo la capacidad de detección.

Finalmente, el embarque debe contener evidencia clara de liberación conforme al acuerdo con el cliente. Esto puede incluir etiquetas especiales, registros de inspección, identificación de lote y reportes de desempeño. El formato puede variar, pero la trazabilidad no es negociable.

La contención no reemplaza la causa raíz

Un error frecuente es convertir el CSL en la solución permanente. Si una planta mantiene inspección al 100% durante meses sin eliminar la fuente de variación, está pagando por detectar un proceso que sigue siendo inestable. Además, la inspección manual tiene límites: puede fallar por fatiga, interpretación distinta, iluminación deficiente, instrumentos inadecuados o presión de salida.

Mientras opera la contención, el equipo de calidad, procesos, mantenimiento y producción debe investigar la causa raíz. La respuesta puede estar en el ajuste de una máquina, desgaste de herramental, error de programación, variación de materia prima, método de trabajo, diseño de empaque, ausencia de poka-yoke o falla en la validación del proceso.

La acción correctiva debe verificarse con datos. No basta con instalar un dispositivo o actualizar una instrucción. Hay que comprobar que el defecto dejó de generarse, que el nuevo control lo detectaría si reapareciera y que los indicadores de rechazo se mantienen estables durante el periodo acordado. Según el cliente, el retiro del CSL puede exigir varios lotes consecutivos sin hallazgos, una auditoría o la aprobación formal del plan correctivo.

Indicadores que demuestran control real

La dirección de planta necesita visibilidad sobre el impacto de la contención. Las métricas más útiles no son sólo las piezas revisadas. Deben observarse la tasa de detección en CSL1 y CSL2, los defectos por millón, el costo de calidad, las horas-hombre de inspección, el tiempo de respuesta a hallazgos y el porcentaje de embarques liberados sin incidencias.

Una tasa alta de detección durante los primeros días puede indicar que la contención está funcionando y que el inventario estaba expuesto. Si esa tasa no disminuye después de implementar acciones correctivas, la causa raíz no está resuelta. Si CSL2 encuentra piezas defectuosas que CSL1 liberó, se requiere revisar de inmediato el criterio, la capacitación y la independencia del primer filtro.

Para plantas con presión de volumen, también es útil medir el efecto sobre OEE y cumplimiento de entregas. El reto es proteger al cliente sin crear un cuello de botella que genere atrasos, horas extra y maniobras improvisadas. Por eso el diseño del área, el balanceo de inspectores y la logística de material deben formar parte del plan desde el inicio.

Soporte operativo para contención y calidad

La ejecución de un CSL requiere personal capacitado, disciplina documental y capacidad para adaptarse a la demanda de cada turno. En Monterrey y los principales corredores industriales del país, Grupo TAFO apoya a las plantas con servicios de contención y sorteo de calidad orientados a proteger embarques, mantener trazabilidad y responder con rapidez ante eventos de calidad.

El valor de este soporte está en integrarse a la operación sin perder de vista el objetivo principal: detener el escape, sostener la continuidad productiva y generar información útil para que la planta elimine la causa del problema. Cuando el control de envío se administra como una operación temporal con criterios claros, deja de ser un costo reactivo y se convierte en una barrera efectiva para recuperar la confianza del cliente.

Sorteos de calidad para proteger la producción

Una desviación detectada después de que el producto salió de planta puede convertirse rápidamente en un reclamo, un cargo por calidad, una línea detenida en el cliente y una presión operativa difícil de contener. Los sorteos de calidad permiten intervenir antes de que el material no conforme avance dentro del proceso, llegue al almacén o sea embarcado. No se trata solo de revisar piezas: se trata de proteger la continuidad productiva, la trazabilidad y los indicadores que sostienen la rentabilidad de la operación.

En plantas manufactureras de Monterrey y otros corredores industriales del país, la velocidad de respuesta es determinante. Cuando surge una alerta por defecto, cambio de proceso, falla de proveedor o reclamo de cliente, el equipo de calidad necesita una contención ordenada y con evidencia. Un sorteo bien ejecutado reduce la exposición mientras el personal interno atiende la causa raíz.

Qué son los sorteos de calidad y cuándo se requieren

Un sorteo de calidad es una actividad de inspección y segregación aplicada a un lote, inventario en proceso, producto terminado o material recibido. Su objetivo es identificar unidades conformes y no conformes de acuerdo con criterios definidos por la planta, el cliente o la especificación técnica aplicable.

La necesidad puede aparecer tras detectar una característica fuera de especificación, una variación en el proceso, una herramienta desgastada, un cambio de componente o un hallazgo de auditoría. También es frecuente cuando existe material sospechoso en tránsito, producto mezclado entre lotes o inventario acumulado antes de una liberación crítica.

El alcance no siempre debe ser del 100 por ciento. Depende del nivel de riesgo, la severidad del defecto, la capacidad de detección del proceso y las exigencias del cliente. Sin embargo, cuando hay posibilidad de que una no conformidad afecte seguridad, ensamble, función o apariencia crítica, la inspección total suele ser la medida de contención más segura mientras se valida una corrección permanente.

Sorteos de calidad: una contención, no una solución temporal sin control

El error más costoso es tratar el sorteo como una respuesta improvisada. Revisar material sin una instrucción clara puede producir falsos aceptados, rechazos innecesarios, registros incompletos y pérdida de trazabilidad. Además, la planta puede creer que el riesgo fue eliminado cuando el defecto sigue generándose en origen.

Un servicio de contención efectivo parte de una definición precisa: qué defecto se busca, cómo se reconoce, cuál es el límite de aceptación, qué lotes están involucrados y dónde se colocará cada resultado. La inspección visual puede ser suficiente para una rebaba, una etiqueta incorrecta o una variación de color. Para dimensiones, torque, presencia de componentes o funcionamiento, puede requerirse equipo de medición, dispositivos de prueba, galgas o poka-yokes específicos.

La contención debe convivir con el plan de acción correctiva. Mientras el sorteo protege al cliente y evita que el problema se propague, el equipo responsable debe investigar la causa raíz, corregir el proceso y verificar la efectividad de la acción. Mantener un sorteo indefinidamente consume recursos, eleva el costo por pieza y puede ocultar un proceso incapaz.

Cómo se diseña un sorteo que realmente reduzca riesgos

La ejecución en piso requiere disciplina operativa. Antes de movilizar personal, conviene establecer una instrucción de trabajo visual, validada por calidad, con fotografías de referencia, muestras límite y criterios de disposición. Si el defecto admite interpretación, dos inspectores pueden llegar a resultados distintos y comprometer la confiabilidad del servicio.

También es necesario definir el flujo físico del material. El producto pendiente de inspección debe estar claramente identificado y separado del material liberado, rechazado o en espera de retrabajo. Esta separación evita mezclas, facilita los conteos y permite responder con certeza ante una auditoría o una consulta del cliente.

Los elementos mínimos de control incluyen:

  • Identificación de parte, revisión, lote, turno, cantidad y ubicación del inventario.
  • Criterios de aceptación y rechazo validados por el responsable de calidad.
  • Método de inspección, frecuencia de verificación y equipo requerido.
  • Etiquetado visible para material liberado, no conforme y pendiente de decisión.
  • Registro de resultados, defectos encontrados, retrabajos y disposición final.

La capacitación inicial es otro punto crítico. El personal asignado debe conocer el defecto, manipular correctamente las piezas y respetar los requisitos de seguridad del sitio. En piezas con acabado superficial, componentes electrónicos o ensambles sensibles, una mala manipulación durante la inspección puede generar un daño nuevo. El objetivo es contener la desviación, no agregar otra fuente de variación.

Ejecución en sitio sin afectar la operación

En una contingencia, la rapidez importa, pero no sustituye al control. El servicio debe adaptarse a los horarios de producción, ventanas de embarque, capacidad de almacenamiento y restricciones de acceso de la planta. En ocasiones, el sorteo se realiza junto a la línea para asegurar el abastecimiento. En otras, conviene instalar una estación controlada en el área de cuarentena, almacén o centro de distribución.

La supervisión debe validar periódicamente que el criterio se esté aplicando de forma uniforme. Esto puede incluir auditorías por capas, reinspección de una muestra y comparación contra piezas patrón. Si cambia la tasa de defectos o aparece una variación distinta, el plan debe ajustarse de inmediato y comunicarse a las áreas involucradas.

La trazabilidad no es un requisito administrativo aislado. Es la evidencia que permite saber qué se revisó, quién lo liberó, cuándo ocurrió la inspección y bajo qué criterio. Ante un reclamo posterior, esta información ayuda a delimitar el riesgo real, en vez de revisar inventarios completos por falta de certeza.

Para una planta con entregas JIT, una jornada de inspección mal planeada puede provocar el mismo paro que se buscaba evitar. Por eso, la capacidad de desplegar personal, organizar estaciones y reportar avances por turno debe responder al ritmo de la operación. Grupo TAFO integra servicios de contención y sorteo con una visión práctica de continuidad industrial, especialmente útil cuando la planta requiere atención coordinada y ejecución en sitio.

Indicadores que muestran si la contención está funcionando

El volumen inspeccionado es útil, pero no basta para evaluar un sorteo. La dirección de planta y el área de calidad necesitan conocer la tasa de hallazgos, los defectos por lote, la capacidad de salida por hora y el impacto sobre los embarques programados.

Una tasa alta de rechazo puede indicar que el alcance inicial fue insuficiente o que la causa sigue activa. Una tasa inusualmente baja tampoco debe asumirse como buena noticia si los criterios son ambiguos o el personal no está detectando correctamente la condición. La validación del método resulta tan importante como la productividad del equipo.

También conviene revisar el efecto sobre indicadores como FTQ, PPM internos, costo de no calidad y cumplimiento de entrega. Si la contención protege el embarque, pero exige retrabajos recurrentes o inspección total por semanas, el costo operativo crecerá. El punto de salida debe quedar definido desde el inicio: la contención se retira cuando el proceso corregido demuestra estabilidad con evidencia suficiente.

Elegir apoyo externo para sorteo y contención

No todas las contingencias requieren el mismo nivel de soporte. Una revisión puntual de un lote pequeño puede resolverse con recursos internos. Pero cuando hay inventario amplio, turnos extendidos, riesgo de paro, entregas urgentes o necesidad de separar personal de calidad de sus funciones habituales, el apoyo especializado permite mantener control sin desatender la operación.

Al evaluar un proveedor, es conveniente revisar su capacidad para trabajar bajo instrucciones específicas, documentar resultados por lote, integrar supervisión, cumplir protocolos de seguridad y escalar personal según la carga. La experiencia en entornos manufactureros también marca una diferencia: quien conoce la presión de un embarque crítico entiende que la velocidad debe ir acompañada de orden y evidencia.

La respuesta no debe limitarse a colocar inspectores. Debe incluir coordinación con calidad, producción, almacén y logística para evitar que el material vuelva a mezclarse o que una pieza no liberada entre al flujo de embarque. Esa integración reduce retrabajos administrativos y mejora la toma de decisiones durante una contingencia.

La mejor contención es la que protege al cliente sin normalizar el problema dentro de la planta. Cuando un sorteo está bien definido, documentado y conectado con la corrección de origen, deja de ser un gasto reactivo y se convierte en una barrera operativa para recuperar control, sostener el FTQ y seguir produciendo con confianza.

Contención GP12 para evitar paros de calidad

Un lote con una desviación detectada tarde puede comprometer entregas, generar reclamos del cliente y detener una línea que ya tenía un programa de producción definido. La contención GP12 permite actuar con rapidez ante ese riesgo: identificar material potencialmente afectado, inspeccionarlo bajo un criterio acordado y liberar únicamente las piezas que cumplen.

En una planta automotriz, metalmecánica, de electrodomésticos o de componentes industriales, la contención no debe tratarse como una actividad aislada de revisión visual. Es una medida temporal de control de calidad que necesita disciplina operativa, trazabilidad y una comunicación clara entre producción, calidad, logística y el cliente. Bien ejecutada, protege el FTQ, reduce el riesgo de escapes y da tiempo para corregir la causa raíz sin perder el control del inventario.

Qué es la contención GP12 y cuándo se requiere

GP12 suele referirse a una contención temporal aplicada a un producto, proceso o lote cuando existe una no conformidad, una alerta de cliente o evidencia de que el sistema normal de inspección no fue suficiente para detectar una desviación. Su propósito no es sustituir los controles permanentes de proceso. Su función es crear una barrera adicional, verificable y documentada mientras se implementan acciones correctivas.

El alcance cambia según el riesgo. En algunos casos basta con revisar el inventario en planta y los embarques pendientes. En otros, es necesario inspeccionar material en tránsito, producto terminado, componentes en almacén e incluso piezas ya entregadas a un cliente. La decisión depende de la fecha de inicio estimada de la desviación, la trazabilidad disponible, la severidad del defecto y el impacto funcional de la pieza.

Una contención bien definida responde desde el inicio preguntas críticas: qué defecto se busca, con qué método se detecta, qué familias de producto están involucradas, quién autoriza la liberación y cómo se identifica el material inspeccionado. Cuando estas respuestas no están documentadas, la planta corre el riesgo de duplicar inspecciones, mezclar piezas revisadas con piezas pendientes o liberar material sin evidencia suficiente.

La diferencia entre inspeccionar y contener

Revisar piezas no equivale automáticamente a realizar una contención GP12 efectiva. Una inspección sin instrucciones visuales, límites de aceptación, muestras patrón o registros de resultado puede variar entre turnos y dejar pasar exactamente el defecto que se busca detener.

La contención requiere un método reproducible. Si el defecto es dimensional, el equipo debe contar con instrumentos vigentes, resolución adecuada y criterios de medición definidos. Si es visual, se necesitan fotografías, piezas maestras o estándares físicos que eliminen interpretaciones. Si se trata de ensamble, funcionamiento, empaque o identificación, el punto de control debe simular la condición que podría provocar el escape.

También importa separar físicamente los flujos. El material pendiente de inspección, el aceptado, el rechazado y el material retenido para análisis deben estar claramente identificados. En operaciones con alto volumen, esta segregación evita que la presión por surtir pedidos convierta un problema de calidad en un problema de trazabilidad.

Cómo ejecutar una contención GP12 sin afectar más la operación

El reto no consiste solamente en movilizar inspectores. Consiste en instalar un control adicional sin bloquear el flujo de producción, saturar los muelles de embarque o crear una carga administrativa que nadie pueda sostener. Por eso, la planeación debe iniciar con una valoración objetiva del volumen, la cadencia de la línea, el tiempo de ciclo de inspección y los puntos disponibles para operar.

Definir el perímetro real del riesgo

El primer paso es localizar el posible periodo de afectación mediante órdenes de producción, lotes, turnos, cambios de herramental, registros de mantenimiento, ajustes de parámetros y reportes de calidad. Un perímetro demasiado amplio eleva costos y retrasa entregas; uno demasiado corto deja expuesta a la planta. Cuando la trazabilidad es limitada, conviene aplicar un enfoque conservador y ajustar el alcance conforme aparezca evidencia.

Diseñar una instrucción de inspección útil en piso

La instrucción debe poder utilizarse bajo condiciones reales de operación. Debe indicar el número de parte, la revisión aplicable, el defecto por detectar, el método, la frecuencia, los criterios de aceptación y rechazo, así como la reacción ante una pieza no conforme. Un documento extenso que obliga al inspector a interpretar cada paso rara vez funciona durante un turno de alta demanda.

Antes de liberar la operación, es recomendable validar el método con piezas buenas, piezas no conformes conocidas y casos límite. Esa validación confirma que el defecto puede detectarse y que los inspectores interpretan de la misma forma el estándar. Si el método no discrimina de manera confiable, aumentar el número de personas no resolverá el problema.

Instalar el punto de control en el lugar correcto

La ubicación depende del proceso y de la urgencia de cada embarque. Puede ser al final de línea, en un área de cuarentena, antes de empaque o en el muelle de salida. Lo relevante es que ninguna pieza alcance el siguiente proceso o al cliente sin pasar por el filtro establecido.

En líneas con ciclos cortos, una estación fuera de línea puede evitar que la inspección reduzca la productividad del proceso principal. En cambio, cuando el riesgo surge por una operación específica, un control en proceso puede ofrecer una respuesta más rápida. No existe una sola configuración correcta: el diseño debe proteger calidad sin crear un cuello de botella mayor que la desviación original.

Registrar, identificar y reportar cada resultado

La trazabilidad es lo que convierte la contención en evidencia de control. Cada lote o contenedor liberado debe asociarse con fecha, turno, inspector, cantidad revisada, cantidad aceptada, rechazos y método aplicado. La etiqueta o identificación de liberación debe ser clara y resistente al manejo normal de materiales.

Los reportes por turno permiten detectar tendencias. Si la tasa de rechazo cambia, si un defecto se concentra en una cavidad, un operador, un equipo o un lote de materia prima, esa información alimenta el análisis de causa raíz. La contención no debe limitarse a separar piezas malas; debe generar datos para eliminar la condición que las produjo.

Indicadores que demuestran si el control funciona

Una contención GP12 debe medirse por su capacidad de evitar escapes, no solo por la cantidad de piezas revisadas. El primer indicador es el número de defectos detectados en la estación de contención frente a los encontrados después de liberar material. Si aparecen no conformidades aguas abajo o en cliente, el método de inspección, el alcance o la disciplina de ejecución requieren ajuste inmediato.

También conviene seguir el porcentaje de rechazo, el tiempo de respuesta desde la alerta hasta el arranque del control, el tiempo de ciclo adicional por pieza y la cantidad de embarques liberados con evidencia completa. Estos datos ayudan a equilibrar protección y costo operativo. Una inspección al 100% puede ser necesaria durante una crisis, pero no debe prolongarse sin una justificación técnica y una fecha de salida definida.

El desempeño de la contención debe revisarse junto con el avance de las acciones correctivas. Si ya se validó la causa raíz, se implementaron controles de proceso, se capacitó al personal y se comprobó la efectividad durante un periodo acordado, la organización puede reducir o cerrar la contención con autorización formal. Mantenerla indefinidamente suele ocultar la falta de una solución permanente.

Errores que aumentan el riesgo de un escape

Uno de los errores más frecuentes es iniciar inspecciones sin un estándar aprobado. Otro es asumir que una persona con experiencia detectará cualquier desviación sin apoyo visual, instrumento o criterio de rechazo. La experiencia ayuda, pero no reemplaza un sistema repetible.

También es riesgoso utilizar personal sin capacitación específica, especialmente cuando se incorporan turnos adicionales o recursos externos. Cada inspector debe conocer el producto, el defecto, la forma de documentar resultados y el protocolo de reacción. La supervisión inicial y las auditorías de capas ayudan a confirmar que el método se mantiene durante toda la jornada.

Finalmente, no debe confundirse la contención con la corrección definitiva. Retrabajar, clasificar o bloquear material protege el presente; revisar parámetros, herramentales, mantenimiento, instrucciones de trabajo y dispositivos a prueba de error protege la producción futura. Ambas actividades tienen objetivos distintos y deben avanzar en paralelo.

Capacidad operativa para responder en planta

Cuando un cliente solicita una contención urgente, el tiempo de reacción influye directamente en la continuidad del suministro. La planta necesita personal capacitado, coordinación con calidad y logística, herramientas de inspección adecuadas y una estructura de reporte que facilite decisiones rápidas. Improvisar recursos a mitad del turno puede elevar el costo y reducir la confiabilidad del control.

Grupo TAFO apoya a plantas manufactureras con servicios de contención y sorteo de calidad en Monterrey y proyectos a nivel nacional, integrándose a los requisitos operativos de cada sitio. El enfoque es establecer controles ejecutables en piso, con segregación de material, trazabilidad y comunicación orientada a proteger los embarques y la producción.

Ante una desviación, la prioridad es contener con criterio, no solo revisar más piezas. Un alcance bien calculado, un método validado y registros confiables permiten proteger al cliente mientras la planta corrige el proceso que originó el problema.