
Caso de cortocircuito en planta: respuesta crítica
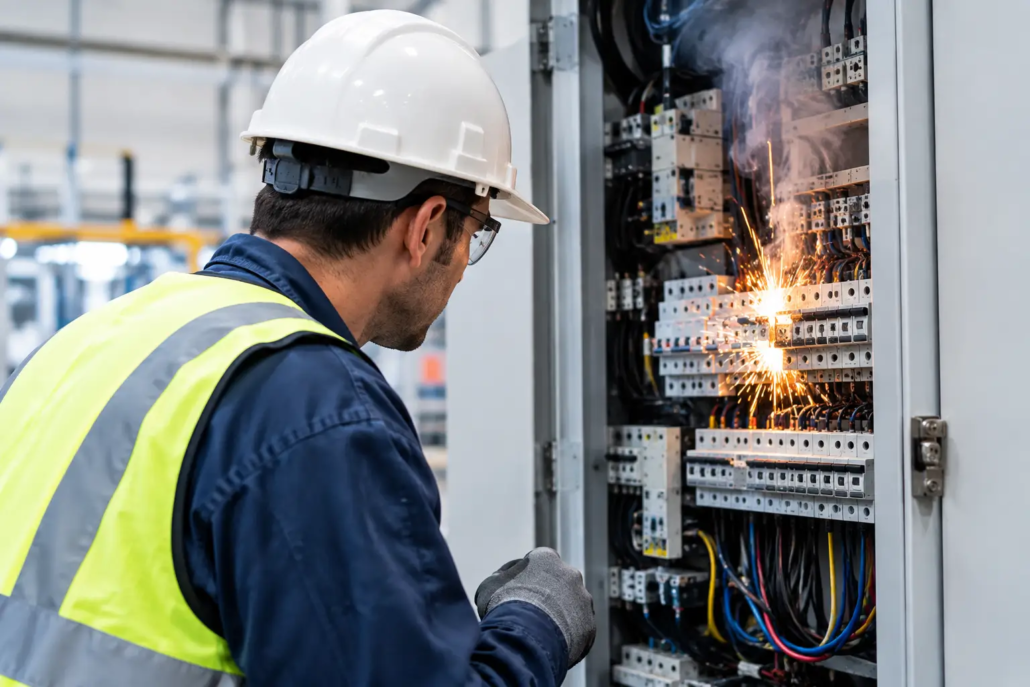
Un caso de cortocircuito en planta no comienza cuando se dispara un interruptor. Con frecuencia, inicia antes: en un conductor deteriorado, una conexión floja dentro de un tablero, una carga añadida sin recalcular la capacidad del circuito o humedad que encuentra una ruta hacia partes energizadas. El disparo de una protección puede evitar una consecuencia mayor, pero también detiene una línea, compromete entregas y pone bajo presión a mantenimiento, producción y seguridad.
La prioridad no es restablecer energía lo más rápido posible a cualquier costo. Es aislar el riesgo, proteger al personal, identificar el origen real y recuperar la operación con una solución técnicamente sustentada. En una planta manufacturera, volver a energizar sin diagnóstico puede convertir un paro controlado en daño a motores, tableros, variadores, maquinaria crítica o incluso un evento de incendio.
Qué hacer ante un caso de cortocircuito en planta
La respuesta inicial debe estar definida antes de que ocurra el incidente. Cuando hay olor a aislante quemado, chisporroteo, humo, calentamiento anormal o disparo recurrente de una protección, el personal no debe improvisar maniobras. El área debe detenerse de forma segura conforme a los procedimientos operativos, y la intervención debe quedar en manos de personal eléctrico calificado.
El primer objetivo es eliminar la fuente de energía y evitar una reenergización accidental. Esto implica aplicar bloqueo y etiquetado, verificar ausencia de tensión con instrumentos adecuados y delimitar el área si existe riesgo de arco eléctrico, fuego o contacto indirecto. Si hay evidencia de incendio, la respuesta debe coordinarse con el protocolo interno de emergencia y con los medios de extinción apropiados para riesgo eléctrico.
Un error frecuente es sustituir un fusible o reconectar un interruptor termomagnético sin entender por qué actuó. Las protecciones no son el problema cuando cumplen su función. Pueden estar revelando una sobrecorriente, una falla a tierra, un aislamiento degradado o una mala coordinación entre equipos de protección. Anularlas, sobredimensionarlas o rearmarlas repetidamente expone a la instalación y al personal.
También es necesario comunicar el impacto operativo con precisión. Producción necesita saber qué equipos quedaron fuera de servicio, mantenimiento debe priorizar activos y facilities debe validar si la falla puede afectar iluminación, aire comprimido, bombas, sistemas contra incendio u otras cargas auxiliares. Un parte técnico claro ayuda a decidir si el paro será local, si puede mantenerse una operación alterna o si deben activarse planes de contingencia.
El diagnóstico: corregir la causa, no solo el síntoma
Después de controlar el riesgo, el diagnóstico debe seguir una secuencia que reduzca errores y evite daño adicional. La inspección visual es útil para detectar decoloración, terminales flojas, aislamiento carbonizado, humedad, polvo conductor, ingreso de plagas, evidencia de arco o componentes deformados. Sin embargo, no basta para declarar una instalación segura.
La evaluación debe incluir mediciones de continuidad, aislamiento, puesta a tierra, tensión, corriente y condición de las protecciones, según el tipo de circuito y equipo involucrado. En cargas de mayor criticidad conviene revisar también la calidad de energía, el estado de contactos, la temperatura de conexiones y los registros de fallas del equipo. Un variador, un arrancador suave o un PLC pueden presentar daños que no siempre son visibles después de una falla eléctrica.
Causas que suelen repetirse en instalaciones industriales
En campo, muchas fallas se relacionan con conductores subdimensionados para la carga real, terminales sin el torque correcto, aislantes envejecidos por temperatura, cableado expuesto a vibración o canalizaciones saturadas. También aparecen cortocircuitos después de ampliaciones de línea donde se agregaron equipos sin actualizar tableros, protecciones ni alimentadores.
La humedad y los contaminantes son especialmente relevantes en áreas de lavado, procesos con vapor, patios, cuartos eléctricos mal sellados y zonas donde existe polvo metálico o químico. En almacenes y naves, el golpe de montacargas a tuberías conduit, charolas o gabinetes puede provocar una falla que se manifiesta días después. Por eso el análisis debe considerar las condiciones reales del proceso, no solo el componente que se dañó.
Otra causa crítica es una selección deficiente de protecciones. Un interruptor puede tener una capacidad interruptiva insuficiente para la corriente de falla disponible, o puede estar mal coordinado con protecciones aguas arriba y aguas abajo. El resultado puede ser un paro mayor al necesario: una falla localizada que termina desenergizando una sección completa de la planta.
Recuperar la operación con seguridad y control
La corrección depende de la causa. Puede requerir reemplazar conductores y terminales, rehabilitar un tablero, reparar una canalización, instalar sellos contra humedad, modificar la distribución de cargas o sustituir protecciones. Cuando hay evidencia de arco eléctrico o calentamiento prolongado, no conviene limitarse a cambiar la pieza que falló. Debe revisarse el daño térmico en barras, aisladores, interruptores, gabinetes y conexiones cercanas.
Antes de reenergizar, la instalación debe pasar por pruebas y una inspección final. El área de trabajo debe quedar libre de herramientas, partes sueltas y personal expuesto. Después, la energización debe realizarse de manera controlada, monitoreando tensiones, corrientes, comportamiento de protecciones y temperatura en los puntos intervenidos. Si el equipo alimenta un proceso crítico, es recomendable validar su operación bajo carga antes de cerrar el evento.
Documentar lo ocurrido es parte de la recuperación. Registrar fecha, circuito afectado, síntomas, causa confirmada, materiales sustituidos, pruebas realizadas y acciones preventivas permite detectar patrones. Esa información sirve para mantenimiento, seguridad, auditorías y futuras decisiones de inversión. También evita que un mismo defecto regrese meses después bajo otro nombre.
Cómo prevenir un nuevo cortocircuito industrial
La prevención efectiva combina mantenimiento, ingeniería y disciplina de ejecución. Una rutina de mantenimiento no debe enfocarse únicamente en limpiar tableros o reapretar conexiones de forma general. Debe basarse en criticidad: qué circuitos detienen producción, cuáles alimentan cargas de alto consumo, qué áreas tienen humedad, vibración, polvo o modificaciones frecuentes.
La termografía es una herramienta valiosa para encontrar puntos calientes antes de que se conviertan en una falla, pero debe interpretarse junto con carga, ambiente y condición del equipo. Un punto con temperatura elevada puede revelar un terminal flojo, desbalance de fases, sobrecarga o deterioro interno. Atenderlo a tiempo reduce la probabilidad de paro no programado y protege componentes de mayor costo.
En plantas que crecen por etapas, es indispensable revisar la capacidad instalada frente a la demanda actual y proyectada. Agregar maquinaria, compresores, equipos de proceso o sistemas de almacenamiento automatizado sin revisar alimentadores y tableros incrementa el riesgo. La ingeniería eléctrica debe contemplar cortocircuito disponible, selectividad, caída de tensión, capacidad de conducción, puesta a tierra y espacio seguro para mantenimiento.
Señales que justifican una revisión inmediata
Disparos repetitivos de interruptores, luces que parpadean al arrancar cargas, tableros calientes, olor a quemado, fusibles reemplazados con frecuencia y extensiones usadas como solución permanente son señales de alerta. También lo son las modificaciones sin planos actualizados, gabinetes sin identificación clara y circuitos donde nadie puede confirmar qué equipo alimentan.
No todos los hallazgos requieren detener toda la planta. Algunas correcciones pueden programarse durante ventanas de mantenimiento o cambios de turno. Otras, como daño visible en aislamiento, evidencia de arco, ingreso de agua o protecciones que no operan correctamente, exigen atención inmediata. La decisión debe basarse en el nivel de riesgo y en la criticidad del proceso, no solo en la disponibilidad de producción ese día.
El impacto en OEE, seguridad y costo operativo
Un cortocircuito no solo genera el costo de una reparación eléctrica. Puede provocar merma, tiempos muertos, reinicio de procesos, horas extra, incumplimientos de entrega y daño a equipos conectados. Si una línea tarda varias horas en estabilizarse después de un paro, el impacto sobre OEE puede superar ampliamente el costo de una inspección preventiva o de una rehabilitación programada.
La seguridad también tiene un componente operativo. Un tablero correctamente diseñado, protegido, identificado y mantenido permite intervenir con menor exposición y mayor rapidez. En cambio, instalaciones improvisadas obligan a diagnosticar bajo presión, con información incompleta y mayor riesgo para el personal técnico.
Para operaciones en Monterrey y el resto de los parques industriales del país, contar con un proveedor que integre diagnóstico, reparación, instalación eléctrica industrial y seguimiento de mantenimiento simplifica la respuesta ante eventos críticos. Grupo TAFO trabaja con enfoque de continuidad operativa: analizar la condición real de la instalación, ejecutar correcciones con criterios técnicos y ayudar a que el siguiente paro sea planeado, no una emergencia.
Un cortocircuito puede ser una señal aislada o la advertencia de una instalación que ya no corresponde a las exigencias de la planta. Atenderlo con método convierte un incidente en una oportunidad concreta para recuperar control sobre la seguridad, la disponibilidad y el desempeño de la operación.

