
Instalación de sistemas de automatización y control
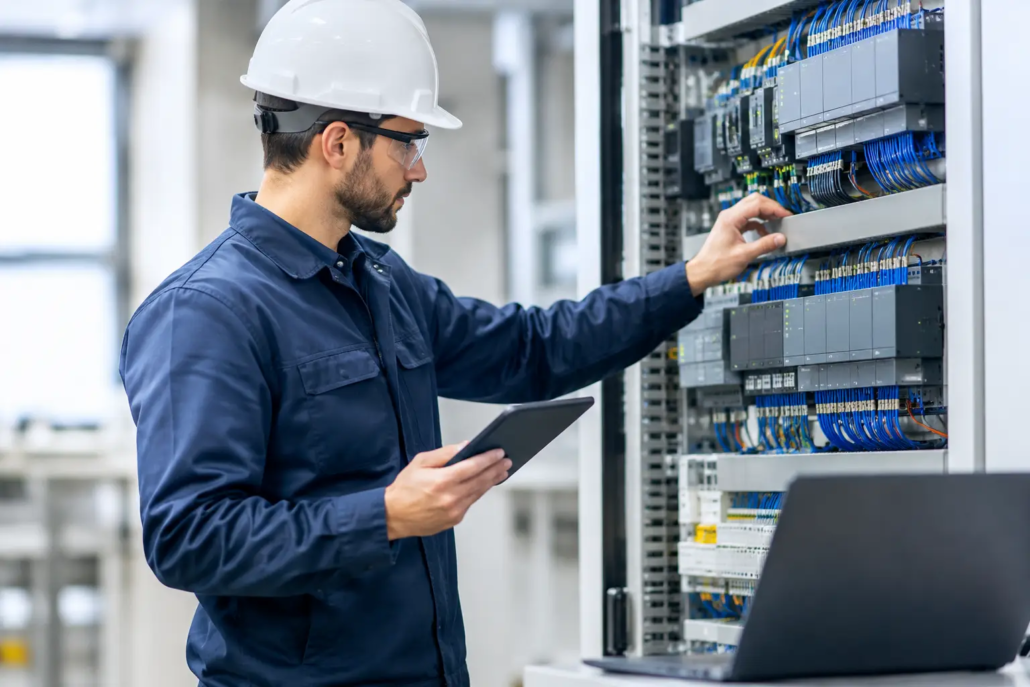
Un paro de línea no siempre empieza con una falla mecánica. Con frecuencia, el origen está en una señal que no llegó, un sensor mal calibrado, una lógica de control sin respaldo o un tablero que ya no responde a las condiciones reales del proceso. La instalación de sistemas de automatización y control debe atender estas variables desde la ingeniería inicial, porque su resultado impacta directamente la disponibilidad de equipos, la calidad del producto y la seguridad del personal.
Para una planta manufacturera, automatizar no significa únicamente colocar un PLC o una pantalla HMI. Significa integrar equipos, energía, instrumentación, comunicaciones y lógica de proceso para que la operación sea repetible, medible y capaz de responder ante desviaciones. Cuando la ejecución es correcta, el sistema entrega información útil a mantenimiento, producción, calidad y seguridad. Cuando se improvisa, genera fallas intermitentes que consumen tiempo, refacciones y capacidad productiva.
Qué debe resolver una instalación de automatización y control
El propósito de un sistema de control es llevar una variable de proceso al valor requerido y mantenerla dentro de los límites definidos. Puede tratarse de presión en una red de aire comprimido, nivel en un tanque, velocidad de un transportador, temperatura en un horno, caudal de agua de proceso o posición de una máquina. La automatización convierte esas condiciones en datos, decisiones y acciones controladas.
En una instalación industrial bien planteada, los sensores capturan la condición real del proceso; el controlador ejecuta la lógica programada; los actuadores responden mediante motores, válvulas, variadores o cilindros; y la interfaz permite que el operador supervise, ajuste parámetros autorizados y atienda alarmas. Cada componente depende del otro. Un instrumento preciso no compensa una mala canalización, ni un controlador moderno corrige una señal eléctrica contaminada.
También debe definirse el nivel de automatización que conviene a la operación. En ciertos procesos, basta un control local confiable con alarmas claras. En otros, la necesidad es centralizar datos, registrar tendencias, integrar sistemas de supervisión y comunicar información hacia plataformas de producción. La decisión depende de la criticidad del proceso, los riesgos asociados, el costo del paro y la capacidad del personal para operar y mantener la solución.
La ingeniería antes del cableado
La mayor parte de los problemas costosos aparece cuando se instala sin levantar correctamente el proceso. Antes de montar tableros, charolas o dispositivos de campo, es necesario revisar diagramas eléctricos disponibles, secuencias de operación, cargas, puntos de conexión, interbloqueos de seguridad y condiciones ambientales. En plantas con modificaciones acumuladas durante años, esta etapa suele revelar señales sin identificar, tableros saturados, equipos fuera de norma o circuitos que ya no corresponden con los planos.
La ingeniería debe traducir la necesidad operativa en documentos ejecutables. Esto incluye diagramas unifilares y de control, lista de entradas y salidas, arquitectura de red, planos de ubicación, especificación de instrumentación, listado de cables y filosofía de alarmas. Definir estos elementos no es burocracia: permite cotizar con precisión, reducir retrabajos y facilitar futuras intervenciones de mantenimiento.
Un punto crítico es separar correctamente la potencia, el control y las comunicaciones. Los conductores de motores, variadores y equipos de alta carga pueden generar interferencias que afectan señales analógicas y redes industriales si se comparten rutas o no se aplican blindajes y tierras adecuadas. La canalización, la selección de cable y la puesta a tierra forman parte de la confiabilidad del sistema, aunque no sean los componentes más visibles del proyecto.
Seguridad funcional y continuidad operativa
Toda lógica de control debe considerar qué ocurre cuando un sensor falla, se pierde comunicación, baja la presión de aire o se interrumpe la energía. Una instalación profesional no solo programa el ciclo normal: define estados seguros, alarmas relevantes, paros controlados y condiciones claras para reiniciar.
Los circuitos de paro de emergencia, relevadores o controladores de seguridad, guardas y dispositivos de acceso deben integrarse conforme al riesgo de la máquina y a las condiciones del área. No conviene usar una misma solución para toda aplicación. Un transportador, una celda robotizada y un sistema de bombeo tienen riesgos, dinámicas y requerimientos de protección diferentes.
La continuidad también depende de diseñar para mantenimiento. Tableros con identificación legible, borneras ordenadas, espacio para expansión, protecciones accesibles y respaldo del programa reducen el tiempo de diagnóstico cuando ocurre una falla. En un turno crítico, encontrar un punto de prueba o reemplazar un componente sin detener toda la instalación puede marcar una diferencia importante en OEE.
Etapas de la instalación de sistemas de automatización y control
La ejecución en sitio debe seguir una secuencia coordinada con producción, mantenimiento, seguridad y facilities. El objetivo no es terminar rápido a cualquier costo, sino intervenir sin comprometer la operación existente ni extender las ventanas de paro.
Primero se realiza el levantamiento técnico y la validación de alcance. Después se desarrollan o actualizan los documentos de ingeniería, se seleccionan equipos compatibles con el proceso y se planea la logística de materiales, accesos y maniobras. En instalaciones dentro de naves activas, también se deben programar bloqueos de energía, permisos de trabajo, trabajos en altura y rutas de circulación.
Durante el montaje se instalan tableros, canalizaciones, cableado, sensores, válvulas, variadores, estaciones de operador y equipos de comunicación. La calidad en esta fase se comprueba mediante etiquetado, torqueado de conexiones, continuidad, aislamiento, polaridad y revisión de tierras. Son verificaciones sencillas en apariencia, pero evitan fallas que después se confunden con errores de programación.
La etapa de pruebas debe distinguir entre pruebas en frío y pruebas con proceso. En frío se valida cada entrada, salida, alarma, sentido de giro y comunicación sin poner en riesgo la producción. Con proceso se ajustan tiempos, rangos, setpoints e interbloqueos bajo condiciones reales. Finalmente, el arranque debe cerrar con planos actualizados, respaldos de programas, manuales de operación y capacitación para los usuarios responsables.
Integración con infraestructura industrial existente
La automatización no trabaja aislada. Una modernización de control puede requerir adecuaciones en la instalación eléctrica industrial, nuevas tuberías para aire comprimido, protección contra incendios, obra civil para bases o modificaciones en equipos de proceso. Coordinar estas especialidades desde un solo frente evita que una obra eléctrica avance sin considerar la ruta de instrumentos o que un tablero se instale donde después será inaccesible por una expansión de racks o mezzanines.
Esta integración es particularmente relevante en Monterrey y su zona metropolitana, donde muchas plantas operan con ampliaciones sucesivas, equipos de distintas generaciones y exigencias de producción elevadas. En estos casos, reemplazar todo el sistema no siempre es la mejor decisión. Puede ser más rentable migrar por etapas, conservar componentes que aún son confiables y priorizar los cuellos de botella que provocan paros o variación de calidad.
La compatibilidad con equipos existentes debe evaluarse desde el inicio. Hay que revisar protocolos de comunicación, disponibilidad de refacciones, capacidad de los tableros, condición de los motores y si la documentación permite intervenir con seguridad. Una solución aparentemente económica puede elevar el costo total si obliga a depender de componentes obsoletos o no permite diagnósticos rápidos.
Indicadores para evaluar el resultado
El éxito no se mide por la cantidad de dispositivos instalados, sino por el efecto sobre la operación. Después del arranque, conviene comparar los paros no programados, el tiempo medio de reparación, el consumo energético, los rechazos de calidad y la disponibilidad de información del proceso. Si el sistema controla una variable crítica, también debe verificarse la estabilidad del proceso y la reducción de ajustes manuales.
Los datos generados pueden ayudar a detectar pérdidas que antes eran invisibles: compresores operando fuera de rango, transportadores detenidos por acumulación, ciclos más lentos de lo esperado o alarmas repetitivas que el operador normalizó. Sin embargo, capturar datos no garantiza mejoras. Se requiere definir responsables, revisar tendencias y convertir los hallazgos en acciones de mantenimiento o proceso.
Grupo TAFO aborda estos proyectos con una visión de infraestructura y desempeño industrial: una instalación debe ser técnicamente correcta, mantenible y compatible con la continuidad de la planta. La prioridad es ejecutar con control de riesgos, coordinación en sitio y criterios que ayuden a sostener indicadores operativos, no solo entregar una obra terminada.
Antes de aprobar un proyecto, solicite que el alcance defina con claridad qué variable se controlará, qué sucede ante una falla, cómo se probará el sistema y qué documentación quedará disponible para mantenimiento. Esa conversación inicial suele ser la mejor forma de convertir una inversión en automatización en menos paros, decisiones más rápidas y una operación que responde con mayor certeza.


